EN — English
 TR — Türkçe
 DE — Deutsch
 RU — Русский
 FR — Français
 ES — Español
 AR — العربية
 SR — Српски

Kırıcıda Sıkışma ve Blokaj
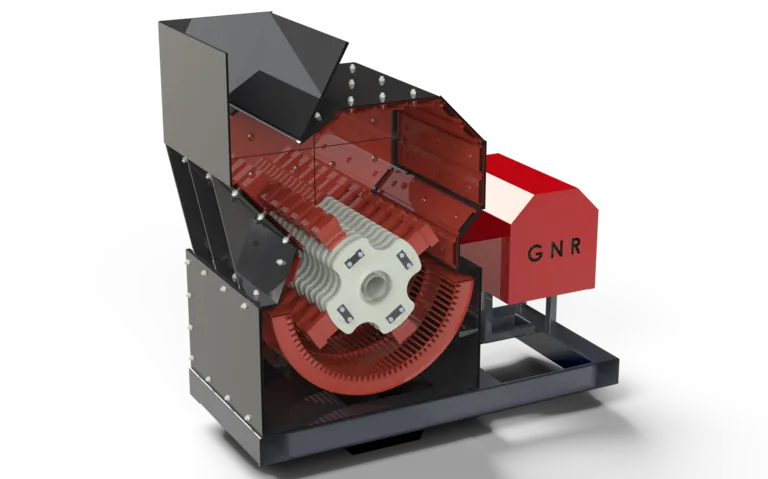
Blokaj hem üretim kaybıdır hem de yanlış müdahale edilirse iş güvenliği riskidir. Nedenleri üç başlıkta toplanır.
1. Kırılamaz parça (tramp iron)
Kepçe dişi, delici ucu gibi çelik parçalar kırma odasına girdiğinde kilitlenme yaratır. General konik kırıcıda ani sıkışmaya karşı hidrolik silindir koruması bulunur: sistem basıncı boşaltıp açıklığı büyüterek parçanın geçmesine izin verir ve odayı hasardan korur.
2. Aşırı besleme ve yanlış boyut
Kırıcının kabul edebileceğinden iri malzeme veya elek kontrolsüz besleme, odayı doldurur. Her modelin maksimum besleme ölçüsü katalogda tanımlıdır; bu değer aşılmamalıdır.
3. Yanlış açıklık (CSS) ayarı
Konikte CSS hidrolik ayarla küçültüldükçe ürün incelir ama oda yükü artar; malzeme nemliyse ince ayar blokaj riskini büyütür. Ayar değişiklikleri kademeli yapılır ve ürün eğrisi izlenir.
Güvenli müdahale sırası
(1) Besleme durdurulur, (2) kırıcı boşalana kadar çalıştırılır — boşalmıyorsa enerji kesilir ve kilitlenir (LOTO), (3) oda üstten görsel kontrol edilir, elle parça alınacaksa mutlaka enerji kilidi altında yapılır, (4) hidrolik korumalı modellerde açıklık büyütülerek parça tahliye edilir.
Besleme sınırına saygı: gerçek değerler
"Aşırı besleme" soyut bir uyarı değildir; her modelin kataloğunda yazılı bir ağız ölçüsü vardır. GNRK çeneli serisinden örnek — ağız ölçüsü, kabul edilebilir en büyük beslemenin fiziksel sınırıdır:
| Model | Ağız Ölçüsü(mm) | Çıkış Ölçüleri(mm) | Motor(kw) d/dak | Volan Devri(d/dak) | Ağırlık(kg) | Kapasite(t/s) | Grubu |
|---|---|---|---|---|---|---|---|
| GNRK 60 | 610 x 380 | 40-130 | 30 /37 - 1500 | 330 | 6000 | 20-80 | Primer |
| GNRK 90 | 900 x 650 | 70-180 | 75 /90- 1500 | 293 | 11400 | 60-225 | Primer |
| GNRK 900 | 900 x 200 | 11--55 | 30 - 1500 | 330 | 5960 | 50 - 75 | Sekonder |
| GNRK 110 | 1100 x 850 | 150-225 | 110/132 - 1500 | 228 | 33000 | 200 - 350 | Primer |
| GNRK 130 | 1300 x 1000 | 125-250 | 160 - 1500 | 215 | 42500 | 400 - 500 | Primer |
Blokajı azaltan iki işletme alışkanlığı
Birincisi, besleyici hız kontrolünü kırıcı amper göstergesine göre kullanmak: amper sürekli üst bantta geziyorsa oda dolu demektir, hız düşürülür. İkincisi, vardiya sonunda kırıcıyı boş durdurmak: dolu durdurulan oda, bir sonraki kalkışta blokajla açılır.
Blokaj kayıtları neden tutulmalı
Aynı noktada tekrarlayan blokaj, ekipman arızası değil proses işaretidir: elek kaçağı, yanlış patlatma boyutu veya bunker ızgara açıklığı üst akışta düzeltilmelidir. Tarih-saat ve malzeme notuyla tutulan basit bir kayıt, kök nedeni bir haftada görünür kılar.
Blokaj sonrası kontrol listesi
Parça tahliye edildikten sonra makine hemen tam yüke alınmaz. Sırasıyla: kırma odası ve aşınma parçaları hasar için gözle kontrol edilir; açıklık ayarı yeniden ölçülür — sıkışma anındaki yük ayarı kaydırmış olabilir; tahrik tarafında kayış gerginliği ve kaplin kontrol edilir; ilk dakikalar boşta, sonrası düşük beslemede izlenir. Titreşim veya ses anormalse durulup yeniden bakılır. Ayrıca aynı noktada tekrarlayan blokaj proses işaretidir: elek kaçağı, yanlış patlatma boyutu veya ızgara açıklığı üst akışta düzeltilmelidir — tarih, saat ve malzeme notuyla tutulan basit bir kayıt kök nedeni bir haftada görünür kılar.
Makineniz için üreticinin bakım tavsiyesi modele ve çalışma koşullarına göre değişir — bize ulaşın, modelinize özel bakım planını birlikte çıkaralım.
Teknik terimlerin açıklamaları: Terimler Sözlüğü