EN — English
 TR — Türkçe
 DE — Deutsch
 RU — Русский
 FR — Français
 ES — Español
 AR — العربية
 SR — Српски

Konik kırıcı hidrolik ve yağ sistemi bakımı
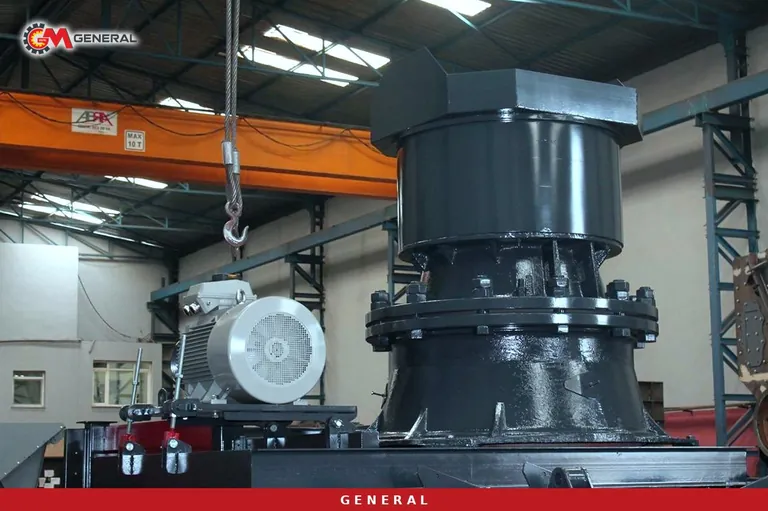
Bir makine, iki bağımsız devre
Konik kırıcı hidrolik ve yağ sistemi bakımı, tek bir sıvı devresinin bakımı gibi ele alındığında baştan yanlış kurulmuş olur. Makinede birbirinden ayrı iki devre bulunur ve görevleri de gereksinimleri de örtüşmez. Yağlama devresi bronz burçları, mil yatağını ve dişli düzenini besler; sürekli akış, ısı taşıma ve temizlik ister. Hidrolik devre ise ayar ve aşırı yük korumasını çalıştırır; hızlı tepki, basınç kararlılığı ve sızdırmazlık ister. Bu yüzden iki devrenin sıvıları farklı viskozite sınıflarından seçilir ve birbirinin yerine kullanılmaz.
Yağlama devresinde sıcaklık penceresi
Yağlama devresinin sağlığı en hızlı biçimde dönüş yağı sıcaklığından okunur. Uygulamada makul kabul edilen pencere kabaca 38 ile 55 santigrat derece arasındadır; bazı sistemler daha geniş bir bandı tolere etse de bu aralık makine sağlığı açısından hedef kabul edilir. Kritik olan mutlak sayıdan çok davranıştır: besleme ve ortam koşulu değişmediği halde dönüş sıcaklığının kademeli yükselmesi, akışın kısıtlandığını, iç aşınmanın arttığını ya da soğutucunun görevini yapmadığını gösterir. Bu nedenle gidiş ile dönüş arasındaki fark da izlenir; fark daralıyorsa yağ ısıyı taşıyamıyor demektir.
Soğuk kalkış
Soğukta yağ pompası ve ana motor, yağ üretici tarafından belirtilen sıcaklığa ısıtılmadan çalıştırılmaz. Soğuk ve koyu yağ burçlara zamanında ulaşamaz; bu, sıcak çalışmadan çok daha hızlı hasar üretir. Rezervuar ısıtıcısı ve sıcaklık kilitlemesi, kış aylarında en az yüksek sıcaklık alarmı kadar önemlidir.
| Parametre | Uygulamada hedeflenen | Sapmanın işaret ettiği |
|---|---|---|
| Dönüş yağı sıcaklığı | Yaklaşık 38-55 °C bandı | Yükselme: kısıtlı akış, iç aşınma, soğutucu arızası |
| Gidiş-dönüş sıcaklık farkı | Kararlı ve tekrarlanabilir | Daralma: debi düşüşü, kaçak |
| Kalkış öncesi yağ sıcaklığı | Kitapta yazan alt sınırın üstü | Altında kalkış: burç açlığı |
| Filtre fark basıncı | Temiz elemanda düşük ve kararlı | Artış: eleman doluyor, baypas riski |
| Rezervuar seviyesi | İşaretli aralıkta | Düşüş: kaçak; yükselme: hidrolik yağ karışması |
Temizlik: filtre, kod ve numune
Konik kırıcıda parça ömrünü belirleyen en sessiz değişken kirliliktir. Yağın temizliği, farklı boyut eşiklerinin üstündeki parçacık sayımlarına dayanan üç basamaklı bir kodla ifade edilir; sayımlar 4, 6 ve 14 mikrometre eşikleri için verilir. Kod tek başına bir hedef değildir, eğilim olarak okunur: aynı makinede aynı koşulda kodun kötüleşmesi, ya filtre elemanının doyduğunu ya da dışarıdan toz girdiğini gösterir.
Numune nereden alınır
Numune, çalışan sistemin dönüş hattından alınır. Tank dibinden alınan numune çökelmiş malzemeyi gösterir ve sistemin gerçek durumunu temsil etmez; üstelik sonuçlar arasında karşılaştırma yapmayı da imkânsız kılar. Numune noktası bir kez seçilir ve her seferinde aynı nokta kullanılır.
Analiz bulgularını okumak
Element analizi, hangi parçanın aşındığını çoğu zaman söküme gerek kalmadan söyler. Bakır ve kalay değerlerindeki yükseliş bronz burç aşınmasına, demirdeki yükseliş dişli ya da mil tarafına, silisyumdaki yükseliş ise dışarıdan toz girişine, yani keçe ya da filtreleme sorununa işaret eder. Tek bir rapor karar vermez; iki üç ölçümün eğilimi karar verir.
| Yükselen değer | Olası kaynak | İlk eylem |
|---|---|---|
| Bakır, kalay | Bronz burç aşınması | Boşluk ölçümü, yük ve sıcaklık geçmişini incelemek |
| Demir | Dişli ya da mil yüzeyi | Diş temas izinin kontrolü, titreşim ölçümü |
| Silisyum | Dışarıdan toz girişi | Keçe, hava filtresi ve rezervuar kapaklarının kontrolü |
| Su içeriği | Soğutucu ya da yoğuşma | Soğutucu sızdırmazlığı, rezervuar havalandırması |
Hidrolik devre ve aşırı yük koruması
Hidrolik devre iki iş yapar: ayar boşluğunu değiştirmek ve kırılamayan bir cismin geçmesine izin vermek. İkinci işlev, kırılamayan malzeme hazneye girdiğinde basıncın ani yükselmesiyle başlar; akümülatör sıkışır, hareketli konik yükselir ve yabancı cisim geçer. Bu zincirin çalışması akümülatördeki azot ön doldurma basıncına bağlıdır. Ön doldurma düşerse ya da diyafram delinirse sistem darbeyi yumuşatamaz, koruma yerine gövdeye aktarım başlar. Bu yüzden ön doldurma basıncı periyodik olarak ölçülür ve kayda geçer; ölçüm, akümülatör hidrolik taraftan boşaltıldıktan sonra yapılır.
Bir cisim geçtikten sonra makine kendiliğinden eski ayarına dönmez; boşluk yeniden kurulur ve hazne kontrol edilir. Arka arkaya tekrarlayan aşırı yük olayları, sorunu hidrolikte değil beslemede aramak gerektiğinin işaretidir: ayıklama, manyetik ayırıcı ya da besleme boyutu gözden geçirilir. Konik kırıcı kavite seçimi de bu tabloya girer, çünkü kaviteye göre fazla iri besleme sürekli koruma tetikler.
Duruş, kalkış ve kayıt düzeni
Makine yüklüyken durdurulmaz; hazne boşaltılarak durdurulur, aksi halde yeniden kalkışta motor ve tahrik zorlanır. Duruştan sonra yağ pompası bir süre daha çalışmaya devam eder ki sıcak yüzeylerden ısı çekilebilsin. Tüm bunların anlamlı olması için tek bir kayıt düzeni gerekir: her vardiya dönüş sıcaklığı ve filtre fark basıncı, her periyot yağ analizi sonucu ve akümülatör ön doldurma değeri, her olayda aşırı yük kaydı. Bu üç kalem yan yana durduğunda arıza gelmeden önce görülür. Aynı bakım disiplininin diğer başlıkları bakım ve aşınma bölümünde toplanmıştır.
Sık sorulanlar
Yağlama devresi ile hidrolik devrede aynı yağ kullanılabilir mi?
Hayır. Yağlama devresi darbeli yük altında film taşıyacak daha viskoz bir ürün ister, hidrolik devre ise valf ve akümülatörün hızlı tepki verebilmesi için daha akışkan bir ürün ister. İki devrenin gereksinimi makine kitabında ayrı ayrı belirtilir.
Dönüş sıcaklığı sınırın hemen altındaysa çalışmaya devam edilir mi?
Sayı kadar eğilim önemlidir. Sıcaklık kararlı biçimde tırmanıyorsa, sınıra ulaşması beklenmeden neden aranır: soğutucu peteği, yağ debisi ve filtre durumu ilk bakılacak yerlerdir.
Akümülatör ön doldurması ne zaman kontrol edilir?
Planlı periyotlarda ve her belirgin aşırı yük olayından sonra. Koruma sisteminin sessizce devre dışı kalması, ancak bu ölçüm yapıldığında fark edilir.
Teknik terimlerin açıklamaları: Terimler Sözlüğü