EN — English
 TR — Türkçe
 DE — Deutsch
 RU — Русский
 FR — Français
 ES — Español
 AR — العربية
 SR — Српски
Podešavanje CSS i optimizacija kapaciteta
Najbrži način da se podigne učinak sekundarne ili tercijarne drobilice retko je nova mašina; to je ispravno izabran izlazni zazor na već postavljenoj. Podesavanje CSS i optimizacija kapaciteta idu zajedno: jedan parametar istovremeno pomera časovnu tonažu, granulaciju, snagu i vek obloga, pa podešavanje doneto samo prema tonaži u većini pogona završi kao deponija koju niko ne kupuje.
Šta je CSS i po čemu se razlikuje od OSS
Zatvoreni zazor je najmanje rastojanje između omotača i konkave tokom ciklusa drobljenja, mereno u zoni pražnjenja. Otvoreni zazor je najveće rastojanje na istom mestu i on uglavnom određuje najkrupnije zrno u proizvodu. Razlika između njih potiče od hoda vratila. Kataloški kapaciteti i krive proizvoda vezuju se za zatvoreni zazor, a merenje se izvodi olovnom probom ili merilom dok mašina stoji.
Podesavanje CSS i optimizacija kapaciteta: veza zazora i učinka
Otvaranjem zazora širi se presek pražnjenja, skraćuje se zadržavanje materijala u komori i raste propusnost. Cena je grublji proizvod. Tabela ispod prikazuje istovremene posledice pomeranja zazora u oba smera.
| Izmena | Časovna tonaža | Finoća proizvoda | Rad drobljenja po toni | Tipičan rizik |
|---|---|---|---|---|
| Otvaranje zazora | Raste | Opada, kriva se grubi | Opada | Gornja frakcija izlazi iz specifikacije, raste cirkulišuće opterećenje na situ |
| Zatvaranje zazora | Opada | Raste, povećava se udeo sitne frakcije | Raste | Rastu snaga i opterećenje obloga, verovatniji su zaglavljivanje i prorada zaštite |
Praktičan zaključak glasi: ispravno podešavanje nije najuži zazor nego najširi koji još drži specifikaciju proizvoda. Odluku donosite na osnovu sitovne analize posle izmene, a ne odokativno, i između dva podešavanja ostavite bar sat vremena stabilne proizvodnje pre uzorkovanja.
Granica stepena drobljenja
Konusne drobilice se po pravilu projektuju za stepen drobljenja od četiri do šest, a šest prema jedan je uobičajen cilj u sekundarnoj fazi. Podešavanje koje gura ulaz izvan tog opsega ne donosi kapacitet: materijal se ne drži u komori, snaga oscilira, a obloge se troše neravnomerno. Podela posla po fazama uvek je delotvornija od zahteva da jedna mašina uradi više. Za proveru sklada tipa mašine i faze uporedite opsege ulaza i izlaza na strani konusna drobilica sa sopstvenim materijalom.
Veza podešavanja sa frakcijama proizvoda
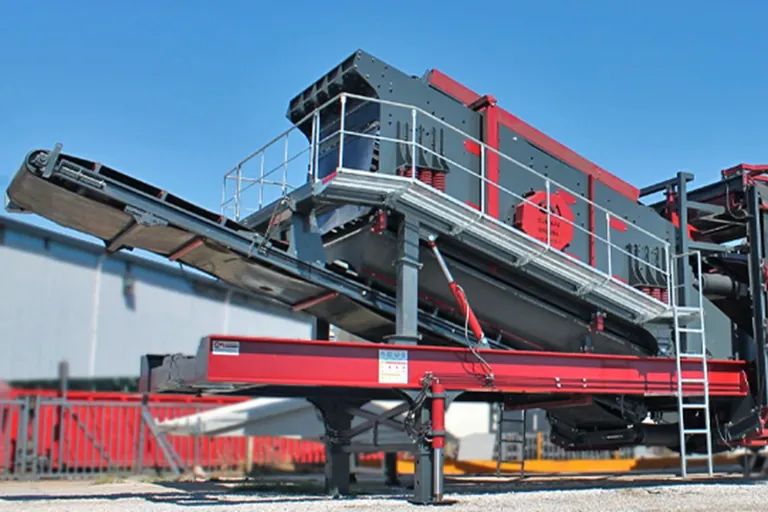
Sledeća tabela daje kataloški opseg podešavanja izlaza i standardne frakcije mobilnih postrojenja General Makina. Frakcije su standardne i mogu se menjati na zahtev; tabela pokazuje kojem skupu proizvoda služi pojedini prozor podešavanja.
| Model | Podešavanje izlaza | Standardne frakcije | Maks. ulazna granulacija |
|---|---|---|---|
| General 640 | 0-100 mm | 0-5, 5-12, 12-19 mm | 500 mm |
| General 800 | 0-100 mm | 0-5, 5-12, 12-19, 19-40 mm | 600 mm |
| General 950 | 0-100 mm | 0-5, 5-12, 12-19 mm | 800 mm |
| General 03 | 0-100 mm | 0-5, 5-12, 12-19, 19-40 mm | 900 mm |
Širok prozor podešavanja znači i široku marginu za grešku: isto postrojenje može se u jednom danu podesiti na dve različite mešavine. Uslov za korišćenje te fleksibilnosti jeste vođenje zapisa sitovne analize za svako podešavanje, kako bi bilo zapisano koji je zazor dao koju mešavinu.
Bez pune komore podešavanje malo znači
Stalno puna komora uključuje drobljenje između zrna: popravlja se oblik zrna, smiruje se potrošnja snage i opterećenje se ravnomernije raspoređuje po oblogama. Kada komora radi polupuna, isti zazor daje grublji i pločastiji proizvod. Zato pre svake rasprave o zazoru proverite brzinu dodavača, opterećenje predsejanja i regulaciju nivoa u prihvatnom sanduku. Ista logika važi za celu šemu i polazna je tačka analize uskih grla u oblasti efikasnost postrojenja.
Lista provere pre izmene zazora
Izmerite preostali profil obloge, jer podešavanje izvedeno na pohabanom omotaču samo odluta za nekoliko smena. Merenje zazora radite dok mašina stoji i ulje je na radnoj temperaturi. Zabeležite snagu pre i posle izmene. Pratite cirkulišuće opterećenje na situ; sa širim zazorom više materijala se vraća preko sita i deo prividnog dobitka nestaje upravo tu. Na kraju pogledajte koja se frakcija gomila na deponiji: podešavanje koje klizi ka neprodatoj frakciji smanjuje prihod i kad tonaža raste.
Česta pitanja
Koliko često proveravati podešavanje
Zazor se sam širi kako se obloge troše, pa se interval provere vezuje za prerađene tone, a ne za broj smena. U prvim danima posle ugradnje novih obloga proverava se češće.
Zašto je dobitak kapaciteta manji od očekivanog
U većini šema ograničava sito, a ne drobilica. Šire otvaranje propušta više tona kroz drobilicu, dok kapacitet razdvajanja ostaje isti, pa se višak vraća kao cirkulišuće opterećenje.
Šta raditi kada poraste tražnja za sitnom frakcijom
Dodavanje faze isplati se više od trajnog sužavanja zazora. Uz tercijarnu fazu sekundarni zazor može ostati širok, a dve mašine zajedno daju više sitne frakcije uz manju energiju po toni.
Nacrtajte jednom sopstvenu krivu zazora i učinka: sitovna analiza i očitavanje snage na tri različita zazora, upoređeni sa vašom specifikacijom proizvoda. Na većini lokacija ta tri merenja oslobode više kapaciteta nego nova mašina. Pošaljite nam sitovne analize i zajedno ćemo odrediti radni prozor podešavanja.
Definicije tehničkih pojmova: Rečnik pojmova