EN — English
 TR — Türkçe
 DE — Deutsch
 RU — Русский
 FR — Français
 ES — Español
 AR — العربية
 SR — Српски

Cuello de botella circuito de trituración
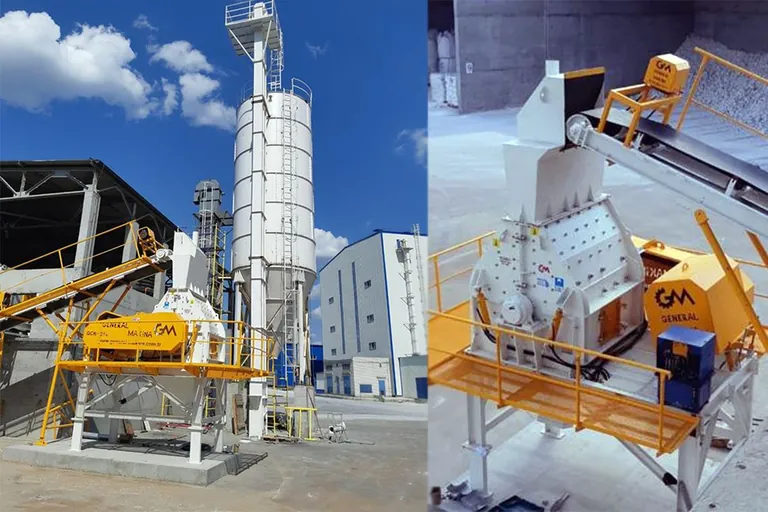
Cuando una planta declarada en 100 t/h cierra el turno con 62 t/h, la pérdida casi nunca está repartida entre todas las máquinas: se concentra en una sola estación. Buscar el cuello de botella circuito de trituración consiste en identificar esa estación con pruebas medibles. Cualquier mejora emprendida antes de conocer la restricción solo añade capacidad donde ya había margen.
Cuello de botella circuito de trituración: por qué la estación más lenta fija la cifra
En un circuito en serie las capacidades nominales no se suman. El material va del alimentador a la trituradora primaria, luego a la etapa secundaria y a las cribas. La estación más lenta de la cadena impone el ritmo a todas las demás. Acelerar una máquina que no es la restricción no eleva la producción: solo agranda el montón que espera delante de la restricción.
El camino más económico hacia la restricción no es comprar equipo, sino observar con método. Recorrer la planta durante un turno completo y mirar cómo se comporta el material en cada punto de transferencia resuelve la pregunta en la mayoría de las instalaciones.
Primer paso para ubicar el cuello de botella del circuito de trituración: acumulación y hambre
La estación situada justo después de una acumulación es candidata; la situada justo antes de un hueco en el flujo también lo es. Conviene anotar dos señales:
- Acumulación: la tolva permanece llena, la cinta va colmada, el material se compacta en la boca del canalón, el alimentador se estrangula o se para una y otra vez.
- Hambre de material: la cámara de trituración trabaja a media carga, la cinta muestra huecos, no se forma cama sobre la malla.
La tabla siguiente enlaza el síntoma anotado con la restricción probable. Es un cribado previo; el veredicto lo da la medición.
| Síntoma observado | Restricción probable | Comprobación |
|---|---|---|
| Tolva primaria siempre llena, alimentador estrangulado | Trituradora primaria o su cinta de descarga | Observar la cinta cargada y vacía, revisar el llenado de la cámara |
| Cámara secundaria a media carga | Hambre aguas arriba o manejo del acopio intermedio | Registrar el nivel de la tolva pulmón cada treinta minutos |
| Cama gruesa sobre la malla, rechazo que se arrastra | Superficie de cribado o carga de la criba | Pesar por separado rechazo y pasante |
| Cinta de recirculación más cargada de lo previsto | Eficiencia de cribado baja, carga circulante crecida | Comparar el flujo recirculado con la alimentación fresca |
| Cintas que arrancan y paran con frecuencia | Una estación más aguas abajo | Localizar el relé que emite la orden de parada |
Segundo paso: relación real frente a nominal por etapa
La observación nomina y la relación sentencia. Para cada etapa se compara el tonelaje realmente pasado con el rango de capacidad publicado de la máquina. Si un conjunto móvil de mandíbula e impacto se declara en 40-70 t/h y se toma el límite inferior de 40 t/h como referencia de trabajo, un flujo medido de 38 t/h indica que la etapa trabaja al límite, mientras que 22 t/h señala que la restricción está en otro sitio.
Los tiques de báscula, el conteo de camiones o una báscula de cinta sirven como fuente. Si no hay ninguna, el volumen del acopio y la densidad aparente dan un tonelaje aproximado, y una aproximación vale más que ninguna medida. La tabla muestra la forma del registro de turno; las cifras son un supuesto de cálculo y deben sustituirse por datos propios.
| Etapa | Límite inferior nominal (t/h) | Flujo medido (t/h) | Relación | Lectura |
|---|---|---|---|---|
| Alimentador | 80 | 64 | 0,80 | Hay margen |
| Trituradora primaria | 70 | 64 | 0,91 | Cerca del límite |
| Trituradora secundaria | 60 | 58 | 0,97 | Candidata |
| Cribado | 60 | 59 | 0,98 | Candidato |
| Cinta de producto | 90 | 59 | 0,66 | Holgada |
Aquí dos etapas comparten la carga más alta. Para separarlas se miden por separado el rechazo y el flujo recirculado: si la carga circulante supera lo esperado, la restricción está en el cribado.
Tercer paso: leer la corriente del motor
La corriente es la señal más directa del trabajo que realiza la trituradora. Una traza cercana a la corriente nominal y con poca dispersión indica cámara llena y alimentación uniforme. Una corriente baja y quebrada de forma sostenida indica alimentación escasa. Picos repetidos con disparo del relé de sobrecarga apuntan a sobrealimentación, roca más dura o finos empastados en la cámara.
El amperímetro del cuadro o la pantalla del variador bastan; no hace falta instrumentación adicional. La corriente se lee junto con las notas de acumulación: si la corriente es baja mientras el material se apila delante de la máquina, el fallo está en la transferencia o en la geometría del canalón, no en la trituradora.
Cuarto paso: la capacidad de cribado, la restricción más veces pasada por alto
Cuando falta superficie de cribado, el material ya del tamaño correcto se queda sobre la malla y vuelve a la trituradora por la cinta de recirculación. Esa carga de retorno gasta potencia y piezas de desgaste en roca que ya alcanzó el tamaño de producto. La producción cae mientras la trituradora parece ocupada, y la restricción real es la criba.
La lista de comprobación es corta: se forma cama sobre la malla, están las aberturas ciegas por finos pegajosos, corresponde la abertura a la especificación del producto, son correctas la inclinación y las revoluciones, basta la superficie para el flujo. Al elegir una criba vibratoria, la superficie que exige el flujo pesa tanto como el tamaño de abertura.
Orden para levantar la restricción
Conocida la restricción, el orden es este: primero lo que resuelve un ajuste (equilibrio de alimentación, abertura, ajuste del lado cerrado, inclinación de malla), después lo que resuelve un cambio de pieza (tipo de malla, blindaje gastado) y solo al final lo que resuelve una inversión (más superficie de cribado, una etapa adicional). Resolver con capital un problema de ajuste equivale a comprar la misma restricción junto con la máquina nueva.
Levantada una restricción, el circuito se estrecha en otro punto. Ese es el resultado esperado y no un fallo: el ciclo de medición empieza de nuevo. Incorporar ese ciclo a la rutina del turno es lo que vuelve duradero el trabajo sobre la eficiencia de planta.
Preguntas frecuentes
¿Es imprescindible una báscula de cinta?
No. El conteo de camiones, los tiques de báscula y la estimación por volumen bastan para ver la relación entre etapas. La báscula de cinta facilita el trabajo, pero no es condición para decidir.
¿Basta un turno de observación?
Un turno nomina a un candidato. Como la humedad, el estado del frente y el hábito del operador mueven el resultado, la medición debe repetirse en varios turnos y con material distinto.
¿Qué hacer si dos etapas dan la misma relación?
El flujo recirculado decide. Una carga de retorno grande apunta al cribado; una corriente de trituradora que pica sin parar apunta a la etapa de trituración.
Definiciones de términos técnicos: Glosario