EN — English
 TR — Türkçe
 DE — Deutsch
 RU — Русский
 FR — Français
 ES — Español
 AR — العربية
 SR — Српски
Siebwirkungsgrad messen und verbessern: von der Probe zur Einstellung
Warum der Wirkungsgrad beprobt und nicht geschätzt wird
Im Betrieb wird die Siebleistung meist nach dem Feinkornanteil beurteilt, der im Überkorn sichtbar ist. Das täuscht, denn das Auge erfasst nur einen Teil des Austrags und lässt die Zusammensetzung der Aufgabe außer Acht. Wer den Siebwirkungsgrad messen und verbessern will, beginnt mit drei Proben: Aufgabe, Überkorn und Unterkorn. Nach der Siebanalyse dieser drei Proben ist der Wirkungsgrad keine Meinung mehr, sondern eine Zahl, die eine Mengenbilanz schließt.
Die Definition ist schlicht: Der Wirkungsgrad gibt an, welcher Anteil des in der Aufgabe enthaltenen Unterkorns tatsächlich in den Unterlauf gelangt. Eine vollständige Trennung ist physikalisch ausgeschlossen, ein Teil des Feinkorns verlässt die Maschine immer mit dem Überkorn. Die Messung macht diesen Verlust sichtbar und zeigt, welche Einstellung ihn verringert.
Berechnung aus drei Proben
Auch ohne Mengenmessung genügt der Unterkornanteil dreier Proben. Im folgenden Beispiel beträgt der Anteil unterhalb der Maschenweite in der Aufgabe 0,55, im Überkorn 0,12 und im Unterkorn 0,97. Die Mengenbilanz liefert die Stromanteile unmittelbar aus diesen drei Werten.
| Strom | Massenanteil je 100 Einheiten Aufgabe | Unterkornanteil | Enthaltenes Unterkorn |
|---|---|---|---|
| Aufgabe | 100,0 | 0,55 | 55,0 |
| Überkorn | 49,4 | 0,12 | 5,9 |
| Unterkorn | 50,6 | 0,97 | 49,1 |
Das Unterkornausbringen beträgt somit 49,1 geteilt durch 55,0, also rund 89 Prozent. Von der Grobseite gelesen zeigt dieselbe Bilanz, dass etwa 97 Prozent des in der Aufgabe enthaltenen Überkorns auch im Überlauf ankommen. Das Produkt beider Ausbringen ergibt einen Gesamtwert nahe 86 Prozent. Beide Zahlen gehören getrennt in den Bericht, denn die eine beschreibt den Feinkornverlust und die andere die Verunreinigung des Produkts.
Voraussetzung für eine gültige Messung
Die Proben müssen im selben Betriebsfenster, mit einem Schnitt über die volle Gurtbreite und mindestens dreifach gezogen werden. Ändert sich die Aufgabemenge während der Probenahme, bilden die drei Proben unterschiedliche Betriebszustände ab und die Bilanz schließt nicht. Ergeben sich negative oder unsinnige Massenanteile, liegt der Fehler in der Probenahme und nicht in der Rechnung.
Siebwirkungsgrad messen und verbessern: Vier Ursachen für sinkenden Wirkungsgrad
Die erste ist die Bettdicke. Eine zu dicke Schicht verhindert die Entmischung, feine Körner erreichen den Belag nicht und gehen mit dem Überkorn verloren. Eine verbreitete Regel begrenzt die Bettdicke am Austrag auf das Vierfache der Maschenweite bei Material um 1,6 Tonnen je Kubikmeter und auf das Dreifache bei leichtem Material um 0,8 Tonnen je Kubikmeter. Die zweite ist der Anteil grenzkörniger Partikel, die langsam durchtreten und den Belag zusetzen. Die dritte ist die Schwingintensität: Zu geringe Beschleunigung verhindert die Entmischung, zu hohe lässt die Körner über den Belag springen, ohne einer Öffnung zu begegnen. Die vierte ist der Zustand des Belags, denn Verstopfung und Verschleiß senken die freie Fläche unmittelbar.
Stellgrößen und Zielbänder
Liegt die Messung vor, richtet sich die Stellgröße nach dem gezeigten Befund. Die Tabelle ordnet Symptome den Eingriffen zu.
| Symptom | Wahrscheinliche Ursache | Eingriff | Zielbereich |
|---|---|---|---|
| Hoher Feinkornanteil im Überkorn | Dickes Bett, zu kurze Verweilzeit | Aufgabemenge senken, Neigung verringern | Bett am Austrag bis zum Vierfachen der Maschenweite |
| Grobkorn im Unterkorn | Risse im Belag, lose Spannung, Maschenabweichung | Belag prüfen und nachspannen | Keine Risse, gleichmäßige Spannung |
| Keine Entmischung, Material gleitet auf der Fläche | Zu geringe Beschleunigung | Hub oder Drehzahl erhöhen | 4,0 bis 4,5 g bei allgemeiner Klassierung |
| Körner springen, zu kurzer Kontakt | Zu hohe Beschleunigung | Hub verringern | Typisches Band 3,0 bis 6,0 g |
| Material wandert auf dem Horizontalsieb nicht | Fehlender Schwerkraftanteil | Beschleunigung ins obere Band legen | 4,5 bis 7,0 g bei Horizontalsieben |
| Steckkorn in den Maschen | Zu viel Grenzkorn, Feuchtigkeit | Belagstyp und Maschengeometrie ändern | Deutlich weniger Steckkorn |
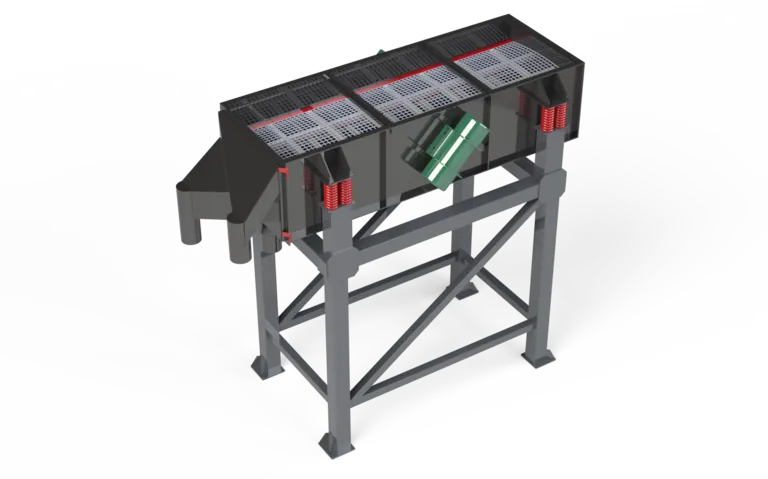
Die Beschleunigung ergibt sich aus Hub und Drehzahl und wächst quadratisch mit der Drehzahl; schon eine kleine Drehzahländerung verschiebt Wirkungsgrad und Bauteilermüdung spürbar. Verstellt wird in kleinen Schritten, mit erneuter Probenahme nach jedem Schritt. Wo mehrere Trennschnitte nötig sind, verlängert eine Bauform wie das Mehrneigungssieb mit mehreren Neigungen in einem Körper die wirksame Siebzeit auf gleicher Fläche.
Die Messung wiederholbar machen
Eine einmalige Messung stützt eine Einstellentscheidung, aber keinen Trend. Werden dieselben drei Punkte monatlich beprobt und mit derselben Siebreihe analysiert, zeigt die Kurve Belagverschleiß und Veränderungen der Aufgabe frühzeitig an. Das Formblatt braucht drei Spalten: Datum, Unterkornanteil je Strom und die beiden berechneten Ausbringen. Damit hängt der Belagwechsel an Messwerten statt am Kalender.
Häufige Fragen
Genügt ein einzelner Prozentwert?
Nein. Das Unterkornausbringen kann gut aussehen, während Grobkorn den Unterlauf verunreinigt. Erst beide Werte zeigen, welches Produkt die Spezifikation verletzt.
Verbessert eine geringere Aufgabemenge immer den Wirkungsgrad?
Sie verbessert ihn und senkt zugleich die Kapazität. Die eigentliche Frage lautet, welche höchste Aufgabemenge die Produktspezifikation noch einhält. Dieser Punkt wird nur durch stufenweise Erhöhung mit Probenahme je Stufe gefunden.
Ist Nasssiebung die Lösung bei schlechter Trockensiebung?
Wenn feuchtes Feinkorn am Belag haftet, bringt Waschen einen sichtbaren Unterschied. Liegt die Ursache in der Bettdicke oder der Beschleunigung, ist der Aufwand vergeblich. Die Entscheidung folgt der trockenen Messung, nicht umgekehrt.
Mit Zahlen beginnen
Liegen Siebanalysen der drei Probenahmestellen bereits vor, ist die Berechnung eine Sache von Minuten. Senden Sie diese Ergebnisse mit Ihren Siebabmessungen, und Sie erhalten beide Ausbringen sowie einen Plan zur Anlageneffizienz, der festlegt, welcher Eingriff in welcher Reihenfolge zu erproben ist.
Definitionen technischer Begriffe: Glossar