EN — English
 TR — Türkçe
 DE — Deutsch
 RU — Русский
 FR — Français
 ES — Español
 AR — العربية
 SR — Српски

Konkasör Tesisinde Kübiklik Oranı Nasıl Ölçülür?
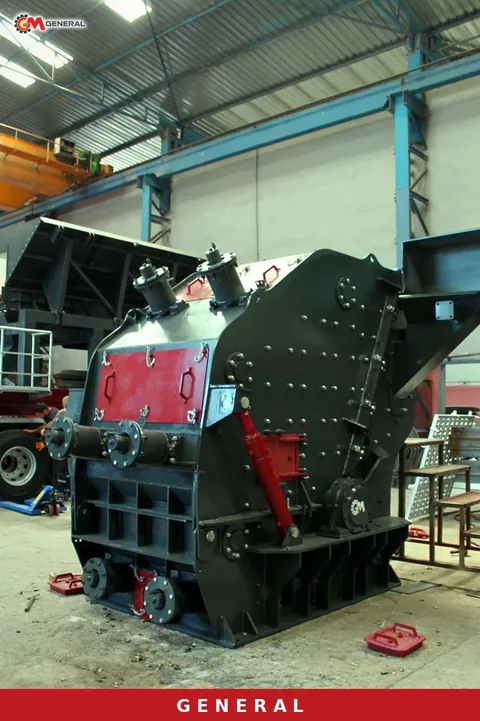
Saatte 120-180 ton işleyen bir taş kırma hattında "malzememiz kübik" demek, beton santralinin ya da asfalt şantiyesinin kalite mühendisini ikna etmez. Onun masasına gelen şey bir laboratuvar föyüdür: yassılık indeksi, şekil indeksi ya da yassı-uzun tane yüzdesi. Bu yazı, kübikliğin sahada nasıl ölçüldüğünü, numunenin banttan hangi sırayla alındığını, çıkan sayının kırıcı ayarına nasıl bağlandığını ve bu kapasite bandında hangi gerçek makinelerle çalışıldığını anlatıyor. Deney sınırlarını biz belirlemiyoruz; hangi standardın ve hangi limitin geçerli olduğunu alıcınızın şartnamesinden yazılı olarak teyit edin.
Laboratuvar föyündeki üç farklı ölçüt
Kübiklik tek bir deneyle ifade edilmez. Avrupa normlarıyla çalışan projeler genellikle EN 933-3 yassılık indeksini, bazen de EN 933-4 şekil indeksini ister. ASTM esaslı şartnamelerde ise ASTM D4791 ile yassı ve uzun tane oranı aranır. Üçü de aynı taşı farklı bir gözle tartar; birinden iyi sonuç alan numune öbüründe sınırda kalabilir.
Yassılık indeksi: çubuklu elekten geçen kütle
Numune önce dar tane sınıflarına ayrılır (örneğin 8/10, 10/12,5, 12,5/16 mm). Her sınıf, aralığı o sınıfın üst boyutunun yarısı kadar olan çubuklu elekten geçirilir. Kalınlığı bu aralıktan ince olan taneler düşer. Yassılık indeksi, çubuklu eleklerden geçen toplam kütlenin deneye giren toplam kütleye oranıdır ve yüzde olarak yazılır. Formül basittir: FI = (çubuklu elekten geçen kütle / elenen toplam kütle) × 100. Varsayımsal bir örnek: 5 kg'lık bir 5-12 mm numunesinden çubuklu eleklerde 0,6 kg geçiyorsa FI yaklaşık 12 olur. Sayı küçüldükçe malzeme kübikleşir.
Şekil indeksi ve ASTM yassı-uzun tane oranı
Şekil indeksinde taneler tek tek kumpasla ölçülür: uzunluğu kalınlığının üç katını aşan tane kübik sayılmaz. ASTM D4791'de orantılı kumpas kullanılır ve şartname 3:1 ya da 5:1 gibi bir oran tanımlar. Bu iki deney daha yavaştır, fakat çubuklu elekte yakalanmayan uzun, çubuk benzeri taneleri de gösterir. Asfalt agregasında şartname çoğu zaman bu yüzden ikinci bir şekil deneyi ekler.
Numune almanın kuralları ve sık yapılan hata
Laboratuvardaki deney kadar, laboratuvara giden torbanın nasıl doldurulduğu da sonucu belirler. Kübiklik itirazlarının önemli bir kısmı, deneyden değil yanlış numuneden çıkar.
Durdurulmuş banttan tam kesit
En güvenilir yöntem, ürün bandını kilitleyip (enerji kesme ve etiketleme prosedürüyle) bant üzerindeki malzemenin tam kesitini bir şablonla almaktır. Bant kenarına kayan iri taneler ve ortada biriken ince malzeme birlikte torbaya girmelidir. Bant çalışırken kürekle yandan alınan numune, iri ve yassı taneleri sistematik olarak eksik gösterir. Alınan malzeme sahada numune bölücüyle ya da dörtleme yöntemiyle küçültülür; elle "güzel görünen" taneleri ayıklamak deneyi anlamsız kılar.
Stok yığınından alınacaksa
Yığın eteğinde iri taneler toplanır, tepede ince malzeme kalır. Yığından numune gerekiyorsa en az üç farklı yükseklikten ve yığının çevresinde dağıtılmış noktalardan alıp birleştirin. Loderle küçük bir kesit açıp iç kısımdan almak, dış yüzeye göre daha temsili sonuç verir.
120-180 t/s hattında ölçüm noktaları ve sıklık
Bu tonajda tipik akış şöyledir: titreşimli besleyici, çeneli primer, sekonder kırıcı ve üç katlı elek. Lastikli General 950 hattında bu zincir GPJ 90 çeneli primer, DMK01 darbeli sekonder ve 1600×5000 mm üç katlı yatay elekten oluşur; ürün fraksiyonları 0-5, 5-12 ve 12-19 mm'dir. Kübiklik ölçümü için üç nokta yeterlidir. Birincisi sekonder kırıcının çıkış bandıdır: burada kırıcının kendi şekil verimini görürsünüz. İkincisi 5-12 mm stok bandıdır. Üçüncüsü 12-19 mm stok bandıdır; yassı tane en çok bu iri fraksiyonda kendini gösterir.
Devreye alma haftasında her vardiya bir numune almak, kırıcı ayarı değiştikçe ek numune almak mantıklıdır. Hat oturduktan sonra ocak aynası ilerledikçe, tüvenan tipi değiştiğinde ve aşınma parçası değişiminden hemen sonra ölçüm tekrarlanır. Blow bar yeniyken ve ömrünün sonuna yaklaşmışken ürün şekli aynı değildir; bu farkı föyde görmezseniz alıcıyla anlaşmazlık kaçınılmaz olur.
Kayıtları kâğıtta değil, tarih sıralı bir tabloda tutun. Her satırda numune noktası, fraksiyon, sonuç ve o saatteki ayarlar yer alsın. Üç ay sonra elinizde, kendi ocağınızın taşı için hangi besleme debisinde ve hangi ayarda şartnamenin rahatça karşılandığını gösteren bir çalışma penceresi olur. Yeni operatör geldiğinde bu tablo, sözlü aktarılan alışkanlıklardan çok daha güvenilir bir talimattır.
Föydeki sayıyı kırıcı ayarına bağlamak
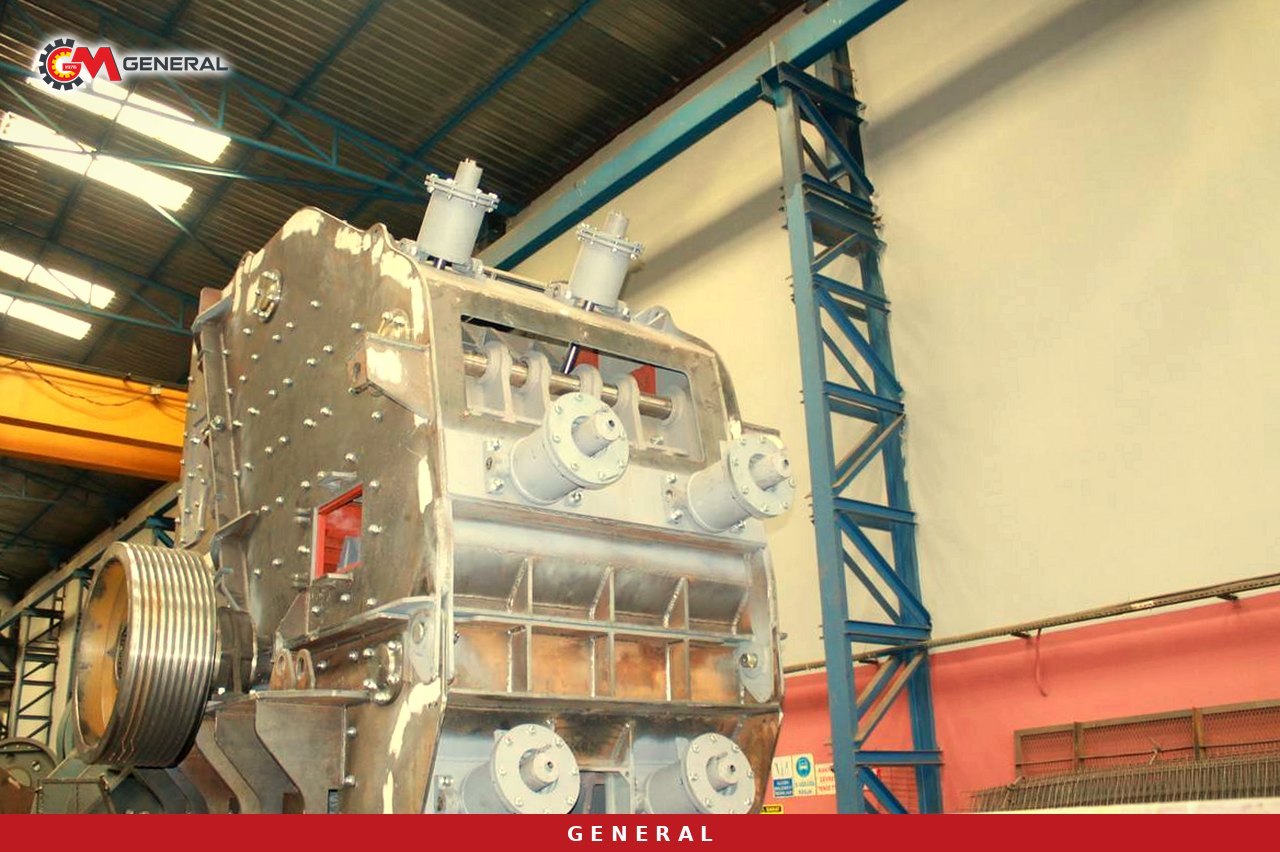
Bir yassılık indeksi tek başına bir şey söylemez. Her numunenin yanına aynı anda geçerli olan ayarları yazın: besleme debisi, kırıcı ayarı, rotor hızı ya da CSS, elek göz açıklıkları ve aşınma parçasının çalışma saati. Dört beş haftalık kayıt sonunda hangi değişikliğin şekle etki ettiği tablodan okunur. Kübitzer ürün sayfamızda belirttiğimiz gibi yassılık, besleme boyutu büyüdükçe ve kırıcı hızı düştükçe artar; kayıtlarınız bu eğilimi kendi taşınız için sayıya döker.
Darbeli sekonderde apron aralığı ve besleme
GNR DMK serisi darbeli kırıcı, primer darbeliyle aynı prensibi daha küçük ağız ve rotora daha yakın kırma plakalarıyla uygular; bu yüzden ince ve kübik ürün verir. DMK01, 1100×1000 mm rotor, 800 mm besleme ve 160 kW motorla 120-180 t/s çalışır. Kireçtaşı ve dolomitte tipik redüksiyon yaklaşık 10:1'dir. Ölçümde FI yükseliyorsa önce besleme boyutunu kontrol edin: primerden gelen iri tane payı arttığında aynı ayarla daha yassı ürün çıkar. Ardından apron aralığını ve blow bar durumunu kayda bakarak değerlendirin. Ürün sayfamızda da yazdığı gibi darbeli sekonder, dik milli kırıcıya göre biraz daha yassı tane verebilir; şartname sınırına yaklaşılıyorsa ek bir şekillendirme kademesi kübikliği artırır.
Konik sekonderde CSS ve dolu besleme
Granit, bazalt ve kuvars gibi aşındırıcı taşta GPJ 90 çeneli primeri GM430 konik sekonderle eşleştiren General 944 tercih edilir. Konik kırıcıda şekli belirleyen iki şey hidrolik CSS ayarı ve kırma odasının dolu (choke-feed) çalışmasıdır. Aç çalışan konikte taneler birbirine sürtünmeden geçer ve yassılık artar. Besleyici debisi düştüğünde föydeki sayının yükseldiğini görüyorsanız sorun ayarda değil beslemededir.
Bu kapasite bandında çalışılan konfigürasyonlar
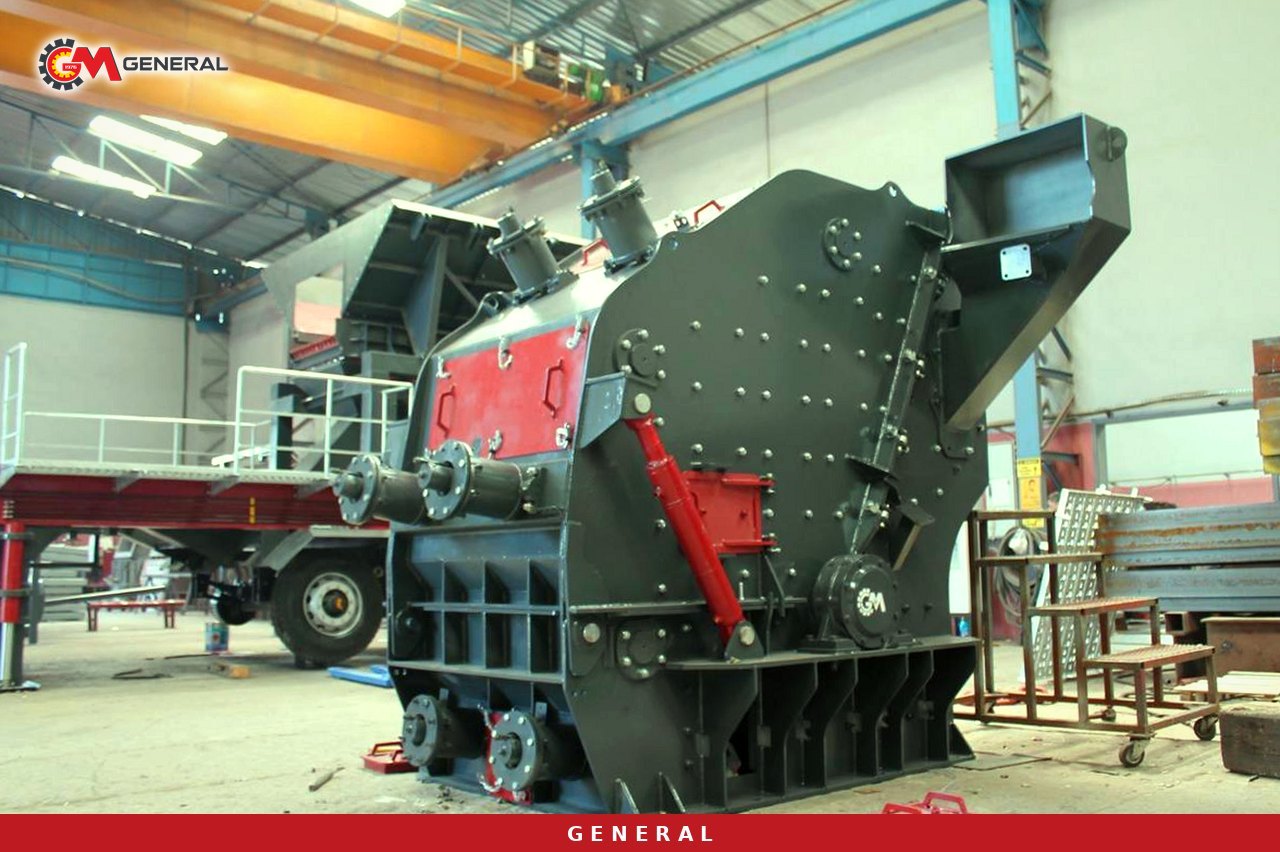
Aşağıdaki değerler ürün sayfalarımızdan alınmıştır. Tablo, makineleri kübiklik açısından nerede konumlandırdığımızı gösterir; kesin seçim numune testinden sonra yapılır. Diğer kırıcı tipleri için taş kırıcılar kategorisine, lastikli hatlar için mobil kırma eleme tesisleri sayfasına bakabilirsiniz.
| Makine / hat | Sekonder ya da şekillendirme | Kapasite (t/s) | Maks. besleme (mm) | Güç | Kübiklik açısından yeri |
|---|---|---|---|---|---|
| General 950 (lastikli) | DMK01 darbeli | 120-180 | 800 | 600 kVA jeneratör | Darbe kırmayla yüksek redüksiyon ve kübik ürün |
| General 944 (lastikli) | GM430 konik | 120-180 | 800 | 550 kVA jeneratör | Aşındırıcı taşta basma kırma, dolu beslemeyle kübik ürün |
| GNR DMK01 (sabit) | Darbeli sekonder | 120-180 | 800 | 160 kW | Kireçtaşı ve dolomitte sekonder kademe |
| M-DMK 01 (seyyar) | By-pass elekli darbeli sekonder | 120-180 | 350 | 160 kW | Mevcut primere eklenen ikinci kademe, 0-50 mm ürün |
| GNR K110 | Kübitzer (şekillendirme) | 160-250 | 210 | 160 kW | Redüksiyon değil, yassı taneyi kübikleştirme |
Kübitzer, hattın sonuna şekil düzeltmek için konur; redüksiyon görevi yoktur ve maksimum beslemesi 210 mm ile sınırlıdır. Kırıcı tipleri arasındaki genel farkları çeneli, darbeli ve konik kırıcı karşılaştırmamızda ayrıca ele aldık. Bu tonajda çalışan bir sabit hat örneği olarak Makedonya'daki 120-180 t/s sabit taş kırma eleme tesisimizi inceleyebilirsiniz.
Ölçüm günü için saha kontrol listesi
- Şartnamedeki deney standardını, test edilecek fraksiyonu ve sınır değeri yazılı olarak alın.
- Laboratuvarın aynı standardı ve aynı çubuklu elek setini kullandığını teyit edin.
- Numuneyi durdurulmuş banttan, tam kesit olarak alın; bant kilitleme prosedürünü uygulayın.
- Her numuneye tarih, vardiya, besleme debisi, kırıcı ayarı ve aşınma parçası saatini yazın.
- Numuneyi bölücüyle küçültün, elle tane ayıklamayın.
- Elek tellerini kontrol edin: yırtık ya da açılmış göz, iri ve yassı tanenin alt fraksiyona kaçmasına yol açar.
- Sonuçları haftalık tabloda ayar değişiklikleriyle yan yana tutun.
Sık sorulan sorular
Kübikliği sahada laboratuvarsız ölçebilir miyim?
Çubuklu elek seti ve hassas teraziyle yassılık indeksini ocakta kendiniz izleyebilirsiniz. Bu iç kontrol için yeterlidir. Alıcıya teslim edilen resmi sonuç ise şartnamede adı geçen akredite laboratuvardan gelmelidir.
Hangi fraksiyonu ölçmek gerekir?
Şartname hangi fraksiyonu tanımlıyorsa o. Kendi takibiniz için en iri satış fraksiyonunu (General 950'de 12-19 mm) mutlaka izleyin; yassı tane sorunu ilk orada görünür.
Föyde sınırı aşan sonuç çıktı, yeni bir makine mi gerekir?
Önce besleme sürekliliğini, kırıcı ayarını ve aşınma parçasının durumunu kontrol edin. Ayarla düzelmeyen yapısal bir sorun varsa (katmanlı, şistli taş gibi) hattın sonuna kübitzer ya da dik milli kırıcı eklemek değerlendirilir.
Hattın fiyatını neler belirler?
Sabit ya da lastikli kurulum, sekonder kırıcı tipi, şekillendirme kademesi ihtiyacı, elek kat sayısı, jeneratör ve konveyör uzunlukları teklifi belirler. Bunları netleştirmek için taş numunesi ve şartname bilgisiyle bize ulaşın.
Sonuç
Kübiklik bir izlenim değil, ölçülen ve kaydedilen bir değerdir. Doğru numune, ayarla eşleştirilmiş kayıt ve şartnameye uygun deney, 120-180 t/s bir hattın ürününü alıcıya savunmanın yoludur. 1976'dan beri kırma eleme tesisi üreten ekibimiz, numune sonucunuza göre sekonder ve şekillendirme kademesini birlikte planlar. Taş tipiniz, hedef fraksiyonlarınız ve şartname limitlerinizle bizimle iletişime geçin; size özel teklif hazırlayalım.
Teknik terimlerin açıklamaları: Terimler Sözlüğü