EN — English
 TR — Türkçe
 DE — Deutsch
 RU — Русский
 FR — Français
 ES — Español
 AR — العربية
 SR — Српски

Medición de la cubicidad en una planta de trituración de piedra de 120-180 t/h
En una línea de trituración que procesa entre 120 y 180 toneladas por hora, decir "nuestro árido es cúbico" no convence al ingeniero de calidad de una central de hormigón ni al de una obra de asfalto. Lo que llega a su mesa es una hoja de laboratorio: índice de lajas, índice de forma o porcentaje de partículas planas y alargadas. Este artículo explica cómo se mide la cubicidad en planta, en qué orden se toma la muestra de la cinta, cómo se relaciona la cifra obtenida con el reglaje de la trituradora y con qué máquinas reales se trabaja en este rango de capacidad. Los límites del ensayo no los fijamos nosotros; confirme por escrito con el pliego de su cliente qué norma y qué valor límite aplican.
Tres criterios distintos en la hoja de laboratorio
La cubicidad no se expresa con un único ensayo. Los proyectos que trabajan con normas europeas suelen pedir el índice de lajas según EN 933-3 y, a veces, el índice de forma según EN 933-4. En los pliegos basados en ASTM se exige el porcentaje de partículas planas y alargadas según ASTM D4791. Los tres miden la misma piedra con un criterio diferente; una muestra que sale bien en uno puede quedar al límite en otro.
Índice de lajas: la masa que pasa por el tamiz de barras
Primero la muestra se separa en fracciones granulométricas estrechas (por ejemplo 8/10, 10/12,5 y 12,5/16 mm). Cada fracción se pasa por un tamiz de barras cuya separación es la mitad del tamaño superior de esa fracción. Las partículas con un espesor menor que esa separación caen. El índice de lajas es la relación entre la masa total que pasa por los tamices de barras y la masa total ensayada, expresada en porcentaje. La fórmula es sencilla: FI = (masa que pasa por el tamiz de barras / masa total tamizada) × 100. Un ejemplo hipotético: si de una muestra de 5 kg de 5-12 mm pasan 0,6 kg por los tamices de barras, el FI ronda 12. Cuanto menor es la cifra, más cúbico es el material.
Índice de forma y relación de partículas planas y alargadas según ASTM
En el índice de forma las partículas se miden una a una con un calibre: la que tiene una longitud superior a tres veces su espesor no se considera cúbica. En ASTM D4791 se usa un calibre proporcional y el pliego define una relación como 3:1 o 5:1. Estos dos ensayos son más lentos, pero detectan las partículas largas, en forma de varilla, que el tamiz de barras deja pasar sin registrarlas. Por eso, en árido para mezclas asfálticas, el pliego suele añadir un segundo ensayo de forma.
Reglas para tomar la muestra y el error más frecuente
El resultado depende tanto de cómo se llena el saco que va al laboratorio como del propio ensayo. Buena parte de las reclamaciones por cubicidad nacen de una muestra mal tomada, no del ensayo.
Sección completa en cinta parada
El método más fiable consiste en bloquear la cinta de producto (con el procedimiento de corte de energía y señalización) y retirar con una plantilla la sección completa de material que hay sobre ella. Las partículas gruesas que se desplazan hacia el borde de la cinta y los finos que se acumulan en el centro deben entrar juntos en el saco. La muestra tomada con pala desde un lateral con la cinta en marcha subestima de forma sistemática las partículas gruesas y lajosas. El material recogido se reduce en planta con un cuarteador de muestras o por el método de cuarteo; apartar a mano las partículas "que se ven bonitas" invalida el ensayo.
Si la muestra sale del acopio
Las partículas gruesas se concentran al pie del acopio y los finos se quedan arriba. Si necesita muestrear un acopio, tome material de al menos tres alturas distintas y de puntos repartidos alrededor de la pila, y mézclelo. Abrir un pequeño corte con la pala cargadora y tomar de la parte interior da un resultado más representativo que la superficie exterior.
Puntos de medición y frecuencia en una línea de 120-180 t/h
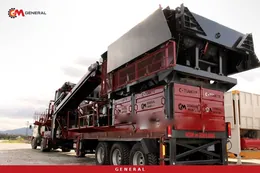
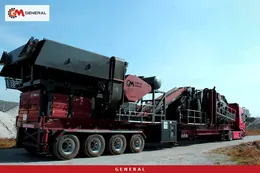
Con este tonelaje el flujo típico es: alimentador vibratorio, trituradora primaria de mandíbulas, trituradora secundaria y criba de tres pisos. En la línea sobre neumáticos General 950 esta cadena la forman la primaria de mandíbulas GPJ 90, la secundaria de impacto DMK01 y una criba horizontal de tres pisos de 1600×5000 mm; las fracciones de producto son 0-5, 5-12 y 12-19 mm. Para medir la cubicidad bastan tres puntos. El primero es la cinta de salida de la trituradora secundaria: ahí se ve el rendimiento de forma de la propia máquina. El segundo es la cinta de acopio de 5-12 mm. El tercero es la cinta de acopio de 12-19 mm, porque la partícula lajosa se manifiesta sobre todo en esa fracción gruesa.
Durante la semana de puesta en marcha conviene tomar una muestra por turno y otra adicional cada vez que cambia el reglaje de la trituradora. Con la línea ya estabilizada, la medición se repite cuando avanza el frente de cantera, cuando cambia el tipo de todo-uno y justo después de sustituir piezas de desgaste. La forma del producto no es la misma con barras de impacto nuevas que al final de su vida útil; si esa diferencia no aparece en la hoja, el desacuerdo con el cliente está asegurado.
Lleve los registros en una tabla ordenada por fecha, no en papeles sueltos. Cada fila debe recoger el punto de muestreo, la fracción, el resultado y los reglajes vigentes a esa hora. Al cabo de tres meses tendrá una ventana de trabajo que muestra, para la piedra de su propia cantera, con qué caudal de alimentación y qué reglaje se cumple el pliego con holgura. Cuando llega un operador nuevo, esa tabla es una instrucción mucho más fiable que las costumbres transmitidas de palabra.
Cómo ligar la cifra de la hoja al reglaje de la trituradora
Un índice de lajas por sí solo no dice nada. Junto a cada muestra anote los reglajes vigentes en ese momento: caudal de alimentación, reglaje de la trituradora, velocidad del rotor o CSS, aberturas de malla de la criba y horas de trabajo de la pieza de desgaste. Tras cuatro o cinco semanas de registros, la tabla muestra qué cambio afecta a la forma. Como indicamos en la página de nuestra cubicadora, el porcentaje de lajas aumenta cuando crece el tamaño de alimentación y cuando baja la velocidad de la trituradora; sus registros convierten esa tendencia en cifras para su propia piedra.
Secundaria de impacto: abertura de placas y alimentación
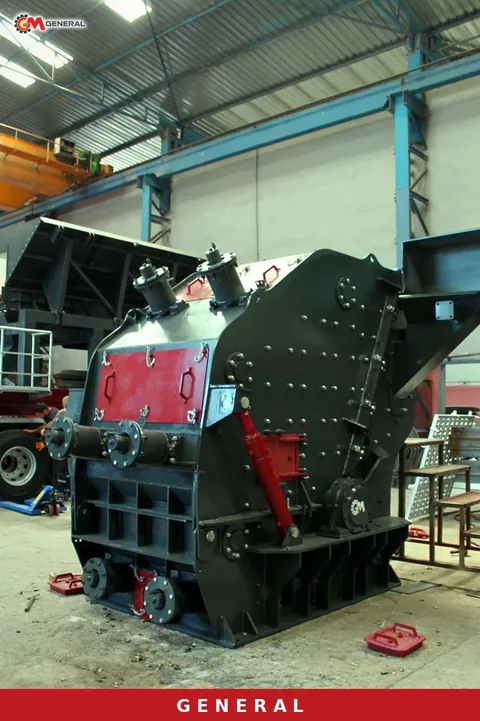
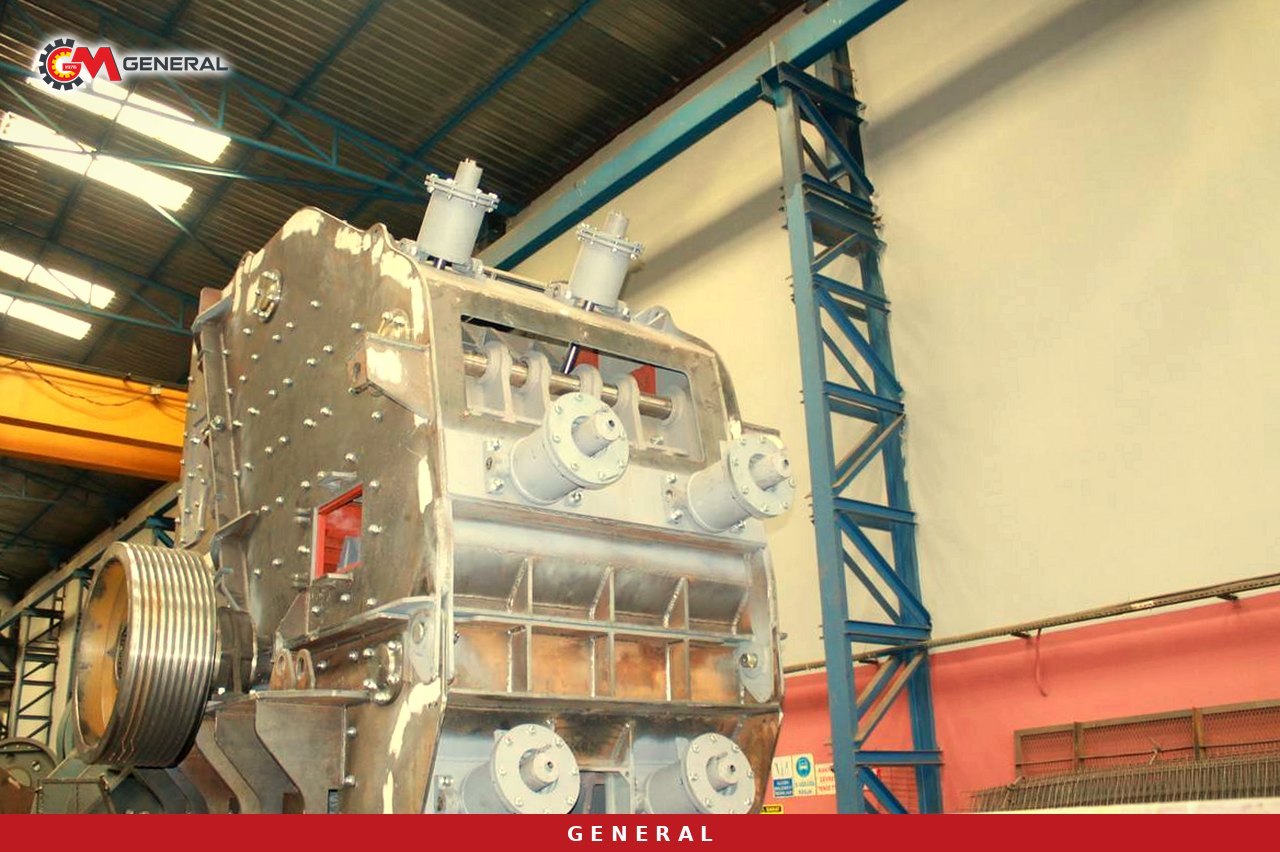
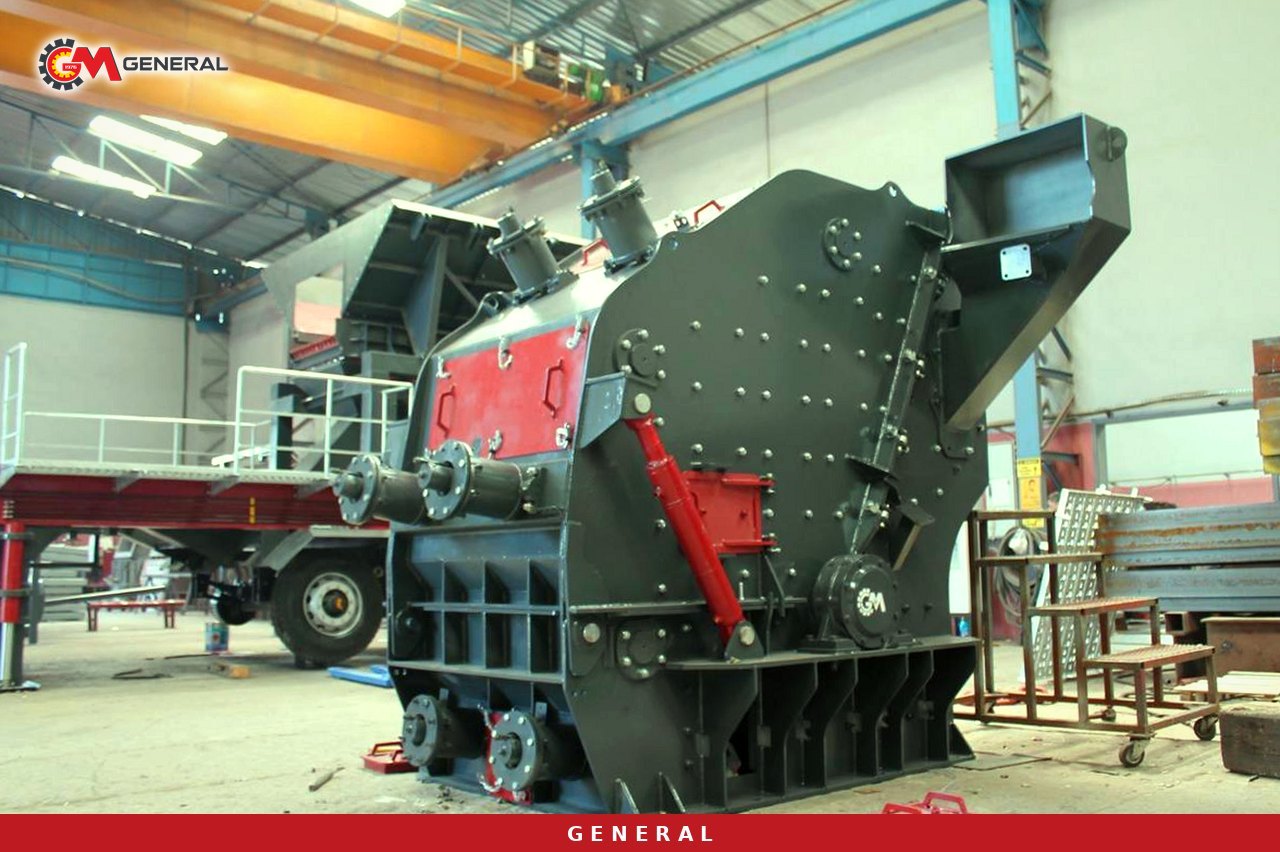
La trituradora de impacto de la serie GNR DMK aplica el mismo principio que la primaria de impacto, con una boca más pequeña y placas de impacto más cercanas al rotor; por eso entrega un producto fino y cúbico. La DMK01 trabaja a 120-180 t/h con rotor de 1100×1000 mm, alimentación de 800 mm y motor de 160 kW. En caliza y dolomía la relación de reducción típica es de aproximadamente 10:1. Si en la medición sube el FI, revise primero el tamaño de alimentación: cuando aumenta la proporción de partículas gruesas que llegan de la primaria, con el mismo reglaje sale un producto más lajoso. Después evalúe la abertura de placas y el estado de las barras de impacto consultando el registro. Como también figura en la página del producto, la secundaria de impacto puede dar una partícula algo más lajosa que una trituradora de eje vertical; si se roza el límite del pliego, una etapa adicional de conformado mejora la cubicidad.
Secundaria de cono: CSS y cámara llena
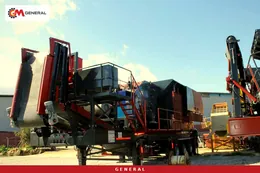
Con piedra abrasiva como granito, basalto o cuarcita se prefiere la General 944, que combina la primaria de mandíbulas GPJ 90 con la secundaria de cono GM430. En la trituradora de cono la forma depende de dos cosas: el reglaje hidráulico del CSS y el trabajo con la cámara de trituración llena (alimentación a cámara llena o choke-feed). Un cono que trabaja vacío deja pasar las partículas sin que rocen entre sí, y el porcentaje de lajas sube. Si observa que la cifra de la hoja aumenta cuando baja el caudal del alimentador, el problema no está en el reglaje sino en la alimentación.
Configuraciones para este rango de capacidad
Los valores siguientes proceden de nuestras páginas de producto. La tabla muestra dónde situamos cada máquina desde el punto de vista de la cubicidad; la elección definitiva se hace tras el ensayo de muestra. Para otros tipos de trituradora puede consultar la categoría de trituradoras y, para líneas sobre neumáticos, la página de plantas de trituración y cribado móviles.
| Máquina / línea | Secundaria o conformado | Capacidad (t/h) | Alimentación máx. (mm) | Potencia | Papel en la cubicidad |
|---|---|---|---|---|---|
| General 950 (sobre neumáticos) | DMK01 de impacto | 120-180 | 800 | Generador de 600 kVA | Alta reducción por impacto y producto cúbico |
| General 944 (sobre neumáticos) | GM430 de cono | 120-180 | 800 | Generador de 550 kVA | Trituración por compresión en piedra abrasiva, producto cúbico con cámara llena |
| GNR DMK01 (fija) | Secundaria de impacto | 120-180 | 800 | 160 kW | Etapa secundaria en caliza y dolomía |
| M-DMK 01 (semimóvil) | Secundaria de impacto con criba by-pass | 120-180 | 350 | 160 kW | Segunda etapa añadida a una primaria existente, producto 0-50 mm |
| GNR K110 | Cubicadora (conformado) | 160-250 | 210 | 160 kW | No reduce: cubica la partícula lajosa |
La cubicadora se instala al final de la línea para corregir la forma; no tiene función de reducción y su alimentación máxima está limitada a 210 mm. Las diferencias generales entre tipos de trituradora las tratamos aparte en nuestra comparativa de trituradoras de mandíbulas, de impacto y de cono. Como ejemplo de línea fija en este tonelaje puede ver nuestra planta fija de trituración y cribado de piedra de 120-180 t/h en Macedonia.
Lista de comprobación para el día de medición
- Obtenga por escrito la norma de ensayo del pliego, la fracción que se va a ensayar y el valor límite.
- Confirme que el laboratorio usa la misma norma y el mismo juego de tamices de barras.
- Tome la muestra de la cinta parada, en sección completa, aplicando el procedimiento de bloqueo de la cinta.
- Anote en cada muestra la fecha, el turno, el caudal de alimentación, el reglaje de la trituradora y las horas de la pieza de desgaste.
- Reduzca la muestra con cuarteador y no aparte partículas a mano.
- Revise las mallas de la criba: una malla rota o abierta deja pasar partículas gruesas y lajosas a la fracción inferior.
- Mantenga los resultados en una tabla semanal junto a los cambios de reglaje.
Preguntas frecuentes
¿Puedo medir la cubicidad en planta sin laboratorio?
Con un juego de tamices de barras y una balanza de precisión puede seguir usted mismo el índice de lajas en la cantera. Es suficiente como control interno. El resultado oficial que se entrega al cliente, en cambio, debe proceder del laboratorio acreditado que indique el pliego.
¿Qué fracción hay que medir?
La que defina el pliego. Para su propio seguimiento, controle siempre la fracción comercial más gruesa (12-19 mm en la General 950); el problema de partículas lajosas aparece primero ahí.
La hoja muestra un resultado por encima del límite: ¿hace falta una máquina nueva?
Revise primero la continuidad de la alimentación, el reglaje de la trituradora y el estado de las piezas de desgaste. Si existe un problema estructural que no se corrige con el reglaje (piedra estratificada o esquistosa, por ejemplo), se estudia añadir una cubicadora o una trituradora de eje vertical al final de la línea.
¿Qué determina el precio de la línea?
La instalación fija o sobre neumáticos, el tipo de trituradora secundaria, la necesidad de una etapa de conformado, el número de pisos de la criba, el generador y las longitudes de las cintas transportadoras definen la oferta. Para concretarlos, contacte con nosotros con una muestra de piedra y los datos del pliego.
Conclusión
La cubicidad no es una impresión: es un valor que se mide y se registra. Una muestra correcta, un registro asociado al reglaje y un ensayo conforme al pliego son la forma de defender ante el cliente el producto de una línea de 120-180 t/h. Nuestro equipo, que fabrica plantas de trituración y cribado desde 1976, planifica con usted la etapa secundaria y la de conformado a partir del resultado de su muestra. Contacte con nosotros con su tipo de piedra, las fracciones objetivo y los límites del pliego, y le prepararemos una oferta a medida.
Definiciones de términos técnicos: Glosario