EN — English
 TR — Türkçe
 DE — Deutsch
 RU — Русский
 FR — Français
 ES — Español
 AR — العربية
 SR — Српски

Mesurer la cubicité dans une installation de concassage-criblage de 120-180 t/h
Sur une ligne qui traite 120 à 180 tonnes par heure, dire « notre gravillon est cubique » ne convainc pas l'ingénieur qualité de la centrale à béton ni celui du chantier d'enrobés. Ce qui arrive sur son bureau, c'est une fiche de laboratoire : coefficient d'aplatissement, indice de forme ou pourcentage de grains plats et allongés. Cet article explique comment la cubicité se mesure sur site, dans quel ordre prélever l'échantillon sur la bande, comment relier le chiffre obtenu au réglage du concasseur et avec quelles machines réelles on travaille dans cette plage de débit. Ce n'est pas nous qui fixons les limites d'essai : faites confirmer par écrit, dans le cahier des charges de votre client, la norme applicable et la valeur limite.
Trois critères différents sur la fiche de laboratoire
La cubicité ne se résume pas à un seul essai. Les projets qui suivent les normes européennes demandent en général le coefficient d'aplatissement selon EN 933-3, parfois l'indice de forme selon EN 933-4. Les cahiers des charges fondés sur l'ASTM exigent plutôt la proportion de grains plats et allongés selon ASTM D4791. Les trois jugent la même pierre avec un regard différent, et un échantillon qui passe largement l'un peut se retrouver à la limite sur l'autre.
Coefficient d'aplatissement : la masse qui traverse la grille à fentes
L'échantillon est d'abord séparé en classes granulaires étroites (par exemple 8/10, 10/12,5 et 12,5/16 mm). Chaque classe passe ensuite sur une grille à fentes dont l'écartement vaut la moitié de la dimension supérieure de la classe. Les grains dont l'épaisseur est inférieure à cet écartement tombent. Le coefficient d'aplatissement est le rapport entre la masse totale passée à travers les grilles et la masse totale soumise à l'essai, exprimé en pourcentage. La formule reste simple : FI = (masse passant les grilles à fentes / masse totale criblée) × 100. Exemple hypothétique : si 0,6 kg d'un échantillon de 5 kg en 5-12 mm traverse les grilles, FI vaut environ 12. Plus le chiffre baisse, plus le matériau est cubique.
Indice de forme et rapport plat-allongé ASTM
Pour l'indice de forme, les grains sont mesurés un par un au pied à coulisse : un grain dont la longueur dépasse trois fois l'épaisseur n'est pas considéré comme cubique. L'ASTM D4791 utilise un pied à coulisse proportionnel et le cahier des charges fixe un rapport, par exemple 3:1 ou 5:1. Ces deux essais prennent plus de temps, mais ils révèlent aussi les grains longs, en forme de bâtonnet, que la grille à fentes laisse passer. C'est pour cette raison que les spécifications de granulats pour enrobés ajoutent souvent un second essai de forme.
Règles de prélèvement et erreur fréquente
La façon dont on remplit le sac envoyé au laboratoire pèse autant sur le résultat que l'essai lui-même. Une bonne partie des litiges sur la cubicité ne vient pas de l'essai, mais d'un mauvais échantillon.
Coupe complète sur bande arrêtée
La méthode la plus fiable consiste à arrêter la bande produit (avec consignation électrique et étiquetage) puis à prélever toute la section de matériau posée sur la bande à l'aide d'un gabarit. Les gros grains qui glissent vers les rives et les fines accumulées au centre doivent entrer ensemble dans le sac. Un prélèvement fait à la pelle sur le côté d'une bande en marche sous-estime systématiquement les grains gros et plats. Le matériau prélevé est réduit sur place avec un diviseur d'échantillons ou par quartage ; trier à la main les grains « qui ont bonne mine » enlève tout sens à l'essai.
Si l'échantillon doit venir du stock
Les gros grains roulent au pied du tas, les fines restent au sommet. Si le prélèvement doit se faire sur stock, prenez des portions à au moins trois hauteurs différentes et en plusieurs points répartis autour du tas, puis mélangez-les. Ouvrir une petite saignée au chargeur et prélever à l'intérieur donne un résultat plus représentatif que la surface extérieure.
Points et fréquence de mesure sur une ligne de 120-180 t/h
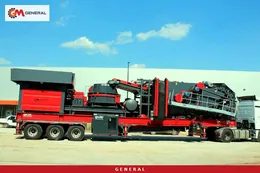
À ce débit, le flux type se présente ainsi : alimentateur vibrant, concasseur primaire à mâchoires, concasseur secondaire et crible à trois étages. Sur l'unité sur pneus General 950, cette chaîne réunit le primaire à mâchoires GPJ 90, le secondaire à percussion DMK01 et un crible horizontal trois étages de 1600×5000 mm ; les coupures produites sont 0-5, 5-12 et 12-19 mm. Trois points suffisent pour suivre la cubicité. Le premier est la bande de sortie du concasseur secondaire : c'est là que l'on voit le rendement de forme propre au concasseur. Le deuxième est la bande du stock 5-12 mm. Le troisième est la bande du stock 12-19 mm ; c'est dans cette coupure grossière que les grains plats se montrent le plus.
Pendant la semaine de mise en service, il est logique de prélever un échantillon par poste, plus un échantillon supplémentaire à chaque changement de réglage du concasseur. Une fois la ligne stabilisée, la mesure est refaite quand le front de taille avance, quand le type de tout-venant change et juste après un remplacement de pièces d'usure. Avec des battoirs neufs et des battoirs en fin de vie, la forme du produit n'est pas la même ; si cette différence n'apparaît pas sur les fiches, le désaccord avec l'acheteur devient inévitable.
Tenez les relevés dans un tableau classé par date plutôt que sur papier libre. Chaque ligne indique le point de prélèvement, la coupure, le résultat et les réglages en vigueur à cette heure-là. Au bout de trois mois, vous disposez d'une fenêtre de travail qui montre, pour la pierre de votre propre carrière, à quel débit d'alimentation et à quel réglage le cahier des charges est respecté sans difficulté. Quand un nouvel opérateur arrive, ce tableau vaut bien mieux comme consigne que des habitudes transmises de bouche à oreille.
Relier le chiffre de la fiche au réglage du concasseur
Un coefficient d'aplatissement, seul, ne dit pas grand-chose. Notez à côté de chaque échantillon les réglages valables au même moment : débit d'alimentation, réglage du concasseur, vitesse du rotor ou CSS, ouvertures des toiles du crible et heures de service de la pièce d'usure. Après quatre ou cinq semaines de relevés, le tableau montre quelle modification agit sur la forme. Comme nous l'indiquons sur la page produit du cubiciseur, l'aplatissement augmente quand la dimension d'alimentation grossit et quand la vitesse du concasseur baisse ; vos relevés traduisent cette tendance en chiffres pour votre propre roche.
Secondaire à percussion : ouverture des écrans et alimentation
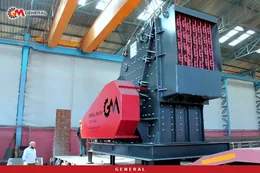
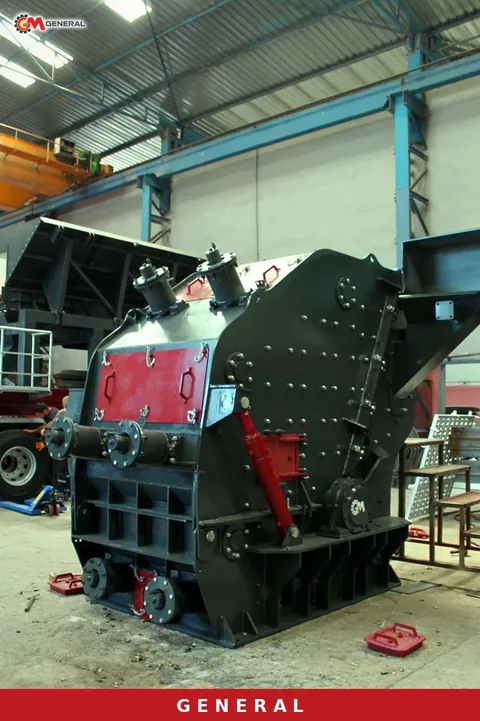
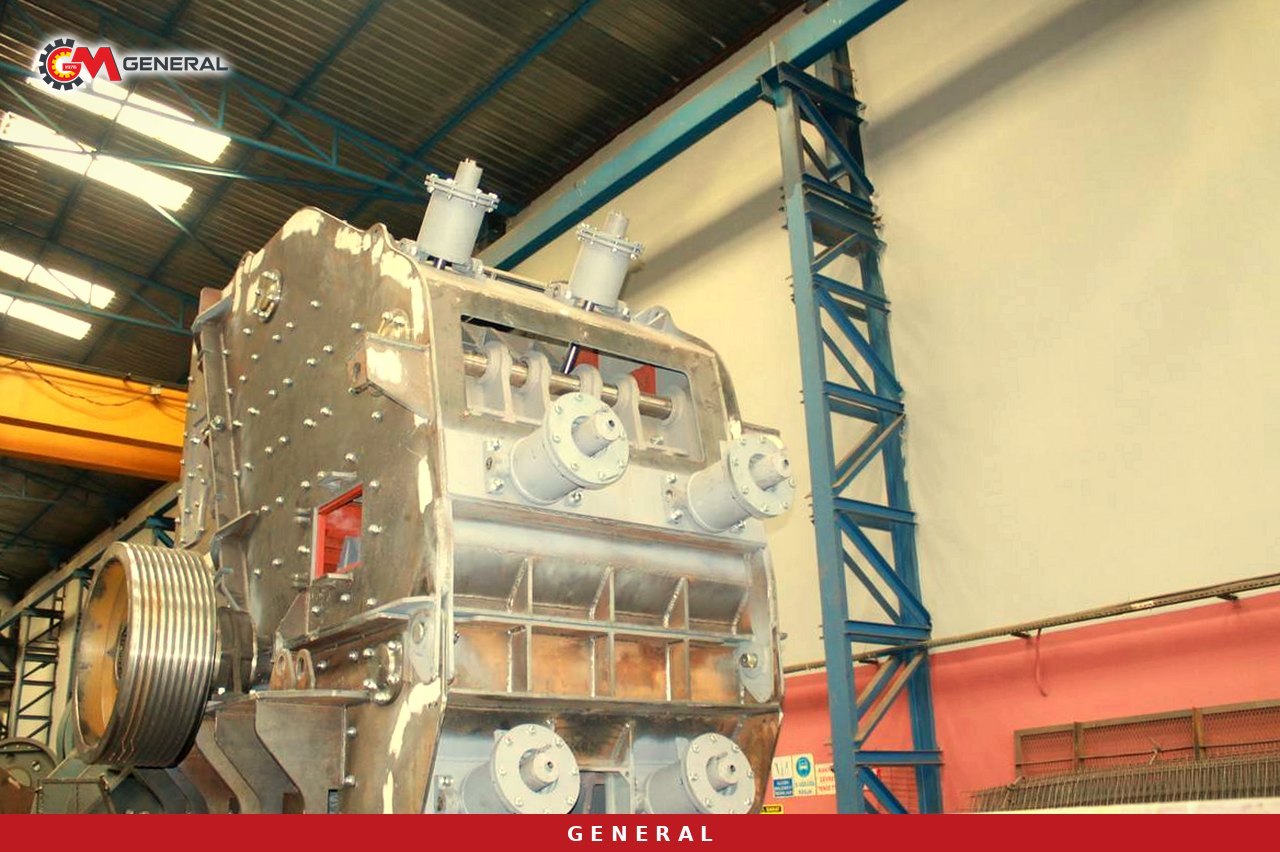
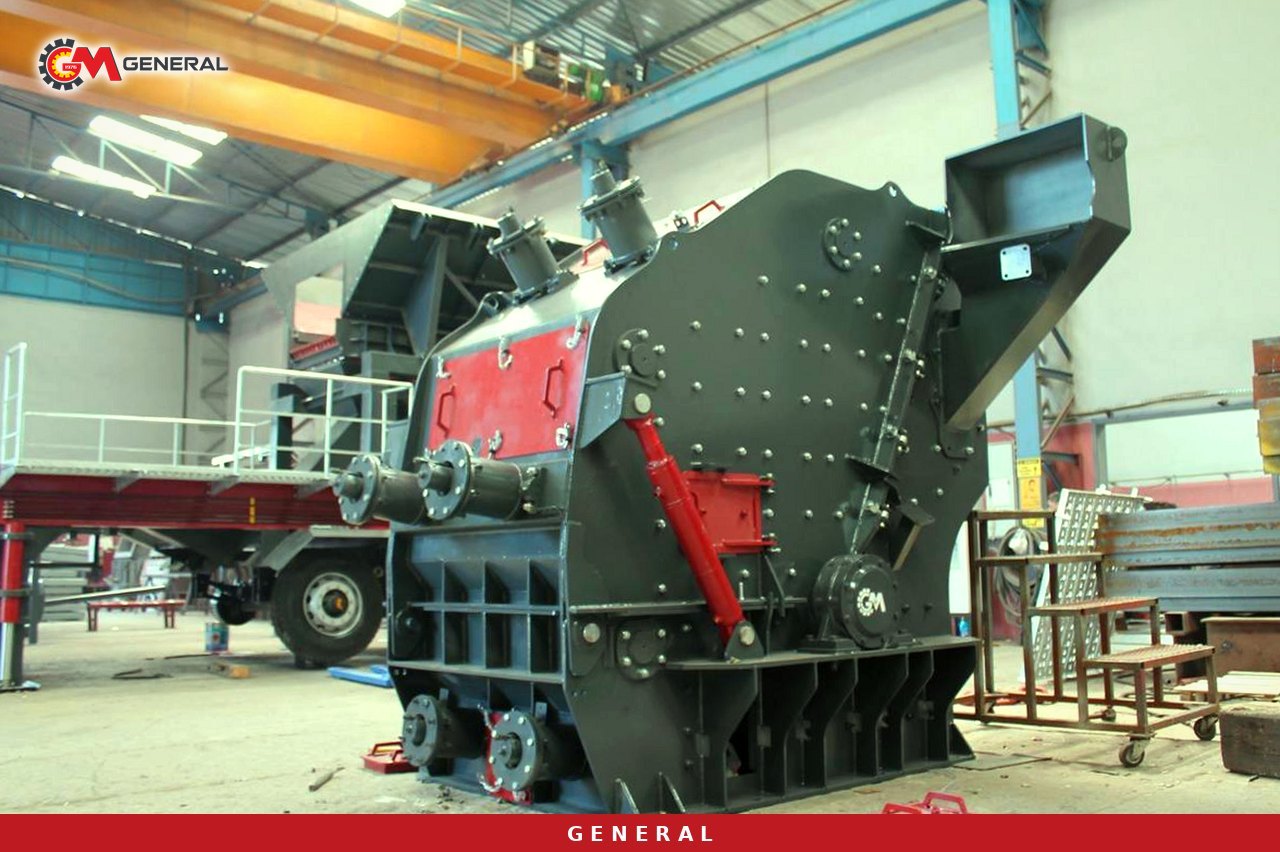
Le concasseur à percussion de la série GNR DMK applique le même principe que le percuteur primaire, avec une bouche plus petite et des plaques de broyage plus proches du rotor ; il donne donc un produit fin et cubique. Le DMK01 travaille à 120-180 t/h avec un rotor de 1100×1000 mm, une alimentation de 800 mm et un moteur de 160 kW. Dans le calcaire et la dolomie, le rapport de réduction typique est d'environ 10:1. Si FI monte lors des mesures, contrôlez d'abord la dimension d'alimentation : quand la part de gros grains venant du primaire augmente, le même réglage produit un gravillon plus plat. Évaluez ensuite l'ouverture des écrans et l'état des battoirs en vous appuyant sur les relevés. Comme l'indique aussi notre page produit, un secondaire à percussion peut donner des grains un peu plus plats qu'un concasseur à axe vertical ; si l'on s'approche de la limite du cahier des charges, une étape de mise en forme supplémentaire améliore la cubicité.
Secondaire à cône : CSS et chambre pleine
Pour les roches abrasives comme le granite, le basalte et le quartz, on choisit plutôt le General 944, qui associe le primaire à mâchoires GPJ 90 au secondaire à cône GM430. Dans un concasseur à cône, deux paramètres déterminent la forme : le réglage hydraulique du CSS et le travail en chambre pleine (choke-feed). Un cône qui tourne à vide laisse passer les grains sans qu'ils frottent les uns contre les autres, et l'aplatissement augmente. Si le chiffre de la fiche grimpe chaque fois que le débit de l'alimentateur baisse, le problème ne vient pas du réglage mais de l'alimentation.
Configurations utilisées dans cette plage de débit
Les valeurs ci-dessous proviennent de nos pages produits. Le tableau montre où nous situons chaque machine du point de vue de la cubicité ; le choix définitif se fait après l'essai sur échantillon. Pour les autres types de concasseurs, consultez la catégorie concasseurs, et pour les unités sur pneus la page concasseurs mobiles.
| Machine / ligne | Secondaire ou mise en forme | Débit (t/h) | Alimentation max. (mm) | Puissance | Rôle pour la cubicité |
|---|---|---|---|---|---|
| General 950 (sur pneus) | DMK01 à percussion | 120-180 | 800 | Groupe électrogène 600 kVA | Forte réduction et produit cubique par percussion |
| General 944 (sur pneus) | GM430 à cône | 120-180 | 800 | Groupe électrogène 550 kVA | Compression sur roche abrasive, produit cubique en chambre pleine |
| GNR DMK01 (fixe) | Percussion secondaire | 120-180 | 800 | 160 kW | Étage secondaire pour calcaire et dolomie |
| M-DMK 01 (mobile) | Percussion secondaire avec crible by-pass | 120-180 | 350 | 160 kW | Second étage ajouté à un primaire existant, produit 0-50 mm |
| GNR K110 | Cubiciseur (mise en forme) | 160-250 | 210 | 160 kW | Pas de réduction : rend cubiques les grains plats |
Le cubiciseur se place en fin de ligne pour corriger la forme ; il n'a pas de fonction de réduction et son alimentation maximale est limitée à 210 mm. Nous avons traité à part les différences générales entre types de concasseurs dans notre comparatif des concasseurs à mâchoires, à percussion et à cône. Comme exemple de ligne fixe travaillant à ce débit, vous pouvez consulter notre installation fixe de concassage-criblage de 120-180 t/h en Macédoine.
Liste de contrôle pour le jour de mesure
- Obtenez par écrit la norme d'essai prévue au cahier des charges, la coupure à tester et la valeur limite.
- Vérifiez que le laboratoire applique la même norme et utilise le même jeu de grilles à fentes.
- Prélevez l'échantillon sur bande arrêtée, en coupe complète, en respectant la procédure de consignation de la bande.
- Inscrivez sur chaque échantillon la date, le poste, le débit d'alimentation, le réglage du concasseur et les heures de la pièce d'usure.
- Réduisez l'échantillon au diviseur, sans trier les grains à la main.
- Contrôlez les toiles du crible : une maille déchirée ou élargie laisse passer des grains gros et plats dans la coupure inférieure.
- Gardez les résultats dans un tableau hebdomadaire, en regard des changements de réglage.
Questions fréquentes
Puis-je mesurer la cubicité sur site sans laboratoire ?
Avec un jeu de grilles à fentes et une balance précise, vous pouvez suivre vous-même le coefficient d'aplatissement à la carrière. Cela suffit pour le contrôle interne. Le résultat officiel remis à l'acheteur doit en revanche venir du laboratoire accrédité cité dans le cahier des charges.
Quelle coupure faut-il mesurer ?
Celle que définit le cahier des charges. Pour votre propre suivi, surveillez toujours la coupure commerciale la plus grosse (12-19 mm sur le General 950) : c'est là que le problème de grains plats apparaît en premier.
La fiche dépasse la limite : faut-il une nouvelle machine ?
Contrôlez d'abord la régularité de l'alimentation, le réglage du concasseur et l'état des pièces d'usure. Si le problème est structurel et ne se corrige pas par le réglage (roche litée ou schisteuse, par exemple), on étudie l'ajout d'un cubiciseur ou d'un concasseur à axe vertical en fin de ligne.
Qu'est-ce qui détermine le prix de la ligne ?
L'offre dépend du montage fixe ou sur pneus, du type de concasseur secondaire, du besoin d'un étage de mise en forme, du nombre d'étages du crible, du groupe électrogène et des longueurs de convoyeurs. Pour préciser ces points, contactez-nous avec un échantillon de roche et les données du cahier des charges.
Conclusion
La cubicité n'est pas une impression : c'est une valeur que l'on mesure et que l'on enregistre. Un bon échantillon, des relevés associés aux réglages et un essai conforme au cahier des charges permettent de défendre devant l'acheteur le produit d'une ligne de 120-180 t/h. Notre équipe, qui fabrique des installations de concassage-criblage depuis 1976, planifie avec vous l'étage secondaire et l'étage de mise en forme à partir de vos résultats d'essai. Contactez-nous avec votre type de roche, vos coupures cibles et les limites de votre cahier des charges, et nous préparerons une offre adaptée.
Définitions des termes techniques : Glossaire