EN — English
 TR — Türkçe
 DE — Deutsch
 RU — Русский
 FR — Français
 ES — Español
 AR — العربية
 SR — Српски

Mobil Kırma Eleme Tesisinde Kübik Malzeme Oranı Nasıl Artırılır?
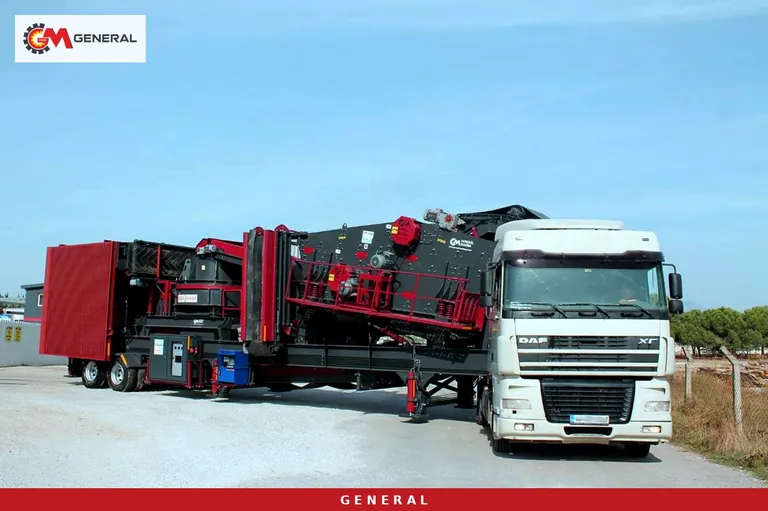
Beton santraline ya da asfalt plentine giden agregada yassı ve uzun taneler fazlaysa, sorun çoğu zaman tek bir makinede değil, hattın tamamında yatar. Mobil bir kırma eleme tesisinde kübik malzeme oranını yükseltmek; besleme boyutunu, her kademedeki küçültme oranını, kırıcı tipini, rotor hızını ve elek devresini birlikte okumayı gerektirir. Bu yazıda sahada hangi sırayla neye bakılacağını, ayarla nereye kadar gidilebileceğini ve ne zaman ayrı bir şekillendirme kademesi eklemek gerektiğini anlatıyoruz.
Önce ölçüt: "kübik" kimin tanımına göre?
Kübiklik, göz kararıyla değil, şartnamedeki deneyle ölçülür. Avrupa normlarına göre çalışan projelerde yassılık indeksi (Flakiness Index) ve şekil indeksi, ASTM C33 gibi Amerikan esaslı şartnamelerde ise yassı ve uzun tane oranı istenir. Hangi deneyin, hangi fraksiyonda ve hangi sınır değerle uygulanacağını müşterinizin ya da idarenin teknik şartnamesi belirler. Bu yüzden tesis ayarına başlamadan önce yapılacak ilk iş, şartnamedeki sınır değeri yazılı olarak teyit etmek ve laboratuvarın aynı yöntemi kullandığından emin olmaktır.
İkinci adım, mevcut durumu fraksiyon fraksiyon ölçmektir. 0-5 mm kumdaki tane şekli ile 12-19 mm mıcırdaki tane şekli farklı mekanizmalarla bozulur. Tek bir karışık numuneden alınan sonuç, hangi kırıcının ya da hangi elek katının sorun çıkardığını göstermez. Her stok yığınından ayrı numune alıp sonuçları kırıcı ayarlarıyla birlikte bir tabloya işlemek, sonraki tüm kararların temelidir.
Yassı tane nereden doğar? Hattı geriye doğru okumak
Kübitzer ürün sayfamızda da belirtildiği gibi yassılık, besleme boyutu büyüdükçe ve kırıcı hızı düştükçe artar. Sahada bunun üç pratik karşılığı vardır:
- Kademe başına aşırı küçültme: Tek bir kırıcıdan çok yüksek redüksiyon istendiğinde taneler kırılmak yerine yarılır ve plakalaşır. İri tüvenanı tek darbede ince ürüne indirmeye çalışmak, yassı tanenin en yaygın kaynağıdır.
- Taşın kendi yapısı: Katmanlı, şistli ya da tabakalı kayaçlar doğal olarak yassı kırılır. Bu durumda ayar sınırlı fayda sağlar; şekillendirme kademesi gerekir.
- Yetersiz ya da düzensiz besleme: Kırıcı aç çalıştığında taneler birbirine sürtünmeden geçer. Taş-taş teması azaldıkça şekil bozulur.
Analizi son üründen geriye doğru yapın: önce sorunlu fraksiyonu belirleyin, sonra o fraksiyonun hangi kırıcıdan geldiğini, o kırıcıya hangi boyutta ve ne düzende malzeme girdiğini inceleyin. Çoğu zaman çözüm, sorunun görüldüğü noktanın bir kademe öncesindedir.
Kırıcı tipine göre ayar kolları
Konik kırıcı: dolu ağız ve doğru kapalı ayar
Konik kırıcıda kübikliği belirleyen ana etken besleme düzenidir. Kırma odası dolu (choke) beslendiğinde taneler birbirini ezer ve köşeleri yuvarlanır; yarı boş odada ise taşlar tek tek sıkışıp yassı çıkar. Hidrolik kapalı ayar (CSS), istenen ürünün üst boyutuna yakın tutulmalıdır. Kapalı ayar çok açılırsa iri yassı taneler kırılmadan geçer; çok kısılırsa kademe başına küçültme artar ve yine plakalaşma başlar. Bazalt ve granit gibi aşındırıcı taşta mobil konkasör tesisleri arasında General 944 (GPJ 90 çeneli primer + GM430 konik sekonder, 800 mm besleme, 120-180 t/s) bu basma prensibini kullanır.
Darbeli kırıcı: rotor hızı ve apron aralığı
Yatay milli darbeli kırıcı, kireçtaşı gibi yumuşak ve az aşındırıcı taşta tek başına iyi şekilli ürün verir. Hız düştükçe yassılık arttığı için blow bar aşındıkça çevresel hız ve darbe enerjisi azalır; aşınmış çubuklarla çalışan bir rotor, ayar değişmediği halde daha yassı ürün üretmeye başlar. Apron aralığı da ürünün üst boyutunu ve tane şeklini doğrudan etkiler. Bununla birlikte darbeli sekonderin VSI'ya göre biraz daha yassı tane üretebildiği bilinir; ek bir VSI kademesi kübikliği artırır. General 950 mobil çeneli + darbeli tesis (GPJ 90 çeneli + DMK01 darbeli, 120-180 t/s) bu darbeli sekonder yaklaşımının mobil örneğidir.
Çeneli primer: görevi şekil değil, düzenli besleme
Çeneli kırıcıdan kübik ürün beklemek yanlış hedeftir; primerin işi, sekondere dengeli boyutta ve kesintisiz malzeme göndermektir. Primer çıkışı çok iri ve dağınıksa sekonder ya aşırı küçültme yapmak zorunda kalır ya da aç çalışır. İki durum da şekli bozar. Izgaralı ön eleme ile ince ve topraklı malzemenin primeri atlaması, hem kırıcı yükünü hem de sekondere giden boyut dağılımını düzeltir.
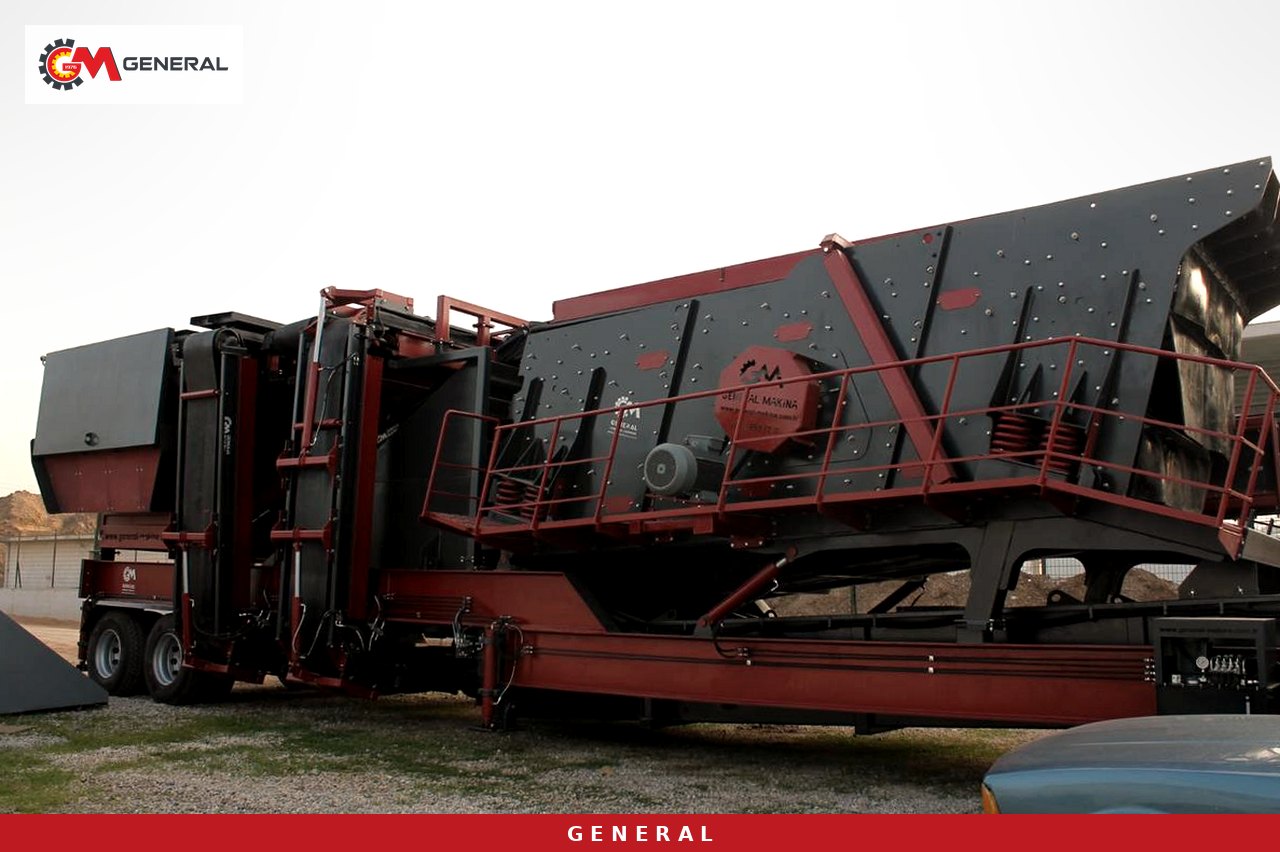
Ayar yetmediğinde: hattın sonuna şekillendirme kademesi
Taş katmanlıysa ya da şartname sınırı mevcut hatla tutturulamıyorsa, ayarla vakit kaybetmek yerine ayrı bir şekillendirme kademesi eklemek daha hızlı sonuç verir. Kübitzerde amaç küçültme değil, tane şeklini düzeltmektir; bu yüzden redüksiyonu düşüktür ve sekonder kırıcının yükünü almaz, ürününü işler. Mobil hatlarda iki yol öne çıkar: primer sonrasında çalışan GNR MK serisi mobil kübitzer ile kum ve ince agrega tarafını şekillendiren GNR-MVSI 900 lastikli VSI tesisi.
| Model | Görev | Maks. besleme | Kapasite | Güç | Uygun durum |
|---|---|---|---|---|---|
| GNR MK50 (mobil kübitzer) | Primer sonrası şekillendirme | 150 mm | 45-80 t/s | 75 kW | Küçük tonajlı bazalt hattı |
| GNR MK100 (mobil kübitzer) | Primer sonrası şekillendirme | 250 mm | 90-130 t/s | 132 kW | Orta tonajlı bazalt hattı |
| GNR MK110 (mobil kübitzer) | Primer sonrası şekillendirme | 350 mm | 160-250 t/s | 200 kW | Yüksek tonajlı bazalt hattı |
| GNR-MVSI 900 | Tersiyer kum ve ince agrega şekillendirme | 50 mm | 90-180 t/s | 850 kVA jeneratör | Kübik kum, 0-3 / 3-5 / 5-12 mm fraksiyonlar |
| General 944 | Çeneli + konik komple tesis | 800 mm | 120-180 t/s | 550 kVA jeneratör | Aşındırıcı taşta basma ile kübik ürün |
| General 950 | Çeneli + darbeli komple tesis | 800 mm | 120-180 t/s | 600 kVA jeneratör | Yüksek küçültme ve kübik ürün |
MK serisi 0-25 mm son ürün verir ve iç astarları Hardox 500 aşınmaya dayanıklı çeliktir. Orta aşındırıcı bazaltta öne çıkar; serbest kuvarsı yüksek, çok aşındırıcı taşta astar ömrü yakından izlenmeli ve konik alternatif de değerlendirilmelidir. MVSI 900 ise yalnızca 50 mm'ye kadar besleme kabul eden bir tersiyer kademedir; önüne mutlaka primer ve sekonder kırıcı gerekir. Seyyar ünitelerin tamamını mobil seyyar kırıcılar kategorisinde görebilirsiniz.
Eleme devresi: kübikliğin gözden kaçan yarısı
Kırıcı ne kadar iyi ayarlanırsa ayarlansın, elek devresi yanlış kurulmuşsa yassı taneler stoka kaçar. Kapalı devrede elek üstünde kalan iri malzeme kırıcıya geri döner; bu geri dönüş, kırma odasının dolu çalışmasına yardım eder ve iri yassı taneye ikinci bir kırılma şansı verir. Açık devrede ise kırıcıdan bir kez geçen her tane doğrudan stoka gider.
Elek göz ölçüsü ile kırıcı kapalı ayarı arasındaki ilişki de belirleyicidir. Elek gözü kırıcı ayarından belirgin biçimde büyükse, kırıcıdan yassı çıkan ve bir yönde ince, diğer yönde uzun olan taneler elekten geçip ürüne karışır. Göz ölçüsünü ürünün üst sınırına yaklaştırmak ve elek yüzeyini temiz tutmak, şekil sonuçlarını kırıcıya dokunmadan iyileştirebilir. Elek telinin aşınıp gözlerin büyümesi de aynı etkiyi yapar; düzenli göz ölçümü bakım listesinde yer almalıdır.
Sahada adım adım kontrol listesi
- Şartnamedeki şekil deneyini, fraksiyonları ve sınır değeri yazılı olarak teyit edin.
- Her stok yığınından ayrı numune alın; sonuçları o gün geçerli kırıcı ve elek ayarlarıyla kaydedin.
- Sorunlu fraksiyonun hangi kırıcıdan geldiğini akış şemasında işaretleyin.
- O kırıcının besleme boyutunu ve doluluğunu kontrol edin; aç çalışıyorsa besleyici hızını ya da bunker seviyesini düzeltin.
- Kademe başına küçültmeyi gözden geçirin; tek kırıcıya fazla yük bindiriliyorsa iş bölümünü değiştirin.
- Darbeli ve kübitzer rotorlarında blow bar ve astar aşınmasını ölçün; aşınmış parça şekli bozar.
- Konik kırıcıda kapalı ayarı ve choke beslemeyi kontrol edin.
- Elek göz ölçüsünü ve tel aşınmasını ölçün; açık devre çalışıyorsa kapalı devreye geçişi değerlendirin.
- Her değişiklikten sonra yalnız bir parametreyi değiştirip yeniden numune alın; aynı anda üç ayarı değiştirmek hangi adımın işe yaradığını gizler.
Maliyet tarafı: aşınma parçası ile ürün değeri
Şekillendirme kademesi ek enerji ve aşınma parçası tüketir. Buna karşılık şartnameye uyan kübik ürün, beton ve asfalt piyasasında reddedilmeden satılır ve çoğu zaman daha iyi değerle alıcı bulur. Karar için iki tarafı aynı ton bazında karşılaştırmak gerekir:
Ton başına ek maliyet = (ek güç kW × çalışma saati × enerji birim fiyatı + aşınma parçası tüketimi) ÷ üretilen ton
Ton başına ek gelir = (şartnameye uyan ürün miktarı × fiyat farkı + reddedilen ya da düşük değerle satılan malzemenin azalması) ÷ üretilen ton
Bu değişkenler taşa, sahaya ve pazara göre değiştiği için genel bir rakam vermek doğru olmaz. Kendi verilerinizle hesaplamak için enerji ve aşınma maliyeti hesaplayıcı sayfasını kullanabilirsiniz. Astar alaşımı seçimi de bu hesabı doğrudan etkiler: temiz ve aşındırıcı taşta yüksek kromlu ya da seramik takviyeli parçalar, metal riski olan geri dönüşüm malzemesinde ise manganlı parçalar tercih edilir.
Sık sorulan sorular
Kübik oran için hangi değeri hedeflemeliyim?
Hedefi tesis değil, şartname belirler. Beton ya da asfalt projenizin teknik şartnamesindeki yassılık veya şekil indeksi sınırını ve deney yöntemini idare ya da müşterinizle teyit edin; ayarları bu sınıra göre yapın.
Mevcut mobil tesisime kübitzer eklenebilir mi?
Evet, kübitzer bağımsız çalışan bir seyyar ünite olarak primer sonrasına konumlanabilir. Model seçimi; gelen malzemenin üst boyutuna (MK50 için 150 mm, MK100 için 250 mm, MK110 için 350 mm) ve istenen tonaja göre yapılır. Bağlantı noktaları ve konveyör düzeni sahaya göre planlanır.
Kübitzer mi, VSI mı seçmeliyim?
İkisi aynı şekillendirme ailesindedir ama farklı noktada çalışır. Kübitzer primer sonrası iri ve orta agregayı şekillendirir; VSI ise 50 mm'ye kadar beslemeyle kübik kum ve ince agrega üretir. Sorun mıcırdaysa kübitzer, kumdaysa VSI daha doğru adımdır.
Fiyatı ne belirler?
Model ve kapasite, istenen fraksiyonlar, güç ünitesi, ek konveyör ve elek ihtiyacı fiyatı belirler. Taş tipi, tonaj ve şartname bilgisiyle başvurduğunuzda projeye özel teklif hazırlanır.
Kübik malzeme oranını yükseltmenin yolu; şartnameyi teyit etmek, fraksiyon bazında ölçmek, besleme ve kademe başına küçültmeyi dengelemek, aşınmayı takip etmek ve elek devresini doğru kurmaktır. Bunlar yetmediğinde mobil kübitzer ya da VSI kademesi kalıcı çözümdür. Taş numunenizi, kapasite hedefinizi ve şartname sınırınızı paylaşın; size uygun hat kurgusunu birlikte çıkaralım. Teklif ve teknik görüşme için iletişim sayfamızdan bize ulaşabilirsiniz.
Teknik terimlerin açıklamaları: Terimler Sözlüğü