EN — English
 TR — Türkçe
 DE — Deutsch
 RU — Русский
 FR — Français
 ES — Español
 AR — العربية
 SR — Српски

Goulot d'étranglement circuit de concassage
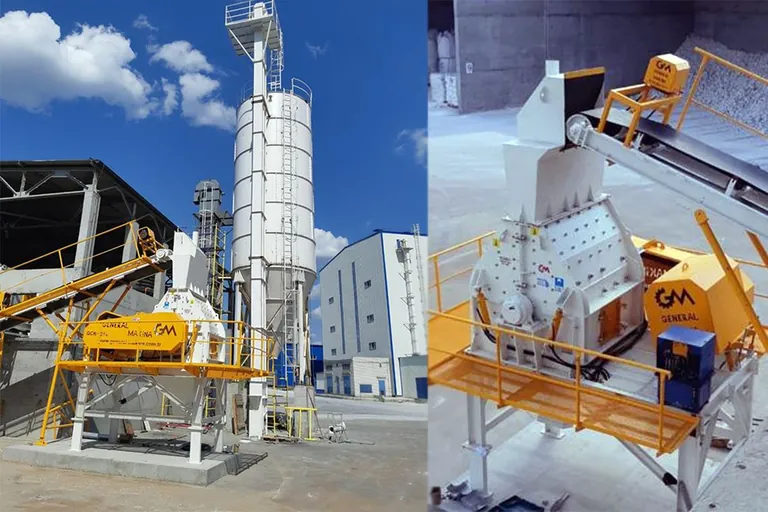
Lorsqu'une installation annoncée à 100 t/h termine le poste à 62 t/h, la perte n'est presque jamais répartie sur toutes les machines : elle se concentre sur un seul poste. Chercher le goulot d'étranglement circuit de concassage consiste à identifier ce poste unique avec des preuves mesurables. Toute amélioration engagée avant cette identification ne fait qu'ajouter de la capacité là où il y avait déjà de la marge.
Goulot d'étranglement circuit de concassage: pourquoi le poste le plus lent fixe le chiffre
Dans un circuit en série, les débits nominaux des machines ne s'additionnent pas. Le matériau passe de l'alimentateur au concasseur primaire, puis à l'étage secondaire et aux cribles. Le poste le plus lent de la chaîne impose sa cadence à tous les autres. Accélérer une machine qui n'est pas la contrainte n'augmente donc pas la production : cela grossit seulement le tas devant la contrainte.
Le chemin le moins coûteux vers la contrainte n'est pas l'achat de matériel mais l'observation méthodique. Parcourir l'installation pendant un poste complet et regarder le comportement du matériau à chaque point de transfert suffit dans la plupart des sites.
Première étape pour situer le goulot d'étranglement du circuit de concassage : accumulation et famine
Le poste situé juste après une accumulation est un candidat ; le poste situé juste avant une rupture du flux l'est aussi. Deux signes méritent d'être notés :
- Accumulation : la trémie reste pleine, la bande roule surchargée, le matériau se compacte à la gueule de la goulotte, l'alimentateur est bridé ou arrêté à répétition.
- Famine : la chambre de concassage tourne à moitié pleine, la bande présente des trous, aucun lit ne se forme sur la toile du crible.
Le tableau ci-dessous relie le symptôme relevé à la contrainte probable. C'est un tri préalable ; le verdict vient de la mesure.
| Symptôme observé | Contrainte probable | Vérification |
|---|---|---|
| Trémie primaire toujours pleine, alimentateur bridé | Concasseur primaire ou sa bande d'extraction | Observer la bande chargée et vide, contrôler le remplissage de la chambre |
| Chambre secondaire à moitié pleine | Famine en amont ou gestion du stock tampon | Relever le niveau de la trémie tampon toutes les trente minutes |
| Lit épais sur la toile, refus entraîné | Surface de criblage ou charge du crible | Peser séparément le refus et le passant |
| Bande de recirculation plus chargée que prévu | Efficacité de criblage faible, charge circulante accrue | Comparer le flux recirculé à l'alimentation fraîche |
| Bandes qui s'arrêtent et redémarrent souvent | Un poste situé plus en aval | Identifier le relais qui émet l'ordre d'arrêt |
Deuxième étape : rapport réel sur nominal par étage
L'observation désigne, le rapport tranche. Pour chaque étage, le tonnage réellement passé est comparé à la plage de capacité annoncée pour la machine. Si un ensemble mobile mâchoire-percussion est annoncé à 40-70 t/h et que la borne basse de 40 t/h sert de référence de travail, un débit mesuré de 38 t/h signifie que l'étage est à sa limite, tandis que 22 t/h indique une contrainte ailleurs.
Les tickets de pesée, le comptage des camions ou un peson à bande servent de source. À défaut, le volume du stock et la masse volumique en vrac donnent un tonnage approché, et une approximation vaut mieux qu'aucune mesure. Le tableau montre la forme d'un relevé de poste ; les chiffres sont des hypothèses de calcul à remplacer par vos propres données.
| Étage | Borne basse nominale (t/h) | Débit mesuré (t/h) | Rapport | Lecture |
|---|---|---|---|---|
| Alimentateur | 80 | 64 | 0,80 | Marge disponible |
| Concasseur primaire | 70 | 64 | 0,91 | Proche de la limite |
| Concasseur secondaire | 60 | 58 | 0,97 | Candidat |
| Criblage | 60 | 59 | 0,98 | Candidat |
| Bande produit | 90 | 59 | 0,66 | Confortable |
Deux étages partagent ici la charge la plus élevée. Pour les séparer, on mesure le refus et le flux recirculé séparément : si la charge circulante dépasse l'attendu, la contrainte est au criblage.
Troisième étape : lire l'intensité du moteur
L'intensité indique le plus directement la quantité de travail fournie par le concasseur. Une courbe proche du courant nominal, peu dispersée, signale une chambre pleine et régulièrement alimentée. Une intensité durablement basse et hachée traduit une alimentation affamée. Des pics répétés avec déclenchement du relais de surcharge orientent vers une suralimentation, une roche plus dure ou un colmatage de fines dans la chambre.
L'ampèremètre d'armoire ou l'afficheur du variateur suffit ; aucun investissement supplémentaire n'est nécessaire. L'intensité se lit avec les notes d'accumulation : si le courant est bas alors que le matériau s'accumule devant la machine, le défaut se situe au transfert ou dans la géométrie de la goulotte, pas dans le concasseur.
Quatrième étape : la capacité de criblage, contrainte la plus souvent manquée
Quand la surface de criblage manque, le matériau déjà au bon calibre reste sur la toile et retourne au concasseur par la bande de recirculation. Cette charge de retour dépense puissance et pièces d'usure pour de la roche déjà arrivée à la taille produit. La production baisse alors que le concasseur paraît occupé, et la vraie contrainte est le crible.
La liste de contrôle est courte : un lit se forme-t-il sur la toile, les mailles sont-elles aveuglées par des fines collantes, la maille correspond-elle à la spécification produit, l'inclinaison et la vitesse sont-elles justes, la surface suffit-elle au débit. Au moment de choisir un crible vibrant, la surface requise par le débit compte autant que la maille.
Ordre de levée de la contrainte
Une fois la contrainte connue, l'ordre est le suivant : d'abord ce qu'un réglage corrige (équilibre d'alimentation, maille, réglage côté fermé, inclinaison de toile), ensuite ce qu'un changement de pièce corrige (type de toile, blindage usé), et seulement en dernier ce qu'un investissement corrige (surface de criblage ajoutée, étage supplémentaire). Résoudre un problème de réglage par du capital revient à racheter la même contrainte avec la machine neuve.
Une contrainte levée, le circuit se resserre ailleurs. C'est l'issue attendue et non un échec : la boucle de mesure repart. Inscrire cette boucle dans la routine de poste est ce qui rend durable le travail sur l'efficacité de l'installation.
Questions fréquentes
Un peson à bande est-il indispensable ?
Non. Le comptage des camions, les tickets de pesée et l'estimation par volume suffisent à révéler le rapport entre étages. Le peson facilite le travail, il n'est pas une condition de la décision.
Un seul poste d'observation suffit-il ?
Un poste désigne un candidat. Comme l'humidité, l'état du front et les habitudes de conduite déplacent le résultat, la mesure doit être répétée sur plusieurs postes et sous différentes conditions de matériau.
Et si deux étages donnent le même rapport ?
Le flux recirculé départage. Une charge de retour importante pointe le criblage ; une intensité de concasseur qui plafonne pointe l'étage de concassage.
Définitions des termes techniques : Glossaire