EN — English
 TR — Türkçe
 DE — Deutsch
 RU — Русский
 FR — Français
 ES — Español
 AR — العربية
 SR — Српски

Prolonger la durée de vie des marteaux d'une installation de concassage à percussion 100-200 t/h
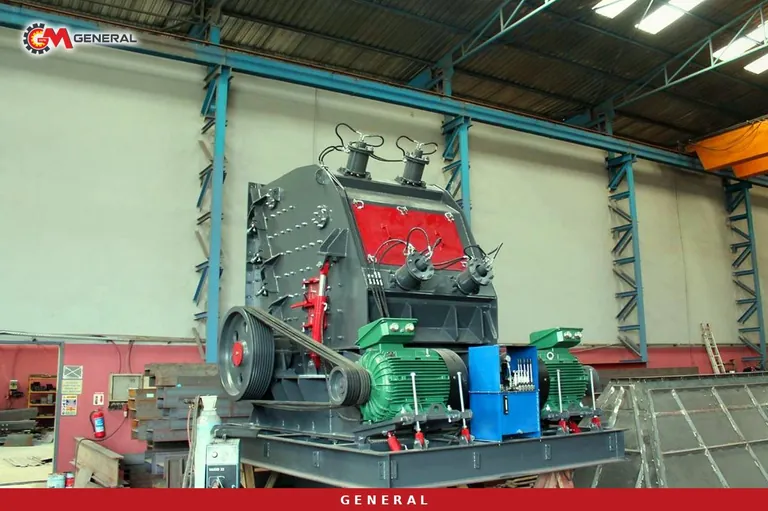
Sur un concasseur à percussion qui traite 100 à 200 t/h de calcaire, la porte que l'opérateur ouvre le plus souvent est celle du carter du rotor. Ce qu'il y contrôle ne change jamais : combien de métal ont perdu sur leurs arêtes les battoirs du rotor, que l'on appelle souvent simplement « marteaux » sur le chantier. Ces battoirs sont la principale pièce consommable d'un concasseur à percussion à axe horizontal. Plus leur durée de vie raccourcit, plus le coût par tonne augmente, plus le produit grossit et plus l'installation s'arrête. Cet article décrit les facteurs qui fixent la durée de vie des battoirs tels qu'on les observe sur site, donne les chiffres de modèles réels de la plage 100-200 t/h et propose une méthode de relevé que l'équipe de maintenance peut appliquer dès le poste suivant.
Précision de vocabulaire : le battoir d'un concasseur à percussion est fixé rigidement au rotor. Les marteaux articulés qui oscillent librement appartiennent à une autre famille de machines, le broyeur à marteaux. Les conseils ci-dessous concernent les concasseurs à percussion à axe horizontal (HSI).
Pourquoi le battoir s'use avant les autres pièces
Dans un concasseur à percussion, la roche frappe les battoirs du rotor en rotation, est projetée contre les écrans de choc et se fragmente. L'essentiel de l'énergie passe par l'arête d'attaque du battoir. Les blindages des écrans et les blindages latéraux s'usent aussi, mais la surface qui reçoit le premier choc et perd le plus vite du métal est l'angle extérieur du battoir. Quand cet angle s'arrondit, le battoir ne rencontre plus la roche avec une arête vive et la roche glisse plutôt le long de la pièce. Deux conséquences : l'usure s'accélère et la forme des grains se dégrade.
On le voit aussi sur la courbe granulométrique. Si, à réglage d'écran constant, la part 0-5 mm baisse et la fraction grossière augmente, la cause est le plus souvent le profil modifié du battoir. La décision de remplacement peut alors reposer sur des données de production plutôt que sur un coup d'œil.
Le vrai moteur de l'usure : la teneur en silice de la roche
La durée de vie des battoirs dépend de la teneur en quartz libre et en silice, pas de la dureté Mohs. On la mesure par l'indice d'abrasion de Bond (Ai). Le calcaire se situe en général entre Ai 0,001 et 0,03 : c'est là que le concasseur à percussion est rentable. Le granite, le basalte, le quartzite et le gravier alluvionnaire avec plus de 10 % de silice ou un Ai supérieur à 0,15 peuvent consommer un battoir en quelques heures. Pour ces roches, une chaîne mâchoires plus cône est le meilleur choix.
Faire tester en laboratoire l'abrasivité d'un échantillon avant d'installer une unité dans une nouvelle carrière évite les mauvaises surprises sur les pièces. Même dans une seule carrière, l'Ai peut varier avec l'avancement du front ; prélever de nouveaux échantillons plusieurs fois par an est une bonne habitude.
Ligne calcaire et dolomie propres
Si l'alimentation est propre et sans métal, les battoirs en fonte blanche à haute teneur en chrome (environ 700-800 HB) offrent la plus longue durée de vie. Dans un banc plus abrasif, les battoirs composites à inserts céramiques (MMC) peuvent durer environ 2 à 3 fois plus longtemps que le haut chrome. Le haut chrome est dur mais fragile : l'alimentation doit donc être exempte de blocs hors gabarit et de ferraille.
Béton de démolition et alimentation contenant de l'acier
Sur les lignes de déchets de chantier, des fers à béton, des boulons ou des dents de godet peuvent entrer dans le concasseur. Un battoir haut chrome risque alors de se fissurer. Les battoirs en acier au manganèse ou martensitique, plus tenaces, sont plus sûrs. Le but ici n'est pas l'alliage le plus dur, mais celui qui encaisse le choc sans casser.
| Alimentation | Matériau de battoir conseillé | Point de vigilance |
|---|---|---|
| Calcaire propre, dolomie | Haut chrome (environ 700-800 HB) | Risque de casse avec gros blocs et acier |
| Banc abrasif, forte silice | MMC à inserts céramiques | Si l'Ai est élevé, étudier d'abord mâchoires + cône |
| Béton de démolition, acier dans l'alimentation | Acier au manganèse ou martensitique | Un aimant et un tri manuel réduisent aussi l'usure |
Concasseurs à percussion pour 100-200 t/h et leur usure
Les machines de cette plage se distinguent par la largeur du rotor, l'ouverture d'alimentation et la puissance moteur. Un rotor plus large répartit le même tonnage sur une plus grande surface de battoir, ce qui réduit l'usure par unité de surface. Les chiffres ci-dessous proviennent des données techniques de nos pages produits.
| Modèle | Étage | Rotor (mm) | Alimentation max. (mm) | Moteur / puissance | Capacité (t/h) |
|---|---|---|---|---|---|
| GPS-1210 | Primaire + secondaire dans un même corps | 1200×1000 | 600 | 160 kW | 100-250 |
| GNR DMK01 | Secondaire | 1100×1000 | 800 | 160 kW | 120-180 |
| GNR DMK02 | Secondaire | 1100×1200 | 800 | 200 kW | 170-250 |
| General 01 (avec GPS 1210) | Installation mobile sur roues | — | 700 | Groupe électrogène 550 kVA | 120-180 |
| GM 100 (avec GNR-01) | Mobile sur chenilles | — | 600 | 160 kW | 100-180 |
La série GPS réalise le concassage primaire et secondaire dans un seul corps et n'a donc qu'un jeu de pièces d'usure. Deux machines séparées signifient deux stocks de battoirs et deux arrêts de remplacement ; avec le GPS, un seul changement suffit. En revanche, comme l'alimentation grossière et le produit fin passent par le même rotor, le battoir supporte à la fois les chocs et l'abrasion, et l'alliage doit être choisi avec plus de soin. Le concasseur à percussion secondaire GNR DMKplacé derrière un concasseur à mâchoires, reçoit une alimentation plus fine et plus régulière, et la durée de vie de ses battoirs est plus prévisible ; son rapport de réduction typique est d'environ 10:1. Les autres options se comparent dans notre catégorie concasseurs.
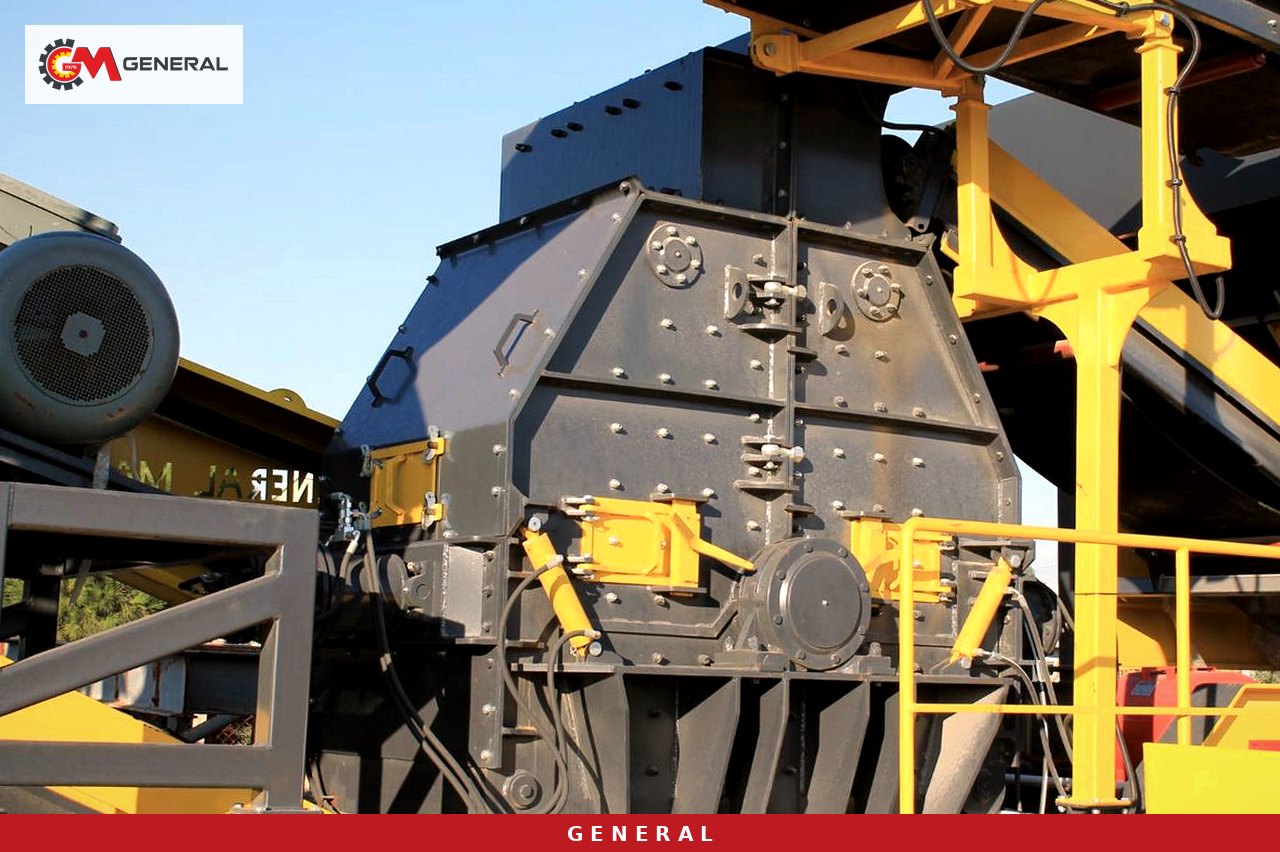
Organisation de l'alimentation et précriblage
Une grande part de la durée de vie des battoirs dépend de la façon dont le matériau entre dans le concasseur. Quand la terre et les fines y pénètrent, le battoir frappe des grains déjà petits et l'usure augmente sans profit. Un alimentateur vibrant à grille sépare ces fines par sa section de by-pass avant qu'elles n'atteignent le concasseur.
Le deuxième point est la répartition sur la largeur du rotor. Si l'alimentation s'accumule d'un côté, cette extrémité des battoirs se creuse tandis que l'autre reste presque neuve. Un tel battoir est changé trop tôt et la moitié de son métal part à la ferraille. Régler l'angle de la goulotte et la sortie de l'alimentateur pour que le flux couvre toute la largeur du rotor ne coûte rien de plus.
Le troisième est la taille maximale. La limite d'alimentation du GPS-1210 est de 600 mm, celle de la série DMK de 800 mm. Les blocs plus gros sollicitent le rotor et peuvent casser un battoir haut chrome. Le plan de tir et un conducteur de chargeuse qui écarte les hors gabarit relèvent donc aussi de la maintenance.
Retournement, remplacement par jeu et réglage des écrans
Retourner le battoir
Les battoirs à profil symétrique peuvent être tournés de 180 degrés quand une arête est usée, puis travailler sur la seconde. Un battoir retourné au bon moment concasse au total plus de tonnes qu'un battoir dont l'unique arête est utilisée jusqu'au bout. S'il est retourné trop tard, la zone d'appui dans le support s'use aussi et la seconde arête ne peut plus être utilisée en sécurité. Respectez le repère de limite d'usure du constructeur.
Remplacer par jeu et garder l'équilibrage
Les battoirs du rotor se changent par paires opposées ou par jeu complet. Remplacer un seul battoir déséquilibre le rotor, augmente les vibrations et charge les roulements. Peser les battoirs neufs avant montage et apparier les battoirs opposés selon leur poids est une bonne pratique de chantier.
Suivre l'écartement des écrans
À mesure que le battoir perd du métal, l'espace entre rotor et écran augmente et le produit grossit. Resserrer l'écran au rythme de l'usure maintient la granulométrie. Lors du réglage, vérifiez que l'écartement est régulier sur toute la circonférence du rotor ; un écran de travers charge un seul côté du battoir.
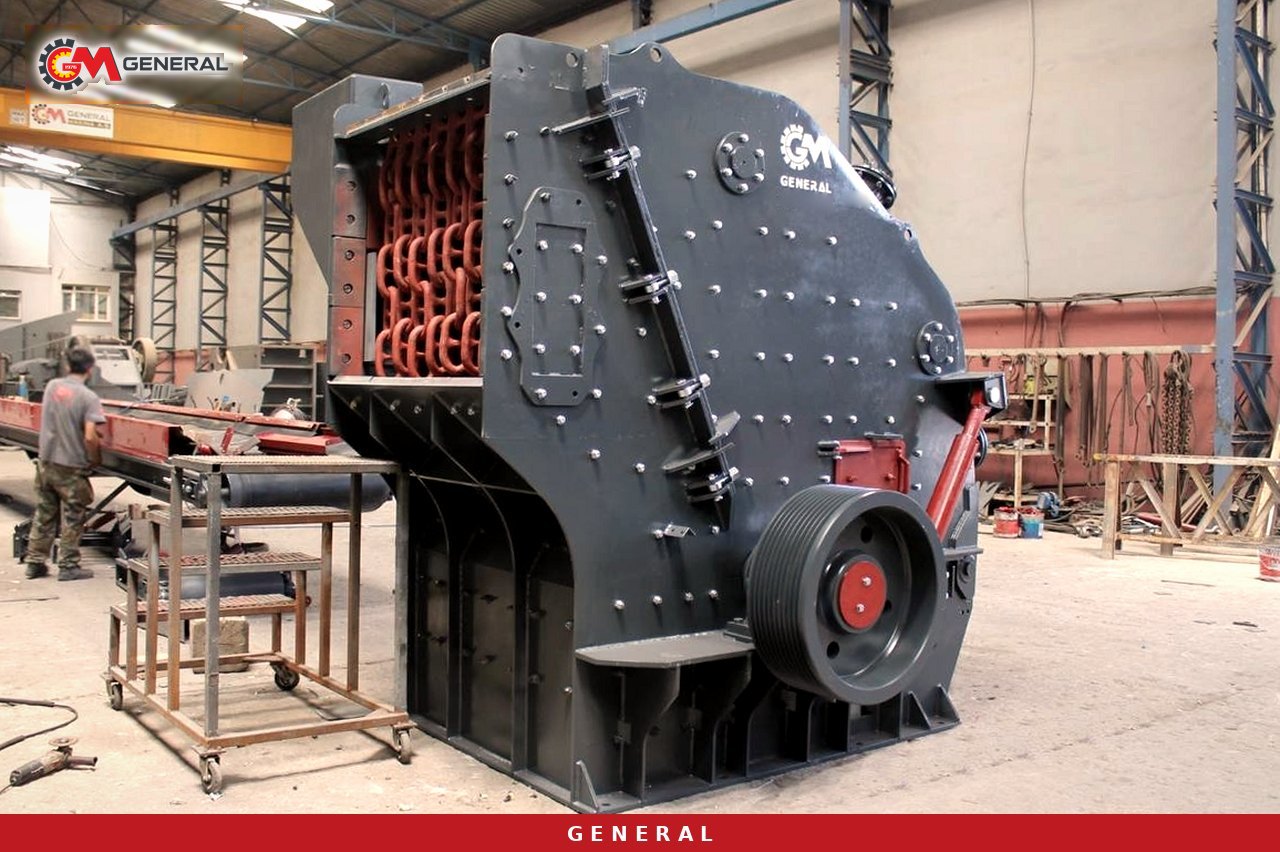
Enregistrer le coût d'usure par tonne
Comparer uniquement le prix des battoirs induit en erreur. La bonne mesure est le coût par tonne concassée sur la durée de vie d'un jeu. Le calcul est le suivant :
Coût d'usure par tonne = (coût du jeu de battoirs + main-d'œuvre de remplacement + valeur de la production perdue pendant l'arrêt) / tonnes concassées pendant la vie du jeu
Exemple hypothétique : jeu et main-d'œuvre 100 unités au total, perte de production 40 unités. Si le jeu concasse 60 000 tonnes, le coût est d'environ 2,3 unités pour 1 000 tonnes. Si un alliage plus cher coûte 170 unités (perte toujours de 40 unités) et concasse 120 000 tonnes, le coût descend à 1,75 unité pour 1 000 tonnes. Ces chiffres illustrent seulement la méthode ; calculez avec les données de votre propre installation. Notre article sur la durée de vie des pièces d'usure et la fréquence de remplacement traite le sujet pour d'autres types de concasseurs.
Pour que le calcul serve, les mêmes informations doivent être notées à chaque poste. Donnez cette liste à l'équipe de maintenance :
- Date de montage du jeu, type d'alliage et relevé du pont-bascule ou de la bascule à bande
- Mesure hebdomadaire du profil des battoirs (mêmes points, avec gabarit)
- Date de retournement et tonnage concassé jusque-là
- Chaque modification du réglage des écrans
- Changement de banc en carrière, humidité accrue ou incidents avec de l'acier dans l'alimentation
- Évolution de la part 0-5 mm dans la granulométrie du produit
- Signature attestant que la consignation et l'étiquetage ont été appliqués
Le dernier point concerne la sécurité. Avant d'ouvrir la porte du rotor, l'énergie doit être coupée et consignée, le rotor immobilisé contre la rotation et les battoirs lourds déplacés avec un appareil de levage. Un remplacement rapide mais dangereux expose à des blessures et peut arrêter l'installation bien plus longtemps.
Questions fréquentes
Quand faut-il remplacer un battoir ?
Lorsqu'il atteint le repère de limite d'usure du constructeur, ou lorsque le produit est devenu si grossier que le réglage des écrans ne suffit plus à le corriger. Suivre le tonnage et le profil donne une meilleure réponse qu'un intervalle fixe en heures.
Peut-on utiliser un concasseur à percussion dans une installation de granite ?
Il concasse le granite, mais la forte teneur en silice consomme le battoir très vite. Sur une roche à Ai élevé, une chaîne mâchoires en primaire et cône en secondaire revient généralement moins cher à la tonne.
Peut-on obtenir des battoirs pour un concasseur d'une autre marque ?
Oui. Notre page pièces d'usure présente la fourniture multimarque de mâchoires, battoirs et blindages de cône. Tous les articles figurent dans la catégorie pièces de rechange.
La garantie couvre-t-elle les battoirs ?
Nos machines sont garanties 1 an ; battoirs et blindages sont des pièces d'usure et sont exclus de cette couverture.
Ce qu'il faut préparer pour une offre
La durée de vie des marteaux résulte du choix de la machine et des habitudes d'exploitation : un concasseur adapté à la roche, une alimentation propre et régulière, un alliage choisi pour le matériau et un plan de remplacement fondé sur des relevés. Équipe qui fabrique des installations de concassage-criblage à Izmir depuis 1976, nous examinons ces quatre éléments ensemble, avec des machines certifiées ISO 9001 et CE. Contactez-nous via notre page contact avec le type de roche, la capacité visée, les granulométries souhaitées et vos relevés de consommation de battoirs ; nous définirons avec vous le concasseur et l'alliage adaptés à votre carrière.
Définitions des termes techniques : Glossaire