EN — English
 TR — Türkçe
 DE — Deutsch
 RU — Русский
 FR — Français
 ES — Español
 AR — العربية
 SR — Српски

Mobil Konkasör Tesislerinde Aşınma Parçalarının Ömrü ve Değişim Sıklığı
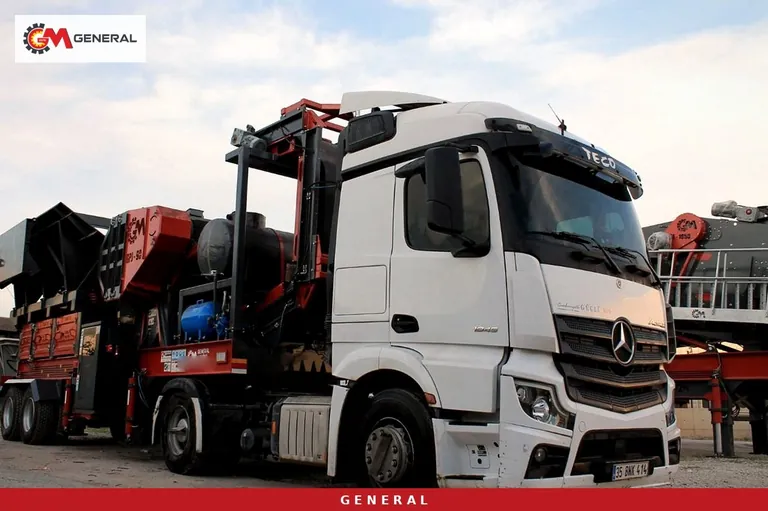
Mobil konkasör alacak bir işletmenin en sık sorduğu sorulardan biri şudur: "Çene plakası kaç saat gider, blow bar ne sıklıkla değişir?" Dürüst cevap, bu soruya sahadan bağımsız tek bir saat ya da ton değeri verilemeyeceğidir. Aynı model kireçtaşında ve bazaltta, kuru ve killi beslemede, düzenli ve kesintili çalışmada birbirinden çok farklı ömürler verir. Bu yazı rakam vaat etmiyor; kendi tesisinizde aşınma ömrünü nasıl ölçeceğinizi, nasıl kayda geçireceğinizi ve değişim sıklığını bu kayıttan nasıl hesaplayacağınızı anlatıyor. Buradaki odak, lastikli mobil tesiste parçanın ömrünü sayıya dökmek.
Ömür neden saatle değil, tonaj ve kalınlıkla izlenir
Saat sayacı makinenin ne kadar çalıştığını gösterir, ne kadar taş kırdığını göstermez. Boşta dönen bir rotor ya da yarım beslemeyle çalışan bir çene saat biriktirir, ama parçayı tonajla orantılı biçimde aşındırmaz. Bu yüzden ömrün ana birimi kırıcıdan geçen tonajdır. Saat ikinci birim olarak tutulur ve tonajı bakım takvimine çevirmeye yarar. Tonajı kantar fişlerinden, bant kantarından ya da sevk edilen ürün miktarından alabilirsiniz. Hangi kaynağı seçtiyseniz her değişim döneminde aynı kaynağı kullanın; kaynak değişirse iki dönemin hızları karşılaştırılamaz.
Üçüncü ölçü parçanın kendisidir: kalınlık, yükseklik ya da diş profili. Tonaj "ne kadar iş yapıldı" sorusunu, kalınlık ise "parçada ne kadar ömür kaldı" sorusunu cevaplar. İkisini aynı tabloya yazdığınızda ton başına aşınma hızını elde edersiniz ve değişim tarihi tahmin olmaktan çıkar. Sınır kalınlığını, yani parçanın en geç hangi ölçüde sökülmesi gerektiğini, parçayı tedarik eden üreticiden yazılı olarak isteyin.
Mobil tesiste hangi parça aşınır: model bazında harita
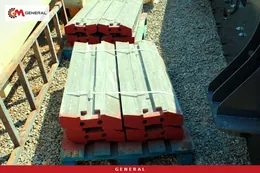
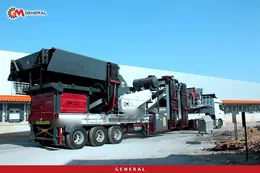
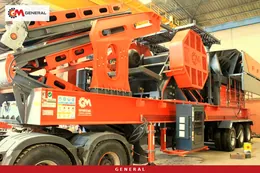
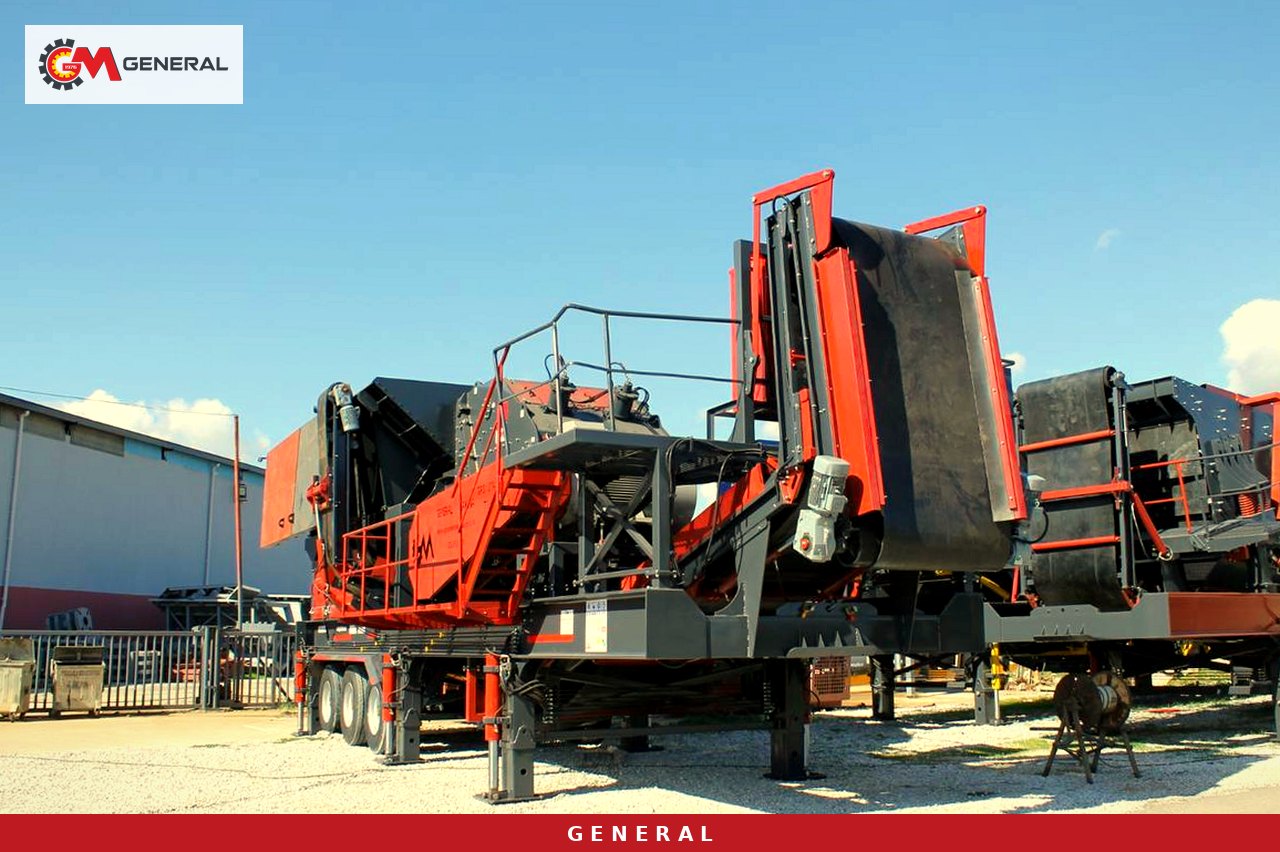
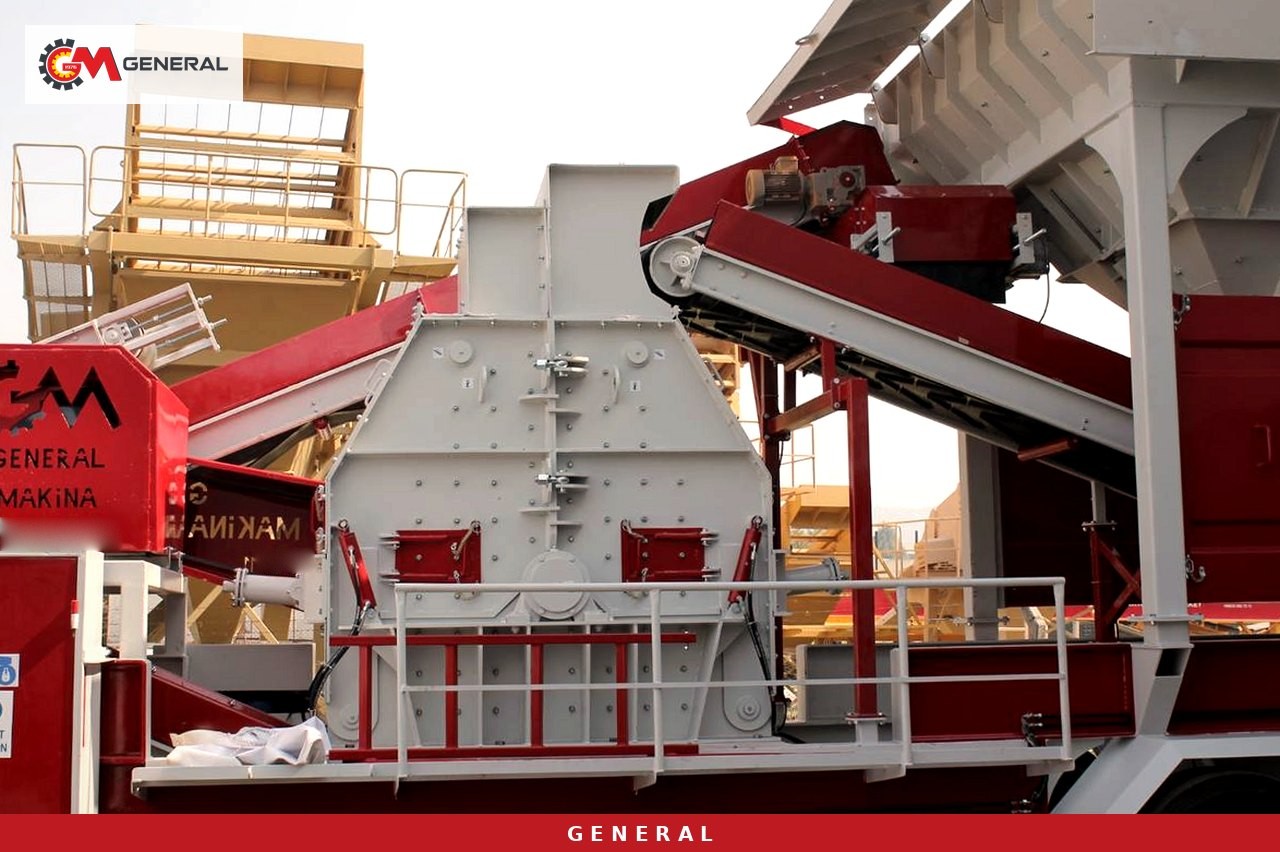
Lastikli mobil tesislerde aşınan parça listesi kırıcı kombinasyonuna göre değişir. Çeneli kırıcıda çene plakaları ve yan astarlar, darbeli kırıcıda blow bar (darbe paleti) ve apron astarları, konik kırıcıda manto ve konkav aşınır. Bunlara her modelde besleyici ızgara çubukları, elek teli ya da poliüretan elek yüzeyi ve konveyörlerin rulo, tambur ve bant lastiği eklenir. Aşağıdaki tablo, mobil konkasör tesisleri ailesinden seçilmiş modellerin ürün sayfası verileriyle hazırlandı. Son sütundaki kalemler, her modelin kırıcı düzeninden çıkarılmıştır.
| Model | Kırıcı düzeni | Kapasite | Maks. besleme | Elek | İzlenecek aşınma kalemleri |
|---|---|---|---|---|---|
| General 640 | GPJ 60 çeneli + GNR 50 darbeli | 60-100 t/s | 500 mm | 1200×4000 mm, 3 katlı | Çene plakaları, blow bar, apron astarı, elek yüzeyi |
| General 800 | PDK 1280 primer darbeli | 80-150 t/s | 600 mm | 1300×4000 mm, 3 katlı | Blow bar, apron astarı, elek yüzeyi |
| General 01 | GPS 1210 darbeli (primer + sekonder) | 120-180 t/s | 700 mm | 1600×5000 mm, 4 katlı | Blow bar, iki kırma odasının apron astarları, by-pass ızgarası, elek yüzeyi |
| General 944 | GPJ 90 çeneli + GM430 konik | 120-180 t/s | 800 mm | 1600×5000 mm, 3 katlı | Çene plakaları, manto ve konkav, elek yüzeyi |
| General 950 | GPJ 90 çeneli + DMK01 darbeli | 120-180 t/s | 800 mm | 1600×5000 mm, 3 katlı | Çene plakaları, blow bar, apron astarı, elek yüzeyi |
| GNR-MC110 | GPJ 110 çeneli + GS1215/DMK03 darbeli | 200-300 t/s | 900 mm | 2000×6000 mm, 4 katlı | Çene plakaları, blow bar, apron astarı, elek yüzeyi (iki ayrı şasede) |
Tablodan çıkan pratik sonuç şudur: iki kırıcılı modellerde (640, 944, 950 ve MC110) iki ayrı değişim takvimi vardır ve bu takvimler kendiliğinden çakışmaz. Çene plakası ile blow bar ya da çene plakası ile manto farklı hızlarda aşınır. Kayıt tutulmazsa tesis aynı yıl içinde iki kırıcı için ayrı ayrı plansız duruş yaşar; kayıt tutulursa iki değişim aynı duruş penceresinde toplanabilir. Tek kırıcılı 800 ve 01'de takvim daha sadedir, ama blow bar'ın rotor boyunca eşit aşınıp aşınmadığını izlemek ayrıca önem kazanır.
Neyi, nerede ve ne zaman ölçmelisiniz
Ölçüm, makine durdurulmuş, enerjisi kesilmiş ve kilitlenmiş haldeyken, üreticinin bakım talimatında gösterilen erişim yolu kullanılarak yapılır. Kırıcının içine girmeyi gerektiren her ölçüm iş güvenliği prosedürüne bağlıdır; ölçümü hızlandırmak için bu adımı kısaltmayın. Her parçanın ölçüm noktası ve ölçüm aleti sabit olmalıdır; aksi halde değerler karşılaştırılamaz.
- Çene plakaları: Hareketli ve sabit çenede diş yüksekliğini alt, orta ve üst bölgede ölçün. Aşınma çoğunlukla alt bölgede yoğunlaşır; simetrik plakalarda çevirme zamanını bu ölçüm belirler.
- Blow bar: Her paletin yüksekliğini rotorun iki ucunda ve ortasında ölçün. Uçlarla orta arasındaki fark, beslemenin rotor genişliğine yayılıp yayılmadığını gösterir.
- Apron astarları: Astar kalınlığını ve apron ile palet arasındaki boşluğu kaydedin. Boşluk büyüdükçe ürün iriliği değişir ve ayar düzeltmesi gerekir.
- Manto ve konkav: Konik kırıcıda kapalı taraf ayarını (CSS) sabit tutmak için yapılan toplam ayar düzeltmesini not edin. Ayar rezervinin azalması, değişimin yaklaştığını gösterir.
- Izgara çubukları ve elek yüzeyi: Izgara aralığını ölçün; elek gözlerinde açılma, yırtılma ya da delik olup olmadığına bakın.
- Konveyörler: Ruloların dönüp dönmediğini, tambur kaplamasını ve bant kenarlarını kontrol edin. Dönmeyen bir rulo kısa sürede bandı keser.
Ölçüm sıklığı ilk parça setinde sık, sonrakilerde daha seyrek olmalıdır. Yeni bir sahada ya da yeni bir damarda takılan ilk sette ölçümü kısa aralıklarla yapın; aşınma eğrisi belirginleştikten sonra aralığı açabilirsiniz. Beslenen taş değiştiği anda sıklığı yeniden artırın.
Değişim sıklığını kendi kaydınızdan hesaplamak
Her ölçümde dört değeri tek bir satıra yazın: tarih, sayaç saati, son değişimden bu yana kırılan tonaj ve ölçülen kalınlık. Bu satırlar biriktikçe değişim zamanı hesapla bulunur:
- Aşınma hızı = (takıldığındaki kalınlık − ölçülen kalınlık) ÷ bu sürede kırılan tonaj
- Kalan ömür (ton) = (ölçülen kalınlık − sınır kalınlık) ÷ aşınma hızı
- Kalan ömür (gün) = kalan ömür (ton) ÷ günlük ortalama tonaj
Varsayımsal örnek, gerçek değer değildir: bir blow bar 10 birim yükseklikle takılmış, sınır yüksekliği 4 birim olsun. İlk ölçümde 2 birim azaldığı ve bu sürede kırıcıdan T ton geçtiği görülsün. Aşınma hızı 2/T birim/ton olur. Kalan pay 8 − 4 = 4 birim olduğundan kalan ömür 4 ÷ (2/T) = 2T tondur. Günlük ortalama tonaj G ise değişim yaklaşık 2T/G gün sonra gelir. Bu hesap aşınma düzgün ilerlediği sürece geçerlidir; parça profili bozuldukça hız artabilir, bu yüzden her yeni ölçümde hesabı tazeleyin.
Kayıt bir sonraki satın alma kararını da besler. Aynı parçanın iki farklı alaşımını ya da iki farklı tedarikçisini karşılaştırırken bakılacak değer parça fiyatı değil, ton başına aşınma maliyetidir. Parça bedelini, değişim için kaybedilen üretimi ve işçiliği birlikte hesaba katmak için ton başına enerji ve aşınma maliyeti hesaplayıcısını kullanabilirsiniz. Aşınma hızını oraya katalogdan değil, kendi kaydınızdan girin.
Mobil tesise özgü ömür kısaltan durumlar
Sabit tesiste besleme, taş ve ayar aylarca aynı kalabilir. Mobil tesiste ise her yer değişikliği yeni bir aşınma koşulu demektir ve önceki sahanın kaydı yeni sahaya olduğu gibi taşınamaz. Aşağıdaki dört durum, kayıtta en sık sapma yaratan etkenlerdir.
Saha değişikliği ve yeni taş
Kireçtaşı ocağından bazalt işine geçen bir tesiste darbeli kırıcının paletleri bambaşka bir hızla aşınır. Ürün sayfalarına göre General 800 ve diğer primer darbeli modeller kireçtaşı ve az aşındırıcı taş için kurgulanmıştır. Sert ve aşındırıcı taşta General 944 gibi çeneli ve konik düzen, basma prensibiyle metal parça ömrünü uzatır. Tesis zaten sahadaysa yapılacak şey, yeni sahada kaydı sıfırdan başlatmak ve ilk sette ölçüm sıklığını artırmaktır.
Besleme sınırının aşılması
Her modelin maksimum besleme ölçüsü ürün sayfasında yazılıdır: General 640 için 500 mm, General 800 için 600 mm, General 01 için 700 mm, General 944 ve General 950 için 800 mm. Bu sınırın üstündeki blok çenede köprü kurar, darbeli kırıcıda ise palete tasarım dışı darbe yükü bindirir. Ocak değiştiğinde patlatma ya da ön boyutlandırma düzeni de değişir; ilk günlerde bunkere gelen iri blok oranını izlemek parça ömrünü korur.
Kesintili besleme ve ince malzeme
Mobil tesisin bunkeri çoğu zaman bir ekskavatör ya da loderle doldurulur ve besleme ritmi operatöre bağlıdır. Manganlı çelik parçalar darbe altında pekleşerek sertleşir; aralıklı ve yarım besleme bu pekleşmeyi engeller. Kırıcıya giren toprak ve ince malzeme de aşınmayı artırırken kapasiteyi düşürür. General 01'deki by-pass ızgaralı titreşimli besleyici ince malzemeyi baştan ayırır; ızgara aralığının tıkanmaması bu yüzden yalnız kapasite değil, parça ömrü konusudur.
Kapalı devre geri dönüş yükü
General 640, General 800 ve General 950 kapalı devre çalışır: elekte hedef ebadı geçemeyen malzeme kırıcıya geri döner. Geri dönüş oranı yükseldikçe kırıcı aynı ürün tonajı için daha fazla malzeme işler ve parça, satılan ton başına daha hızlı tükenir. Ürün tonajını ve geri dönüş bandının yükünü ayrı izlemek, aşınma hızını doğru hesaplamanın şartıdır. Elek yüzeyindeki bir delik de bu dengeyi bozar: iri tane stoğa karışır ya da geri dönüş yükü beklenmedik biçimde değişir.
Değişimi planlamak: duruş penceresi, çevirme ve parça hazırlığı
Hesaplanan kalan ömür, değişimin tarihini değil, en geç tarihini verir. Planlama bu tarihi tesisin zaten duracağı anlarla eşleştirmektir: saha değişikliği, uzun bakım duruşu, mevsimsel ara ya da elek yüzeyi değişimi. Mobil tesiste en verimli pencere çoğu zaman taşınmadan hemen öncesidir. Parça sökülüp takıldıktan sonra tesis yeni sahaya temiz bir kayıtla başlar ve yeni taşın aşınma hızı ilk günden doğru ölçülür.
Çevirme de ömrün bir parçasıdır. Simetrik çene plakaları ve blow bar'lar bir kez çevrilerek ikinci yüzüyle çalıştırılabilir; ancak bunun için ilk yüzün sınır ölçüye inmeden sökülmesi gerekir. Sınırın altına kadar kullanılan bir palet çevrilemez ve rotordaki tutucuyu tehlikeye atar. Kayıtta "çevirme" ve "değişim" işlemlerini ayrı satırlar olarak tutun; aksi halde ikinci yüzün ömrü birinci yüzle karışır ve aşınma hızı yanlış çıkar.
Parça tedarikini de kayıt yönetir. Kalan ömür birkaç haftaya indiğinde sipariş verilmiş ve parça sahaya ulaşmış olmalıdır. General Makina, çene plakası, blow bar ve koni astarı gibi aşınma parçalarını ve diğer kırma eleme yedek parçalarını tedarik eder. Sipariş verirken makinenin model bilgisinin yanında kaydınızdaki aşınma hızını ve beslenen taşı paylaşmanız, doğru alaşımın önerilmesini kolaylaştırır. Makinelerde verilen 1 yıllık garanti aşınma parçalarını kapsamaz; bu parçaların ömrü işletme koşuluna bağlıdır ve ölçümle yönetilir.
Alaşım seçimi, pekleşme ve önleyici bakım düzeni için konkasör tesislerinde bakım ve yedek parça yönetimi yazımıza bakabilirsiniz. Bu yazıda anlatılan ölçüm kaydı, oradaki alaşım kararlarını sahada doğrulamanın aracıdır.
Sık sorulan sorular
Çene plakası ya da blow bar kaç saatte değişir?
Sahadan bağımsız bir saat değeri yoktur. Ömür taşın aşındırıcılığına, besleme boyutuna, ince malzeme oranına ve besleme düzenine bağlıdır. Kendi tesisiniz için doğru değer, ilk parça setinde düzenli ölçümle elde edilen ton başına aşınma hızıdır.
Aşınma parçaları garanti kapsamında mı?
Hayır. General Makina makinelerinde 1 yıl garanti verilir ve aşınma parçaları bu kapsamın dışındadır, çünkü ömürleri doğrudan işletme koşuluna bağlıdır.
Parçayı sınır ölçünün altına kadar kullanmak kazanç sağlar mı?
Kısa vadede bir miktar ek tonaj sağlar. Ancak sınırın altına inen parça çevrilemez, tutucuya ve gövdeye zarar verebilir ve ürün iriliğini bozar.
Tesisi yeni bir sahaya taşıdığımızda eski kayıt geçerli mi?
Doğrudan geçerli değildir. Yeni sahanın taşı, besleme boyutu ve nemi farklıysa aşınma hızı da farklı olur. Eski kayıt karşılaştırma için saklanır, ama yeni sahada hesap ilk ölçümlerden yeniden kurulur.
Sonuç
Mobil konkasörde aşınma parçasının ömrünü katalog değil, taşınız, besleme düzeniniz ve tuttuğunuz kayıt belirler. Tonajı ve kalınlığı aynı tabloya yazan işletme, değişimi plansız duruştan planlı pencereye taşır ve bir sonraki parça siparişini tahmine değil veriye dayandırır. Taşınıza ve kapasitenize uygun model ile aşınma parçası seçimi için iletişim sayfamızdan bize ulaşın; malzeme bilgisi ve hedef kapasiteyle projenize özel teklif hazırlayalım.
Teknik terimlerin açıklamaları: Terimler Sözlüğü