EN — English
 TR — Türkçe
 DE — Deutsch
 RU — Русский
 FR — Français
 ES — Español
 AR — العربية
 SR — Српски

Afrika'da Konkasör Yedek Parçası Temini ve Stok Planlaması
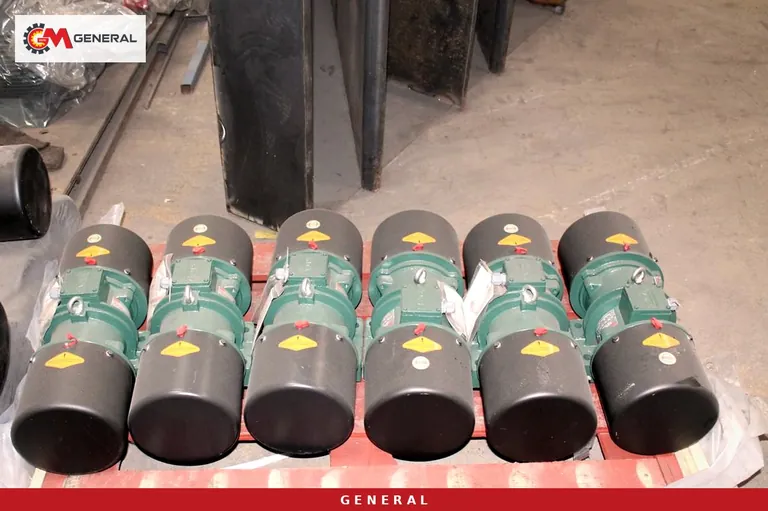
Afrika'da bir taş ocağını durduran şey çoğu zaman kırıcının kendisi değil, rafta olmayan tek bir parçadır. Kıyıdaki bir limandan yüzlerce kilometre içeride çalışan bir hatta çene plakası bittiğinde, yenisi gemi, gümrük ve kara yolu zincirinden geçip gelene kadar bant boş döner. Bu yazı, saatte 80 ile 300 ton arasında üretim hedefleyen bir kırma-eleme tesisi için yedek ve aşınma parçası listesinin nasıl kurulacağını, sahada ne kadar tampon tutulacağını ve siparişin hangi verilerle verileceğini anlatıyor.
Bizim yöntemimizde parça listesi makineden önce değil, seçilen hattın kırıcı tipinden, işlenen kayaçtan ve ikmal zincirinin uzunluğundan türetilir. Kuzey Afrika kıyılarındaki kireçtaşı ocağıyla Doğu Afrika'nın bazalt platosundaki bir ocak aynı listeyle çalışamaz; ikisinin tükettiği parça bile farklıdır.
80-300 t/s bandındaki hatlar ve doğurdukları aşınma kalemleri
Planlamanın ilk adımı, hedef tonajı karşılayan gerçek bir konfigürasyonu sabitlemektir. Aşağıdaki tablo, ürün kataloğumuzdaki teknik verilerle bu bandı kapsayan beş seçeneği ve her birinin rafa koyduracağı ana parçaları gösteriyor. Tek bir lastikli ünite 300 t/s'e çıkmadığı için üst uç sabit tesis kurgusuyla karşılanıyor.
| Konfigürasyon | Kapasite | Besleme / ağız | Güç | Rafta bulunması gereken ana kalemler |
|---|---|---|---|---|
| GNR 90 besleyici + GNRK 90 çeneli (sabit, alt band) | Besleyici 140-210 t/s, çeneli 60-225 t/s | 900×650 mm ağız | 2×4 kW + 75/90 kW | Çene plakaları, besleyici gövde astarları, by-pass ızgarası |
| General 944 lastikli mobil (GPJ 90 çeneli + GM430 konik) | 120-180 t/s | 800 mm | Jeneratör 550 kVA | Çene plakaları, mantle ve concave, 1600×5000 mm 3 katlı elek telleri |
| General 950 lastikli mobil (GPJ 90 çeneli + DMK01 darbeli) | 120-180 t/s | 800 mm | Jeneratör 600 kVA | Çene plakaları, blow bar takımı, darbe plakaları, elek telleri |
| GNR 110 besleyici + GNRK 110 çeneli + konik sekonder + GNR 2060 elek (sabit, sert kayaç) | Besleyici 200-300 t/s, çeneli 200-350 t/s | 1100×850 mm ağız | 2×7,5 kW + 110/132 kW +, + 18,5 kW | Çene plakaları, konik astarlar, 2000×6000 mm elek telleri, ızgara çubukları |
| GNR 110 besleyici + GNR PDK02 primer darbeli (sabit, kireçtaşı) | 200-300 t/s | 900 mm, rotor 1400×1200 mm | 2×7,5 kW + 200 kW | Blow bar, kırma plakaları, rotor koruma parçaları |
Konik sekonderin model bazlı güç ve kapasite tablosu projeye özel verildiği için hücre boş bırakıldı. Tablonun pratik anlamı: çeneli + konik hatlar manganlı döküm ağırlıklı, darbeli hatlar ise blow bar ağırlıklı bir parça bütçesi doğurur. Afrika'da bu tercih, raftaki parçanın türünü de belirler. Kıtadaki bir sevkiyat örneği olarak Afrika'ya gönderilen GNR 944 sert taş tesisi (120-150 t/s) çeneli ve konik kademeli kurguya sahiptir; parça listesi de bu iki kırıcının astarları etrafında şekillenir.
Raftaki her parçayı üç gruba ayırın
Uzak bir sahada "her şeyden biraz" stoku hem sermaye bağlar hem de en çok ihtiyaç duyulan parçayı eksik bırakır. Biz müşterilerimize parçaları tüketim hızına ve yokluğunun maliyetine göre üç gruba ayırmayı öneriyoruz.
Hızlı dönen sarf malzemeleri
Hava ve yağ filtreleri, jeneratör filtreleri, gres, cıvata-somun takımları, bant ek malzemesi ve konveyör rulolarını kapsar. Tek tek ucuzdur ama tozlu kurak sezonda değişim aralığı kısalır. Sahel kuşağındaki ya da Kalahari kenarındaki bir ocakta filtre tüketimi, nemli kıyı ocağına göre belirgin biçimde artar; miktarı katalog aralığına değil, ilk iki ayın sahada tutulan kaydına göre ayarlayın.
Ölçülebilir ömürlü aşınma parçaları
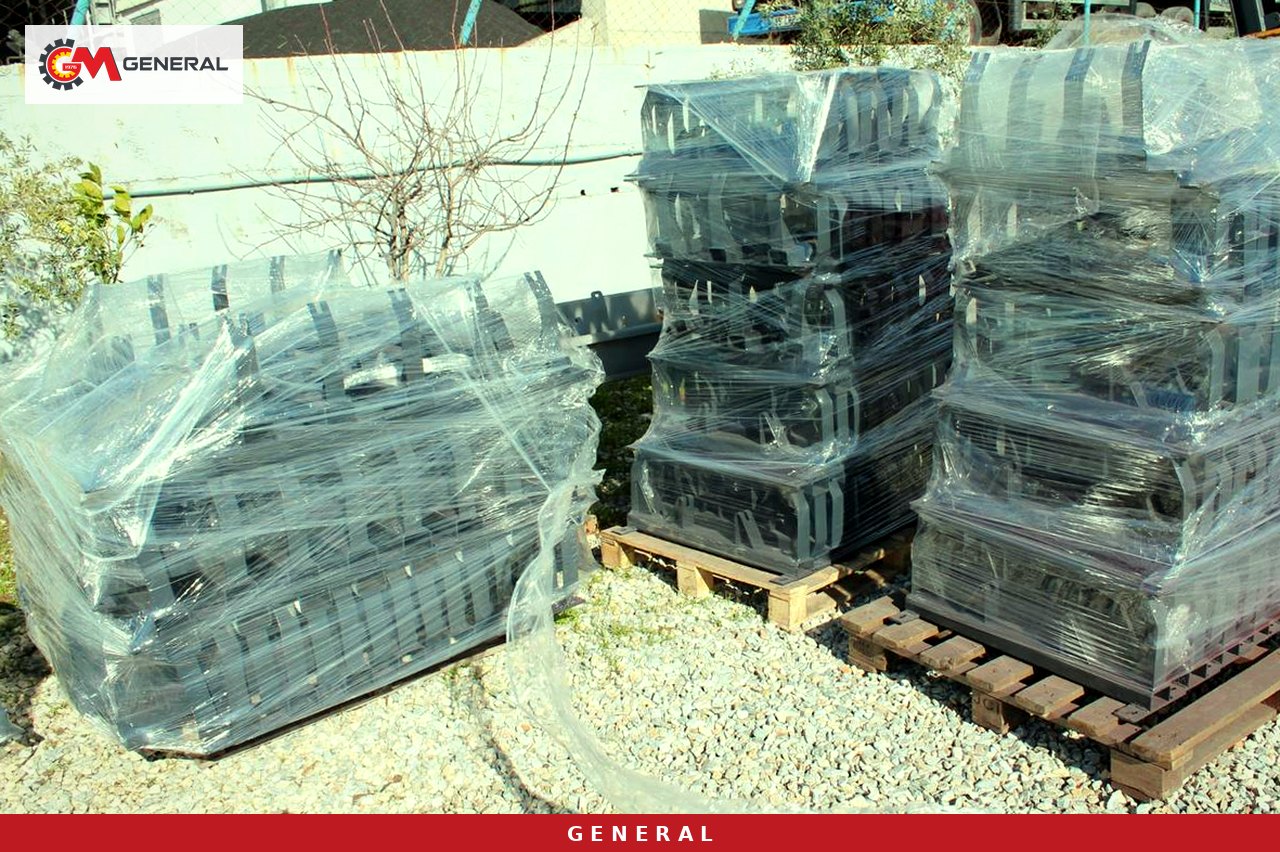
Çene plakaları, blow bar, mantle ve concave, besleyici gövde astarları, by-pass ızgara çubukları ve elek telleri bu gruptadır. Ömürleri ton cinsinden izlenebildiği için planlamanın en hesaplanabilir kısmıdır. Burada hedef, her kalemden en az bir tam takımın sahada, ikincisinin yolda olmasıdır.
Seyrek arızalanan, yokluğu haftalara mal olan parçalar
Eksantrik mil yatakları, titreşim motorları, kırıcı kayışları, hidrolik ayar silindiri contaları ve elektrik panosundaki ana kontaktörler. Bunlar yılda belki bir kez gerekir; fakat iç bölgedeki bir sahada bulunmadığında tüm hat durur. Bu gruptan bir set, ithalat dosyası açılırken makineyle aynı sevkiyata eklenmelidir.
Kayaç türünün parça tüketimine etkisi
Afrika'da aynı ülke içinde bile kayaç büyük farklılık gösterir. Doğu Afrika'nın rift kuşağında bazalt yaygındır; güneydeki kalkan bölgelerinde granit ve gnays sık görülür; Kuzey Afrika kıyı şeridinde kireçtaşı ve dolomit ocakları öne çıkar. Bu çeşitlilik, parça bütçesinin metal türünü belirler.
Aşınmayı belirleyen asıl etken taşın sertliği değil, serbest kuvars ve silika oranıdır (Bond aşındırma indeksi). Bu yüzden siparişten önce ocaktan alınmış numunenin laboratuvarda test edilmesini öneriyoruz; bölgede yaygın olan kayaç türü tek başına karar için yeterli değildir.
- Granit, bazalt, kuvarsit: çene plakalarında ostenitik manganlı çelik (Mn13, yüksek silikada Mn18 veya Mn22); konik kırıcıda manganlı mantle ve concave. Darbeli kırıcının blow bar'ı bu kayaçta hızla tükendiği için çeneli + konik kurgu parça bütçesini daha öngörülebilir kılar.
- Temiz kireçtaşı ve dolomit: blow bar için yüksek kromlu beyaz dökme demir uygundur. PDK02 gibi primer darbeli bir kırıcıyla tek kademede yüksek küçültme alınır; rafın ağırlığı blow bar takımına kayar.
- Yol yapımında metal karışabilecek malzeme: yüksek krom kırılgan olduğundan, demir parçası riski olan beslemede tok manganlı ya da martensitik blow bar seçilir.
Alaşım seçiminin ayrıntısını çene plakası, blow bar ve koni astarı sayfamızda bulabilirsiniz. Parça değişim aralıklarını sahada nasıl izleyeceğinize dair pratik yöntemler ise aşınma parçası ömrü ve değişim sıklığı yazımızda yer alıyor.
Liman, gümrük ve kara yolu: tampon miktarı bu zincirden hesaplanır
Avrupa'daki bir ocak için emniyet stoku birkaç günlük tüketimdir. Afrika'nın iç bölgesindeki bir saha için ise ikmal süresi şu halkaların toplamıdır: üretim ya da tedarik, paketleme, yükleme limanına nakil, deniz yolu, varış limanında boşaltma ve gümrük, iç nakliye ve sahaya kabul. Karayla çevrili ülkelerde bir de transit ülke sınırı eklenir. Bu halkaların her biri için kendi tecrübenizden ya da gümrük müşavirinizden süre alın; tampon miktarı bu toplamdan türetilir.
Formül şöyledir: Gerekli takım = (aylık üretim tonu ÷ bir takımın ton cinsinden ömrü) × ikmal süresi (ay) + emniyet takımı.
Varsayımsal örnek: Bir çene plakası takımının sahada ölçülen ömrü 100.000 ton, aylık üretim 40.000 ton ve sizin zincirinizdeki ikmal süresi 3 ay olsun. Bu sürede 1,2 takım tükenir; yukarı yuvarlayıp bir emniyet takımı eklendiğinde sahada 3 takım bulunmalıdır. Rakamlar yalnız yöntemi göstermek içindir; kendi ölçümlerinizle değiştirin.
Bu hesapta sık yapılan hata, ömrü katalogdan alıp sahadaki ilk ölçümü beklememektir. İlk takım değişiminde sökülen plakayı tartın, kalınlığını kaydedin ve o güne kadar kırılan tonajla birlikte not edin; ikinci siparişi bu veriye göre verin.
Sahada tutulacak asgari set için kontrol listesi
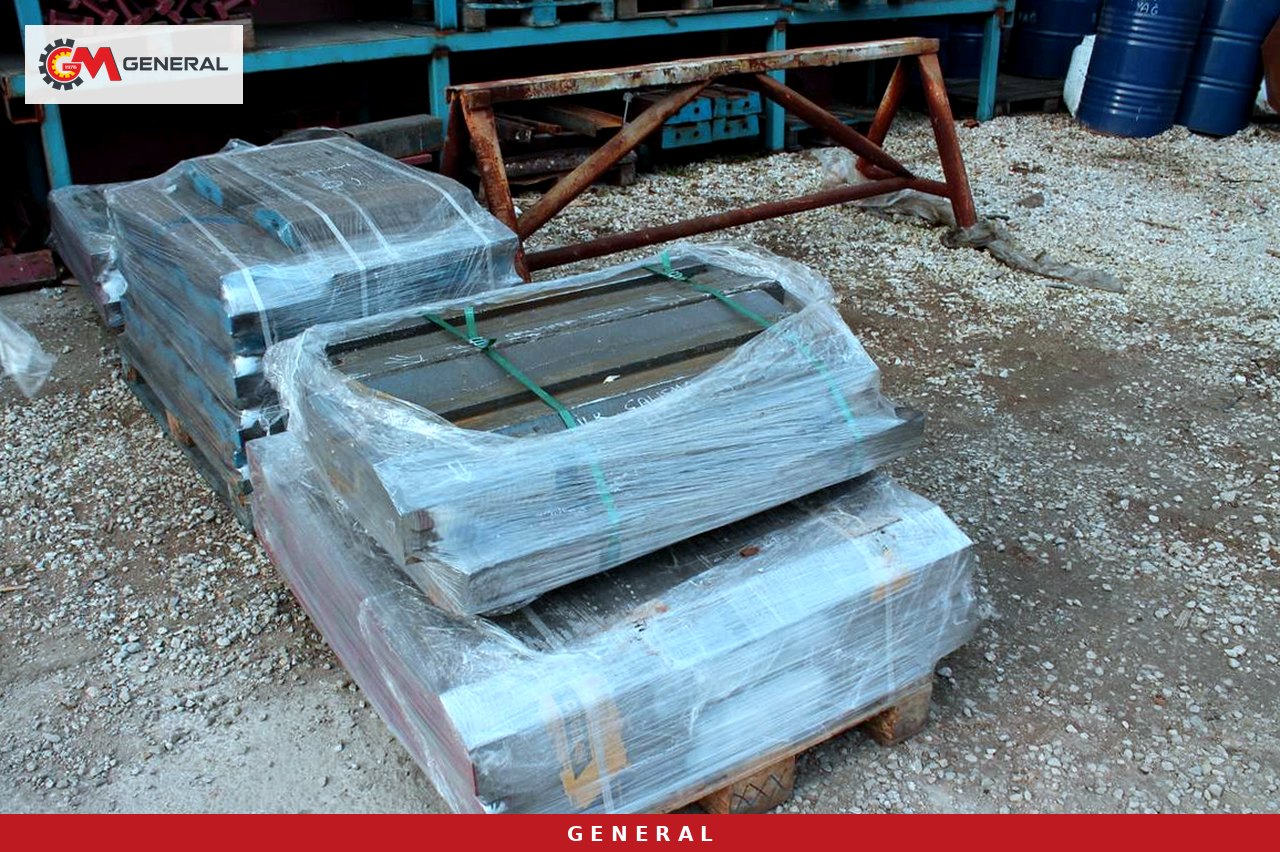
Makine siparişiyle birlikte aşağıdaki listeyi tamamlayın ve ilk sevkiyata ekleyin. Liste, tablodaki hangi konfigürasyonu seçtiğinize göre daralır ya da genişler.
- Primer kırıcı için en az iki takım çene plakası ve bir takım yanak astarı.
- Sekonder için konik hatta bir takım mantle-concave; darbeli hatta iki takım blow bar ve bir takım kırma plakası.
- Besleyici için cıvatalı gövde aşınma plakaları ve by-pass ızgara çubukları.
- Her elek katı için bir takım tel ya da poliüretan panel; göz açıklıkları ürün gradasyonuna göre.
- Konveyörler için yedek rulo, tambur kaplaması, bant ek kiti ve sıyırıcı lastikleri.
- Besleyici ve elek için en az bir yedek titreşim motoru ya da tahrik kayışı.
- Jeneratör ve kırıcı motorları için en az bir tozlu sezon yetecek filtre ve yağ.
- Değişimde kullanılacak kaldırma aparatları, tork anahtarı ve parçaya özel cıvata takımları.
- Her kalem için parça numarası, makine seri numarası ve teknik resim referansıyla oluşturulmuş bir liste; gümrükte ve yeniden siparişte zaman kazandırır.
Garanti tarafını da baştan netleştirin: makinelerimiz 1 yıl garantilidir, ancak aşınma parçaları garanti kapsamı dışındadır. Bu nedenle aşınma bütçesi işletme gideri olarak planlanmalıdır. Kırıcı seçenekleri ve her birinin aşınma karakteri için kırıcılar kategorisine tüm parça grupları için yedek ve aşınma parçaları kategorisine bakabilirsiniz. Sert kayaç hattına yakından bakmak isteyenler için General 944 ürün sayfası teknik tabloyu ayrıntılı veriyor.
Sık sorulan sorular
Afrika'daki bir saha için yedek parçaları makineyle aynı konteynerde göndermek mantıklı mı?
Evet, özellikle ilk takım aşınma parçaları ve yokluğu hattı durduran arıza parçaları için. Ayrı sevkiyat ikinci bir gümrük dosyası ve ikinci bir iç nakliye demektir. Makineyle birlikte gelen parça, ilk değişimde sahayı bekletmez.
Ocağın kayacını bilmeden parça siparişi verilebilir mi?
Verilebilir ama riskli olur. Bölgede granit yaygın diye manganlı çelik seçmek çoğu zaman doğru çıkar, fakat silika oranı yüksek bir damar alaşım tercihini değiştirebilir. Numuneyi laboratuvara göndermenin maliyeti, yanlış alaşımla dolu bir konteynerin yanında küçük kalır.
Başka marka kırıcılar için de parça tedarik ediyor musunuz?
Evet. Parça sayfamızda belirtildiği gibi farklı markalardaki kırıcılara uygun parça temin ediyoruz; doğru ölçü için mevcut parçanın teknik resmi, ölçüleri ya da makine plakası bilgisi gerekir.
Parça teklifi için hangi bilgileri paylaşmalıyım?
Makine modeli ve seri numarası, kırılan kayaç ve varsa test sonucu, aylık hedef tonaj, sahanın en yakın limanı ve iç nakliye güzergâhı. Bu bilgilerle hem alaşımı hem de takım sayısını birlikte öneririz.
Sonuç: parça planını tesisle birlikte yapın
Afrika'da 80-300 t/s bandındaki bir kırma-eleme hattının kesintisiz çalışması, makinenin kapasitesi kadar raftaki takım sayısına bağlıdır. Hattı seçin, kayacı test ettirin, ikmal zincirinizi ay cinsinden yazın ve tampon miktarını formülle hesaplayın. Konfigürasyonunuza göre bir yedek parça listesi ve teklif için bizimle iletişime geçin.
Teknik terimlerin açıklamaları: Terimler Sözlüğü