EN — English
 TR — Türkçe
 DE — Deutsch
 RU — Русский
 FR — Français
 ES — Español
 AR — العربية
 SR — Српски

Orta Doğu İçin 300 t/s Üzeri Sabit Konkasör Tesisi Planlaması
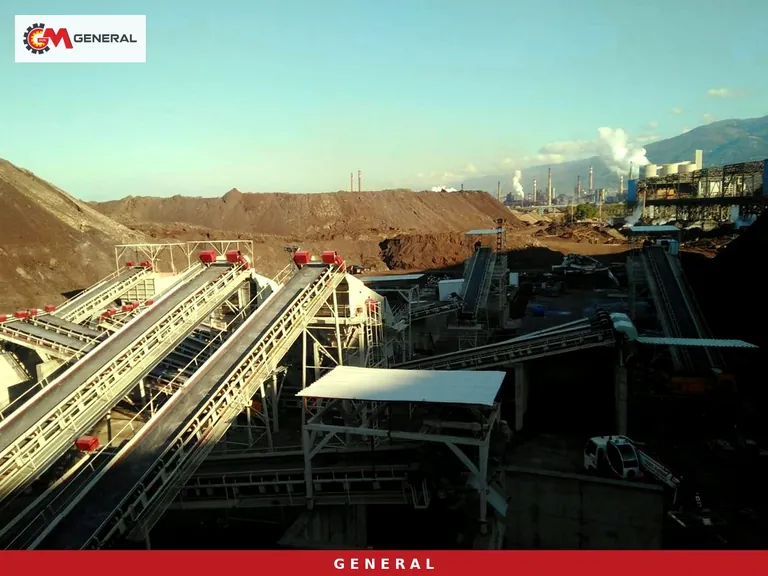
Orta Doğu'da saatte 300 tonun üzerine çıkacak sabit bir konkasör tesisi, genellikle tek bir müşteriye değil bir bölgenin inşaat talebine hizmet eder: hazır beton santralleri, asfalt plentleri, yol alt temeli ve dolgu. Bu ölçekte yapılan bir hata, birkaç ton kayıp değil, yıllarca her vardiya tekrarlanan bir darboğaz anlamına gelir. Bu yazıda böyle bir hattı kâğıt üzerinde kurarken hangi sırayla karar verilmesi gerektiğini, hangi gerçek modellerin 300-500 t/s bandını karşıladığını ve sıcak, kurak sahada planlamaya nelerin eklenmesi gerektiğini anlatıyoruz.
Planlamaya ocak aynasından başlamak
Yüksek tonajlı hat projelerinde ilk sorulan soru çoğunlukla "kaç ton?" olur. Doğru sıra farklıdır: önce ocak aynasından gelen tüvenanın en iri parça boyutu, sonra kayacın sertliği ve aşındırıcılığı, ardından satılacak ürünlerin listesi gelir. Kapasite bu üç bilginin sonucudur. Patlatmadan gelen blokların bir kısmı bir metreyi geçiyorsa primer kırıcının besleme ağzı buna göre seçilir; ağız küçük kalırsa ya ikincil patlatma ya da kırıcı başında sürekli bekleme olur.
Seçimi belirleyen ikinci veri, tüvenan içindeki ince ve topraklı malzeme oranıdır. Orta Doğu'daki pek çok kireçtaşı ocağında üst katmanlarda toz, marn ve ayrışmış malzeme bulunur. Bu kısım kırıcıya girerse hem kapasiteyi boşa harcar hem de son üründe ince oranını bozar. Bu yüzden ön eleme kararı, primer kırıcı seçiminden ayrı düşünülemez.
Üçüncü veri, ürün sepetidir. Beton agregası, asfalt mıcırı, alt temel malzemesi ve kırma kum aynı hattan çıkacaksa elek katları, ara stok ve şekillendirme kademesi baştan planlanmalıdır. Sonradan eklenen her kademe, mevcut bant kotlarını ve çelik konstrüksiyonu yeniden düzenlemeyi gerektirir.
Orta Doğu'da kayaç türüne göre iki hat omurgası
Bölgenin jeolojisi geniştir: Körfez kıyı şeridinde ve Levant'ta kireçtaşı ile dolomit ocakları yaygındır; Umman ve Birleşik Arap Emirlikleri'nin dağlık kuşağında gabro gibi sert ofiyolitik kayaçlar, Ürdün ve Arap Yarımadası'nın kuzeyinde ise bazalt sahaları bulunur. Aynı ülke içinde iki ocak arasında bile kırıcı seçimi tamamen değişebilir. Bu nedenle ocağınızdan alınmış numunelerle aşındırıcılık ve basınç dayanımı testi yaptırmanızı öneriyoruz; aşağıdaki iki omurga, bu testin sonucuna göre seçilir.
Kireçtaşı ve dolomit için darbeli omurga
Silika oranı düşük kayaçta darbeli kırıcı, tek kademede yüksek redüksiyon ve kübik tane verir. Primerde GNR PDK serisi primer darbeli kırıcı kullanılır: PDK01 1400×1500 mm rotor, 1000 mm besleme ve 315 kW ile 250-500 t/s kapasiteye sahiptir. 500 t/s'nin üzerine çıkılacaksa PDK03 (1600×2000 mm rotor, 1300 mm besleme, 500 kW, 500-900 t/s) devreye girer. Kireçtaşında primer darbelinin 20:1'e varan redüksiyonu, ikinci kademenin yükünü belirgin biçimde hafifletir.
Bazalt, gabro ve granit için çeneli + konik omurga
Aşındırıcı kayaçta darbeli kırıcının blow bar'ları hızla tükenir; burada sıkıştırma prensibiyle çalışan makineler seçilir. Primerde GNRK 130 (1300×1000 mm ağız, 160 kW, 400-500 t/s) veya GNRK 140 (1400×1100 mm ağız, 200 kW, 500-600 t/s) çeneli kırıcı, ikinci kademede konik kırıcı çalışır. Konik kırıcının model bazlı kapasite tablosu projeye özel verilir; bu yüzden ikinci kademe, primer çıkışının elek analizine göre boyutlandırılır.
300-500 t/s için model eşleştirmesi
Aşağıdaki tablo, iki omurganın ana makinelerini site verileriyle yan yana koyar. Hücrelerdeki tüm değerler ilgili modelin ürün sayfasından alınmıştır; bilinmeyen değerler boş bırakılmıştır.
| Kademe | Model | Besleme / ağız (mm) | Motor (kW) | Kapasite (t/s) |
|---|---|---|---|---|
| Besleme | GNR 140 ızgaralı besleyici | en fazla 1500 | 2×9,2 | 350-600 |
| Primer (kireçtaşı) | GNR PDK01 | 1000 | 315 | 250-500 |
| Primer (kireçtaşı, 500+) | GNR PDK03 | 1300 | 500 | 500-900 |
| Primer (sert kayaç) | GNRK 130 çeneli | 1300×1000 | 160 | 400-500 |
| Primer (sert kayaç) | GNRK 140 çeneli | 1400×1100 | 200 | 500-600 |
| Sekonder (kireçtaşı) | GNR DMK05 | 800 | 500 | 250-500 |
| Sekonder (sert kayaç) | Konik kırıcı | — | — | — |
| Kum ve ince ürün | GNR 150 tersiyer | 150 | 250 | 200-300 |
| Şekillendirme | GNR K110 kübitzer | 210 | 160 | 160-250 |
| Eleme | Titreşimli ikiz elek | — | — | 100-500 |
Tablodan çıkan pratik sonuç şudur: 300-500 t/s bandında tek bir primer kırıcı yeterlidir, ancak eleme tarafında tek gövde çoğu zaman boğulur. Bu yüzden ana elek pozisyonunda çift gövdeli titreşimli ikiz elek planlanır; iki yüzey aynı taban alanında eleme alanını ikiye katlar ve geri dönüş yükünü azaltır. Sert kayaç hattında kırma kum hedefleniyorsa son kademede darbeli tersiyer yerine VSI ya da kübitzer tercih edilir, çünkü aşındırıcı malzemede darbeli parçaların ömrü kısalır.
Besleme istasyonu ve ön eleme
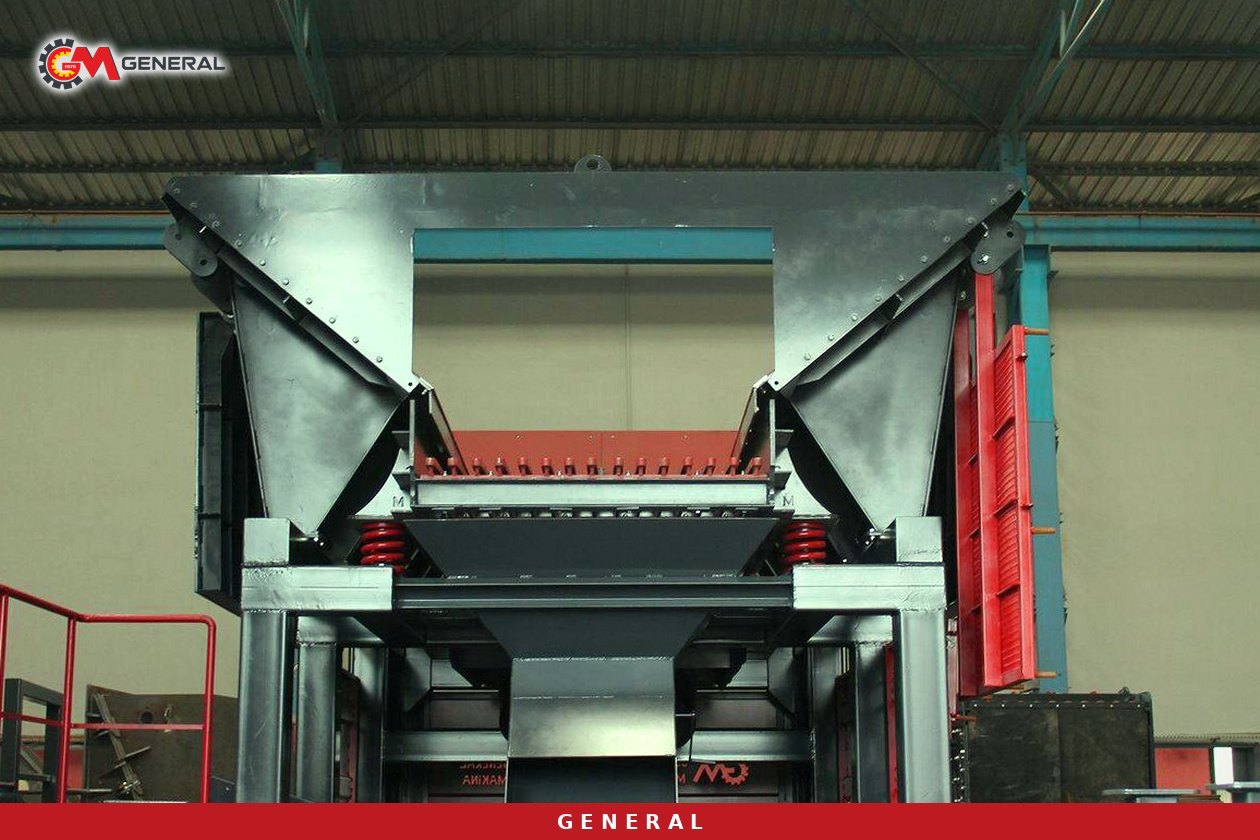
Yüksek tonajlı hatta besleme istasyonu, kamyon ya da kepçe ile hat arasındaki tampondur. Bunker hacmi 15-100 m³ aralığında seçilebilir; büyük hacim, kamyon döngüsündeki düzensizliği emer ve kırıcı ağzının boş kalmasını önler. GNR serisi titreşimli ızgaralı besleyicinin GNR 140 modeli 1400 mm genişlik, 5000 mm uzunluk ve 2×9,2 kW ile 350-600 t/s taşır; 300 t/s civarındaki hatlarda GNR 110 (1100 mm, 2×7,5 kW, 200-300 t/s) sınırda kalacağı için bir üst model güvenli tarafta kalır.
Besleyicinin ızgaralı by-pass bölümü, ince ve topraklı kısmı kırıcıya uğratmadan ayırır. Orta Doğu ocaklarında bu kısım ya ayrı bir bantla doğrudan dolgu stokuna gönderilir ya da bir ön elekten geçirilerek temiz kısmı ana akışa geri katılır. Hangi yolun seçileceği, ince malzemenin kil ve marn içeriğine bağlıdır; bunu numune üzerinde görmeden karar vermemek gerekir.
Yerleşim, ara stok, bant hattı ve sevkiyat
Sabit hatların büyük kısmı ocak içinde basamaklı bir zemine kurulur: besleme istasyonu üst kotta, primer kırıcı onun altında, elek kulesi ve stok bantları daha aşağıda yer alır. Bu düzen, kamyonların rampa ile bunkere yanaşmasını ve malzemenin yerçekimiyle akmasını sağlar. İstinat duvarlarının ve beton temellerin projesi, makine ölçüleri netleşmeden başlatılmamalıdır.
Primer kırıcı ile sekonder kademe arasına bir ara stok konulması, 300 t/s üzerindeki hatlarda en değerli planlama kararlarından biridir. Primer tarafında bir duruş olduğunda sekonder ve elekler ara stoktan beslenmeye devam eder; tersi durumda da primer, ara stoğu doldurarak çalışır. Ara stok olmadan iki kademe birbirine kilitlenir ve en yavaş makine tüm hattın hızını belirler.
Bant hattında genişlik, eğim ve hız birlikte hesaplanır. Konveyörlerimiz 500-1200 mm arası yedi genişlikte ve 50-1000 t/s kapasitede üretilir; darbeli kırıcı altında daha güçlü EP 125 bant lastiği kullanılır. Ana akış bantlarında genişliği bir kademe yukarıda tutmak, ilerideki kapasite artışına pay bırakır.
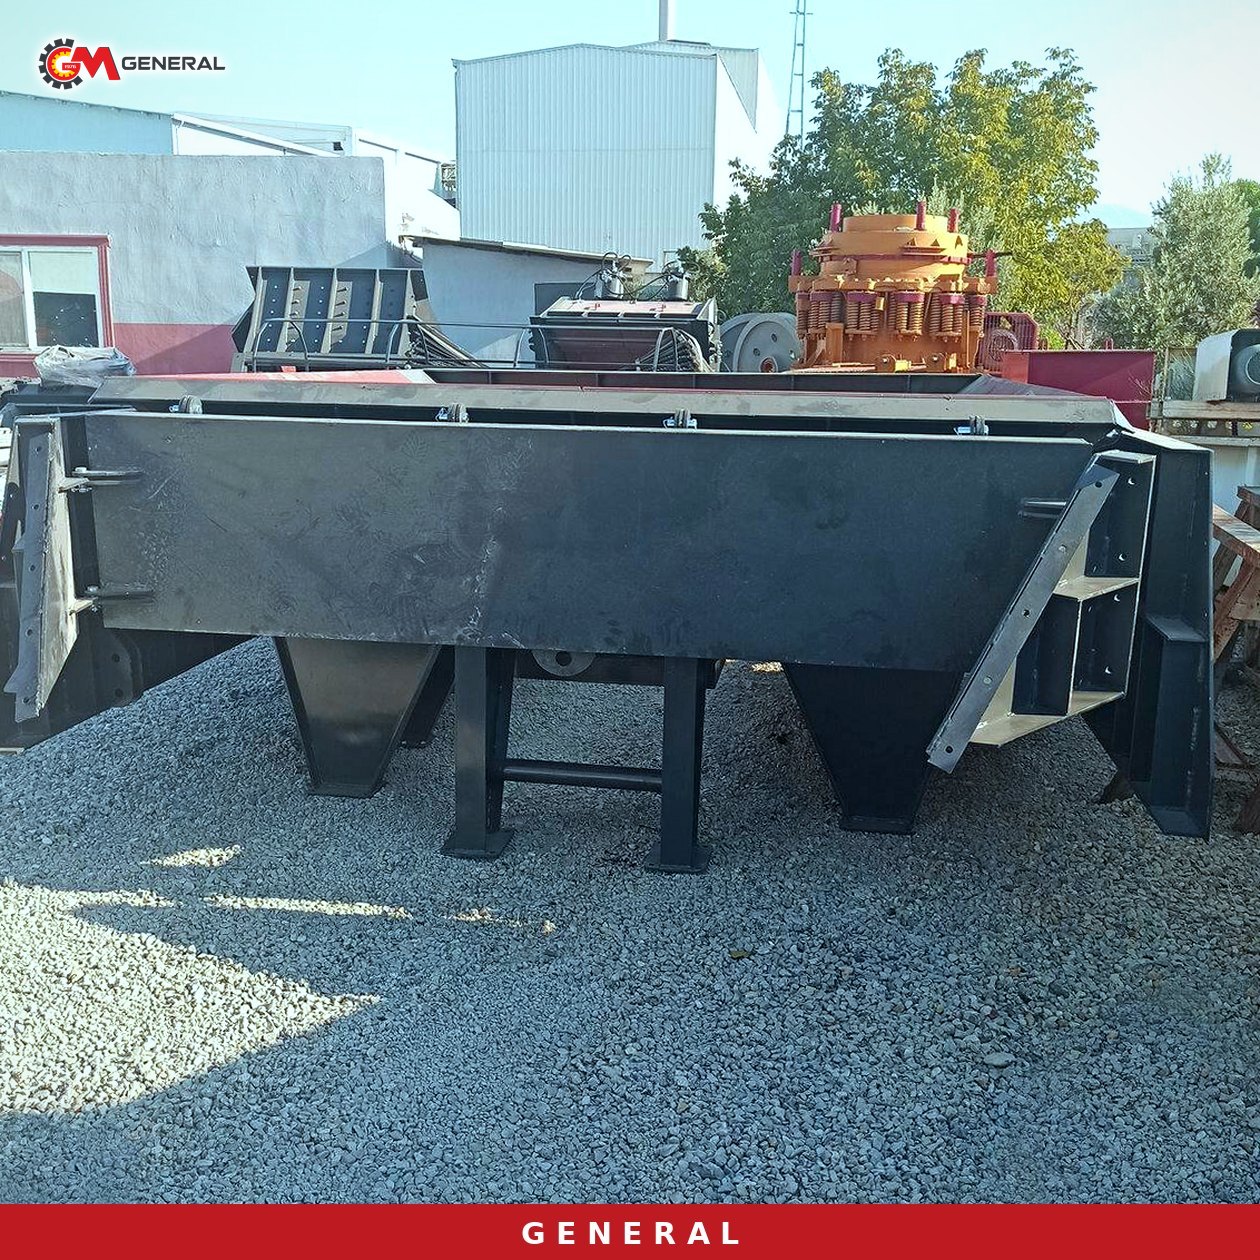
Orta Doğu'ya sevkiyat genellikle limana karayoluyla ve oradan deniz yoluyla yapılır; körfez limanlarından sahaya son taşıma yine karayoludur. Primer kırıcı, büyük besleyici ve elek gövdeleri en ağır parçalardır: GNRK 130 yaklaşık 42.500 kg, GNRK 140 yaklaşık 47.000 kg ağırlığındadır. Vinç kapasitesi, saha yolu ve montaj alanı bu ağırlıklara göre önceden belirlenmelidir.
Sıcak ve kurak sahada işletme kararları
Yaz aylarında yüksek sıcaklık, rüzgârla taşınan kum ve sınırlı su, Orta Doğu'daki sabit hatların günlük gerçeğidir. Aşağıdaki kararlar makine seçimi kadar verimi etkiler; hangilerinin uygulanacağı sahaya göre belirlenir ve projeye göre seçilebilecek önlemlerdir.
Enerji ve otomasyon
Şebekeye uzak ocaklarda hat jeneratörle beslenir; bu durumda kalkış akımları jeneratör boyutunu belirler. Sabit konkasör tesisi otomasyonunda PLC, ekipmanları stok tarafından besleyiciye doğru sırayla devreye alır ve frekans sürücüleri besleyici hızını kırıcı akımına göre dengeler. Bu sayede yüklü bant üzerinde kalkış yapılmaz ve büyük motorlar aynı anda devreye girmez. Elektrik panolarının gölgede ve iyi havalandırılan bir kabinde konumlandırılması, sıcak bölgelerde arızaları azaltan basit bir karardır.
Su ve toz
Su kısıtlı olduğunda toz bastırma, transfer noktalarına odaklanan ince sisleme ile yapılır; bant transferlerinin kapatılması ve elek kulesinin örtülmesi toz yükünü kaynağında düşürür. Motor hava girişlerinde filtre bakım aralıkları kısaltılmalıdır.
Teklif istemeden önce hazırlanması gereken planlama dosyası:
- Tüvenanın en iri parça boyutu ve patlatma düzeni
- Kayaç türü, numune test sonuçları (aşındırıcılık, basınç dayanımı)
- Tüvenandaki ince, kil ve marn oranı
- Ürün listesi ve her fraksiyonun yaklaşık payı
- Günlük çalışma saati ve hedef yıllık üretim
- Enerji kaynağı: şebeke ya da jeneratör
- Saha topografyası ve kullanılabilir basamak kotları
- Su kaynağı ve kullanılabilir miktar
Sık sorulan sorular
Orta Doğu'da daha önce sabit hat teslim ettiniz mi?
Evet. Suudi Arabistan'da GNR PDK 02 sabit konkasör projesinde çöl şartları için 250 t/s kapasiteli bir hat kurguladık. Daha yüksek tonajlı hatlar aynı mantıkla, daha büyük primer ve ikiz elekle kurgulanır.
500 t/s için iki paralel hat mı, tek büyük hat mı?
Tek primerli büyük hat daha az ekipman ve daha az operatör gerektirir; iki paralel hat ise bakım sırasında üretimin yarısını sürdürür. Karar, ocağın bakım düzenine ve ürün sepetine göre verilir.
Hat ilerde büyütülebilir mi?
Ana bantlar, elek kulesi ve temeller baştan bir üst kapasiteye göre projelendirilirse büyütme mümkündür. Bu nedenle ilk planlamada ikinci bir sekonder kırıcı için yer bırakmak akıllıca bir adımdır.
Fiyat neye göre belirlenir?
Kademe sayısı, kırıcı tipleri, elek katları, bant toplam uzunluğu, otomasyon kapsamı ve çelik konstrüksiyon miktarı fiyatı belirler. Planlama dosyanızla birlikte projeye özel teklif hazırlıyoruz.
Sonuç
Orta Doğu'da 300 t/s üzeri sabit bir hat, doğru kayaç verisi, yeterli besleme istasyonu, ara stok ve ikiz elekle planlandığında yıllarca dengeli üretir. 1976'dan beri İzmir'de ürettiğimiz sabit taş kırma eleme hatları ve kaya besleyiciler ISO 9001 ve CE belgelidir ve 1 yıl garantilidir (aşınma parçaları hariç). Ocağınızın verileriyle bize ulaşın; hat kurgusunu birlikte netleştirelim.
Teknik terimlerin açıklamaları: Terimler Sözlüğü