EN — English
 TR — Türkçe
 DE — Deutsch
 RU — Русский
 FR — Français
 ES — Español
 AR — العربية
 SR — Српски

Konkasör Tesislerinde Bakım ve Yedek Parça Yönetimi: Aşınmayı Önleme Yolları
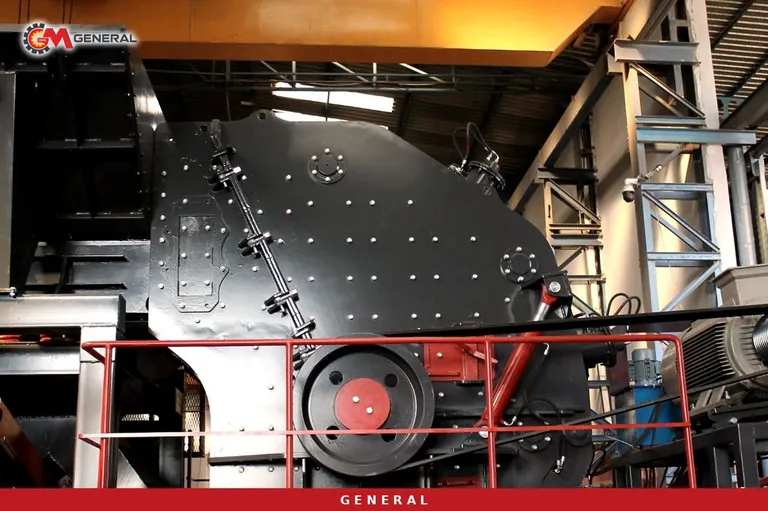
Bir kırma tesisinde aşınma durdurulamaz; hızı, yeri ve maliyeti ise yönetilebilir. Aynı çene plakası bir ocakta planlanan duruştan çok önce biterken başka bir ocakta revizyona kadar dayanıyorsa fark çoğu zaman parçanın kendisinde değil, parçanın hangi taşla, hangi besleme düzeniyle ve hangi kontrol alışkanlığıyla çalıştırıldığındadır. Bu yazı konkasör tesislerinde bakımı ve yedek parça yönetimini tek bir hedefe bağlıyor: kırılan ton başına aşınma maliyetini düşürmek. Stok adedi ve sipariş noktası hesabına girmiyoruz; burada parçanın tesise girmeden önce doğru seçilmesini ve tesiste doğru çalıştırılmasını ele alıyoruz.
Ölçü birimi parça fiyatı değil, kırılan ton
General Makina'nın konkasör yedek ve aşınma parçaları sayfası, aşınma parçasını değerlendirirken doğru metriğin parça fiyatı değil kırılan ton başına maliyet olduğunu yazar. Bu toplamın içinde parça bedeli, değişim sıklığı ve değişim için duran tesisin kaybı birlikte yer alır. Tanım küçük görünür ama bakım kararlarını tersine çevirebilir: pahalı fakat uzun dayanan bir alaşım, ucuz fakat sık değişen bir parçadan ton başına daha ucuza gelebilir; temiz kireçtaşında ise tersi de olabilir.
Bu karşılaştırmayı tahminden çıkarmak için her değişimde üç kayıt yeterlidir: parçanın takıldığı tarih, söküldüğü tarih ve aradaki dönemde kırıcıdan geçen tonaj. Tonaj kantar fişlerinden veya bant kantarından alınır. Kayda sökülen parçanın fotoğrafı ve en ince noktadaki kalınlığı da eklenirse, bir sonraki alaşım kararı tedarikçinin iddiasına değil sahadaki veriye dayanır.
Taşı tanımadan alaşım seçilmez
Parçayı aşındıran şey taşın Mohs sertliği değil, içindeki serbest kuvars ve silika miktarıdır; sektörde bu, Bond aşındırma indeksi (Ai) ile ifade edilir. Ocakta yeni bir damara geçildiğinde veya dere malzemesiyle ocak taşı karıştırıldığında aşınma hızı değişir. Bu nedenle alaşım kararından önce beslenen malzemenin numunesi ve analizi gelir; aynı makinede yıllardır kullanılan parça, değişen taşla yanlış parçaya dönüşebilir.
Çene plakası ve konik manto: darbeyle sertleşen manganlı çelik
Ostenitik manganlı çelik (Mn13/Mn18/Mn22) darbe altında yüzeyde pekleşir; yüzey sertliği 200 HB'den 550 HB'ye kadar çıkar. GNRK serisi çeneli kırıcıda çene plakaları Mn13/Mn18 kalitesindedir ve koni mantosunda da aynı malzeme ailesi kullanılır. Pekleşmenin şartı darbedir: plakaya düzenli ve yeterli yük binmezse yüzey sertleşmez ve parça yumuşak çelik gibi aşınır. Kırıcıyı yarım yükte, aralıklı beslemeyle çalıştırmak bu yüzden yalnız kapasite kaybı değil, plaka ömrü kaybıdır.
Darbe paleti ve apron: krom mu, mangan mı
Yüksek kromlu beyaz dökme demir (Cr yaklaşık %15-25, yaklaşık 700-800 HB) temiz ve aşındırıcı beslemede darbeli kırıcı paletinin standardıdır. Gevrektir: iri blok veya demir parçasıyla karşılaştığında çatlayabilir. İnşaat ve yıkıntı atığı gibi donatı ve metal içeren beslemede manganlı veya martensitik palet tercih edilir. Ürün sayfasına göre seramik takviyeli MMC paletler, aşındırıcı uygulamada yüksek kroma göre yaklaşık 2-3 kat ömür verir; bu seçenek, beslemesi temiz ama aşındırıcı olan hatlarda değerlendirilir.
Elek yüzeyi: tel ve poliüretan
Elek tarafında seçim titreşimli elek teli ile poliüretan yüzey arasındadır. Göz açıklığı ve yüzey tipi ürün gradasyonuna göre siparişte belirlenir. Elek yüzeyinde görülen bir delik, kırıcıya geri dönen veya stoğa karışan iri tane demektir; elek yüzeyi bu yüzden kırıcı aşınmasıyla birlikte izlenir.
| Parça | Tipik besleme | Alaşım / yüzey | Aşınmayı hızlandıran | Önleyici adım |
|---|---|---|---|---|
| Çene plakası (GNRK) | Granit, bazalt, kuvarsit, dere çakılı | Manganlı çelik Mn13/Mn18 | Islak-killi besleme, yetersiz darbe | Yıkama veya ön eleme, sürekli besleme |
| Konik manto / konkav | Bazalt, granit, dere taşı, cevher | Manganlı çelik | Eksik veya tek taraflı besleme | Dolu ağız besleme, kademeye uygun astar profili |
| Darbe paleti (temiz taş) | Kireçtaşı, dolomit | Yüksek krom veya MMC | Demir kaçağı, besleme sınırını aşan blok | Izgara, yabancı metalin ayıklanması |
| Darbe paleti (geri dönüşüm) | Beton ve yıkıntı atığı | Mangan veya martensitik | Donatı ve metal parçalar | Ön ayıklama, gevrek alaşımdan kaçınma |
| Izgara çubukları | Primer öncesi tüvenan | Mn13 tipi manganlı döküm | Tıkanan aralık, yan yüklenme | Günlük aralık kontrolü |
| Elek yüzeyi | Tüm fraksiyonlar | Elek teli veya poliüretan | Yanlış göz seçimi, gevşek gerdirme | Gradasyona göre göz, haftalık gerginlik kontrolü |
Darbeli kırıcıda besleme sınırı ve taş seçimi: GPS örneği
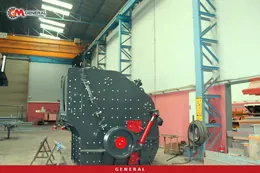
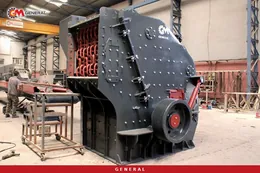
GPS serisi primer-sekonder darbeli kırıcı, kaba ve ikincil kırmayı tek gövdede yapar; aşınma parçaları palet ve aprondur. Ürün sayfası uygun malzemeyi kireçtaşı, dolomit, yumuşak-orta sertlikte aşındırıcı olmayan kaya ve geri dönüşüm malzemesi olarak tanımlar; yüksek silikalı granit, bazalt ve çakılı ise uygun görmez, çünkü darbe ile yüksek aşındırıcılığın birleşimi parça tüketimini hızlandırır. Bu ayrım bakım ekibinden önce satın alma aşamasında verilmelidir: aşındırıcı taşta darbeli kırıcıyı sık palet değişimiyle ayakta tutmak aşınmayı önlemek değil, aşınmayı finanse etmektir.
| Model | Rotor (mm) | Maks. besleme (mm) | Motor (kW) | Kapasite (t/s) |
|---|---|---|---|---|
| GPS-1210 | 1200×1000 | 600 | 160 | 100–250 |
| GPS-1413 | 1400×1250 | 800 | 250 | 125–320 |
| GPS-1415 | 1400×1500 | 1000 | 315 | 150–400 |
Bakım açısından bu tablonun en önemli sütunu kapasite değil besleme sınırıdır. Örneğin GPS-1210'a 600 mm üzerindeki bloklar giriyorsa paletler ve apronlar tasarım dışı darbe yüküyle çalışır; yüksek kromlu palette bu, aşınma değil kırılma riskidir. Önlem kırıcıda değil, öncesinde alınır: patlatma ve ön boyutlandırma, besleyici üzerindeki ızgara ve bunker ağzında iri blok kontrolü. Çeneli kırıcıda da kural benzerdir; GNRK sayfasına göre en büyük besleme ağız genişliğinin yaklaşık 0,8–0,9 katıdır.
Besleme düzeni: sürekli, dolu ve ortalanmış
Aşınmanın büyük kısmı parçanın neresinin çalıştığıyla ilgilidir. Konik kırıcıda ürün sayfası dolu ağız (choke-feed) beslemeyi tercih eder. Kırma odası dolu çalıştığında taş taşa sürtünür ve yük manto çevresine yayılır; yarı boş oda ve bir tarafa düşen besleme ise mantonun bir bölgesini daha hızlı inceltir, profil bozulur ve ayar açıklığı kayar. Besleme şutu, malzemeyi kırıcının merkezine düşürecek biçimde kurulmalı; şut astarı aşındıkça akışın yön değiştirip değiştirmediği kontrol edilmelidir.
Darbeli kırıcıda aynı mantık rotor genişliği boyunca geçerlidir: malzeme rotorun bir kenarına yığılırsa paletlerin yalnız bir bölümü çalışır ve parça dengesiz aşınarak erkenden değişir. Çeneli kırıcıda ise kesintisiz akış, plakanın pekleşmesini ve odanın dolu çalışmasını destekler. Titreşimli kaya besleyici, iri kayayı kırıcı ağzına düzenli akıtarak dolu ağız rejimini sağlar; ürün sayfası kesikli değil sürekli beslemenin daha kararlı bir kırıcı çıkışı verdiğini belirtir. Nemli ve killi tüvenanda ızgaralı besleyici tıkanabilir; bu sahalarda wobbler besleyicili çözümler ince ve yapışkan kısmı ayırarak kırıcıya daha temiz malzeme gönderir.
İnce malzemeyi kırıcıya sokmamak
Kırılması gerekmeyen malzeme kırıcıdan geçtiğinde hem enerji harcar hem de parçayı aşındırır. Izgaralı besleyicinin by-pass bölümü ince ve topraklı fraksiyonu kırıcıyı atlatarak doğrudan konveyöre veya eleğe yönlendirir; ürün sayfasına göre bu, çene ve darbe astarı aşınmasını azaltır ve gereksiz kırma enerjisini keser. Mobil ön elekli DMK'da ön elek toprağı ve inceyi ayırarak aşındırıcı ince kısmın kırıcıya binmesini engeller. Islak ve yapışkan killi beslemede GNRK sayfası kavite tıkanmasına karşı önce yıkama veya ön eleme önerir.
By-pass ancak ızgara aralığı açıksa çalışır. Izgara çubukları Mn13 tipi manganlı dökümdür ve darbeyle yaklaşık 200'den 450-550 HB'ye sertleşir; yine de aralığa sıkışan taş, ince malzemeyi ızgaranın üstünde tutar ve doğrudan kırıcıya gönderir. Bu nedenle ızgara aralığı, vardiya başında bakılan ilk noktalardan biri olmalıdır.
Sahada parça ömrünü uzatan uygulamalar
Çift taraflı paleti zamanında çevirmek
Mobil ön elekli DMK'da darbe paletleri çift taraflı kullanılabilir ve ürün sayfası bunu parça başına iki kat ömür olarak tanımlar. Kazancın gerçekleşmesi çevirme zamanına bağlıdır: palet, ilk yüzü tutucu bölgeye yaklaşacak kadar aşınmadan ters çevrilmelidir; geç kalınırsa ikinci yüz kullanılamaz hale gelebilir. Aynı sayfadaki hidrolik açılır gövde, çevirme ve değişim işini hızlandırarak bu kontrolün ertelenmemesini kolaylaştırır. Çevirme ve değişim ölçüleri için makinenin kendi kullanım kılavuzu esas alınır.
Günlük ve haftalık kontrol tablosu
| Sıklık | Kontrol | Neyi önler |
|---|---|---|
| Günlük | Besleyici ızgara aralığı açık mı | İncenin kırıcıya binmesi |
| Günlük | Bunker ağzında besleme sınırını aşan blok var mı | Palet ve plaka kırılması |
| Günlük | Malzeme kırıcıya ortadan mı düşüyor | Tek taraflı aşınma |
| Günlük | Ürün tane boyu ve elek üstü geri dönüş | Fark edilmemiş ayar kayması |
| Günlük | Beslemede demir ve yabancı metal | Krom palet çatlağı |
| Haftalık | Palet, plaka ve manto kalınlığının ölçülüp kaydedilmesi | Plansız duruş, geç çevirme |
| Haftalık | Astar cıvataları ve kamaların sıkılığı | Gevşek parçanın yuvasını dövmesi |
| Haftalık | Elek yüzeyi gerginliği, delik ve yırtık | İri tanenin stoğa karışması |
Bu tablo aşınmaya özgü kontrolleri toplar; kontrollerin hangi duruş penceresine yerleşeceği planlı duraklama bakım takvimi yazısında ayrıca ele alındı.
Yedek parça yönetimi: doğru kod, doğru alaşım, izlenebilir kaynak
Doğru parça, makine modeli ve parça koduyla başlar. General Makina kendi ürettiği kırıcı, elek, besleyici, konveyör ve beton santrali için orijinal yedek parça sağlar; başka marka ekipman için ihtiyacın paylaşılması ve uygunluğun değerlendirilmesi gerekir. Kurumsal tanımda satış sonrası servis ve sürekli yedek parça hizmeti yer alır; bazı ürün sayfalarında 10 yıl yedek parça güvencesi veya 10 yıl ücretli servis ifadesi bulunur. Makinelerdeki 1 yıllık garanti aşınan parçaları kapsamaz; aşınma parçası işletmenin bütçesindedir ve yönetimi de işletmenin işidir.
Belgesiz ya da kaynağı belirsiz parçanın riski fiyatında değil sonucundadır. Ölçü toleransı tutmayan bir plaka yuvasına tam oturmaz, arada kalan boşluk parçayı darbeyle oynatır ve tutucuyu, gövdeyi hasara uğratır. Kimyasal bileşimi belgelenmemiş bir manganlı döküm beklenen pekleşmeyi göstermeyebilir; çatlayan bir krom palet ise rotoru ve gövde astarlarını birlikte bozar. Hangi parçadan kaç adet tutulacağını tüketim hızı ve tedarik süresiyle hesaplayan yöntem için kritik stok ve sipariş noktası yazısına bakabilirsiniz.
- Makine modeli ve seri numarasını yazın.
- Parça kodunu veya çizim numarasını ekleyin.
- Beslenen taş türünü ve son dönemde değişip değişmediğini belirtin.
- Son iki değişim arasındaki tonajı ve süreyi paylaşın.
- Sökülen parçanın aşınma profilini fotoğraflayın.
- İstenen alaşımı ve malzeme belgesini teklif talebine yazın.
- Cıvata, kama ve sıkma elemanlarını aynı siparişe dahil edin.
Sık sorulan sorular
Darbe paletini ne zaman çevirmeli veya değiştirmeliyim?
Takvime göre değil ölçüme göre. Haftalık kalınlık ölçümünün eğilimi, paletin ilk yüzünün tutucu bölgeye ne zaman yaklaşacağını gösterir; çevirme bu noktadan önce planlanır. Sınır ölçüleri makinenin kullanım kılavuzundan alınır.
Kireçtaşı ve granit için aynı palet kullanılabilir mi?
Önerilmez. Temiz kireçtaşında yüksek krom uygundur; yüksek silikalı granitte ise darbeli kırma zaten hızlı parça tüketir ve bu malzemede çeneli ile konik kırıcılı bir hat değerlendirilmelidir.
Başka marka konkasörüm için parça alabilir miyim?
General Makina öncelikle kendi ürettiği ekipmana orijinal parça sağlar. Başka marka için model, parça kodu ve ölçüleri paylaşırsanız uygunluk ayrıca değerlendirilir.
Aşınma parçaları garanti kapsamında mı?
Hayır. Makinelerde 1 yıl garanti verilir ve aşınan parçalar bu kapsamın dışındadır. Bu yüzden alaşım seçimi, besleme düzeni ve düzenli ölçüm doğrudan işletmenin maliyetini belirler.
Sonuç
Aşınmayı azaltmanın yolu tek bir parçada değil, zincirin tamamındadır: taşa uygun alaşım, besleme sınırına uyan blok boyu, ortalanmış ve sürekli besleme, kırıcıya girmeyen ince malzeme ve ölçüme dayanan çevirme ile değişim. Makinenizin modelini, beslediğiniz taşı ve son değişim kayıtlarını paylaşın; yedek parça ihtiyacınızı doğru alaşımla birlikte değerlendirelim. Teklif için iletişim sayfamızdan bize ulaşabilirsiniz.
Teknik terimlerin açıklamaları: Terimler Sözlüğü