EN — English
 TR — Türkçe
 DE — Deutsch
 RU — Русский
 FR — Français
 ES — Español
 AR — العربية
 SR — Српски

Siebmaschine Lager- und Federwartung
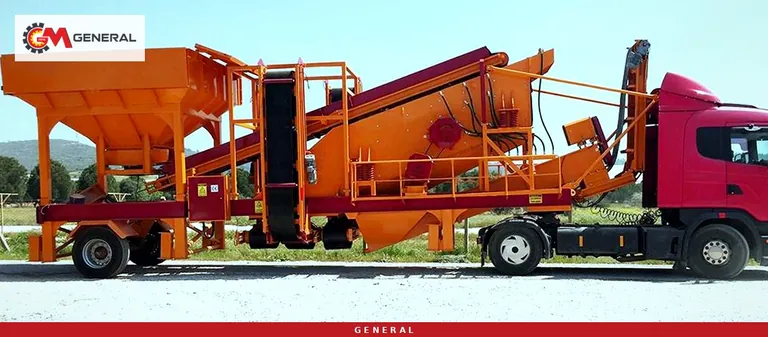
Siebmaschine Lager- und Federwartung ist die am häufigsten aufgeschobene Arbeit in einer Brech- und Siebanlage und zugleich die teuerste, wenn sie liegen bleibt. Steht das Sieb, stehen auch die Brecher davor – dabei kommt der Schaden selten überraschend. Ein warm laufendes Lager, eine Feder mit sinkender Einbauhöhe oder eine verzerrte Bewegungsbahn melden sich Wochen im Voraus. Wer diese Zeichen liest, verwandelt einen ungeplanten Stillstand in einen geplanten Wechsel.
Warum ein Sieb ermüdet
Der Siebkasten ist eine Stahlkonstruktion unter dauernder, gerichteter Schwingung. Unwuchtmassen beschleunigen und verzögern den Kasten viele Male pro Sekunde; genau diese Beschleunigung lässt das Material auf dem Belag springen und trennt es. Dieselbe Beschleunigung ermüdet Lagergehäuse, Schweißnähte, Schrauben und Federn. Die Maschine wirkt als ein System: Sackt eine Feder ab, neigt sich der Kasten, die geänderte Neigung verschiebt die Lagerlast, und die veränderte Last erwärmt das Lager. Eine Wartung, die nur ein Bauteil betrachtet, trägt deshalb nicht.
Vom Symptom zur Ursache
| Symptom | Wahrscheinliche Ursache | Erste Prüfung |
|---|---|---|
| Stetig steigende Lagertemperatur | Zu viel oder zu wenig Fett, falsche Fettsorte, defekte Dichtung | Schmieraufzeichnung, Fettsorte, Dichtung und Staubeintrag |
| Eine Ecke des Kastens steht tief | Abgesackte oder gerissene Feder | Federhöhe an allen vier Ecken, Wasserwaage |
| Abweichende Kornverteilung | Hub- oder Drehzahlverlust, zugesetzter Belag | Hub per Hubkarte, Drehzahl, Belagsoberfläche |
| Neues metallisches Geräusch | Innerer Lagerschaden, lose Schraube | Abhören, Schraubenanzugsmoment |
| Bahn wechselt von kreisförmig zu elliptisch | Unwucht der Massen, ungleiche Federn | Masseneinstellung, gegenüberliegende Federhöhen |
| Zunehmende Schwingung in Tragwerk und Bühne | Verlorene Federisolierung | Federteller, Gummielemente, Verankerung |
Lagertemperatur richtig lesen
Sieblager laufen heißer als gleich große Lager in anderen Maschinen – das ist normal. Entscheidend ist nicht der absolute Wert, sondern die Grundlinie der jeweiligen Maschine. In der Praxis kommt ein Gehäuse oberhalb von 70 °C unter enge Beobachtung, während rund 90 °C weithin als Alarmschwelle gilt. Verbindlich bleibt stets der Wert aus dem Handbuch des Herstellers.
Drei Ursachen erklären die meisten Temperaturanstiege. Erstens die Schmierung: zu viel Fett erhöht die Walkarbeit, zu wenig verhindert den Schmierfilm – beides erwärmt. Zweitens Dichtung und Staub: quarzhaltiger Staub in der Laufbahn wirkt wie eine Schleifpaste. Drittens Ausrichtung und Lagerluft; eine falsche Einbaulagerluft oder ein geneigter Kasten belastet die Wälzkörper in einer Richtung, für die sie nicht ausgelegt sind. Gemessen wird immer an derselben Stelle unter denselben Betriebsbedingungen; Werte von unterschiedlichen Messpunkten lassen sich nicht vergleichen.
Hub und Beschleunigung: arbeitet das Sieb wirklich
Ein Sieb, das sich bewegt, arbeitet nicht zwangsläufig. Die Trennleistung folgt aus Amplitude und Drehzahl, die zusammen die Beschleunigung des Kastens bestimmen. Die Amplitude wird mit einer Hubkarte gemessen; die Karte zeigt zugleich, ob die Bewegung kreisförmig, elliptisch oder linear verläuft und ob alle vier Ecken gleich reagieren.
| Siebtyp | Übliches Betriebsband (g) | Hinweis |
|---|---|---|
| Allgemeine Siebaufgaben | 3 – 7 | Unten leidet der Transport, oben ermüdet die Struktur |
| Geneigtes Sieb | 3,3 – 4,0 | Die Neigung unterstützt den Materialtransport |
| Horizontales Sieb | 4,5 – 7,0 | Der Transport kommt allein aus der Schwingung |
Es handelt sich um typische Bänder; maßgeblich ist der Auslegungswert der jeweiligen Maschine. Da die Beschleunigung von Amplitude und Drehzahl abhängt, gibt es zwei Stellwege: Unwuchtplatten ändern oder die Antriebsdrehzahl ändern. Die Drehzahl wirkt schneller als die Amplitude, deshalb wird sie in kleinen Schritten und stets mit anschließender Messung verstellt. Bleiben diese Eingriffe innerhalb der Herstellergrenzen, bleibt die Auslegungslebensdauer eines konventionellen Kreisschwingsiebs erhalten.
Federn: leise, aber entscheidend
Schraubenfedern isolieren den Kasten vom Tragwerk. Eine ermüdete Feder verliert zuerst Höhe und reißt dann. Der Höhenverlust neigt den Kasten und stört damit Materialfluss, Lagerlast und Bewegungsbahn gleichzeitig. Die Prüfung ist einfach: bei stehender Maschine die Federhöhe an allen vier Ecken messen und die Differenz gegenüberliegender Ecken festhalten; den Kasten mit der Wasserwaage kontrollieren; die Windungen auf Risse, Verformung und Korrosion absuchen. Federn werden im Satz getauscht, denn eine einzelne neue Feder verschlechtert die Lastverteilung zusätzlich. Bei Gummielementen bewirken Verhärtung und Risse denselben Funktionsverlust.
Siebmaschine Lager- und Federwartung: Intervalltabelle
| Intervall | Tätigkeit |
|---|---|
| Jede Schicht | Geräusch und Schwingung beobachten, Belag auf Risse und Zusetzen prüfen, Materialverteilung ansehen |
| Wöchentlich | Lagertemperatur messen und dokumentieren, Schmierplan ausführen |
| Monatlich | Federhöhe und -zustand, Kastenniveau, Anzugsmomente, Hubkartenmessung |
| Saisonal | Dichtungen und Staubschutz, Riemenspannung, Prüfung der Schweißnähte |
Ohne Aufzeichnungen bleiben Intervalle wirkungslos. Eine an derselben Stelle gemessene Temperatur, eine an derselben Ecke bestimmte Federhöhe und ein mit derselben Karte gelesener Hub zeigen erst im Zeitvergleich einen Trend. Dieser Trend ist der einzige Weg, einen Plan für Wartung und Verschleiß vom Kalender auf den tatsächlichen Zustand umzustellen.
Häufige Fragen
Soll bei heißem Lager nachgefettet werden
Meist nicht. Zu viel Fett ist selbst eine Ursache der Erwärmung. Zuerst Schmieraufzeichnung, Fettsorte und Dichtung prüfen; wenn nötig das Gehäuse entleeren und mit der richtigen Menge neu befüllen.
Woran erkennt man eine abgesackte Feder
Am Vergleich von freier Länge und Einbauhöhe sowie an der Differenz gegenüberliegender Ecken. Eine sichtbar tiefere Seite oder einseitig auslaufendes Material am Austrag ist ein deutliches Zeichen.
Wie oft wird der Hub gemessen
Bei der monatlichen Prüfung und immer, wenn die Kornverteilung beanstandet wird. Nach jedem Wechsel von Belagstyp, Aufgabemenge oder Unwuchteinstellung wird zusätzlich eine neue Referenz aufgenommen.
Definitionen technischer Begriffe: Glossar