EN — English
 TR — Türkçe
 DE — Deutsch
 RU — Русский
 FR — Français
 ES — Español
 AR — العربية
 SR — Српски

Konkasör Tesisinde Kayış Kasnak Sorunlarının Teşhisi
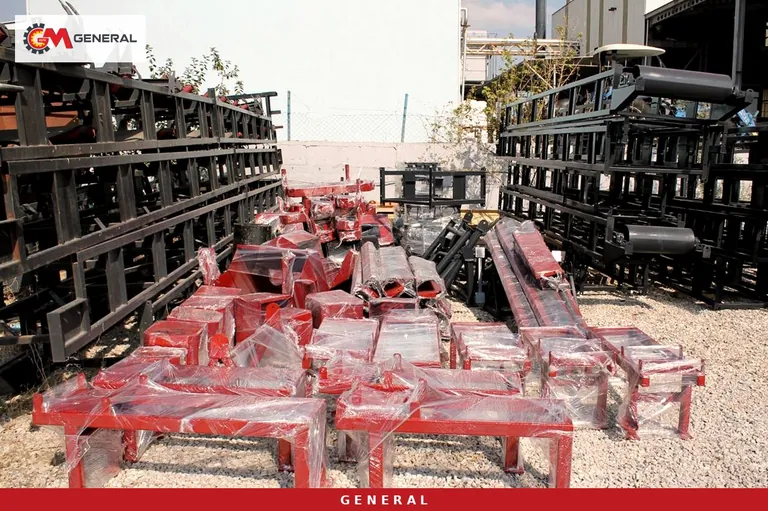
Saatte 100-200 ton agrega üreten bir hatta duruşların önemli bir kısmı kırıcının içinden değil, motorla makine arasındaki aktarmadan gelir. Kayış ötmeye başlar, kasnak ısınır, bant tamburu yük altında kayar ve operatör çoğu zaman kayışı değiştirip geçer. Birkaç hafta sonra aynı ses geri döner. Bu yazı, kırıcı, elek, besleyici ve konveyör tahriklerindeki kayış-kasnak arızalarını belirtisinden okuyup kök nedene inmek için sahada kullandığımız yöntemi anlatıyor. Model değerleri ürün sayfalarımızdan alınmıştır; ölçüm eşikleri için her zaman kayış ve kasnak üreticisinin tablosu esas alınmalıdır.
100-200 t/s hattında kayışla dönen noktalar
Teşhise başlamadan önce hattaki her aktarmanın yerini ve tipini kâğıda dökmek gerekir. Aynı tesiste dört farklı karakterde kayış-kasnak düzeni bulunur ve her biri farklı bir şekilde arıza verir. Bir noktadaki sorun çoğu zaman bir sonrakini tetikler: besleyici düzensiz verirse kırıcı kayışı darbe yükü alır, kırıcı boşalırsa altındaki bant aşırı yüklenir.
Kırıcı volanı ve motor kasnağı
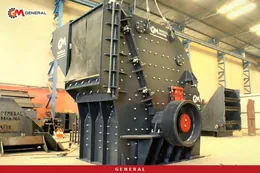
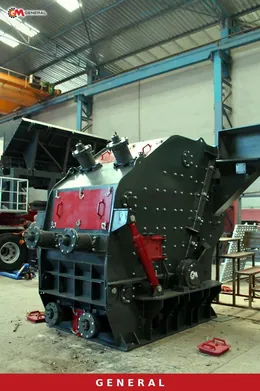
Çeneli ve darbeli kırıcılarda motor gücü eksantrik mile ya da rotora genellikle çok kanallı V kayış setiyle aktarılır. Bu noktadaki yük düzgün değildir; her iri blok kayışa ani bir çekme verir. Örneğin General 950 hattında sekonder kademede DMK01 darbeli kırıcı çalışır ve ürün sayfasındaki DMK01 değeri 160 kW'tır. Bu güç tek kayışla değil, aynı boyda ve aynı gerginlikte çalışması gereken bir setle taşınır. Setteki kayışlardan biri gevşerse yük kalanlara biner ve set hızla ömrünü tüketir.
Besleyici ve elek eksantrik tahrikleri
Titreşimli kaya besleyicilerimiz vibromotor ya da eksantrik kayış-kasnak tahrikiyle çalışır. Kaya besleyici sayfasındaki GNR 90 modeli 140-210 t/s kapasitede ve 2x4 kW motorla verilir; bu aralık 100-200 t/s hattının girişine oturur. M tipi ızgaralı elekte de dairesel titreşim eksantrik mil, kayış-kasnak ve özel rulmanla üretilir. Titreşen gövdeyle sabit motor arasındaki kayış sürekli esner. Bu yüzden burada sorun genellikle gerginlikten çok motor kızağının gevşemesi ve kasnak hizasının kayması şeklinde görülür.
Konveyörün mil üstü tahriki
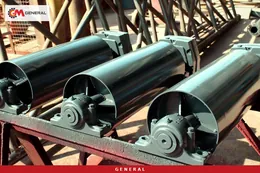
Bant konveyörlerimizde tahrik redüktörlü motorla ya da kayış-kasnaklı mil üstü (shaft-mounted) redüktörle yapılır. Kasnaklar konik burçludur, tahrik tamburu vulkanize lastik kaplıdır ve tamburlar SNH yataklıdır. Burada iki ayrı kayma türü vardır: V kayışın kasnakta kayması ve bant lastiğinin tahrik tamburunda kayması. İkisi aynı belirtiyi verir (bant yavaşlar, aktarma oluğu dolar), ama çözümleri farklıdır.
| Model | Kapasite | Primer | Sekonder | Elek | Jeneratör |
|---|---|---|---|---|---|
| General 800 | 80-150 t/s | PDK 1280 darbeli | — | 1300×4000 mm, 3 katlı | 450 kVA |
| General 01 | 120-180 t/s | GPS 1210 darbeli (primer+sekonder) | — | 1600×5000 mm, 4 katlı | 550 kVA |
| General 944 | 120-180 t/s | GPJ 90 çeneli | GM430 konik | 1600×5000 mm, 3 katlı | 550 kVA |
| General 950 | 120-180 t/s | GPJ 90 çeneli | DMK01 darbeli | 1600×5000 mm, 3 katlı | 600 kVA |
Tablodaki hatların hepsi jeneratörle beslenebildiği için kayış sorunlarının bir kısmı mekanikten değil, gerilim ve frekans dalgalanmasından gelir. Jeneratör yük altında devir düşürdüğünde motor kasnağı yavaşlar, kırıcı volanı ataletle dönmeye devam eder ve kayış kısa bir an ters yönde zorlanır. Kalkışta ötme yalnız jeneratörle çalışırken oluyorsa önce yol verme ayarına ve jeneratör regülasyonuna bakılmalıdır.
Belirtiden nedene arıza okuma
Sahada ilk gözlem genellikle ses, koku ya da tozdur. Aşağıdaki tablo, belirtiyi gördüğünüz anda hangi kontrolü yapacağınızı sıralar. Tablo bir başlangıç noktasıdır; aynı belirtinin birden fazla nedeni varsa masrafı ve süresi en az olan kontrolden başlayın.
| Belirti | Olası neden | İlk kontrol |
|---|---|---|
| Kalkışta ya da iri blok girdiğinde ötme | Düşük gerginlik, yağlı kayış, aşırı ani yük | Sehim ölçümü, kayış yüzeyinde parlama, besleme düzeni |
| Kayış yanaklarında tek taraflı aşınma | Kasnaklar paralel değil ya da eksenel kaçık | Cetvel veya lazerle hiza |
| Kayış tabanında çatlak | Küçük kasnak çapı, aşırı ısınma, yaşlanma | Kasnak çapı ve çalışma sıcaklığı |
| Setteki kayışlardan biri sarkık | Farklı partiden ya da farklı tarihte takılmış kayış | Setin tamamını aynı partiyle değiştirme |
| Kasnak göbeğinde ısınma ve titreşim | Konik burç gevşemiş, yatak bozuk | Burç cıvata torku, yatak sesi |
| Bant yükle yavaşlıyor, tambur dönüyor | Tambur kaplaması aşınmış, gergi yetersiz, ıslak malzeme | Kaplama yüzeyi, gergi kızağı konumu |
Gerginlik ve hiza ölçümü
Göz kararı gerginlik, V kayış arızalarının en sık sebebidir. Fazla gergin kayış motor ve kırıcı yataklarını zorlar; gevşek kayış kayar, ısınır ve parlar. İki hata da aynı sonuçla biter: kayış erken değişir.
Sehim yöntemiyle gerginlik
Kasnaklar arasındaki serbest açıklığın ortasından kayışa dik bir kuvvet uygulanır ve kayışın ne kadar çöktüğü ölçülür. Yaygın kabul, açıklığın her metresi için yaklaşık 16 mm sehimdir; doğru kuvvet ve sehim değeri ise kayış profiline ve kasnak çapına göre üreticinin tablosundan alınır. Yeni takılan kayış ilk çalışma saatlerinde oturur ve uzar. Bu yüzden yeni setin gerginliği ilk vardiyanın sonunda yeniden ölçülmeli, gerekirse motor kızağıyla tekrar ayarlanmalıdır.
Cetvel ya da lazerle kasnak hizası
İki kasnağın yüzüne düz bir cetvel ya da gergin bir ip dayanır; dört noktada da temas olmalıdır. Açısal kaçıklık kayış yanağını tek taraftan yer, eksenel kaçıklık kayışı kanalda kaydırır. Lazer hiza aleti işi hızlandırır ama cetvel de doğru sonuç verir. Hiza, motor kızağı her oynatıldığında yeniden kontrol edilmelidir. Titreşimli besleyici ve eleklerde motor ayak cıvataları gevşedikçe hiza kayar; burada gerginlikten önce cıvatalara bakmak zaman kazandırır.
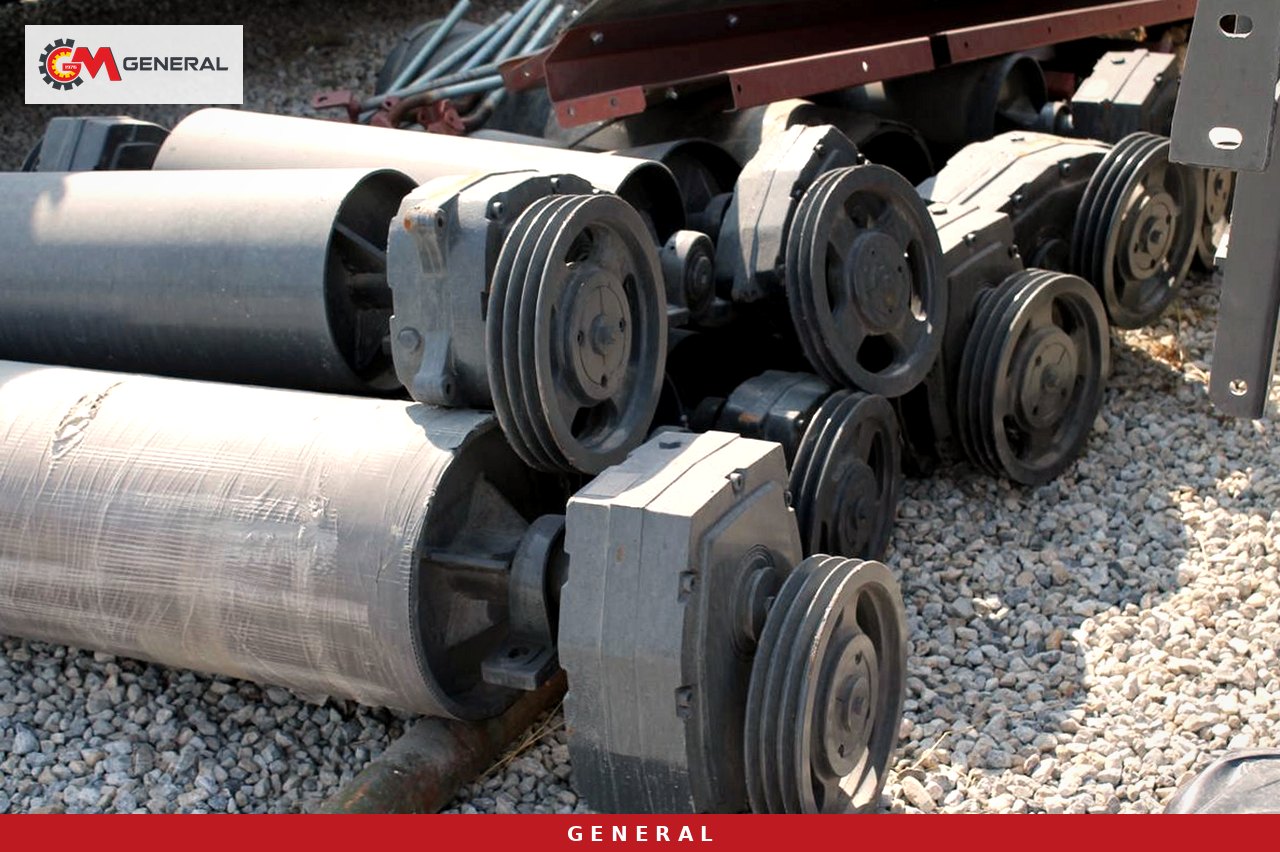
Kasnak oluğu, konik burç ve yatak
Yeni kayış eski kasnağa takıldığında birkaç gün iyi çalışır, sonra yine öter. Sebep çoğu zaman kanalın aşınmasıdır. Kasnak oluğunun yanakları zamanla içbükey hâle gelir ve kayış kanalın dibine oturur. Bu durumda kayış yanaktan değil tabandan tutunur, sürtünme düşer ve kayma başlar. Kanal ölçüsü oluk mastarıyla kontrol edilir; mastar ile yanak arasında ışık görülüyorsa kasnak değişmelidir.
Konik burçlu kasnakta burç cıvatalarının torku, montajda verilen değerde kalmalıdır. Gevşek burç mil üzerinde mikro hareket yapar, kama yuvası açılır ve kasnak salgılı döner. Salgı kayışta dalgalanma olarak görülür. Kasnak sökülürken mil yüzeyindeki pas izleri burç kaymasının işaretidir.
Yatak sorunu ile kayış sorunu sık karıştırılır. Yatak bozulduğunda kasnak göbeği ısınır ve kayış da bu ısıyı alır. Kayışı değiştirmeden önce motoru kayışsız kısa bir süre çalıştırıp yatak sesini dinlemek, gereksiz parça değişimini önler. Kayış seti, kasnak ve yatak gibi parçaların tedarik listesini yedek parçalar sayfamızda bulabilirsiniz.
Konveyör tamburunda kayma ve kaplama aşınması
Bant tahrik tamburunda kayıyorsa V kayışlarla uğraşmak sonuç vermez. Kaymayı ayırt etmenin basit yolu tamburu ve bandı aynı anda izlemektir: tambur dönüyor, bant ise yük altında duraksıyorsa sorun tambur ile bant arasındadır. Konveyör bant sayfamızdaki değerlere göre tahrik tamburu vulkanize lastik kaplıdır ve standart bant lastiği EP 100, 4 kattır; darbeli kırıcı altında EP 125, 4 kat kullanılır. Kaplama aşındıkça tutunma düşer. Islak ya da killi malzeme tambura bulaştığında aynı etki daha hızlı oluşur, ön ve arka sıyırıcıların temiz çalışması bu yüzden kayma kontrolünün bir parçasıdır.
Gergi tarafında keçeli kızaklı gergi yatakları bulunur. Bant uzadıkça kızak sonuna yaklaşır ve gergi yetersiz kalır. Kızak sona dayanmışsa bant kısaltılıp yeniden eklenmelidir. Gergiyi tek taraftan fazla çekmek bandı yana kaçırır ve kenar aşınmasına yol açar. Tamburlar göbekli konik geçmeyle bağlanır; tambur gövdesinin milde kaydığından şüphelenirseniz göbek bağlantısını da kontrol edin.
Devir sayacı ve ipli acil şalter opsiyonel olarak sunulur. Devir sayacı, kuyruk tamburunun yavaşlamasını erken yakalar ve bandın kaydığını operatör fark etmeden kumandaya bildirir. 100-200 t/s hattında primer altındaki bant ya da elek besleme bandı kayarsa aktarma oluğu birkaç dakikada dolar; bu yüzden ilk sensör yatırımı bu iki banda yapılmalıdır. Bant genişliği ve tahrik seçenekleri için taşıma bant sistemleri sayfasına bakabilirsiniz.
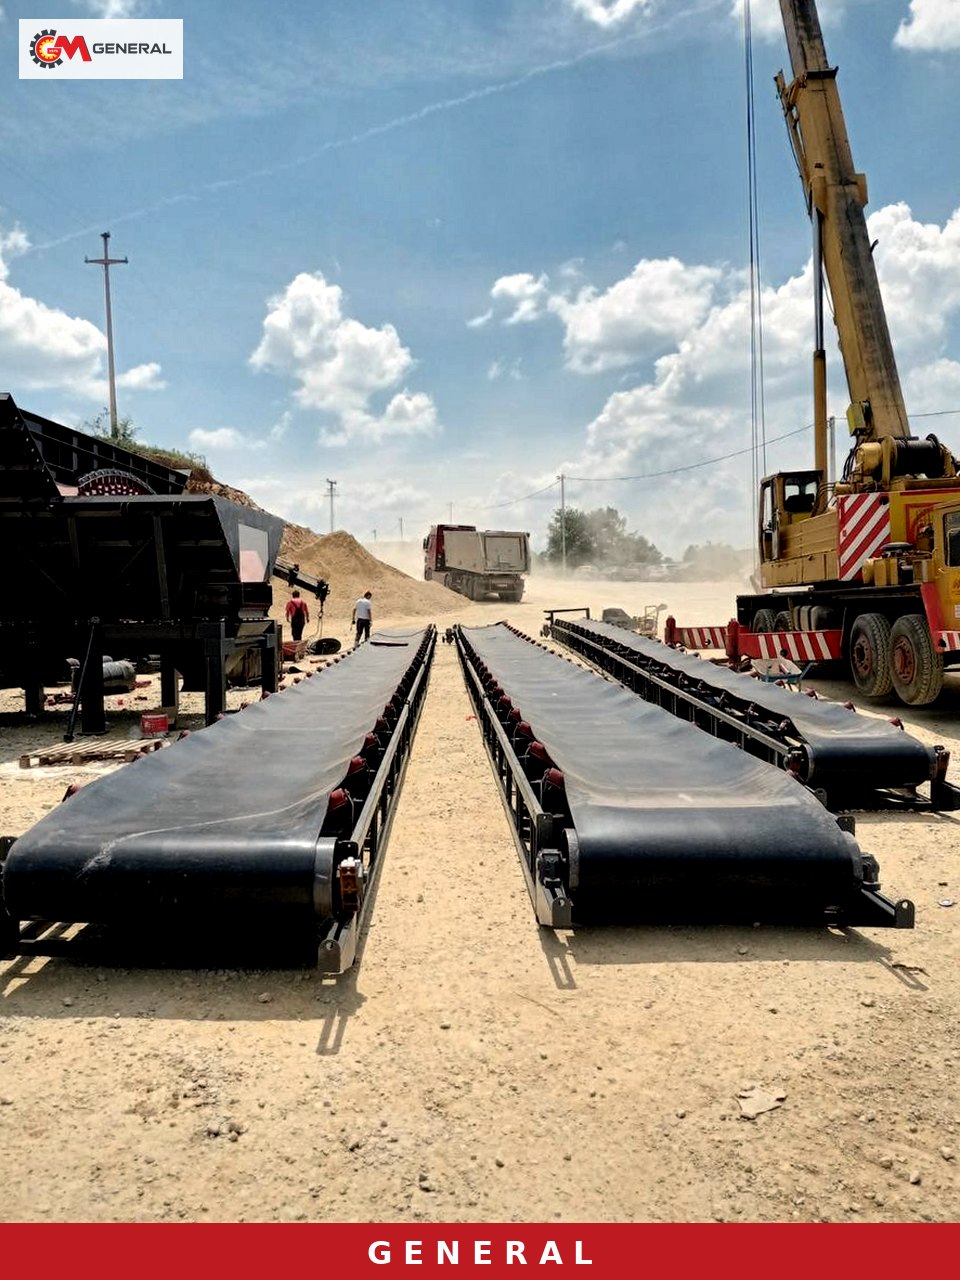
Vardiya başı ve haftalık kontrol listesi
Aşağıdaki liste, 100-200 t/s kapasitede çalışan bir hatta operatör ve bakım ekibinin paylaşabileceği bir rutindir. Vardiya kontrolleri makine dururken, haftalık kontroller kilitleme ve etiketleme yapıldıktan sonra yapılır.
- Vardiya başında kayış koruyucularının yerinde ve sağlam olduğunu, altında kayış tozu birikip birikmediğini kontrol edin.
- Kalkışta kırıcı ve konveyör tahriklerinde ötme olup olmadığını dinleyin; ses yalnız jeneratörle çalışırken çıkıyorsa not alın.
- Tahrik tamburu ve kuyruk tamburu üzerinde malzeme yapışması olup olmadığına bakın, sıyırıcı lastiklerin banda temas ettiğini doğrulayın.
- Haftada bir kırıcı V kayış setinin sehimini ölçün ve değeri bakım defterine yazın.
- Haftada bir besleyici ve elek motor kızağı cıvatalarını kontrol edin, ardından kasnak hizasını cetvelle doğrulayın.
- Konik burç cıvatalarının ve kasnak göbeklerinin sıcaklığını elle değil, temassız termometreyle karşılaştırın.
- Gergi kızaklarının konumunu işaretleyin; işaret haftadan haftaya ilerliyorsa bant uzamasını takip edin.
- Değişen her kayış setinin tarihini ve partisini kaydedin, set içinde karışık kayış kullanmayın.
Besleme düzeni de bu listenin bir parçasıdır. Besleyici dalgalı çalışırsa kırıcı kayışı sürekli darbe alır. Besleyici seçenekleri besleyiciler kategorisinde yer alıyor.
Sık sorulan sorular
Setteki tek bir kopuk kayışı değiştirmek yeterli olur mu?
Önerilmez. Yeni kayış eski kayışlardan kısadır ve yükün çoğunu tek başına taşır. Kırıcı tahriklerinde setin tamamı aynı parti ve aynı boyla değiştirilmelidir.
Kayışa yapışma spreyi ötmeyi çözer mi?
Kısa süre sesi keser ama nedeni gizler. Ötme düşük gerginlik, aşınmış kasnak oluğu ya da hiza hatasından gelir; sprey kayış yüzeyine toz tutturur ve aşınmayı artırır.
Konveyörde kayış-kasnaklı tahrik mi, redüktörlü motor mu seçmeliyim?
İkisi de ürün sayfamızda seçenek olarak yer alır. Kayış-kasnaklı mil üstü redüktör, kasnak değiştirerek bant hızını ayarlama imkânı verir. Doğrudan redüktörlü motor ise bakım noktası sayısını azaltır. Seçim bant konumuna ve sahadaki bakım alışkanlığına göre yapılır.
Teklif isterken tahrik için hangi bilgileri vermeliyim?
Malzeme türü, hedef kapasite, bant uzunluğu ve eğimi, enerji kaynağı (şebeke ya da jeneratör) ve mevcut kayış profili yeterli bir başlangıçtır. Fiyat ve teslim planı bu bilgilerle projeye göre hazırlanır.
Duruşu kısaltmak için sonraki adım
Kayış-kasnak arızası çoğu zaman tek parçanın değil, besleme düzeni, hiza, gerginlik ve enerji kalitesinin birlikte bozulmasının işaretidir. Belirtiyi tabloyla okuyup ölçümle doğrulamak, aynı kayışı üçüncü kez değiştirmekten daha ucuzdur. Hattınızın 100-200 t/s bandındaki modellerini, örneğin General 944 ya da General 950'yi, tahrik ve yedek parça planıyla birlikte değerlendirmek isterseniz malzeme ve kapasite bilgilerinizi iletişim sayfamızdan iletin; mühendislerimiz projeye özel teklif hazırlasın.
Teknik terimlerin açıklamaları: Terimler Sözlüğü