EN — English
 TR — Türkçe
 DE — Deutsch
 RU — Русский
 FR — Français
 ES — Español
 AR — العربية
 SR — Српски

Konkasör Tesisinde Bant Konveyör Hızı ve Kapasite İlişkisi
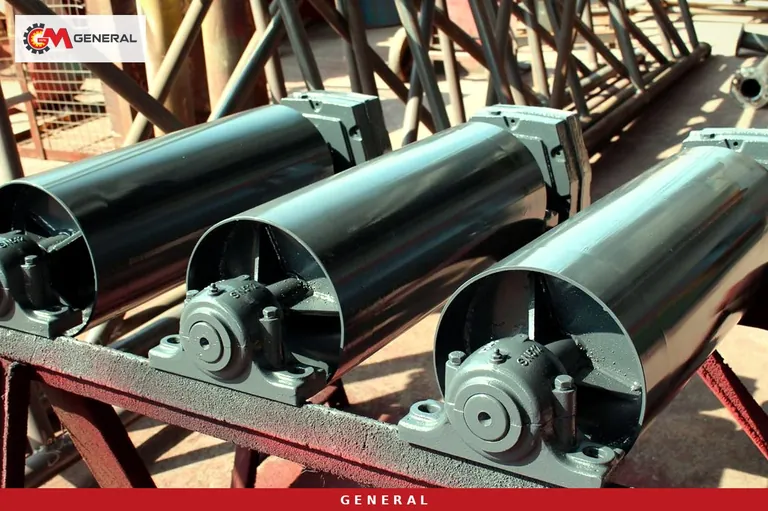
Saatte 200-300 ton taş kıran bir hatta bantlar çoğu zaman en son düşünülen ekipmandır. Kırıcı ve elek uzun uzun tartışılır, aralarındaki bağlantı ise "bir bant çekeriz" diye geçilir. Oysa devreye alma günü ilk taşan nokta genellikle kırıcı olmaz; primer altındaki bant ya da elek besleme bandının aktarma oluğu olur. Bir bant konveyörün taşıyabileceği tonu dört şey belirler: lastiğin üstündeki malzeme kesiti, bant hızı, malzemenin yığın yoğunluğu ve bandın eğimi. Bu yazıda hızın bu denklemdeki payını sayılarla açıyor, 200-300 t/s bandındaki General modellerinin verileriyle her bant konumunda hangi tercihin neden yapıldığını anlatıyoruz. Kapasite rakamları ürün sayfalarımızdan alınmıştır; hesap örnekleri varsayımsaldır ve öyle işaretlenmiştir.
Ton hesabının dört çarpanı
Bir bant konveyörün teorik kapasitesi tek satırlık bir çarpımla bulunur:
Q (t/s) = 3600 × A (m²) × v (m/s) × ρ (t/m³) × k
A, oluklu bant üzerindeki malzeme yığınının kesit alanıdır. v bant hızı, ρ gevşek yığın yoğunluğu, k ise eğim düzeltme katsayısıdır: yatay bantta 1 alınır, eğim arttıkça 1'in altına iner. Formülde hız doğrusal bir çarpandır. Diğer her şey sabitken hızı yüzde 30 artırmak teorik tonu da yüzde 30 artırır. İşletmecinin kapasite sıkıştığında önce hıza bakmasının nedeni budur: kesit alanını değiştirmek için bandı sökmek gerekir, hızı değiştirmek için çoğu zaman bir kasnak ya da redüktör oranı yeter.
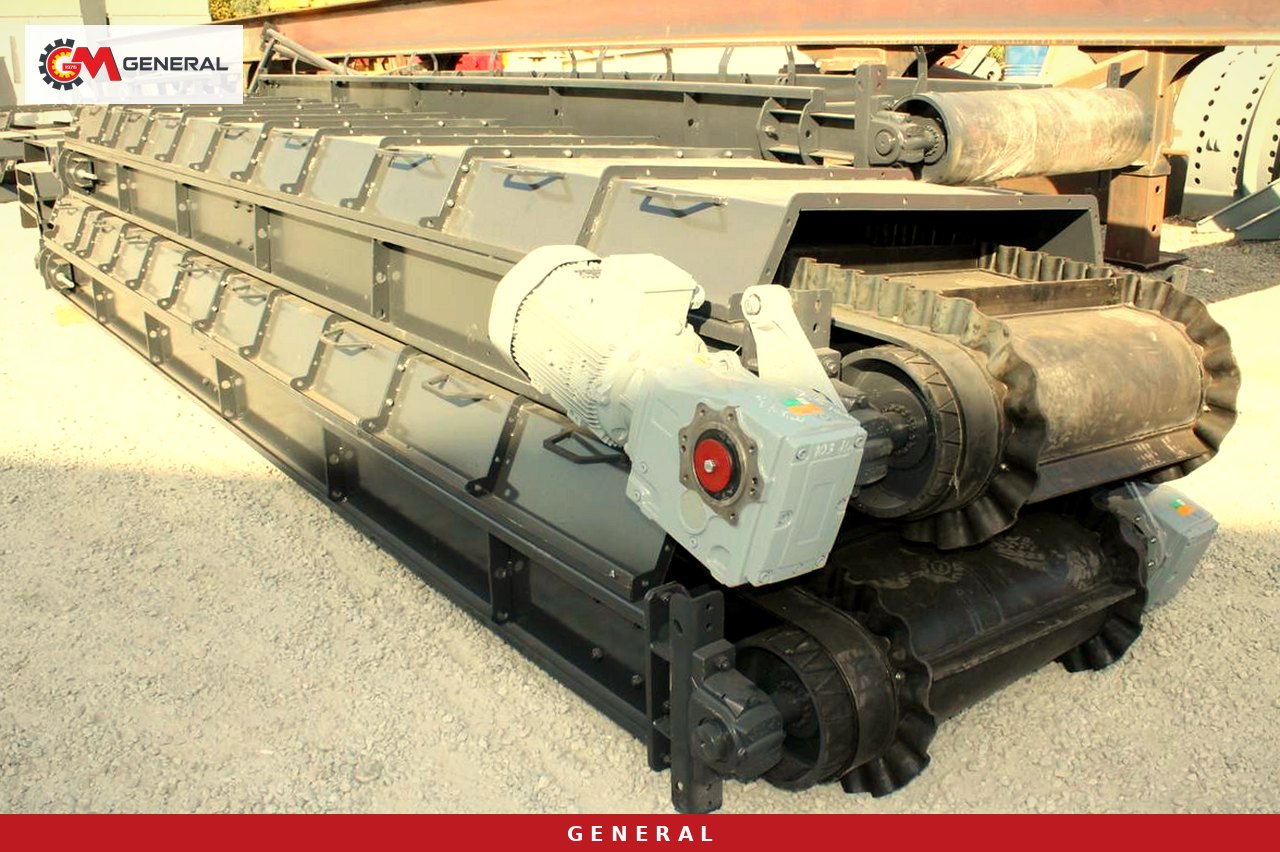
General Makina bant konveyörlerini 500, 600, 700, 800, 900, 1000 ve 1200 mm genişlikte, istenen uzunlukta ve 50-1000 t/s aralığında üretiyor. Aralığın bu kadar geniş olması, aynı genişlikteki bandın hız, eğim ve oluk açısına göre çok farklı tonlar taşıyabildiğini gösteriyor. Katalogdaki genişlik tek başına "bu bant 300 ton taşır" demeye yetmez. Tüm bant seçeneklerini taşıma bant sistemleri sayfamızda topladık.
Kesit alanı genişlikle orantıdan hızlı büyür
Kesit alanı, kabaca bant genişliğinin karesiyle büyür. Genişlik arttığında hem yığının tabanı genişler hem de oluk kenarlarına kadar dolabilecek yükseklik artar. Bu yüzden 800 mm'den 1000 mm'ye geçmek, kesitte genişlik oranından daha fazla artış getirir. Hız artışının ise sahada bir tavanı vardır; bu tavanı aşağıda aktarma noktası, toz ve rulo başlıklarında ele alıyoruz.
Eğim katsayısı ve bandoburlu lastik
Eğim arttıkça malzeme lastik üzerinde geriye kaymaya başlar, yığının tepesi dağılır ve taşınabilen en yüksek ton düşer. Düz lastiğin tutamadığı dik açılarda bandoburlu (chevron) lastik gerekir; General konveyörlerinde düz, bandoburlu ve çavuş bant seçenekleri bulunuyor. Bandoburlu lastik açıyı kurtarır, ama kapasite hesabındaki k katsayısını 1'e geri çekmez. Stok bandı ya da silo yükleme bandı gibi dik çalışan hatlarda bu yüzden kapasite payı daha geniş bırakılır.
Varsayımsal hesap: aynı kesitte üç farklı hız
Aşağıdaki değerler gerçek bir tesise ait değildir, yalnız oranın nasıl davrandığını göstermek için seçilmiştir. Kesit alanını 0,040 m², kırılmış taşın gevşek yığın yoğunluğunu 1,6 t/m³ ve yatay bant için k = 1 kabul edelim. Son sütun, hat 300 t/s taşırken lastiğin her metresine düşen yükü gösteriyor: q (kg/m) = Q ÷ (3,6 × v).
| Bant hızı (m/s) | Teorik kapasite (t/s) | 300 t/s'de metre başına yük (kg/m) |
|---|---|---|
| 1,5 | 346 | 55,6 |
| 2,0 | 461 | 41,7 |
| 2,5 | 576 | 33,3 |
Tablodan iki sonuç çıkıyor. Birincisi, 300 t/s'lik bir hatta 1,5 m/s hızla kâğıt üzerinde yaklaşık yüzde 15 pay kalıyor. Bant eğimli çıkıyor ve k'yı 0,9 kabul ediyorsak teorik değer 311 t/s'ye iner, pay neredeyse sıfırlanır. İkincisi, aynı tonu daha yüksek hızla taşımak metre başına yükü azaltır. 2,5 m/s'de lastik daha ince bir yığınla çalışır ve kenardan taşma ihtimali düşer; buna karşılık her taş aktarma noktasında daha yüksek bir hıza ivmelendirilmek zorunda kalır.
Tasarımda ortalama tona değil tepe tona bakılır. Primer kırıcının çıkışı, kamyonun bunkere döktüğü yüke ve kayanın blok yapısına göre dalgalanır. Hattın ortalaması 250 t/s iken bant birkaç dakika boyunca 300 t/s'nin üstünde yük görebilir. Bu dalgayı karşılayacak payı hız artışıyla mı yoksa genişlik artışıyla mı bıraktığınız, sonraki yıllarda aşınma faturasını belirler.
200-300 t/s hattında bant konumları ve model verileri
Aynı tesiste her bant aynı işi yapmaz. Aşağıdaki tablo, kireçtaşı ya da orta sertlikte kayaç kıran 200-300 t/s'lik bir hatta kullanılabilecek General modellerini ve her birinin altındaki banda getirdiği şartı gösteriyor. Rakamlar ürün sayfalarındaki teknik tablolardan alınmıştır. Aynı mantık sabit taş kırma eleme hatlarında da geçerlidir.
| Kademe | Model | Kapasite (t/s) | Boyut verisi | Bant tarafında karşılığı |
|---|---|---|---|---|
| Besleme | GNR 110 ızgaralı besleyici | 200~300 | Genişlik 1100 mm, besleme en fazla 1500 mm | By-pass'tan düşen ince malzeme ana banda eklenir |
| Primer | GNRK 110 çeneli kırıcı | 200-350 | Ağız 1100×850 mm, çıkış ayarı 150-225 mm | Konveyör besleme sınırı 0-250 mm; darbe rulosu |
| Sekonder | GNR DMK03 darbeli kırıcı | 250-300 | Rotor 1100×1500 mm, besleme en fazla 800 mm | Darbeli kırıcı altında EP 125, 4 kat lastik |
| Tersiyer | GNR 150 tersiyer kırıcı | 200-300 | Rotor 1200×1500 mm, besleme en fazla 150 mm | Geri dönüş bandının yükü değişkendir |
| Eleme | GNR 2060 elek, 2000×6000 mm, 18,5 kW | 100-400 (konvansiyonel seri) | 1-4 kat | Ürün fraksiyonu kadar stok bandı |
| Sert kayaçta sekonder | Konik kırıcı | — | Besleme 50-250 (300) mm mertebesi | — |
Primer altı bant
Hattın en ağır işi buradadır. GNRK 110 çeneli kırıcının çıkış ayarı 150-225 mm aralığındadır; ayar üst sınıra açıldığında yassı ve uzun parçalar General konveyörlerin 0-250 mm besleme sınırına yaklaşır. Bu konumda hızı yükseltmek yerine genişliği bir kademe büyük seçmek daha sağlıklıdır: iri parça oluk kenarına daha az çarpar, darbe ruloları ve sıyırıcılar daha uzun dayanır. Izgaralı besleyicinin by-pass bölümünden düşen ince malzeme çoğu tesiste aynı banda katılır. Bu ek tonu bant hesabına koymamak, devreye almada sık rastlanan bir hatadır.
Darbeli kırıcı altı ve geri dönüş bandı
GNR DMK03 gibi darbeli kırıcının çıkışı hızlı ve keskin kenarlı taş fırlatır. General Makina bu konumda standart EP 100 yerine EP 125, 4 katlı lastik kullanıyor. Elek üstünü yeniden kırıcıya taşıyan geri dönüş bandında ise ton sabit kalmaz: elek telleri aşındıkça ya da kırıcı ayarı kaydıkça geri dönen yük artar. Bu bant nominal tona göre değil, en kötü geri dönüş durumuna göre boyutlandırılır; burada da hız son başvurulacak ayardır.
Bazalt ve granit gibi sert kayaçta sekonder kademede konik kırıcı seçildiğinde aynı mantık geçerlidir. Konik kırıcının model bazlı kapasite tablosu projeye özel verildiği için tabloda ilgili hücreler boş bırakılmıştır.
Hızı yükseltmenin sahadaki bedeli
Hız artırıldığında teorik ton artar, ama bandın çevresindeki her şey de değişir. Aktarma oluğundan düşen malzemenin bant hızına ulaşması gerekir. Bant ne kadar hızlıysa taşın lastik üzerinde kayarak yol aldığı mesafe o kadar uzar; yükleme bölgesindeki lastik kaplı darbe ruloları ve etek lastikleri daha sık değişir.
İkinci etki tozdur. Hızlı bandın boşaltma tamburundan fırlayan ince malzeme havada daha uzun yol alır. Kuru ve sıcak sahalarda bu, toz bastırma ve kapalı aktarma ihtiyacını büyütür. Bunlar her hatta standart olan donanımlar değildir, projeye göre seçilebilecek önlemlerdir.
Üçüncü etki boşaltma noktasındaki savrulmadır. Titreşimli eleği besleyen bantta hız arttığında malzeme elek giriş kutusuna daha uzaktan ve daha sert düşer. Elek yüzeyinin ilk bölümü boşa çalışır ya da tel aşınması öne kayar. Stok bandında savrulan malzeme konik yığının biçimini değiştirir ve segregasyonu artırır: iri taneler yığının eteğine, ince taneler merkeze toplanır.
Rulo aralığı, lastik sınıfı ve şase
General bant konveyörlerinde taşıyıcı rulolar ø76 mm çapında ve en fazla 1 m aralıkla, geri dönüş ruloları 3 m aralıkla yerleştiriliyor. Hız arttıkça rulolar dakikada daha çok devir yapar. Yatak ömrü saatle değil devirle tükendiği için yüksek hızlı bantta rulo değişimi daha sık planlanır. Şase sacı 600-900 mm bantlarda 4 mm, 1000-1200 mm bantlarda 5 mm kalınlıktadır. Cıvatalı modüler yapı, ileride genişlik ya da uzunluk değişikliği gerektiğinde sahadaki müdahaleyi kolaylaştırır.
Tahrik tarafı: hız nasıl değiştirilir
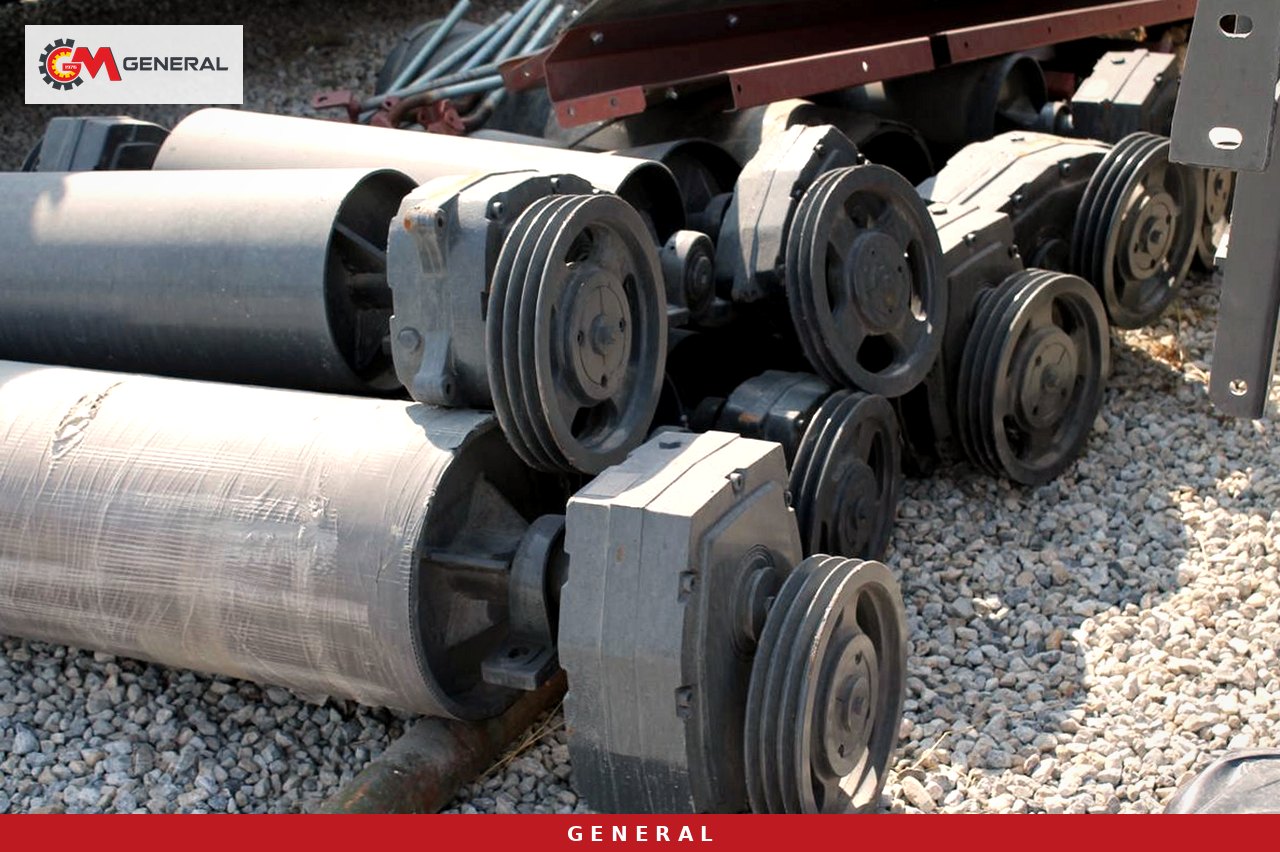
General konveyörlerinde iki tahrik seçeneği var: redüktörlü motor ve mile takılı kayış-kasnak tahrik. Tahrik tamburu vulkanize lastik kaplıdır, yataklar SNH tipidir. Kayış-kasnak tahrikte bant hızı kasnak çapları değiştirilerek ayarlanır; redüktörlü motorda redüktör oranı ya da tambur çapı değişir. Kademesiz hız ayarı için frekans invertörü, projeye göre seçilebilecek bir seçenektir.
Hızı değiştirmeden önce motor gücü kontrol edilir. Aynı tonu daha hızlı taşımak tamburdaki çekme kuvvetini azaltır. Hızı artırıp tonu da artırırsanız güç ihtiyacı iki çarpanla birlikte büyür. Mevcut motora sığmayan bir hız artışı, ilk yüklü kalkışta tambur kayması olarak kendini gösterir.
Opsiyonel donanımlar arasında devir sayacı, geri dönüş kilitli redüktör, ipli acil şalter ve PLC kontrollü otomatik yağlama bulunuyor. Hız ile kapasite ilişkisinde en çok işe yarayan parça devir sayacıdır: kuyruk tamburu tahrik tamburunun gerisinde kalıyorsa lastik kayıyordur ve bu durum tıkanma başlamadan yakalanabilir. Eğimli bantta geri dönüş kilidi, enerji kesildiğinde yüklü lastiğin geriye akıp alt aktarma noktasını gömmesini önler.
Devreye alma ve aylık ölçüm listesi
Bant hızını ve kapasitesini doğru ayarlamak için sahada yapılan ölçümler, kâğıt üzerindeki hesaptan daha çok şey söyler:
- Bant hızını tahrik tamburu devri ve tambur çapından hesaplayın, sonra lastiğe işaret koyup kronometreyle doğrulayın.
- Kantarlı tesislerde 15 dakikalık tonu kaydedin; kantar yoksa bandı durdurup 1 m'lik bölümdeki malzemeyi tartın ve q × v × 3,6 ile tonu bulun.
- Primer altı bantta en iri parçaların oluk kenarına ve etek lastiğine çarpıp çarpmadığını yüklü çalışırken izleyin.
- Aktarma oluklarında taşma izi, rulo altında yığılma ve dönüş kolunda yapışan malzeme arayın.
- Darbeli kırıcı altındaki lastiğin sınıfını (EP 125, 4 kat) ve yüzeydeki yırtık izlerini kontrol edin.
- Eğimli bantlarda yüklü durdurup yeniden kaldırma denemesi yapın; geri kayma ya da tambur kayması görülmemeli.
- Elek besleme bandından düşen malzemenin elek giriş kutusunda nereye vurduğunu işaretleyin.
- Geri dönüş bandının tonunu haftada bir ölçün; artış, elek teli ya da kırıcı ayarı sorununa işaret eder.
Sık sorulan sorular
Bant hızını artırarak 200 t/s'lik hattı 300 t/s'ye çıkarabilir miyim?
Bant tarafında bu mümkün olabilir, ancak hattın tonunu kırıcı ve elek belirler. GNRK 110 200-350 t/s, GNR 110 besleyici 200~300 t/s aralığında çalışır; bandı hızlandırmak bu makinelerin kapasitesini değiştirmez. Önce kırıcı, elek ve aktarma oluklarının yeni tona uygun olup olmadığına bakılır.
Daha geniş bant mı, daha hızlı bant mı seçilmeli?
Primer altında, iri ve keskin parça taşınan konumlarda genişlik tercih edilir. İnce ve düzenli malzeme taşıyan, yatay ve uzun bantlarda ölçülü bir hız artışı daha ekonomik olabilir. Karar en iri parça boyutu, eğim ve tepe yük üzerinden verilir.
Bandoburlu lastik kapasiteyi artırır mı?
Hayır. Bandoburlu lastik malzemenin dik açıda geri kaymasını önler; düz lastikle çıkılamayan açılarda bandı kullanılabilir kılar. Kapasite hesabındaki eğim katsayısı yine 1'in altında kalır.
Teklif için hangi bilgileri göndermeliyim?
Ortalama ve tepe ton, malzeme türü ve yaklaşık yığın yoğunluğu, en iri parça boyutu, bant uzunluğu, kot farkı ya da eğim ve tahrik tercihiniz yeterlidir. Fiyat ve teslim planı bu verilere ve hattın tamamına göre hazırlanır.
Hesabı sahanıza göre kurun
Bant hızı kapasite formülünde doğrudan bir çarpandır, ama 200-300 t/s'lik bir hatta her bantta aynı ağırlıkla kullanılmaz. Primer altında genişlik, darbeli kırıcı altında lastik sınıfı, eğimli bantlarda katsayı ve geri dönüş kilidi, uzun yatay bantlarda ölçülü hız artışı öne çıkar. General Makina 1976'dan beri İzmir'de üretiyor; ekipman ISO 9001 ve CE belgeli, 1 yıl garantilidir (aşınma parçaları hariç). Bant hattınızı besleyici, kırıcı ve elekle birlikte projelendirmek için hedef tonunuzu ve saha verilerinizi iletişim sayfamızdan gönderin.
Teknik terimlerin açıklamaları: Terimler Sözlüğü