EN — English
 TR — Türkçe
 DE — Deutsch
 RU — Русский
 FR — Français
 ES — Español
 AR — العربية
 SR — Српски

Fehlersuche an Riemen und Riemenscheiben in einer Brech- und Siebanlage für Gesteinskörnung mit 100-200 t/h
In einer Linie, die 100-200 Tonnen Gesteinskörnung pro Stunde erzeugt, entsteht ein großer Teil der Stillstände nicht im Brecher, sondern im Antrieb zwischen Motor und Maschine. Ein Riemen beginnt zu quietschen, eine Riemenscheibe läuft heiß, der Fördergurt rutscht unter Last auf der Antriebstrommel, und der Bediener wechselt meist einfach den Riemen. Wenige Wochen später ist das Geräusch wieder da. Dieser Beitrag beschreibt die Methode, mit der wir auf der Baustelle Keilriemen- und Scheibenfehler an Brecher-, Sieb-, Aufgeber- und Förderbandantrieben vom Symptom bis zur Ursache verfolgen. Die Modelldaten stammen aus unseren Produktseiten; für Messgrenzwerte gilt immer die Tabelle des Riemen- und Scheibenherstellers.
Riemengetriebene Stellen in einer 100-200 t/h Linie
Vor jeder Diagnose sollten alle Antriebe der Linie mit Ort und Bauart aufgelistet werden. In einer Anlage gibt es vier Antriebsanordnungen mit unterschiedlichem Charakter, und jede fällt auf ihre eigene Weise aus. Ein Fehler an einer Stelle löst oft den nächsten aus: Fördert der Aufgeber ungleichmäßig, bekommen die Brecherriemen Stoßlasten; läuft der Brecher stoßweise leer, wird das Band darunter überlastet.
Brecherschwungrad und Motorscheibe
Bei Backen- und Prallbrechern gelangt die Motorleistung meist über einen mehrrilligen Keilriemensatz zur Exzenterwelle oder zum Rotor. Die Last ist hier alles andere als gleichmäßig; jeder große Block zieht ruckartig am Riemen. In der Linie General 950 arbeitet in der Sekundärstufe zum Beispiel ein DMK01 Prallbrecher, dessen Produktseite 160 kW angibt. Diese Leistung trägt nicht ein einzelner Riemen, sondern ein Satz, dessen Riemen gleich lang und gleich gespannt sein müssen. Lässt ein Riemen im Satz nach, übernehmen die übrigen seine Last, und der ganze Satz verschleißt schnell.
Exzenterantriebe an Aufgeber und Sieb
Unsere Vibrations-Rostaufgeber laufen mit Unwuchtmotor oder mit Exzenterantrieb über Riemen und Scheibe. Das Modell GNR 90 auf der Seite Rostaufgeber ist mit 140-210 t/h und 2x4 kW Motoren angegeben und passt damit an den Eingang einer 100-200 t/h Linie. Auch beim Rost-Sieb Typ M entsteht die Kreisschwingung über Exzenterwelle, Riemen, Scheibe und Spezialwälzlager. Der Riemen zwischen schwingendem Körper und feststehendem Motor wird ständig gewalkt. Hier zeigt sich das Problem meist als gelockerte Motorwippe und wandernde Scheibenflucht, weniger als reines Spannungsproblem.
Aufsteckantrieb am Förderband
Unsere Bandförderer werden mit Getriebemotor oder mit Aufsteckgetriebe über Riemen und Scheibe angetrieben. Die Scheiben sitzen auf Spannbuchsen, die Antriebstrommel ist vulkanisiert gummiert, die Trommeln laufen in SNH-Lagergehäusen. Es gibt hier zwei Arten von Schlupf: den Keilriemen, der auf der Scheibe rutscht, und den Fördergurt, der auf der Antriebstrommel rutscht. Beide zeigen dasselbe Bild (das Band wird langsamer, die Übergabeschurre läuft voll), verlangen aber verschiedene Abhilfen.
| Modell | Leistung | Vorbrecher | Nachbrecher | Sieb | Generator |
|---|---|---|---|---|---|
| General 800 | 80-150 t/h | PDK 1280 Prallbrecher | — | 1300×4000 mm, 3 Decks | 450 kVA |
| General 01 | 120-180 t/h | GPS 1210 Prallbrecher (Vor- und Nachbrechen) | — | 1600×5000 mm, 4 Decks | 550 kVA |
| General 944 | 120-180 t/h | GPJ 90 Backenbrecher | GM430 Kegelbrecher | 1600×5000 mm, 3 Decks | 550 kVA |
| General 950 | 120-180 t/h | GPJ 90 Backenbrecher | DMK01 Prallbrecher | 1600×5000 mm, 3 Decks | 600 kVA |
Alle Linien der Tabelle können mit Generator betrieben werden, daher ist ein Teil der Riemenprobleme elektrisch und nicht mechanisch bedingt. Fällt die Generatordrehzahl unter Last ab, wird die Motorscheibe langsamer, während das Brecherschwungrad durch seine Trägheit weiterdreht; der Riemen wird kurz in Gegenrichtung belastet. Quietscht es beim Anlauf nur im Generatorbetrieb, zuerst Anlasser-Einstellung und Generatorregelung prüfen.
Vom Symptom zur Ursache
Die erste Beobachtung vor Ort ist meist ein Geräusch, ein Geruch oder Staub. Die folgende Tabelle zeigt, welche Prüfung beim jeweiligen Symptom zuerst sinnvoll ist. Sie ist ein Ausgangspunkt; hat ein Symptom mehrere mögliche Ursachen, beginnen Sie mit der billigsten und schnellsten Prüfung.
| Symptom | Wahrscheinliche Ursache | Erste Prüfung |
|---|---|---|
| Quietschen beim Anlauf oder bei großem Block | Zu geringe Spannung, öliger Riemen, starke Stoßlast | Eindrückprüfung, glänzende Riemenflanken, Aufgabeverhalten |
| Einseitiger Flankenverschleiß | Scheiben nicht parallel oder axial versetzt | Lineal oder Laser zur Fluchtung |
| Risse an der Riemenunterseite | Zu kleiner Scheibendurchmesser, Überhitzung, Alterung | Scheibendurchmesser und Betriebstemperatur |
| Ein Riemen im Satz hängt durch | Riemen aus unterschiedlichen Chargen oder zu verschiedenen Zeiten montiert | Ganzen Satz aus einer Charge tauschen |
| Scheibennabe heiß und vibriert | Spannbuchse locker, Lager defekt | Anzugsmoment der Buchse, Lagergeräusch |
| Band wird unter Last langsamer, Trommel dreht | Belag verschlissen, Spannweg zu kurz, nasses Material | Belagoberfläche, Stellung der Spannschlitten |
Spannung und Fluchtung messen
Nach Augenmaß eingestellte Spannung ist die häufigste Ursache für Keilriemenschäden. Ein zu straffer Riemen belastet Motor- und Brecherlager; ein schlaffer Riemen rutscht, wird heiß und verglast. Beide Fehler enden gleich: Der Riemen wird zu früh gewechselt.
Spannung nach der Eindrückmethode
In der Mitte des freien Trums zwischen den Scheiben wird senkrecht auf den Riemen gedrückt und die Durchbiegung gemessen. Als verbreitete Faustregel gelten etwa 16 mm je Meter Trumlänge; die richtige Prüfkraft und Durchbiegung stehen jedoch in der Herstellertabelle für Riemenprofil und Scheibendurchmesser. Ein neuer Riemen setzt sich in den ersten Betriebsstunden und längt sich. Einen neuen Satz deshalb am Ende der ersten Schicht erneut messen und bei Bedarf über die Motorwippe nachstellen.
Scheibenfluchtung mit Lineal oder Laser
Ein Lineal oder eine gespannte Schnur wird über beide Scheibenstirnflächen gelegt; an vier Punkten muss Kontakt bestehen. Winkelversatz frisst eine Riemenflanke, Achsversatz lässt den Riemen seitlich in der Rille laufen. Ein Lasergerät ist schneller, ein Lineal liefert aber ebenso ein korrektes Ergebnis. Die Fluchtung nach jeder Verschiebung der Motorwippe erneut prüfen. An Vibrationsaufgebern und Sieben wandert die Fluchtung, wenn sich die Fußschrauben des Motors lösen; die Schrauben vor der Spannung zu prüfen spart Zeit.
Scheibenrille, Spannbuchse und Lager
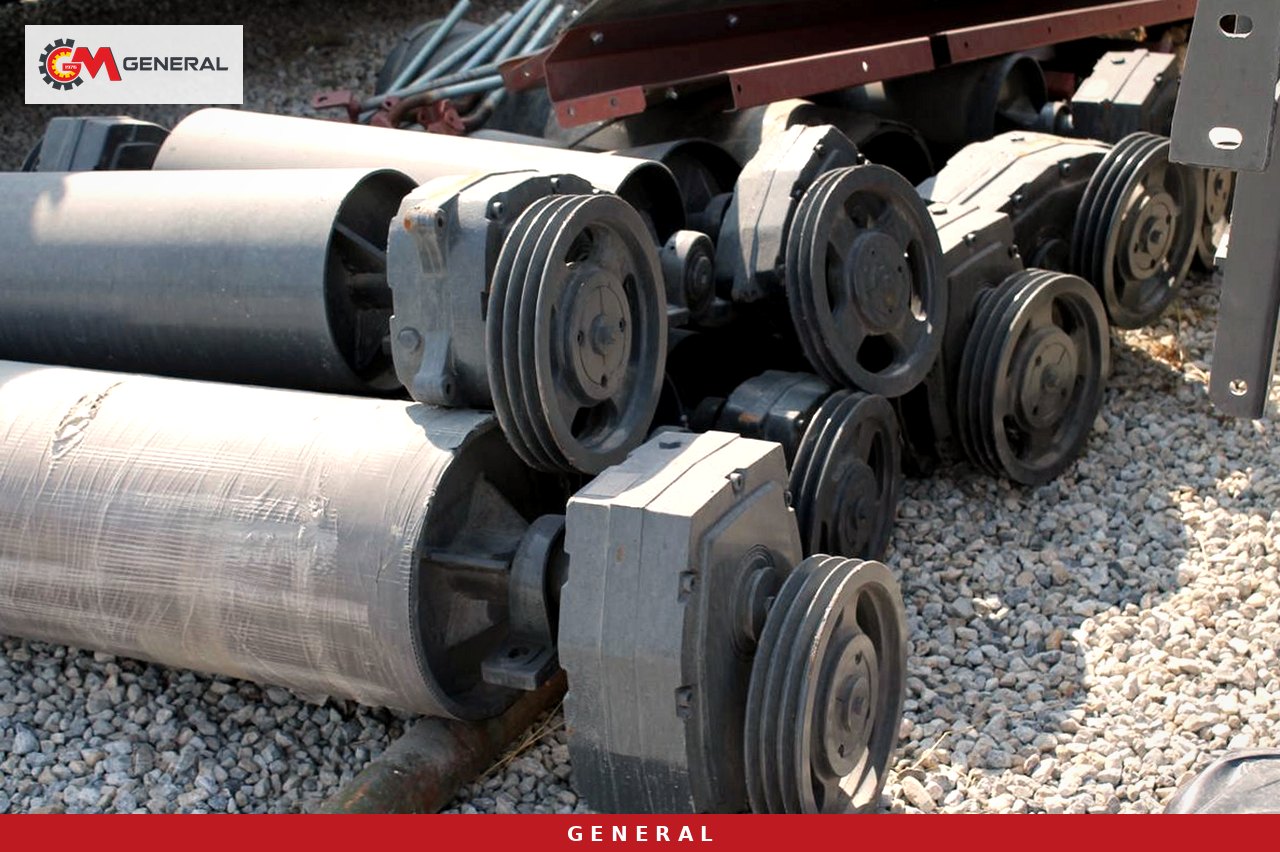
Ein neuer Riemen auf einer alten Scheibe läuft einige Tage gut und quietscht dann wieder. Grund ist meist der Rillenverschleiß. Mit der Zeit werden die Rillenflanken hohl, und der Riemen setzt im Rillengrund auf. Er trägt dann über den Rücken statt über die Flanken, die Reibung sinkt, Schlupf beginnt. Die Rille wird mit einer Rillenlehre geprüft; ist zwischen Lehre und Flanke Licht zu sehen, muss die Scheibe getauscht werden.
Bei Scheiben mit Spannbuchse müssen die Buchsenschrauben das Anzugsmoment der Montage behalten. Eine lockere Buchse bewegt sich minimal auf der Welle, die Passfedernut weitet sich, und die Scheibe läuft unrund. Dieser Schlag zeigt sich als Flattern des Riemens. Rostspuren auf der Welle beim Abziehen der Scheibe weisen auf eine rutschende Buchse hin.
Lagerschäden werden oft mit Riemenschäden verwechselt. Fällt ein Lager aus, erwärmt sich die Scheibennabe, und der Riemen nimmt diese Wärme mit auf. Den Motor vor einem Teiletausch kurz ohne Riemen laufen zu lassen und das Lager abzuhören, erspart unnötige Wechsel. Riemensätze, Scheiben und Lager finden Sie auf unserer Seite Ersatzteile.
Trommelschlupf und Belagverschleiß am Förderband
Rutscht der Fördergurt auf der Antriebstrommel, hilft die Arbeit an den Keilriemen nicht. Die einfache Unterscheidung: Trommel und Gurt gleichzeitig beobachten. Dreht die Trommel, während der Gurt unter Last stockt, liegt das Problem zwischen Trommel und Gurt. Laut unserer Seite Bandförderer ist die Antriebstrommel vulkanisiert gummiert, der Standardgurt ist EP 100 mit 4 Lagen; unter einem Prallbrecher wird EP 125 mit 4 Lagen verwendet. Mit dem Belagverschleiß sinkt der Reibschluss. Nasses oder lehmiges Material auf der Trommel wirkt genauso, nur schneller; saubere Vorder- und Rückabstreifer gehören deshalb zur Schlupfkontrolle.
Auf der Spannseite sitzen filzgedichtete Spannschlittenlager. Längt sich der Gurt, nähert sich der Schlitten seinem Ende, und die Spannung reicht nicht mehr. Steht der Schlitten am Anschlag, Gurt kürzen und neu verbinden. Nur einseitig nachzuspannen lässt den Gurt verlaufen und verschleißt seine Kante. Die Trommeln sind über Naben mit Kegelverbindung befestigt; besteht Verdacht, dass der Trommelmantel auf der Welle wandert, auch diese Verbindung prüfen.
Drehzahlwächter und Reißleinen-Notschalter gibt es als Option. Der Drehzahlwächter erkennt eine langsamer werdende Umlenktrommel früh und meldet Schlupf an die Steuerung, bevor der Bediener ihn bemerkt. Rutscht in einer 100-200 t/h Linie das Band unter dem Vorbrecher oder das Siebaufgabeband, läuft die Schurre in wenigen Minuten voll; diese beiden Bänder sollten daher den ersten Sensor bekommen. Gurtbreiten und Antriebsvarianten zeigt die Seite Förderbänder.
Prüfliste zu Schichtbeginn und wöchentlich
Die folgende Liste ist eine Routine, die sich Bediener und Instandhaltung in einer Linie mit 100-200 t/h teilen können. Schichtprüfungen erfolgen bei stehender Maschine, wöchentliche Prüfungen erst nach Sperren und Kennzeichnen (Lockout/Tagout).
- Zu Schichtbeginn prüfen, ob die Riemenschutzhauben vorhanden und intakt sind und ob sich darunter Riemenabrieb sammelt.
- Beim Anlauf an Brecher- und Bandantrieben auf Quietschen achten; notieren, wenn es nur im Generatorbetrieb auftritt.
- Antriebs- und Umlenktrommel auf Anbackungen kontrollieren und den Kontakt der Abstreifgummis zum Gurt bestätigen.
- Einmal pro Woche die Durchbiegung des Brecher-Keilriemensatzes messen und im Wartungsbuch eintragen.
- Einmal pro Woche die Schrauben der Motorwippen an Aufgeber und Sieb prüfen und danach die Scheibenfluchtung mit dem Lineal kontrollieren.
- Temperaturen von Spannbuchsen und Scheibennaben mit einem berührungslosen Thermometer vergleichen, nicht mit der Hand.
- Stellung der Spannschlitten markieren; wandert die Markierung Woche für Woche, die Gurtlängung verfolgen.
- Datum und Charge jedes getauschten Riemensatzes festhalten und niemals Riemen innerhalb eines Satzes mischen.
Auch das Aufgabeverhalten gehört auf diese Liste. Ein stoßweise fördernder Aufgeber versetzt den Brecherriemen ständig Schläge. Aufgeber-Varianten finden Sie in der Kategorie Vibrationsaufgeber.
Häufige Fragen
Reicht es, den einen gerissenen Riemen im Satz zu ersetzen?
Nicht zu empfehlen. Der neue Riemen ist kürzer als die gelängten alten und trägt den Großteil der Last allein. An Brecherantrieben den ganzen Satz mit Riemen gleicher Charge und Länge ersetzen.
Beseitigt Riemenhaftspray das Quietschen?
Es dämpft das Geräusch eine Weile, verdeckt aber die Ursache. Quietschen kommt von zu geringer Spannung, verschlissener Rille oder Fluchtungsfehler; das Spray bindet Staub auf dem Riemen und beschleunigt den Verschleiß.
Riemenantrieb oder Getriebemotor am Förderband?
Beides steht auf unserer Produktseite als Option. Ein Aufsteckgetriebe mit Riemen und Scheibe erlaubt, die Bandgeschwindigkeit durch Scheibentausch anzupassen. Ein direkter Getriebemotor verringert die Zahl der Wartungsstellen. Entscheidend sind die Lage des Bandes und die Wartungsgewohnheiten vor Ort.
Welche Antriebsangaben brauche ich für ein Angebot?
Materialart, Zielleistung, Bandlänge und Neigung, Energiequelle (Netz oder Generator) und das vorhandene Riemenprofil sind ein guter Anfang. Preis und Lieferplan werden daraus projektbezogen erstellt.
Nächster Schritt gegen Stillstand
Ein Riemen- und Scheibenschaden betrifft selten nur ein Teil; meist haben sich Aufgabeverhalten, Fluchtung, Spannung und Stromqualität gemeinsam verschoben. Das Symptom anhand der Tabelle zu lesen und mit einer Messung zu bestätigen, kostet weniger, als denselben Riemen ein drittes Mal zu wechseln. Möchten Sie Modelle im Bereich 100-200 t/h, etwa General 944 oder General 950, zusammen mit einem Antriebs- und Ersatzteilplan prüfen, senden Sie Ihre Material- und Leistungsdaten über unsere Kontaktseite; unsere Ingenieure erstellen ein projektbezogenes Angebot.
Definitionen technischer Begriffe: Glossar