EN — English
 TR — Türkçe
 DE — Deutsch
 RU — Русский
 FR — Français
 ES — Español
 AR — العربية
 SR — Српски

Kırma Kumda İnce Oranı: 0-4 mm Kumun Elek Eğrisi Nasıl Tutturulur?
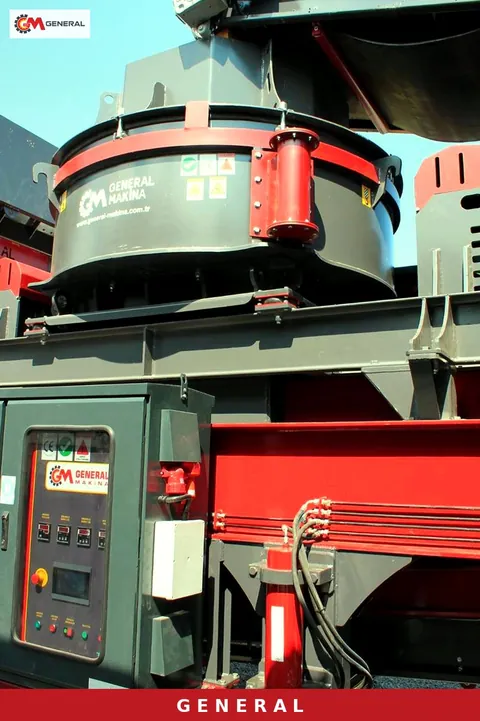
Beton santralinden gelen şikâyet çoğu zaman tek cümledir: "Kum yine değişti." Laboratuvar elek analizini yaptığında tablo genelde iki yönden birine kaymış olur. Ya 0,063 mm altı ince oran yükselmiştir ve beton aynı kıvam için fazla su ister, ya da 0,25 ile 1 mm arası boşalmıştır ve taze beton ayrışır, pompada sorun çıkarır. İki durumda da kırıcı aynı makinedir; değişen, ayarlar, elek telleri ve besleme malzemesidir. Bu yazı 90-180 t/s kapasiteli bir kırma eleme tesisinde 0-4 mm kırma kumun elek eğrisini hedefe oturtmak için sahada hangi düğmelere dokunulduğunu, hangi sırayla dokunulduğunu ve hangi ölçümle doğrulandığını anlatıyor.
Kumun uyması gereken sınırları siz değil, şartname belirler. EN 12620, ASTM C33 ya da idarenin kendi teknik şartnamesi hangi eleklerde hangi aralığın kabul edileceğini yazar. Aşağıdaki yöntem bu sınırlara ulaşmanın yoludur; sınır değerlerini her projede şartnameden ve beton laboratuvarından yazılı olarak alın.
Taş unu ile kil aynı ince değildir
Elek analizinde 0,063 mm altında kalan her şey "ince" diye tek satırda görünür. Betonun bu inceye tepkisi ise içeriğe göre tamamen farklıdır. Kırma sırasında kayanın kendisinden oluşan taş unu, belli bir orana kadar agregadaki boşlukları doldurur, betonun kohezyonunu artırır ve terlemeyi azaltır. Ocak aynasındaki örtü tabakasından ya da çatlak dolgusundan gelen kil ise suyu ve katkıyı emer, priz ve dayanım üzerinde olumsuz etki yapar.
Bu yüzden ince oranını düşürmeye karar vermeden önce incenin ne olduğunu bilmek gerekir. Metilen mavisi deneyi (MBV) ya da kum eşdeğeri (SE) bu ayrımı yapar. MBV düşük, ince oranı yüksekse sorun çoğunlukla taş unudur ve kırıcı ile elekte çözülür. MBV yüksekse yıkama gündeme gelir; elek telini ne kadar değiştirirseniz değiştirin kil kumda kalır. Sahada en sık yapılan hata, kil kaynaklı bir sorunu rotor hızıyla düzeltmeye çalışmaktır.
0-4 mm eğrisinde belirleyici olan üç bölge
Kırma kumun elek eğrisini tek bir sayıyla yönetmek mümkün değildir. Pratikte eğri üç bölgeye ayrılır ve her bölgeyi farklı bir ekipman yönetir.
0,063 mm altı: ince oran
Bu bölgeyi kırıcının çalışma modu ve yıkama belirler. Kaya üzerine kaya (rock-on-rock) çalışan bir VSI, örs modundakine göre genellikle daha fazla ince üretir, çünkü kırılmanın önemli kısmı taneler arası sürtünme ve aşındırma ile olur. Kalkerde bu fark bazalta göre daha belirgindir.
0,25-2 mm: orta bölge ve incelik modülü
Beton teknoloğunun en çok baktığı yer burasıdır. Orta bölge boşalırsa incelik modülü yükselir, beton sertleşir ve işlenebilirlik düşer. Bu bölgeyi büyük ölçüde rotor çevresel hızı ve VSI'ya giren malzemenin tane dağılımı yönetir. İncelik modülü, standart elek serisinde (0,125 / 0,25 / 0,5 / 1 / 2 / 4 mm) kümülatif kalan yüzdelerinin toplamının 100'e bölünmesiyle bulunur; her vardiyada aynı yöntemle hesaplanması, mutlak değerden daha değerlidir.
4 mm üstü: taşma
Kumda 4 mm üstü tane kalıyorsa sorun neredeyse her zaman eleğin kendisindedir: yırtık tel, aşırı yüklenmiş kat, fazla eğim ya da tıkanmış açıklık. Bu bölge kırıcı ayarıyla değil, elek bakımıyla düzelir.
Eğrinin ham hali kırıcıda oluşur
VSI bir boyut küçültme makinesinden çok şekillendirme makinesidir. Dikey rotor malzemeyi yaklaşık 80 m/s hıza kadar ivmelendirir ve ya örse ya da kendi taş yatağına fırlatır. Kumun ham eğrisi bu çarpışmanın şiddetine ve beslemenin tane yapısına bağlıdır. Sahada eğriyi kaydırmak için kullanılan ayarlar şunlardır: rotor hızı (yükseldikçe ince ve orta bölge dolar), çalışma modu (kaya üzerine kaya ya da örs), şelale (cascade) beslemesi yani malzemenin bir kısmının rotoru atlayıp kırma odasına doğrudan düşürülmesi ve besleme tane boyutu. Şelale oranı artınca ürün iriler, ince oran düşer; bunu kapasiteyi değiştirmeden eğriyi kaydırmanın en hızlı yolu olarak görebilirsiniz. Şelale düzeninin hangi modelde nasıl uygulanacağını sipariş aşamasında netleştirin.
Beslemede de dikkat edilecek bir nokta var. VSI'ya giren malzemede 0-4 mm zaten varsa, bu tanelerin bir kısmı rotordan geçerken daha da incelir ve 0,063 mm altına iner. Kırıcı önünde bir ön eleme ile hazır kumu ayırıp yalnız iri kısmı VSI'ya vermek, ince oranını düşürmenin en az masraflı yoludur.
| Model | Tip | Maks. besleme (mm) | Kapasite (t/s) | Motor / güç |
|---|---|---|---|---|
| GNR 700 | VSI dik milli kırıcı, rotor 700 mm | 25-35 | 45-135 | 90-132 kW |
| GNR 800 | VSI dik milli kırıcı, rotor 800 mm | 40-50 | 55-160 | 132-160 kW |
| GNR 900 | VSI dik milli kırıcı, rotor 900 mm | 50-55 | 80-210 | 2×200 kW |
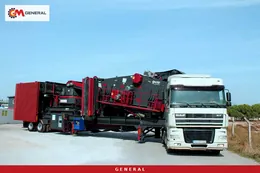
| GNR-MVSI 900 | Lastikli mobil VSI kum tesisi, 1600×5000 mm üç katlı elek | 50 | 90-180 | 850 kVA jeneratör |
| GNR 100 | Tersiyer darbeli kırıcı, rotor 1200×1000 mm | 150 | 90-160 | 160 kW |
| GNR 130 | Tersiyer darbeli kırıcı, rotor 1200×1300 mm | 150 | 130-200 | 200 kW |
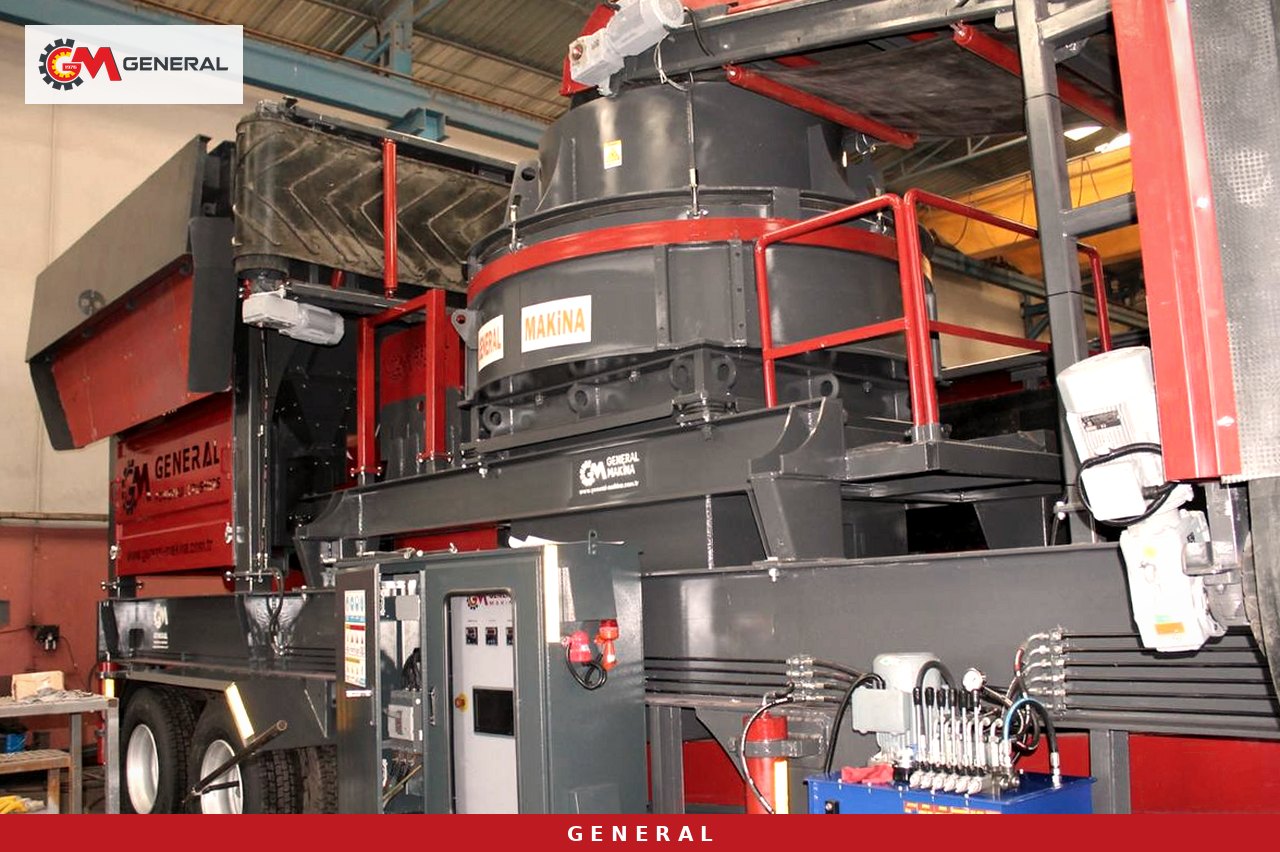
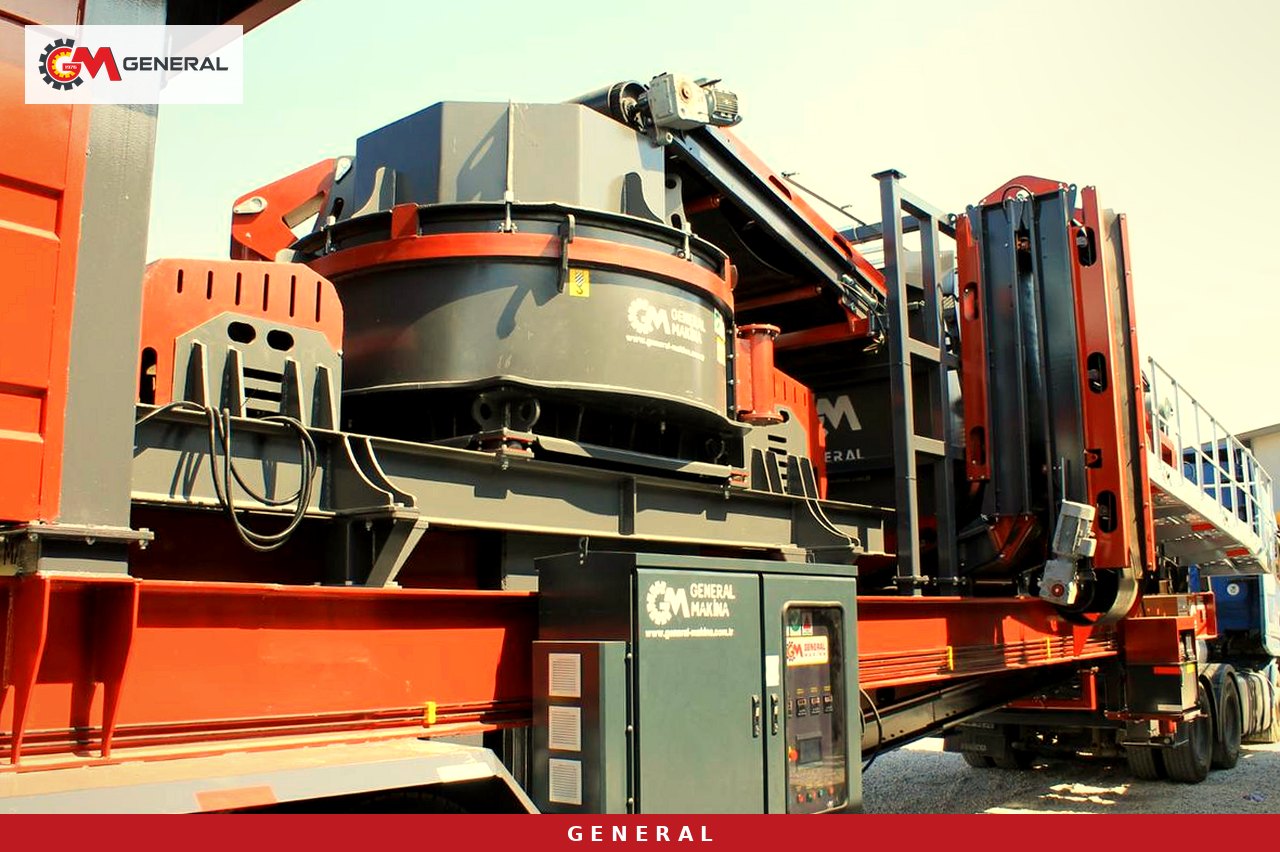
90-180 t/s aralığını tek şasede karşılayan model GNR-MVSI 900 lastikli VSI kum tesisi'dir: 50 mm besleme alır, 0-20 mm ayar aralığında çalışır ve ürünü 0-3 / 3-5 / 5-12 mm olarak üç fraksiyona ayırır. Ağırlığı 42.000 kg, nakliye ölçüsü 4100 × 16200 × 4500 mm'dir. Sabit bir hat kuruluyorsa GNR serisi VSI dik milli kırıcılar arasından GNR 900, aynı kapasite bandını 80-210 t/s ile karşılar. Granit, bazalt ve dere çakılı gibi silisli malzemede VSI tercih edilir; düşük aşındırıcı kalkerde tersiyer darbeli kırıcı (GNR 100 ya da GNR 130) da 0-5 mm kum üretir, ancak tane şekli ve aşınma maliyeti açısından malzemeye göre karar verilmelidir.
Eleğin payı: tel açıklığı, eğim ve kat yükü
Kırıcı ham eğriyi verir, elek onu kesip biçer. 0-4 mm kum için en üst kesim noktası 4 mm'dir, ancak elek teli genellikle tam 4 mm seçilmez. Eğimli bir elekte tane teli dik açıyla değil eğik görür; efektif açıklık nominal açıklıktan küçülür. Bu nedenle kesim noktasını tutturmak için tel açıklığı, eğim ve tel tipi birlikte değerlendirilir ve deneme elek analiziyle doğrulanır.
Konvansiyonel dairesel titreşimli eleklerde eğim tipik olarak 15-30° arasındadır. Eğim arttıkça kapasite artar ama efektif açıklık daralır. Her ilave kat kapasiteyi yaklaşık %10 düşürür. Açıklığın %75-125'i boyutundaki "sınır" taneler verimi düşürür; ticari eleme verimi %90-95 civarındadır. Pratikte bunun anlamı şudur: eleği kapasitesinin üstünde yüklerseniz 4 mm altındaki tanelerin bir kısmı elekten geçemeden üst ürüne kaçar ve kum hem az çıkar hem de eğrisi iriler tarafına kayar.
GNR-MVSI 900 üzerindeki 1600×5000 mm üç katlı elek, standart düzende 0-3 / 3-5 / 5-12 mm fraksiyonlarını ayırır. 0-4 mm hedefleniyorsa tel düzeni kuma ve beslemeye göre siparişte belirlenir. Sabit hatta ise agrega ve kum eleme elekleri arasından GNR 1650 (1600×5000 mm, 15 kW) ya da daha büyük alan gerekiyorsa GNR 2060 (2000×6000 mm, 18,5 kW) seçilebilir. Kum katında tıkanma (körleşme) yaşanıyorsa nemli malzeme, yanlış tel tipi ya da yetersiz titreşim sebebiyle olabilir; bu durumda tel tipini değiştirmek açıklığı büyütmekten daha doğru bir yoldur.
İnceyi düşürmek, gerekirse geri katmak
Eğriyi tutturmanın üçüncü aracı akışı bölmek ve gerekirse yeniden birleştirmektir. İnce oran şartname sınırının üstündeyse üç yol vardır. İlki, yukarıda anlatılan şelale ve ön eleme ayarlarıdır. İkincisi yıkamadır: helezon kum yıkayıcı 0-50 mm besleme ve 50-250 t/s kapasite ile çalışır; dönen helezon kumu tekne tabanında ovalayarak çıkışa taşırken kil ve silt taşıyan hafif su savaktan taşar. Helezon çıkışında nem tipik olarak %15-30'dur. Hidrosiklon ve susuzlandırma eleği eklenirse nem %8-20'ye iner ve yıkamada kaybolacak ince kum geri kazanılır. Daha az kil, daha az su ve enerji öncelikli ise kovalı kum yıkayıcı da aynı besleme ve kapasite bandında çalışır, ancak helezona göre daha az ovalama yapar. Seçenekleri kum yıkama ve maden yıkayıcı sayfasında karşılaştırabilirsiniz.
Üçüncü yol harmanlamadır. 0-3 ve 3-5 mm fraksiyonları ayrı stoklanıp yükleyici ya da dozajlı bant ile istenen oranda karıştırılırsa, orta bölge ve 4 mm yakını hassas biçimde ayarlanabilir. Tersi de mümkündür: yıkamada fazla ince kaybedilmişse, kuru kalan 0-3 mm'lik bir kısım yıkanmış kuma geri katılarak beton laboratuvarının istediği kohezyon sağlanır.
Varsayımsal bir örnekle düşünelim: laboratuvar 0-4 mm kumda 0,063 mm altı oranın şartname sınırının birkaç puan üstünde olduğunu bildiriyor ve MBV düşük çıkıyor. Bu durumda önce şelale oranı artırılır, ardından ön elemeyle VSI'ya giren hazır kum azaltılır. Bu iki adımdan sonra hâlâ sınır aşılıyorsa yıkama hattı devreye girer. MBV yüksek çıkıyorsa sıra tersine döner: önce yıkama, sonra kırıcı ayarı.
Vardiya içi numune ve kontrol rutini
Eğri bir kez tutturulduktan sonra asıl iş onu korumaktır. Rotor uçları ve örs aşındıkça, ocaktan gelen kaya değiştikçe ve elek telleri yıprandıkça eğri yavaşça kayar. Aşağıdaki rutin bu kaymayı şikâyet gelmeden yakalar:
- Her vardiyada aynı noktadan (stok değil, bant üzeri) numune alın ve aynı elek serisiyle analiz edin.
- İncelik modülünü ve 0,063 mm altı oranı bir çizelgeye işleyin; tek sonuca değil eğilime bakın.
- Haftada bir MBV ya da kum eşdeğeri deneyi yaptırın; ocak aynası değiştiğinde bu sıklığı artırın.
- Rotor ucu ve örs aşınmasını bakım planında kaydedin; aşınma ilerledikçe ürün eğrisinin nasıl kaydığını not edin.
- Elek tellerini her vardiya başında yırtık ve tıkanma için kontrol edin; 4 mm üstü tane görüldüğünde ilk bakılacak yer elektir.
- Kum stoklarını fraksiyon bazında ayrı tutun, yağmur ve rüzgârdan koruyun; stokta ayrışan kum laboratuvarda başka, santralde başka sonuç verir.
Bu rutinin değeri, eğrinin hangi bölgesinin kaydığını erken göstermesidir. 0,063 mm altı yükseliyorsa kırıcıya ya da yıkamaya, orta bölge boşalıyorsa rotor hızına ve beslemeye, 4 mm üstü görülüyorsa eleğe bakılır.
Sık sorulan sorular
0-4 mm kumda ince oranı ne kadar olmalı?
Bu değeri proje şartnamesi ve uygulanan standart belirler; beton sınıfına ve kullanım yerine göre değişebilir. Hattı kurmadan önce şartnamedeki elek eğrisi sınırlarını ve ince oranı limitini yazılı olarak alın, tasarımı bu sınırlara göre yapın.
Tek bir VSI ile hem 0-4 mm kum hem mıcır üretebilir miyim?
Evet. GNR-MVSI 900 üç katlı eleği sayesinde ürünü 0-3 / 3-5 / 5-12 mm olarak ayırır; tel düzeni değiştirilerek 0-4 mm kesim siparişte tanımlanabilir. Ancak 50 mm üstü taş bu makineye verilmez, önünde primer ve sekonder kırma kademesi gerekir.
Kumu yıkamadan beton kumu elde edebilir miyim?
İncenin büyük kısmı taş unuysa ve MBV düşükse kırıcı ve elek ayarlarıyla kuru üretim mümkündür. Kil oranı yüksekse yıkama olmadan şartnameye uygun kum elde etmek zordur. Kararı ocaktan alınan numunenin laboratuvar sonucuna göre verin.
Garanti ve belgeler nelerdir?
Makinelerimiz ISO 9001 ve CE belgeli olarak İzmir'deki fabrikamızda üretilir. Garanti süresi 1 yıldır; aşınma parçaları garanti kapsamı dışındadır.
Kısa değerlendirme ve teklif
0-4 mm kırma kumun eğrisi tek bir makineyle değil, kırıcı ayarı, elek düzeni ve gerekiyorsa yıkama hattının birlikte kurgulanmasıyla tutturulur. 90-180 t/s aralığında mobil çözüm için GNR-MVSI 900, sabit hat için GNR 900 VSI ile uygun elek ve yıkayıcı kombinasyonu değerlendirilebilir. Diğer kademeler için lastikli mobil kırma eleme tesisleri sayfasına bakabilirsiniz. Ocaktan bir kum numunesinin elek analizi, MBV sonucu ve şartnamedeki sınırlarla birlikte bize ulaşın; hattı bu verilere göre boyutlandırıp teklifinizi hazırlayalım.
Teknik terimlerin açıklamaları: Terimler Sözlüğü