EN — English
 TR — Türkçe
 DE — Deutsch
 RU — Русский
 FR — Français
 ES — Español
 AR — العربية
 SR — Српски

Kornverteilung von 0-4 mm Brechsand in einer Brech- und Siebanlage mit 90-180 t/h
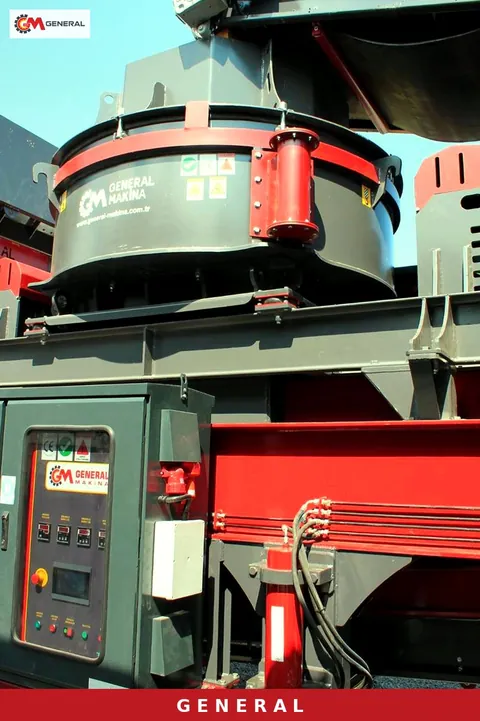
Die Beschwerde aus dem Betonwerk besteht meist aus einem einzigen Satz: „Der Sand hat sich schon wieder verändert.“ Macht das Labor dann die Siebanalyse, hat sich das Bild in der Regel in eine von zwei Richtungen verschoben. Entweder ist der Feinanteil unter 0,063 mm gestiegen, und der Beton braucht für dieselbe Konsistenz mehr Wasser. Oder der Bereich zwischen 0,25 und 1 mm ist ausgedünnt, der Frischbeton entmischt sich und macht in der Pumpe Probleme. In beiden Fällen ist der Brecher dieselbe Maschine; geändert haben sich Einstellungen, Siebbeläge und Aufgabematerial. Dieser Beitrag beschreibt, an welchen Stellschrauben man in einer Brech- und Siebanlage mit 90-180 t/h dreht, um die Sieblinie von 0-4 mm Brechsand auf das Ziel zu bringen, in welcher Reihenfolge das geschieht und mit welcher Messung es bestätigt wird.
Die Grenzen, die der Sand einhalten muss, legt nicht der Betreiber fest, sondern die Spezifikation. EN 12620, ASTM C33 oder die technischen Vorgaben des Auftraggebers schreiben vor, welcher Bereich auf welchem Sieb zulässig ist. Das folgende Vorgehen ist der Weg zu diesen Grenzen; die Grenzwerte selbst holen Sie sich bei jedem Projekt schriftlich aus der Spezifikation und vom Betonlabor.
Gesteinsmehl und Ton sind nicht derselbe Feinanteil
In der Siebanalyse erscheint alles unter 0,063 mm in einer einzigen Zeile als „Feinanteil“. Wie der Beton darauf reagiert, hängt aber vollständig von der Zusammensetzung ab. Gesteinsmehl, das beim Brechen aus dem Gestein selbst entsteht, füllt bis zu einem gewissen Anteil die Hohlräume im Gemisch, verbessert den Zusammenhalt des Betons und vermindert das Bluten. Ton aus dem Abraum an der Bruchwand oder aus Kluftfüllungen dagegen bindet Wasser und Zusatzmittel und wirkt sich negativ auf Erstarren und Festigkeit aus.
Bevor man also beschließt, den Feinanteil zu senken, muss man wissen, woraus er besteht. Der Methylenblau-Versuch (MBV) oder das Sandäquivalent (SE) liefern diese Unterscheidung. Ist der MBV niedrig und der Feinanteil hoch, handelt es sich meist um Gesteinsmehl, und das Problem lässt sich am Brecher und am Sieb lösen. Ist der MBV hoch, steht die Wäsche an; egal wie oft Sie den Siebbelag wechseln, der Ton bleibt im Sand. Der häufigste Fehler auf der Anlage ist der Versuch, ein tonbedingtes Problem über die Rotordrehzahl zu korrigieren.
Drei Bereiche bestimmen die 0-4-mm-Kurve
Die Sieblinie von Brechsand lässt sich nicht mit einer einzigen Zahl steuern. In der Praxis teilt man die Kurve in drei Bereiche, und jeden davon regelt ein anderes Aggregat.
Unter 0,063 mm: Feinanteil
Diesen Bereich bestimmen die Betriebsart des Brechers und die Wäsche. Ein VSI im Betrieb Gestein auf Gestein (rock-on-rock) erzeugt in der Regel mehr Feines als im Ambossbetrieb, weil ein großer Teil der Zerkleinerung durch Reibung und Abrieb zwischen den Körnern geschieht. Bei Kalkstein ist dieser Unterschied deutlicher als bei Basalt.
0,25-2 mm: Mittelbereich und Feinheitsmodul
Hierauf schaut der Betontechnologe am genauesten. Dünnt der Mittelbereich aus, steigt der Feinheitsmodul, der Beton wird steifer und die Verarbeitbarkeit sinkt. Gesteuert wird dieser Bereich überwiegend durch die Umfangsgeschwindigkeit des Rotors und die Kornverteilung des Materials, das in den VSI gelangt. Der Feinheitsmodul ergibt sich aus der Summe der kumulierten Rückstände in Prozent auf der Standard-Siebreihe (0,125 / 0,25 / 0,5 / 1 / 2 / 4 mm), geteilt durch 100. Dass er in jeder Schicht nach derselben Methode berechnet wird, ist mehr wert als der absolute Wert.
Über 4 mm: Überkorn
Finden sich im Sand Körner über 4 mm, liegt das Problem fast immer am Sieb selbst: gerissener Belag, überlastetes Deck, zu starke Neigung oder zugesetzte Maschen. Dieser Bereich wird nicht über die Brechereinstellung korrigiert, sondern über die Siebwartung.
Die Rohkurve entsteht im Brecher
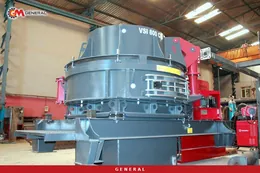
Ein VSI ist weniger eine Zerkleinerungs- als eine Formgebungsmaschine. Der vertikale Rotor beschleunigt das Material auf etwa 80 m/s und schleudert es entweder gegen den Amboss oder in das eigene Gesteinsbett. Die Rohkurve des Sandes hängt von der Wucht dieses Aufpralls und vom Kornaufbau der Aufgabe ab. Auf der Anlage verschiebt man die Kurve mit diesen Einstellungen: Rotordrehzahl (je höher, desto mehr füllen sich Fein- und Mittelbereich), Betriebsart (Gestein auf Gestein oder Amboss), Kaskadenbeschickung, bei der ein Teil des Materials am Rotor vorbei direkt in die Brechkammer fällt, und Aufgabekorngröße. Steigt der Kaskadenanteil, wird das Produkt gröber und der Feinanteil sinkt; das ist der schnellste Weg, die Kurve ohne Änderung der Leistung zu verschieben. Wie die Kaskade beim jeweiligen Modell umgesetzt wird, klären Sie bei der Bestellung.
Auch bei der Aufgabe gibt es einen Punkt zu beachten. Enthält das Material, das in den VSI geht, bereits 0-4 mm, wird ein Teil dieser Körner beim Durchgang durch den Rotor weiter zerkleinert und rutscht unter 0,063 mm. Fertigen Sand mit einer Vorabsiebung vor dem Brecher abzutrennen und nur das Grobe in den VSI zu geben, ist die günstigste Methode, den Feinanteil zu senken.
| Modell | Typ | Max. Aufgabe (mm) | Leistung (t/h) | Motor / Leistung |
|---|---|---|---|---|
| GNR 700 | VSI-Vertikalprallbrecher, Rotor 700 mm | 25-35 | 45-135 | 90-132 kW |
| GNR 800 | VSI-Vertikalprallbrecher, Rotor 800 mm | 40-50 | 55-160 | 132-160 kW |
| GNR 900 | VSI-Vertikalprallbrecher, Rotor 900 mm | 50-55 | 80-210 | 2×200 kW |
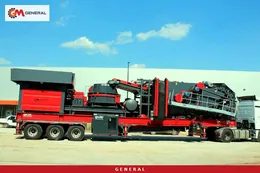
| GNR-MVSI 900 | Mobile VSI-Sandanlage auf Rädern, Dreidecksieb 1600×5000 mm | 50 | 90-180 | Generator 850 kVA |
| GNR 100 | Tertiär-Prallbrecher, Rotor 1200×1000 mm | 150 | 90-160 | 160 kW |
| GNR 130 | Tertiär-Prallbrecher, Rotor 1200×1300 mm | 150 | 130-200 | 200 kW |
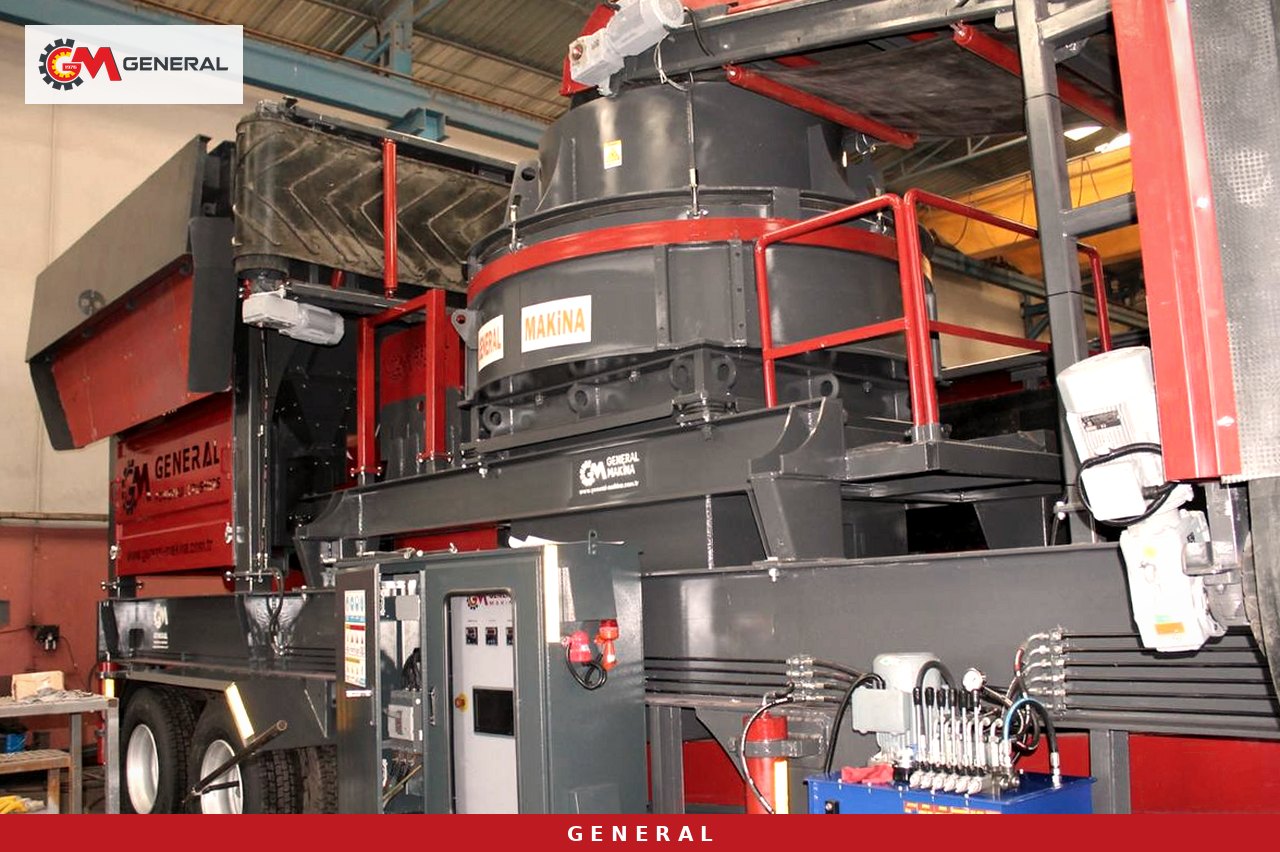
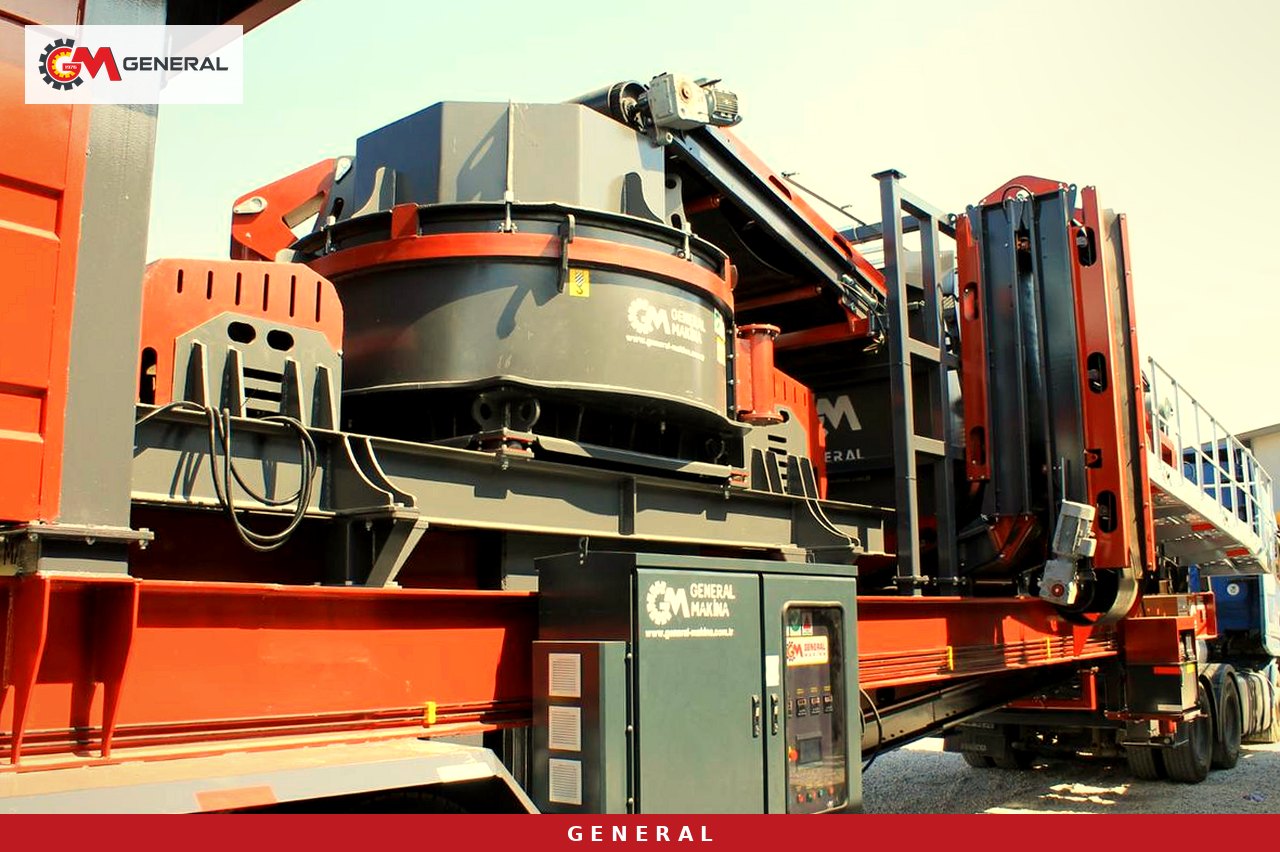
Das Modell, das den Bereich 90-180 t/h auf einem einzigen Fahrgestell abdeckt, ist die mobile VSI-Sandanlage GNR-MVSI 900: Sie nimmt 50 mm Aufgabe an, arbeitet in einem Einstellbereich von 0-20 mm und trennt das Produkt in die drei Fraktionen 0-3 / 3-5 / 5-12 mm. Sie wiegt 42.000 kg, das Transportmaß beträgt 4100 × 16200 × 4500 mm. Wird eine stationäre Linie gebaut, deckt der GNR 900 aus der Reihe der VSI-Vertikalprallbrecher der GNR-Serie dasselbe Leistungsband mit 80-210 t/h ab. Bei kieselsäurehaltigem Material wie Granit, Basalt und Flusskies wird der VSI bevorzugt; bei wenig abrasivem Kalkstein erzeugt auch ein Tertiär-Prallbrecher (GNR 100 oder GNR 130) Sand 0-5 mm, doch über Kornform und Verschleißkosten entscheidet das jeweilige Material.
Der Anteil des Siebs: Maschenweite, Neigung und Deckbelastung
Der Brecher liefert die Rohkurve, das Sieb schneidet sie zu. Für 0-4 mm Sand liegt der obere Trennschnitt bei 4 mm, der Siebbelag wird aber meist nicht mit genau 4 mm gewählt. Auf einem geneigten Sieb trifft das Korn den Belag nicht im rechten Winkel, sondern schräg; die wirksame Öffnung wird kleiner als die Nennöffnung. Um den Trennschnitt zu treffen, werden Maschenweite, Neigung und Belagtyp deshalb gemeinsam betrachtet und mit einer Probesiebanalyse bestätigt.
Bei konventionellen Kreisschwingsieben liegt die Neigung typischerweise zwischen 15 und 30°. Mit steigender Neigung nimmt die Leistung zu, die wirksame Öffnung wird aber enger. Jedes zusätzliche Deck senkt die Leistung um etwa 10 %. Grenzkorn im Bereich von 75-125 % der Maschenweite drückt den Wirkungsgrad; der Siebwirkungsgrad im praktischen Betrieb liegt bei etwa 90-95 %. Praktisch heißt das: Wird das Sieb über seine Leistung hinaus beschickt, gelangt ein Teil der Körner unter 4 mm nicht durch den Belag, sondern wandert ins Überkorn. Es fällt weniger Sand an, und seine Kurve verschiebt sich zur groben Seite.
Das Dreidecksieb 1600×5000 mm der GNR-MVSI 900 trennt in der Standardausführung die Fraktionen 0-3 / 3-5 / 5-12 mm. Ist 0-4 mm das Ziel, wird die Belagbestückung bei der Bestellung passend zu Sand und Aufgabe festgelegt. In einer stationären Linie kommen aus den Sieben für Gesteinskörnung und Sand der GNR 1650 (1600×5000 mm, 15 kW) oder, bei Bedarf an mehr Fläche, der GNR 2060 (2000×6000 mm, 18,5 kW) in Frage. Setzt sich das Sanddeck zu, kann das an feuchtem Material, am falschen Belagtyp oder an zu schwacher Schwingung liegen; dann ist ein Wechsel des Belagtyps der bessere Weg als eine größere Maschenweite.
Feines abtrennen und bei Bedarf wieder zugeben
Das dritte Werkzeug für die Kurve besteht darin, den Materialstrom aufzuteilen und bei Bedarf wieder zusammenzuführen. Liegt der Feinanteil über der Spezifikationsgrenze, gibt es drei Wege. Der erste sind die oben beschriebenen Einstellungen für Kaskade und Vorabsiebung. Der zweite ist die Wäsche: Die Sandwaschschnecke arbeitet mit 0-50 mm Aufgabe und 50-250 t/h Leistung; die drehende Schnecke reibt den Sand am Trogboden und fördert ihn zum Austrag, während das leichte Wasser mit Ton und Schluff über das Wehr abläuft. Am Schneckenaustrag liegt die Feuchte typischerweise bei 15-30 %. Mit Hydrozyklon und Entwässerungssieb sinkt sie auf 8-20 %, und feiner Sand, der sonst beim Waschen verloren ginge, wird zurückgewonnen. Stehen weniger Ton sowie geringerer Wasser- und Energiebedarf im Vordergrund, arbeitet auch ein Schaufelradwäscher im gleichen Aufgabe- und Leistungsband, er reibt allerdings weniger als die Schnecke. Die Varianten lassen sich auf der Seite zu Sandwäsche und Erzwäschern vergleichen.
Der dritte Weg ist das Mischen. Werden die Fraktionen 0-3 und 3-5 mm getrennt gehalden und per Radlader oder Dosierband im gewünschten Verhältnis gemischt, lassen sich der Mittelbereich und der Bereich um 4 mm fein einstellen. Umgekehrt geht es auch: Ist beim Waschen zu viel Feines verloren gegangen, gibt man einen trocken gebliebenen Teil 0-3 mm wieder zum gewaschenen Sand und erreicht so den Zusammenhalt, den das Betonlabor fordert.
Ein hypothetisches Beispiel: Das Labor meldet für den 0-4-mm-Sand einen Anteil unter 0,063 mm, der einige Prozentpunkte über der Spezifikationsgrenze liegt, und der MBV fällt niedrig aus. In diesem Fall wird zuerst der Kaskadenanteil erhöht, danach mit der Vorabsiebung der fertige Sand reduziert, der in den VSI gelangt. Ist die Grenze nach diesen zwei Schritten noch überschritten, kommt die Waschlinie hinzu. Fällt der MBV hoch aus, kehrt sich die Reihenfolge um: erst Wäsche, dann Brechereinstellung.
Probenahme und Kontrollroutine in der Schicht
Ist die Kurve einmal eingestellt, besteht die eigentliche Arbeit darin, sie zu halten. Mit dem Verschleiß von Rotorspitzen und Amboss, mit wechselndem Gestein aus dem Bruch und mit abgenutzten Siebbelägen wandert die Kurve langsam. Die folgende Routine erkennt diese Drift, bevor eine Beschwerde kommt:
- Nehmen Sie in jeder Schicht die Probe an derselben Stelle (vom Band, nicht von der Halde) und analysieren Sie sie mit derselben Siebreihe.
- Tragen Sie Feinheitsmodul und Anteil unter 0,063 mm in ein Diagramm ein; achten Sie auf den Trend, nicht auf das Einzelergebnis.
- Lassen Sie einmal pro Woche MBV oder Sandäquivalent bestimmen; wechselt die Abbauwand, erhöhen Sie die Häufigkeit.
- Erfassen Sie den Verschleiß von Rotorspitzen und Amboss im Wartungsplan und notieren Sie, wie sich die Produktkurve mit fortschreitendem Verschleiß verschiebt.
- Prüfen Sie die Siebbeläge zu Beginn jeder Schicht auf Risse und Verstopfung; tauchen Körner über 4 mm auf, ist das Sieb die erste Stelle zum Nachsehen.
- Halten Sie die Sandhalden nach Fraktionen getrennt und schützen Sie sie vor Regen und Wind; entmischter Haldensand liefert im Labor ein anderes Ergebnis als im Betonwerk.
Der Wert dieser Routine liegt darin, dass sie früh zeigt, welcher Bereich der Kurve wandert. Steigt der Anteil unter 0,063 mm, prüft man Brecher oder Wäsche; dünnt der Mittelbereich aus, Rotordrehzahl und Aufgabe; zeigt sich Überkorn über 4 mm, das Sieb.
Häufig gestellte Fragen
Wie hoch darf der Feinanteil in 0-4 mm Sand sein?
Diesen Wert legen die Projektspezifikation und die angewandte Norm fest; er kann je nach Betonklasse und Einsatzort variieren. Holen Sie sich vor dem Bau der Linie die Grenzen der Sieblinie und den Grenzwert für den Feinanteil schriftlich und legen Sie die Anlage nach diesen Grenzen aus.
Kann ich mit einem einzigen VSI sowohl 0-4 mm Sand als auch Splitt herstellen?
Ja. Die GNR-MVSI 900 trennt das Produkt dank ihres Dreidecksiebs in 0-3 / 3-5 / 5-12 mm; durch eine geänderte Belagbestückung lässt sich bei der Bestellung ein Trennschnitt bei 4 mm festlegen. Gestein über 50 mm darf dieser Maschine aber nicht aufgegeben werden, davor ist eine Vor- und Nachbrechstufe nötig.
Bekomme ich Betonsand auch ohne Wäsche?
Besteht der Feinanteil überwiegend aus Gesteinsmehl und ist der MBV niedrig, ist eine trockene Produktion über Brecher- und Siebeinstellungen möglich. Bei hohem Tonanteil ist spezifikationsgerechter Sand ohne Wäsche schwer zu erreichen. Entscheiden Sie anhand des Laborergebnisses einer Probe aus dem Bruch.
Welche Garantie und Zertifikate gibt es?
Unsere Maschinen werden mit ISO-9001- und CE-Zertifikat in unserem Werk in Izmir gefertigt. Die Garantie beträgt 1 Jahr; Verschleißteile sind von der Garantie ausgenommen.
Kurzes Fazit und Angebot
Die Kurve von 0-4 mm Brechsand trifft man nicht mit einer einzelnen Maschine, sondern indem Brechereinstellung, Siebbestückung und bei Bedarf eine Waschlinie zusammen ausgelegt werden. Für eine mobile Lösung im Bereich 90-180 t/h kommt die GNR-MVSI 900 in Frage, für eine stationäre Linie der GNR 900 VSI mit passendem Sieb und Wäscher. Für die übrigen Brechstufen finden Sie Informationen auf der Seite zu mobilen Brech- und Siebanlagen auf Rädern. Senden Sie uns die Siebanalyse einer Sandprobe aus Ihrem Bruch zusammen mit dem MBV-Ergebnis und den Grenzwerten der Spezifikation über unsere Kontaktseite; wir dimensionieren die Linie nach diesen Daten und erstellen Ihr Angebot.
Definitionen technischer Begriffe: Glossar