EN — English
 TR — Türkçe
 DE — Deutsch
 RU — Русский
 FR — Français
 ES — Español
 AR — العربية
 SR — Српски

Wie erhöht man den Anteil kubischer Körnung in einer mobilen Brech- und Siebanlage?
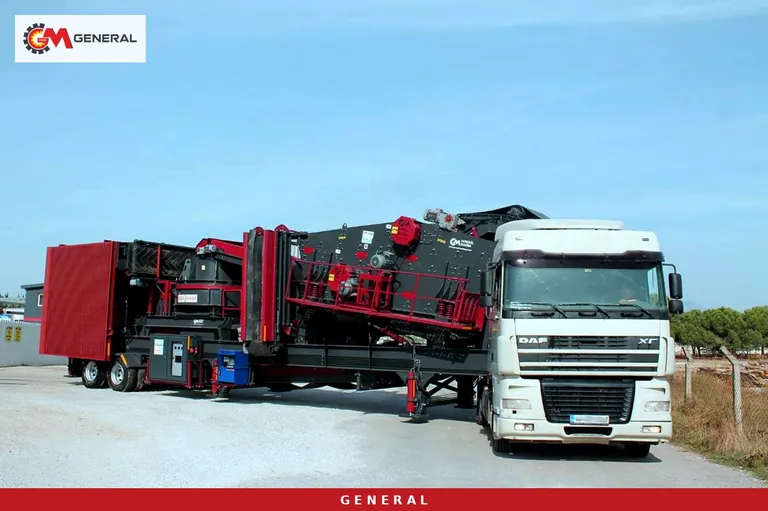
Enthält die Gesteinskörnung für die Betonmischanlage oder den Asphaltmischer zu viele plattige und längliche Körner, liegt die Ursache selten in einer einzelnen Maschine, sondern meist in der gesamten Linie. Wer in einer mobilen Brech- und Siebanlage den Anteil kubischer Körnung erhöhen will, muss Aufgabegröße, Zerkleinerung je Stufe, Brechertyp, Rotordrehzahl und Siebkreislauf gemeinsam betrachten. Dieser Beitrag zeigt, was vor Ort in welcher Reihenfolge zu prüfen ist, wie weit man allein mit Einstellungen kommt und wann eine eigene Kornformungsstufe sinnvoll wird.
Zuerst der Maßstab: kubisch nach wessen Definition?
Die Kornform wird mit dem in der Ausschreibung genannten Prüfverfahren gemessen, nicht nach Augenmaß. Projekte nach europäischen Normen verlangen Plattigkeitskennzahl (Flakiness Index) und Kornformkennzahl; Vorgaben auf Basis von ASTM C33 und verwandten US-Verfahren fordern einen Anteil flacher und länglicher Körner. Welches Verfahren, für welche Fraktion und mit welchem Grenzwert gilt, legt die technische Spezifikation Ihres Auftraggebers oder der Behörde fest. Bevor Sie also eine Einstellung ändern, bestätigen Sie den Grenzwert schriftlich und stellen sicher, dass das Labor dieselbe Methode anwendet.
Im zweiten Schritt wird der Ist-Zustand Fraktion für Fraktion gemessen. Die Kornform in 0-5 mm Sand und in 12-19 mm Splitt verschlechtert sich durch unterschiedliche Mechanismen. Ein Ergebnis aus einer Mischprobe verrät nicht, welcher Brecher oder welches Siebdeck das Problem verursacht. Getrennte Proben aus jeder Halde, zusammen mit den Brechereinstellungen des Tages protokolliert, bilden die Grundlage für alle weiteren Entscheidungen.
Woher kommen plattige Körner? Die Linie rückwärts lesen
Wie auf unserer Produktseite zum Kubizierer beschrieben, nimmt die Plattigkeit mit wachsender Aufgabegröße und sinkender Brecherdrehzahl zu. Vor Ort zeigt sich das auf drei Arten:
- Zu hohe Zerkleinerung je Stufe: Verlangt man von einem Brecher ein sehr hohes Zerkleinerungsverhältnis, spalten die Steine eher, als dass sie brechen, und es entstehen Platten. Großes Rohgestein in einem Schlag auf Feinkorn zu bringen, ist die häufigste Quelle plattiger Körner.
- Das Gestein selbst: Geschichtetes, schiefriges oder gebanktes Gestein bricht von Natur aus plattig. Hier helfen Einstellungen nur begrenzt; eine Formungsstufe wird nötig.
- Unterversorgte oder ungleichmäßige Aufgabe: Läuft der Brecher halb leer, passieren die Körner ohne gegenseitige Reibung. Weniger Stein-auf-Stein-Kontakt bedeutet schlechtere Form.
Gehen Sie vom Endprodukt rückwärts: Problemfraktion bestimmen, dann prüfen, aus welchem Brecher sie stammt und in welcher Größe und Gleichmäßigkeit das Material dort ankommt. Meist liegt die Lösung eine Stufe vor der Stelle, an der das Problem sichtbar wird.
Stellschrauben je nach Brechertyp
Kegelbrecher: volle Kammer und richtige Spaltweite
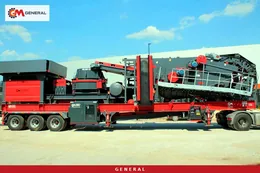
Beim Kegelbrecher bestimmt vor allem die Beschickung die Kubizität. Wird die Brechkammer voll (choke) beschickt, zerdrücken sich die Körner gegenseitig und die Kanten werden gebrochen; in einer halbleeren Kammer werden Steine einzeln eingeklemmt und kommen plattig heraus. Die hydraulische Spaltweite (CSS) sollte nahe am Größtkorn des gewünschten Produkts liegen. Zu weit geöffnet, laufen große plattige Stücke ungebrochen durch; zu eng, steigt die Zerkleinerung je Stufe und es entstehen wieder Platten. Für abrasiven Basalt und Granit nutzt die General 944 aus unseren mobilen Steinbrechern dieses Druckprinzip (Backenbrecher GPJ 90 + Kegelbrecher GM430, 800 mm Aufgabe, 120-180 t/h).
Prallbrecher: Rotordrehzahl und Prallschwingenspalt
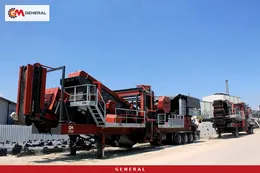
Ein Horizontalwellen-Prallbrecher liefert in weichem, wenig abrasivem Gestein wie Kalkstein schon allein gut geformtes Korn. Da die Plattigkeit mit sinkender Drehzahl zunimmt, verringern verschlissene Schlagleisten Umfangsgeschwindigkeit und Schlagenergie; ein Rotor mit abgenutzten Leisten erzeugt plattigeres Korn, obwohl an der Einstellung nichts geändert wurde. Auch der Spalt der Prallschwinge steuert Größtkorn und Kornform direkt. Bekannt ist zudem, dass ein Nachbrecher mit Prallprinzip etwas plattigeres Korn liefern kann als ein VSI; eine zusätzliche VSI-Stufe verbessert die Kubizität. Die mobile Backen- und Prall-Brechanlage General 950 (GPJ 90 + DMK01, 120-180 t/h) ist das mobile Beispiel dafür.
Backenbrecher als Vorbrecher: gleichmäßige Aufgabe statt Kornform
Kubisches Korn vom Backenbrecher zu erwarten, ist das falsche Ziel; der Vorbrecher soll den Nachbrecher gleichmäßig und ohne Unterbrechung versorgen. Ist sein Austrag grob und uneinheitlich, muss der Nachbrecher entweder übermäßig zerkleinern oder läuft unterversorgt – beides verschlechtert die Form. Ein Rost-Vorsieb, über das Feinanteil und Erde am Vorbrecher vorbeigeführt werden, korrigiert sowohl die Brecherlast als auch die Kornverteilung für den Nachbrecher.
Wenn Einstellungen nicht reichen: Formungsstufe am Ende der Linie
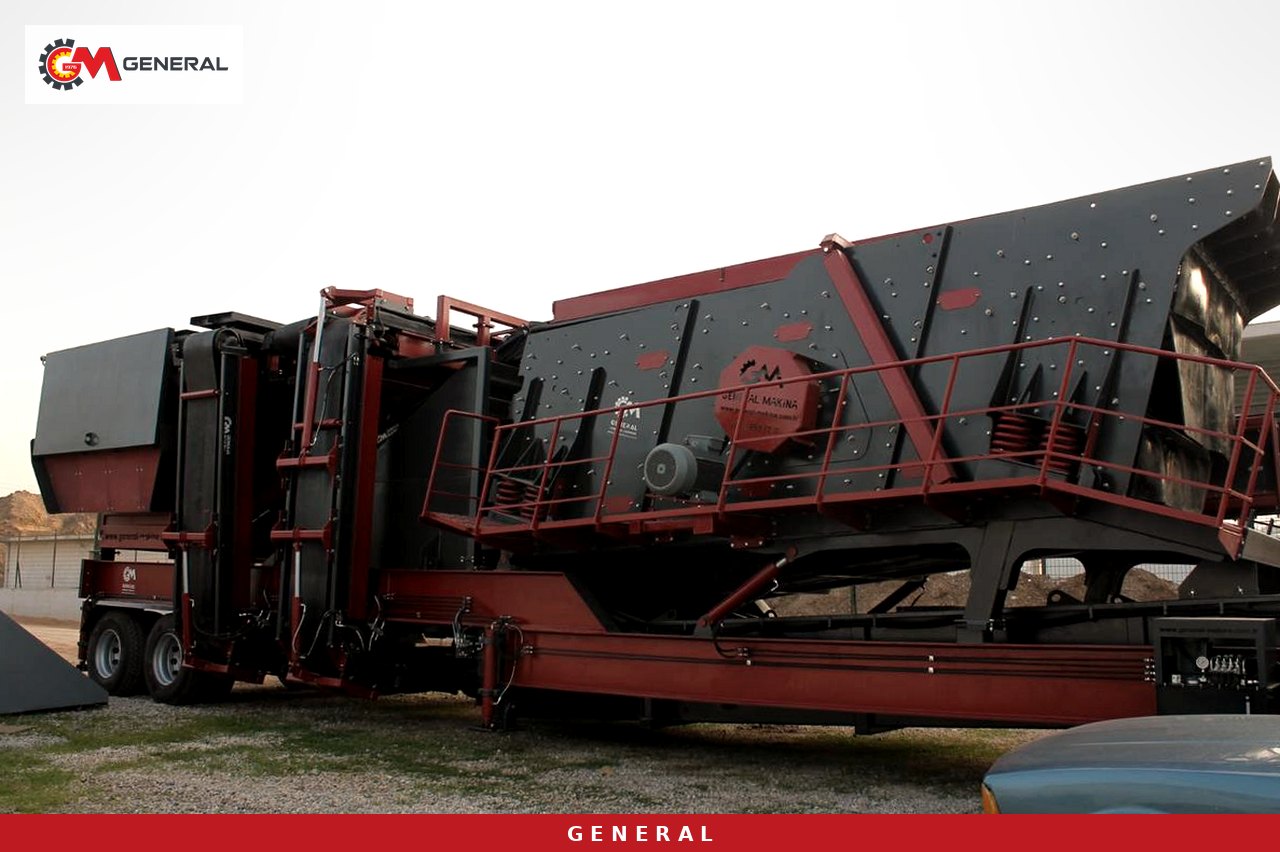
Ist das Gestein geschichtet oder erreicht die vorhandene Linie den Grenzwert schlicht nicht, bringt eine separate Formungsstufe schneller Ergebnisse als weiteres Feinjustieren. Der Kubizierer ist auf die Korrektur der Kornform ausgelegt, nicht auf Zerkleinerung; sein Zerkleinerungsgrad ist niedrig, er entlastet den Nachbrecher nicht, sondern veredelt dessen Produkt. Für mobile Linien bieten sich zwei Wege an: der mobile Kubizierer der Baureihe GNR MK nach dem Vorbrecher und der mobile VSI-Brecher GNR-MVSI 900 für Sand und feine Körnung.
| Modell | Aufgabe in der Linie | Max. Aufgabe | Leistung | Antrieb | Geeignet für |
|---|---|---|---|---|---|
| GNR MK50 (mobiler Kubizierer) | Formung nach dem Vorbrecher | 150 mm | 45-80 t/h | 75 kW | Basaltlinie mit kleiner Tonnage |
| GNR MK100 (mobiler Kubizierer) | Formung nach dem Vorbrecher | 250 mm | 90-130 t/h | 132 kW | Basaltlinie mit mittlerer Tonnage |
| GNR MK110 (mobiler Kubizierer) | Formung nach dem Vorbrecher | 350 mm | 160-250 t/h | 200 kW | Basaltlinie mit hoher Tonnage |
| GNR-MVSI 900 | Tertiäre Formung von Sand und Feinkorn | 50 mm | 90-180 t/h | 850-kVA-Generator | Kubischer Sand, Fraktionen 0-3 / 3-5 / 5-12 mm |
| General 944 | Komplette Backen- + Kegelanlage | 800 mm | 120-180 t/h | 550-kVA-Generator | Kubisches Korn durch Druck in abrasivem Gestein |
| General 950 | Komplette Backen- + Prallanlage | 800 mm | 120-180 t/h | 600-kVA-Generator | Hohe Zerkleinerung und kubisches Korn |
Die MK-Baureihe liefert 0-25 mm Endprodukt, die Innenauskleidung besteht aus verschleißfestem Hardox 500. Ihre Stärke liegt in mäßig abrasivem Basalt; bei sehr abrasivem Gestein mit hohem Quarzanteil muss die Standzeit der Auskleidung genau beobachtet und ein Kegelbrecher als Alternative geprüft werden. Der MVSI 900 dagegen ist eine Tertiärstufe mit maximal 50 mm Aufgabe und braucht stets Vor- und Nachbrecher davor. Alle eigenständigen Einheiten finden Sie unter transportable Brechanlagen.
Der Siebkreislauf: die übersehene Hälfte der Kubizität
So gut der Brecher auch eingestellt ist: Bei falsch ausgelegtem Siebkreislauf gelangen plattige Körner in die Halde. Im geschlossenen Kreislauf läuft das Überkorn zum Brecher zurück; diese Rückführung hilft, die Kammer gefüllt zu halten, und gibt großen plattigen Stücken eine zweite Chance zum Bruch. Im offenen Kreislauf geht jedes Korn nach einem Durchgang direkt auf Halde.
Maßgeblich ist auch das Verhältnis von Maschenweite zu Brecherspalt. Ist die Masche deutlich größer als der Spalt, rutschen Platten, die in einer Richtung dünn und in der anderen lang sind, durch das Sieb ins Produkt. Die Maschenweite näher an das Größtkorn zu legen und das Siebdeck sauber zu halten, kann die Formwerte verbessern, ohne den Brecher anzufassen. Verschlissene Siebgewebe mit aufgeweiteten Maschen wirken genauso; regelmäßige Maschenkontrollen gehören deshalb in den Wartungsplan.
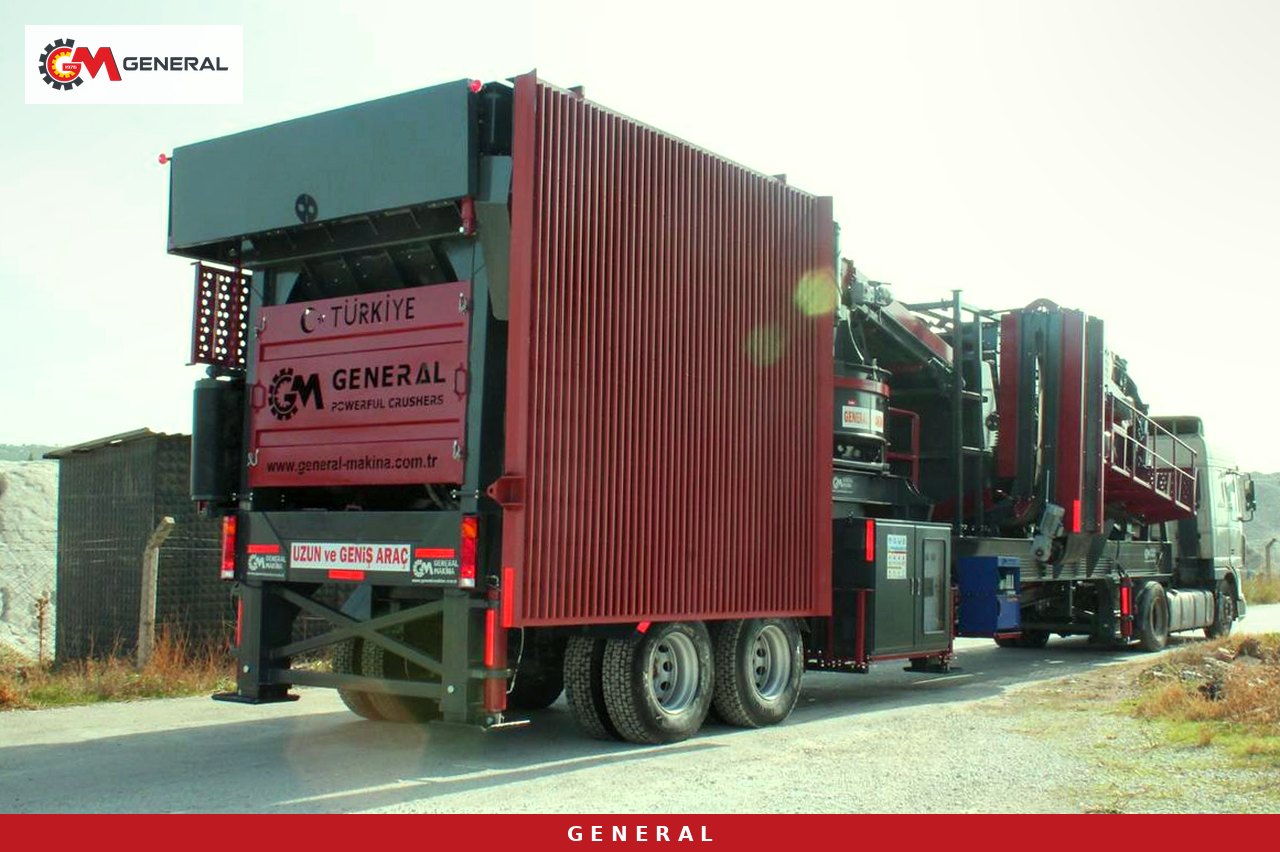
Checkliste für die Baustelle
- Prüfverfahren, Fraktionen und Grenzwert der Spezifikation schriftlich bestätigen.
- Jede Halde getrennt beproben; Ergebnisse mit den Brecher- und Siebeinstellungen des Tages festhalten.
- Im Fließschema markieren, aus welchem Brecher die Problemfraktion stammt.
- Aufgabegröße und Füllgrad dieses Brechers prüfen; bei Unterversorgung Aufgeberdrehzahl oder Bunkerstand korrigieren.
- Zerkleinerung je Stufe überprüfen; trägt ein Brecher zu viel, die Arbeit neu verteilen.
- Verschleiß von Schlagleisten und Auskleidung an Prall- und Kubiziererrotoren messen; verschlissene Teile verschlechtern die Form.
- Am Kegelbrecher Spaltweite und Vollbeschickung kontrollieren.
- Maschenweiten und Gewebeverschleiß messen; bei offenem Kreislauf den Umstieg auf geschlossenen Kreislauf prüfen.
- Immer nur einen Parameter ändern und neu beproben; wer drei Einstellungen gleichzeitig ändert, weiß nicht, welcher Schritt gewirkt hat.
Die Kostenseite: Verschleißteile gegen Produktwert
Eine Formungsstufe verbraucht zusätzliche Energie und Verschleißteile. Dafür wird spezifikationsgerechtes kubisches Korn im Beton- und Asphaltmarkt ohne Rückweisung abgesetzt und erzielt häufig einen besseren Preis. Für die Entscheidung beide Seiten auf gleicher Tonnenbasis vergleichen:
Mehrkosten je Tonne = (zusätzliche Leistung kW × Betriebsstunden × Energiepreis je Einheit + Verschleißteilverbrauch) ÷ produzierte Tonnen
Mehrerlös je Tonne = (Menge spezifikationsgerechten Materials × Preisdifferenz + Rückgang zurückgewiesenen oder abgewerteten Materials) ÷ produzierte Tonnen
Da diese Größen je nach Gestein, Standort und Markt schwanken, wäre eine Pauschalzahl irreführend. Mit eigenen Daten rechnen Sie im Energie- und Verschleißkostenrechner. Die Legierung der Auskleidung fließt direkt in diese Rechnung ein: Hochchrom- oder keramikverstärkte Teile für sauberes, abrasives Gestein, Manganstahl für Recyclingmaterial mit Fremdmetallrisiko.
Häufige Fragen
Welchen Kubizitätswert sollte ich anstreben?
Das Ziel legt die Spezifikation fest, nicht die Anlage. Bestätigen Sie Grenzwert und Prüfverfahren für Plattigkeit oder Kornform aus Ihrer Beton- oder Asphaltausschreibung mit Behörde oder Auftraggeber und stellen Sie die Anlage darauf ein.
Lässt sich ein Kubizierer in meine vorhandene mobile Anlage einbinden?
Ja. Der Kubizierer arbeitet als eigenständige transportable Einheit und kann nach dem Vorbrecher platziert werden. Das Modell richtet sich nach dem Größtkorn des zulaufenden Materials (150 mm für MK50, 250 mm für MK100, 350 mm für MK110) und der benötigten Tonnage. Anschlusspunkte und Bandanordnung werden standortbezogen geplant.
Kubizierer oder VSI?
Beide gehören zur selben Familie der Kornformung, arbeiten aber an unterschiedlichen Stellen. Der Kubizierer formt grobe und mittlere Körnung nach dem Vorbrecher; der VSI erzeugt kubischen Sand und Feinkorn aus Aufgabe bis 50 mm. Liegt das Problem im Splitt, ist der Kubizierer der richtige Schritt, liegt es im Sand, der VSI.
Wovon hängt der Preis ab?
Von Modell und Leistung, gewünschten Fraktionen, Antriebseinheit sowie zusätzlichen Bändern und Sieben. Mit Angaben zu Gestein, Tonnage und Spezifikation erstellen wir ein projektbezogenes Angebot.
Mehr kubisches Korn erreicht man, indem man die Spezifikation bestätigt, fraktionsweise misst, Aufgabe und Zerkleinerung je Stufe ausbalanciert, den Verschleiß verfolgt und den Siebkreislauf richtig auslegt. Reicht das nicht, ist ein mobiler Kubizierer oder eine VSI-Stufe die dauerhafte Lösung. Schicken Sie uns Gesteinsprobe, Leistungsziel und Grenzwert, dann erarbeiten wir gemeinsam die passende Linienkonfiguration. Für Angebot oder technisches Gespräch erreichen Sie uns über unsere Kontaktseite.
Definitionen technischer Begriffe: Glossar