EN — English
 TR — Türkçe
 DE — Deutsch
 RU — Русский
 FR — Français
 ES — Español
 AR — العربية
 SR — Српски

Comment augmenter la part de granulats cubiques dans une installation de concassage-criblage mobile ?
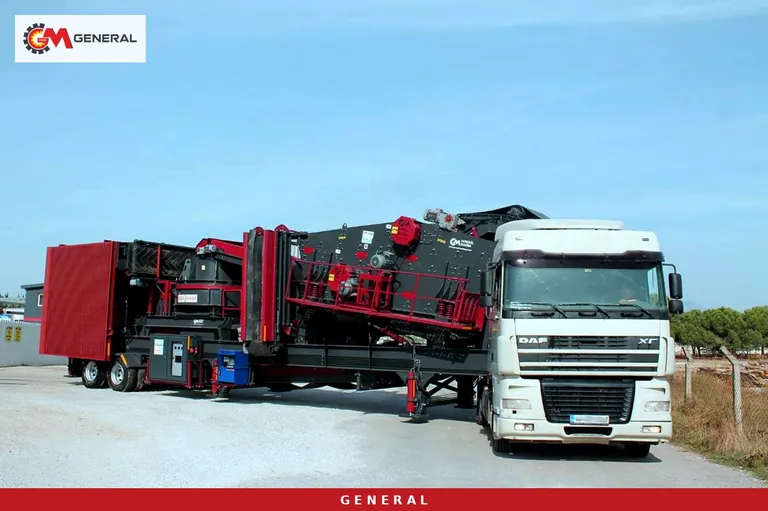
Lorsque les granulats destinés à une centrale à béton ou à un poste d'enrobage contiennent trop de grains plats et allongés, la cause se trouve rarement dans une seule machine : elle est presque toujours répartie sur toute la ligne. Pour augmenter la part de produit cubique dans une installation de concassage-criblage mobile, il faut lire ensemble la granulométrie d'alimentation, le rapport de réduction de chaque étage, le type de concasseur, la vitesse du rotor et le circuit de criblage. Cet article indique quoi vérifier sur site et dans quel ordre, jusqu'où les réglages suffisent, et à quel moment ajouter un étage de mise en forme dédié.
D'abord la référence : « cubique » selon quelle définition ?
La forme des grains se mesure avec l'essai prévu au cahier des charges, pas à l'œil. Les projets suivant les normes européennes exigent un coefficient d'aplatissement (Flakiness Index) et un indice de forme ; les spécifications basées sur l'ASTM C33 et les méthodes américaines associées demandent un pourcentage de grains plats et allongés. L'essai applicable, la fraction concernée et la valeur limite sont fixés par la spécification technique du client ou du maître d'ouvrage. Avant de toucher au moindre réglage, il faut donc confirmer la limite par écrit et s'assurer que le laboratoire applique la même méthode.
Deuxième étape : mesurer l'état actuel fraction par fraction. La forme des grains se dégrade par des mécanismes différents dans un sable 0-5 mm et dans un gravillon 12-19 mm. Le résultat d'un échantillon mélangé ne dit pas quel concasseur ou quel étage de crible pose problème. Prélever séparément sur chaque stock et consigner les résultats avec les réglages du jour constitue la base de toutes les décisions suivantes.
D'où viennent les grains plats ? Lire la ligne à rebours
Comme l'indique notre page produit du cubiciseur, l'aplatissement augmente quand la taille d'alimentation croît et quand la vitesse du concasseur baisse. Sur site, cela se traduit de trois façons :
- Réduction excessive par étage : lorsqu'on demande à un seul concasseur un rapport de réduction très élevé, la pierre se fend au lieu de se briser et sort en plaquettes. Vouloir ramener un tout-venant de carrière très gros en produit fin d'un seul coup est la source la plus fréquente de grains plats.
- La roche elle-même : les roches litées ou schisteuses se cassent naturellement en plaquettes. Les réglages n'aident alors que partiellement ; un étage de mise en forme devient nécessaire.
- Alimentation insuffisante ou irrégulière : quand le concasseur tourne à moitié vide, les grains passent sans frotter les uns contre les autres. Moins de contact pierre contre pierre signifie une forme moins bonne.
Remontez depuis le produit fini : identifiez la fraction en cause, puis le concasseur dont elle sort, et la taille et la régularité du matériau qui y entre. Le plus souvent, la solution se trouve un étage avant l'endroit où le problème apparaît.
Leviers de réglage selon le type de concasseur
Concasseur à cône : chambre pleine et bon réglage fermé
Dans un concasseur à cône, le mode d'alimentation est le premier facteur de cubicité. Quand la chambre est alimentée en charge pleine (choke feed), les grains s'écrasent entre eux et leurs arêtes s'arrondissent ; dans une chambre à moitié vide, les pierres sont pincées une à une et sortent plates. Le réglage fermé hydraulique (CSS) doit rester proche de la dimension maximale du produit recherché. Trop ouvert, il laisse passer des plaquettes non concassées ; trop fermé, il augmente la réduction par étage et recrée des plaquettes. Pour le basalte et le granite abrasifs, la General 944 de notre gamme de broyeurs de pierres mobiles exploite ce principe de compression (mâchoires GPJ 90 + cône GM430, alimentation 800 mm, 120-180 t/h).
Concasseur à percussion : vitesse du rotor et écartement des écrans
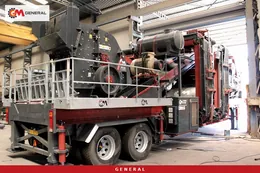
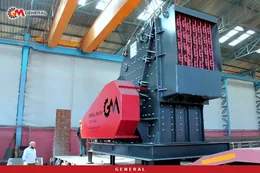
Un concasseur à percussion à axe horizontal donne à lui seul un produit bien formé dans une roche tendre et peu abrasive comme le calcaire. Comme l'aplatissement augmente quand la vitesse diminue, des battoirs usés réduisent la vitesse périphérique et l'énergie d'impact ; un rotor équipé de battoirs usés produit des grains plus plats alors qu'aucun réglage n'a changé. L'écartement des écrans de choc agit aussi directement sur la dimension maximale et la forme. On sait par ailleurs qu'un percuteur secondaire peut produire un grain légèrement plus plat qu'un VSI, et qu'un étage VSI supplémentaire améliore la cubicité. L'installation mobile mâchoire-percussion General 950 (GPJ 90 + DMK01, 120-180 t/h) illustre cette approche en version mobile.
Primaire à mâchoires : régularité d'alimentation plutôt que forme
Attendre un produit cubique d'un concasseur à mâchoires est un mauvais objectif ; le rôle du primaire est d'envoyer au secondaire une granulométrie régulière, sans interruption. Si la sortie du primaire est grossière et dispersée, le secondaire doit soit trop réduire, soit tourner à vide, et dans les deux cas la forme se dégrade. Un pré-criblage sur grille (grizzly) qui fait contourner le primaire aux fines et à la terre corrige à la fois la charge du concasseur et la courbe granulométrique envoyée au secondaire.
Quand les réglages ne suffisent plus : un étage de mise en forme en fin de ligne
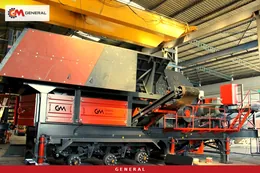
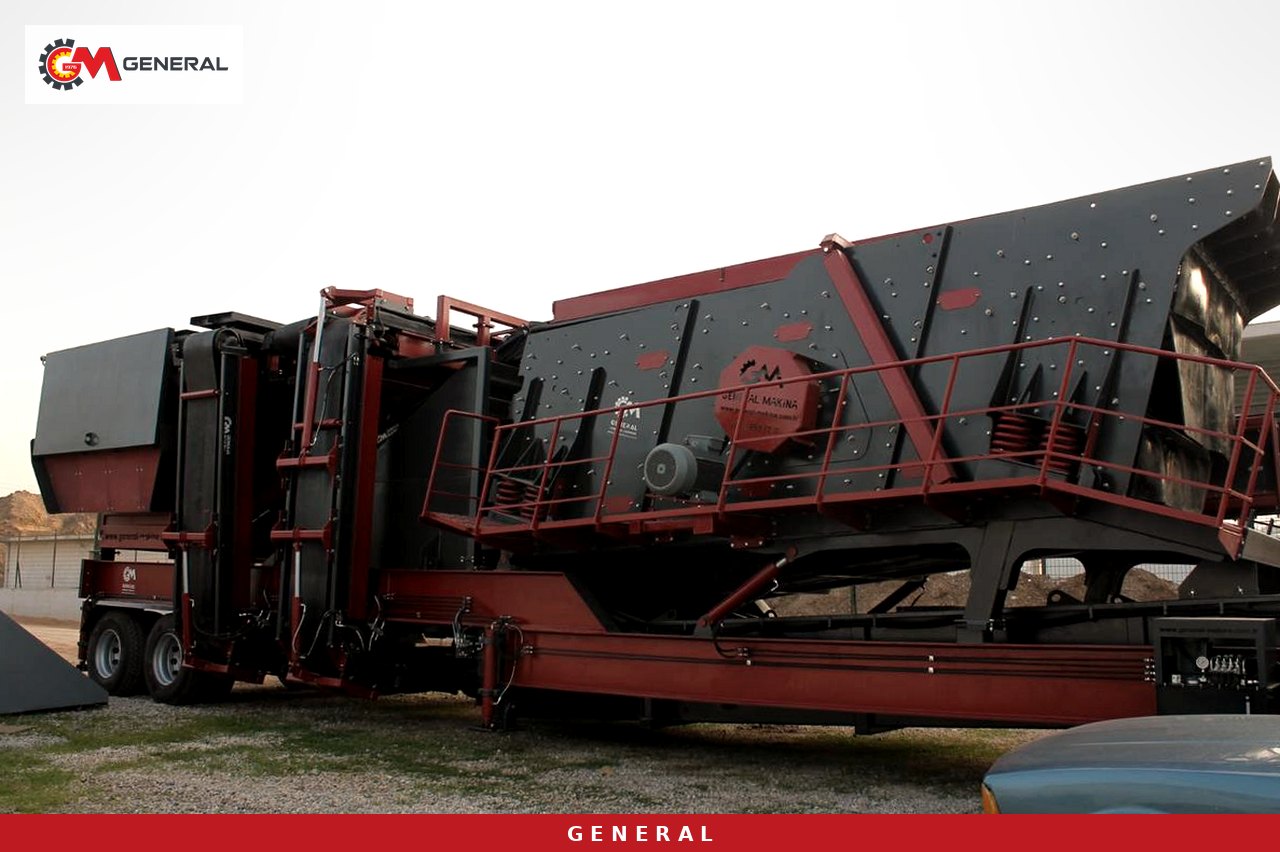
Si la roche est litée ou si la ligne existante n'atteint tout simplement pas la limite du cahier des charges, un étage de mise en forme séparé donne des résultats plus vite qu'une course aux réglages. Le cubiciseur sert à corriger la forme des grains, pas à réduire la taille ; son rapport de réduction est faible, il ne soulage pas le secondaire mais retravaille son produit. Deux voies se distinguent pour les lignes mobiles : le cubiciseur mobile de la série GNR MK placé après le primaire, et l'unité mobile VSI GNR-MVSI 900 pour mettre en forme le sable et les gravillons fins.
| Modèle | Rôle dans la ligne | Alimentation max. | Débit | Puissance | Cas d'usage |
|---|---|---|---|---|---|
| GNR MK50 (cubiciseur mobile) | Mise en forme après le primaire | 150 mm | 45-80 t/h | 75 kW | Ligne basalte à faible tonnage |
| GNR MK100 (cubiciseur mobile) | Mise en forme après le primaire | 250 mm | 90-130 t/h | 132 kW | Ligne basalte à tonnage moyen |
| GNR MK110 (cubiciseur mobile) | Mise en forme après le primaire | 350 mm | 160-250 t/h | 200 kW | Ligne basalte à fort tonnage |
| GNR-MVSI 900 | Mise en forme tertiaire du sable et des fines | 50 mm | 90-180 t/h | groupe électrogène 850 kVA | Sable cubique, fractions 0-3 / 3-5 / 5-12 mm |
| General 944 | Installation complète mâchoires + cône | 800 mm | 120-180 t/h | groupe électrogène 550 kVA | Produit cubique par compression en roche abrasive |
| General 950 | Installation complète mâchoires + percussion | 800 mm | 120-180 t/h | groupe électrogène 600 kVA | Forte réduction et produit cubique |
La série MK livre un produit fini 0-25 mm et son blindage intérieur est en acier anti-usure Hardox 500. Elle donne le meilleur d'elle-même dans un basalte moyennement abrasif ; dans une roche très abrasive riche en quartz libre, la durée de vie du blindage doit être surveillée de près et un cône doit être envisagé comme alternative. Le MVSI 900, lui, est un étage tertiaire qui n'accepte pas plus de 50 mm ; il lui faut toujours un primaire et un secondaire en amont. L'ensemble des unités autonomes figure dans la catégorie concasseurs de roche portables.
Le circuit de criblage : la moitié oubliée de la cubicité
Aussi bien réglé que soit le concasseur, des grains plats rejoindront le stock si le circuit de criblage est mal conçu. En circuit fermé, le refus du crible retourne au concasseur ; ce recyclage aide à maintenir la chambre pleine et donne aux grosses plaquettes une seconde occasion de se briser. En circuit ouvert, chaque grain passé une fois dans le concasseur part directement au stock.
Le rapport entre l'ouverture des mailles et le réglage du concasseur compte aussi. Si la maille est nettement plus grande que le réglage, des plaquettes fines dans un sens et longues dans l'autre traversent le crible et se retrouvent dans le produit. Rapprocher l'ouverture de la dimension maximale du produit et garder le tamis propre peut améliorer les résultats de forme sans toucher au concasseur. Une toile usée aux mailles élargies produit le même effet ; le contrôle régulier des mailles doit donc figurer au plan de maintenance.
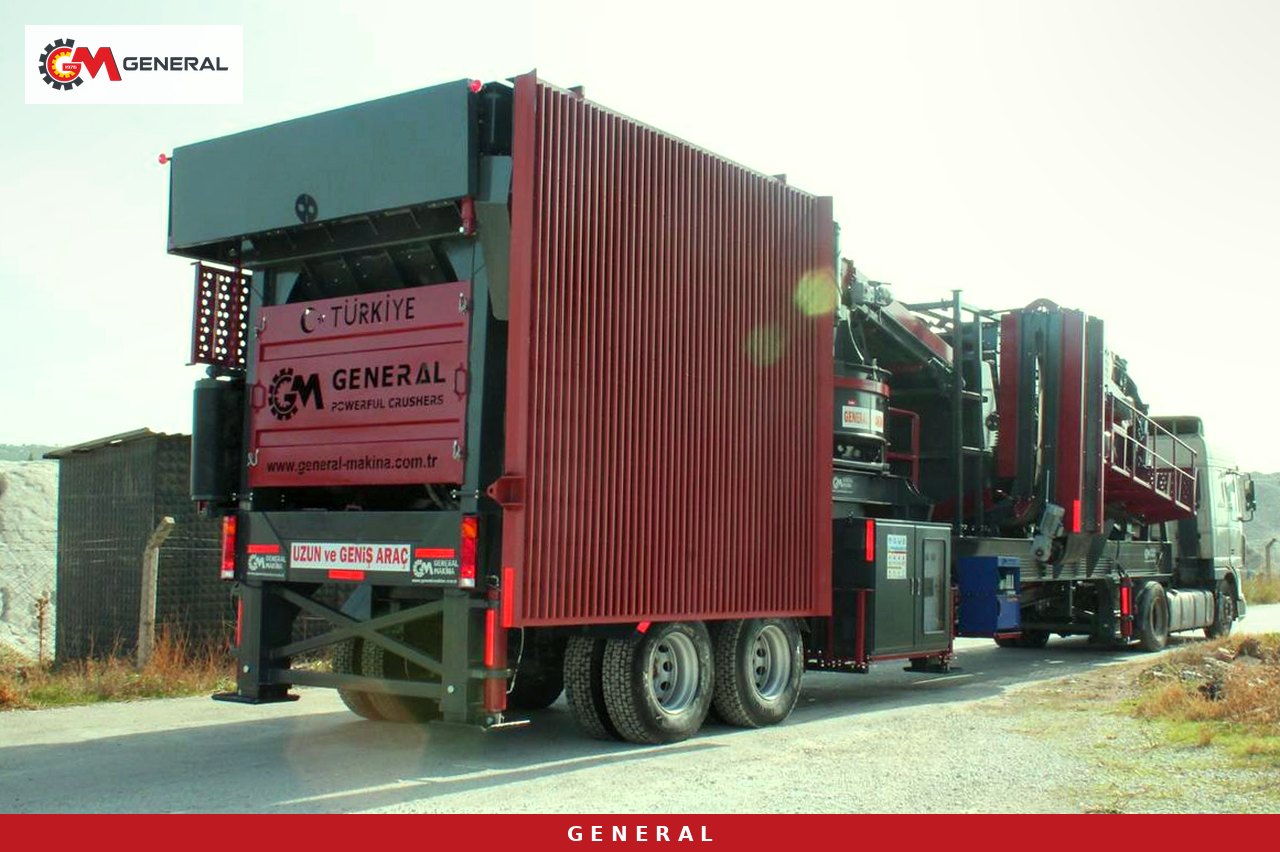
Liste de contrôle pas à pas pour le chantier
- Confirmer par écrit l'essai de forme, les fractions et la valeur limite du cahier des charges.
- Prélever séparément sur chaque stock ; consigner les résultats avec les réglages concasseurs et cribles du jour.
- Repérer sur le schéma de process le concasseur d'où provient la fraction en cause.
- Vérifier la taille d'alimentation et le remplissage de ce concasseur ; s'il tourne à vide, corriger la vitesse de l'alimentateur ou le niveau de la trémie.
- Revoir la réduction par étage ; si un concasseur porte trop de travail, le répartir autrement.
- Mesurer l'usure des battoirs et du blindage sur les rotors à percussion et du cubiciseur ; des pièces usées dégradent la forme.
- Sur le cône, contrôler le réglage fermé et l'alimentation en charge pleine.
- Mesurer les ouvertures de mailles et l'usure des toiles ; en circuit ouvert, étudier le passage en circuit fermé.
- Ne modifier qu'un paramètre à la fois puis reprélever ; changer trois réglages d'un coup empêche de savoir lequel a fonctionné.
Le volet coûts : pièces d'usure contre valeur du produit
Un étage de mise en forme consomme de l'énergie et des pièces d'usure supplémentaires. En contrepartie, un produit cubique conforme se vend sur le marché du béton et de l'enrobé sans refus et trouve souvent preneur à meilleur prix. Pour décider, comparez les deux côtés à la tonne :
Surcoût par tonne = (puissance supplémentaire kW × heures de marche × prix unitaire de l'énergie + consommation de pièces d'usure) ÷ tonnes produites
Recette supplémentaire par tonne = (quantité de produit conforme × écart de prix + baisse du matériau refusé ou déclassé) ÷ tonnes produites
Ces variables dépendant de la roche, du site et du marché, un chiffre général serait trompeur. Pour faire le calcul avec vos propres données, utilisez le calculateur du coût énergie et usure. Le choix de l'alliage du blindage pèse directement sur ce calcul : pièces haut chrome ou renforcées céramique pour une roche propre et abrasive, acier au manganèse pour les matériaux de recyclage présentant un risque de ferraille.
Questions fréquentes
Quelle valeur de cubicité viser ?
C'est le cahier des charges qui fixe l'objectif, pas l'installation. Faites confirmer par le maître d'ouvrage ou votre client la limite d'aplatissement ou d'indice de forme et la méthode d'essai de votre projet béton ou enrobé, puis réglez l'installation sur cette limite.
Peut-on ajouter un cubiciseur à une installation mobile existante ?
Oui. Le cubiciseur fonctionne comme une unité mobile autonome et se place après le primaire. Le modèle se choisit selon la dimension maximale du matériau entrant (150 mm pour le MK50, 250 mm pour le MK100, 350 mm pour le MK110) et le débit recherché. Les points de raccordement et la disposition des convoyeurs sont étudiés selon le site.
Cubiciseur ou VSI ?
Les deux appartiennent à la même famille de machines de mise en forme, mais travaillent à des endroits différents. Le cubiciseur façonne les granulats grossiers et moyens après le primaire ; le VSI produit du sable cubique et des gravillons fins à partir d'une alimentation jusqu'à 50 mm. Si le défaut est dans les gravillons, le cubiciseur est la bonne étape ; s'il est dans le sable, le VSI.
Qu'est-ce qui détermine le prix ?
Le modèle et le débit, les fractions demandées, l'unité de puissance, ainsi que les convoyeurs et cribles supplémentaires. Transmettez-nous le type de roche, le tonnage et la spécification pour recevoir une offre adaptée à votre projet.
Augmenter la part cubique revient à confirmer la spécification, mesurer par fraction, équilibrer alimentation et réduction par étage, suivre l'usure et bien concevoir le circuit de criblage. Quand cela ne suffit pas, un cubiciseur mobile ou un étage VSI apporte une solution durable. Envoyez-nous un échantillon de roche, votre objectif de débit et votre valeur limite : nous définirons ensemble la configuration de ligne adaptée. Pour une offre ou un échange technique, contactez-nous via notre page de contact.
Définitions des termes techniques : Glossaire