EN — English
 TR — Türkçe
 DE — Deutsch
 RU — Русский
 FR — Français
 ES — Español
 AR — العربية
 SR — Српски
Negabari yönetimi ve ızgara açıklığı seçimi
Bir ocakta üretimi asıl düşüren şey çoğu zaman kırıcının kapasitesi değil, kırıcıya ulaşan tüvenanın içindeki birkaç iri bloktur. Negabari yönetimi ve ızgara açıklığı seçimi bu yüzden patlatma sonrası ilk kararlardan biridir: ne kadar iri parçanın oluşmasına izin verildiği, hangi parçanın besleyicide durdurulacağı ve hangi malzemenin kırıcıya hiç girmeyeceği aynı hesabın parçalarıdır.
Negabari nedir, hangi noktadan sonra sorun olur
Negabari, akışın bir noktasında geçemeyecek kadar iri kalan malzemedir; dolayısıyla mutlak bir boyut değil, o noktaya göre tanımlanan bir orandır. Primer kırıcı için pratik sınır bellidir: besleme malzemesinin en büyük parçası, kırıcının besleme ağzı genişliğinin yaklaşık yüzde sekseninden büyük olmamalıdır. Bu sınırın üstündeki bloklar ağızda köprü kurar, kavitede oturur ve besleme kesildiği için tesisin tamamı boşta döner.
Negabari oranı nasıl ölçülür
Ölçüm yapılmadığında negabari her zaman "arada bir olan bir şey" olarak kalır. Sahada uygulanabilir üç yöntem vardır: kepçe operatörünün kırıcıya gönderemediği blokları vardiya boyunca çetelemesi, besleyici üstünde biriken iri malzemenin gün sonunda ayrı bir yığına alınıp tartılması ve patlatma sonrası yığının belirli mesafeden fotoğraflanarak parça boyu dağılımının değerlendirilmesi. Üçü de kaba yöntemlerdir, ama bir eğilim verir: negabari payı büyüyorsa sorun kırıcıda değil delik deseni, gecikme düzeni ya da şarj miktarındadır.
Bu ölçümün ikinci faydası, sorumluluğu doğru yere taşımasıdır. Kırıcıda geçen boş süre çoğu zaman bakım kaydına yazılır; oysa nedeni patlatma tasarımında olabilir.
Negabari yönetimi ve ızgara açıklığı seçimi
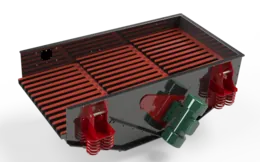
Besleyicinin ızgara bölümü iki iş yapar: kırıcının ürün boyutundan zaten küçük olan malzemeyi devreye almadan yan yola alır ve iri malzemeyi düzenli bir debiyle kavitede tutar. Bunun için ızgara açıklığı, kırıcının kapalı taraf ayarıyla ilişkilendirilir. Başlangıç noktası açıklığın kapalı taraf ayarına eşit olmasıdır; besleme kirli ve inceyse açıklık daraltılır, çok temiz ve iriyse bir miktar genişletilebilir.
| Besleme durumu | Izgara açıklığı başlangıcı | Gerekçe |
|---|---|---|
| Temiz, kuru, iri tüvenan | Kırıcı kapalı taraf ayarına eşit ya da bir miktar üstünde | Yalnız gerçekten ince malzeme baypas edilir, kırıcı kapasitesi boşa harcanmaz |
| Standart ocak beslemesi | Kapalı taraf ayarına eşit | Ürün boyutunun altındaki malzeme kırıcıya hiç girmez |
| Kirli, ince ve killi besleme | Kapalı taraf ayarının yüzde 50-80'i | Toz ve toprak devreye alınmadan ayrılır, kavitede paketlenme önlenir |
| Islak ve yapışkan besleme | Açıklık yerine besleyici tipi değiştirilir | Titreşim ıslak inceyi açıklığa sıvar; körlenen ızgara elek değil oluk olur |
Açıklığı daraltmanın bedeli, ızgara altına düşen malzeme miktarının artması ve eleklerin daha çok yüklenmesidir; genişletmenin bedeli ise kırıcının zaten yeterince küçük malzemeyi bir kez daha kırmasıdır. Bu iki maliyet arasında karar verirken bakılacak yer, kırıcı aşınma parçalarının tüketim hızı ile elek yüklerinin karşılaştırılmasıdır. Uygun ızgaralı elek yapılandırması olmadan bu dengeye ulaşmak deneme yanılmaya kalır.
Körlenme: açıklık doğru, malzeme yanlış
Doğru hesaplanmış bir açıklık bile ıslak ve killi beslemede işe yaramayabilir. Titreşim, yapışkan ince malzemeyi çubuk aralarına sıvar; aralık kapandığında ızgara eleme işlevini bırakır ve yalnızca bir oluk hâline gelir. Bu durumda ilk bakılacak şeyler çubuk geometrisi, titreşim şiddeti ve besleme neminin mevsimsel değişimidir. Kademeli çubuk düzeni, malzemenin her kademede yeniden düşmesini sağlayarak tıkanmayı azaltır.
Besleyici tipi kararı
Kuru ve temiz malzemede titreşimli ızgaralı besleyici en basit çözümdür. Malzeme sürekli ıslak ve killiyse kararı açıklık üzerinde değil, besleyici tipinde vermek gerekir: eliptik milleri birbirine göre dönen besleyiciler, çubuklar birbirine göre hareket ettiği için kendi kendini temizler ve yapışkan malzemenin aralıkları kapatmasını engeller. Aynı dönme hareketi kil bağlı topakları da ayırarak ince malzemenin aşağı düşmesini kolaylaştırır.
Kırıcı tarafındaki karşılığı
Izgara ayarının hedefi kırıcıyı boş bırakmamaktır. Çeneli kırıcı, kavite dolu çalıştığında hem daha düzgün taneli ürün verir hem de plakaları düzgün aşındırır; aralıklı ve sıçramalı besleme ise yerel aşınma ve titreşim üretir. Negabari doğru yönetildiğinde besleme sürekliliği artar, ayrıca iri blokları kırmak için harcanan hidrolik kırıcı süresi düşer.
Ayar değiştiğinde nelerin yeniden gözden geçirilmesi gerekir
Izgara açıklığı ya da kapalı taraf ayarı değiştirildiğinde etkisi tek makinede kalmaz. Baypas edilen malzemenin miktarı değiştiği için elek yükleri kayar, bant üzerindeki dolgu yüksekliği değişir ve ürün stoklarının fraksiyon payları farklılaşır. Bu nedenle her ayar değişikliğinden sonra en az bir vardiya boyunca elek altı miktarları ve ürün karışımı izlenmeli, sonuç kayda geçirilmelidir; aksi halde bir sonraki sorun hangi ayarın yarattığı anlaşılmaz.
Sık sorulan sorular
Izgara açıklığını kırıcı ayarını değiştirmeden büyütmek doğru mu?
Doğru olmaz. Iki değer birbirine bağlıdır; kapalı taraf ayarı değişmeden açıklığın büyütülmesi, kırıcıya zaten ürün boyutundaki malzemenin gönderilmesi anlamına gelir.
Negabari oranı kaçın üstünde patlatmaya dönmek gerekir?
Tek bir eşik yoktur; karar, hidrolik kırıcıda geçen süre ile patlatma maliyetinin karşılaştırılmasıyla verilir. Ölçüm olmadan bu karşılaştırma yapılamaz.
Izgara çubukları aşındıkça açıklık değişir mi?
Değişir. Aşınan çubuk hem incelir hem yükseklik kaybeder; açıklık ölçüsü bu yüzden düzenli aralıklarla yeniden ölçülmelidir.
Patlatma tasarımı, besleyici seçimi ve kırıcı ayarı tek bir zincirdir; maden mühendisliği bölümündeki diğer yazılar bu zincirin ocak planlaması tarafını ele alıyor.
Teknik terimlerin açıklamaları: Terimler Sözlüğü