EN — English
 TR — Türkçe
 DE — Deutsch
 RU — Русский
 FR — Français
 ES — Español
 AR — العربية
 SR — Српски

Maintenance et gestion des pièces de rechange en concassage : prévenir l'usure
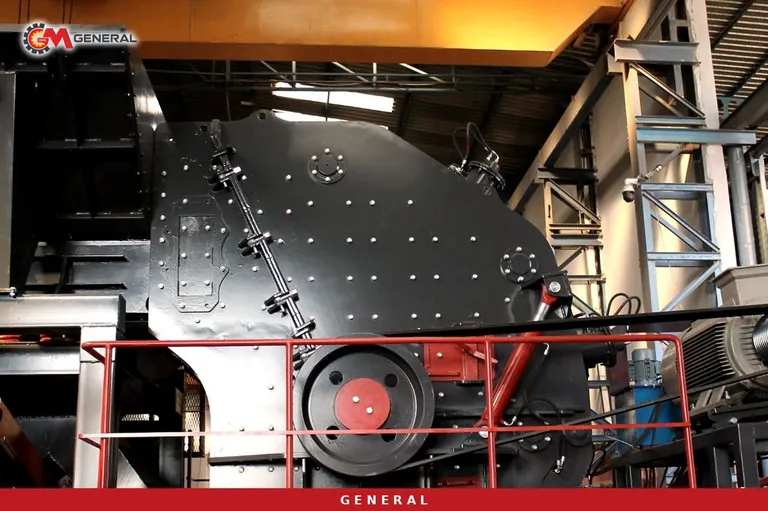
L'usure dans une installation de concassage ne s'arrête pas ; sa vitesse, son emplacement et son coût se pilotent. Quand la même mâchoire est usée bien avant l'arrêt programmé dans une carrière et tient jusqu'à la révision dans une autre, la différence tient rarement à la pièce elle-même. Elle tient à la roche contre laquelle la pièce travaille, à l'alimentation et aux habitudes de contrôle sur site. Cet article relie la maintenance et la gestion des pièces de rechange d'une installation de concassage-criblage à un seul objectif : réduire le coût d'usure par tonne concassée. Nous ne traitons pas ici des quantités en stock ni du point de commande ; l'accent porte sur le bon choix de la pièce avant son montage et sur sa bonne exploitation ensuite.
L'unité de mesure est la tonne concassée, pas le prix de la pièce
La page pièces de rechange et d'usure des broyeurs de General Makina indique que le bon indicateur pour une pièce d'usure n'est pas son prix mais le coût par tonne concassée. Ce total réunit le prix de la pièce, la fréquence de remplacement et la production perdue pendant l'arrêt pour le changement. La définition paraît anodine mais peut inverser des décisions de maintenance : un alliage cher et durable peut coûter moins par tonne qu'une pièce bon marché changée souvent ; sur un calcaire propre, l'inverse peut aussi être vrai.
Trois relevés par changement suffisent pour sortir cette comparaison de l'estimation : la date de montage, la date de dépose et le tonnage passé dans le concasseur entre les deux. Le tonnage provient des bons de pesée ou d'un peseur sur bande. En ajoutant une photo de la pièce déposée et son épaisseur au point le plus mince, la décision suivante sur l'alliage repose sur des données de terrain et non sur l'argument d'un fournisseur.
Pas de choix d'alliage sans connaître la roche
Ce qui use la pièce n'est pas la dureté Mohs de la roche mais sa teneur en quartz et en silice libres, que la profession exprime par l'indice d'abrasion de Bond (Ai). Quand la carrière passe à un nouveau filon, ou quand des matériaux alluvionnaires sont mélangés à la roche de carrière, la vitesse d'usure change. L'échantillon et l'analyse de l'alimentation précèdent donc la décision d'alliage ; une pièce utilisée des années sur la même machine peut devenir la mauvaise pièce quand la roche change.
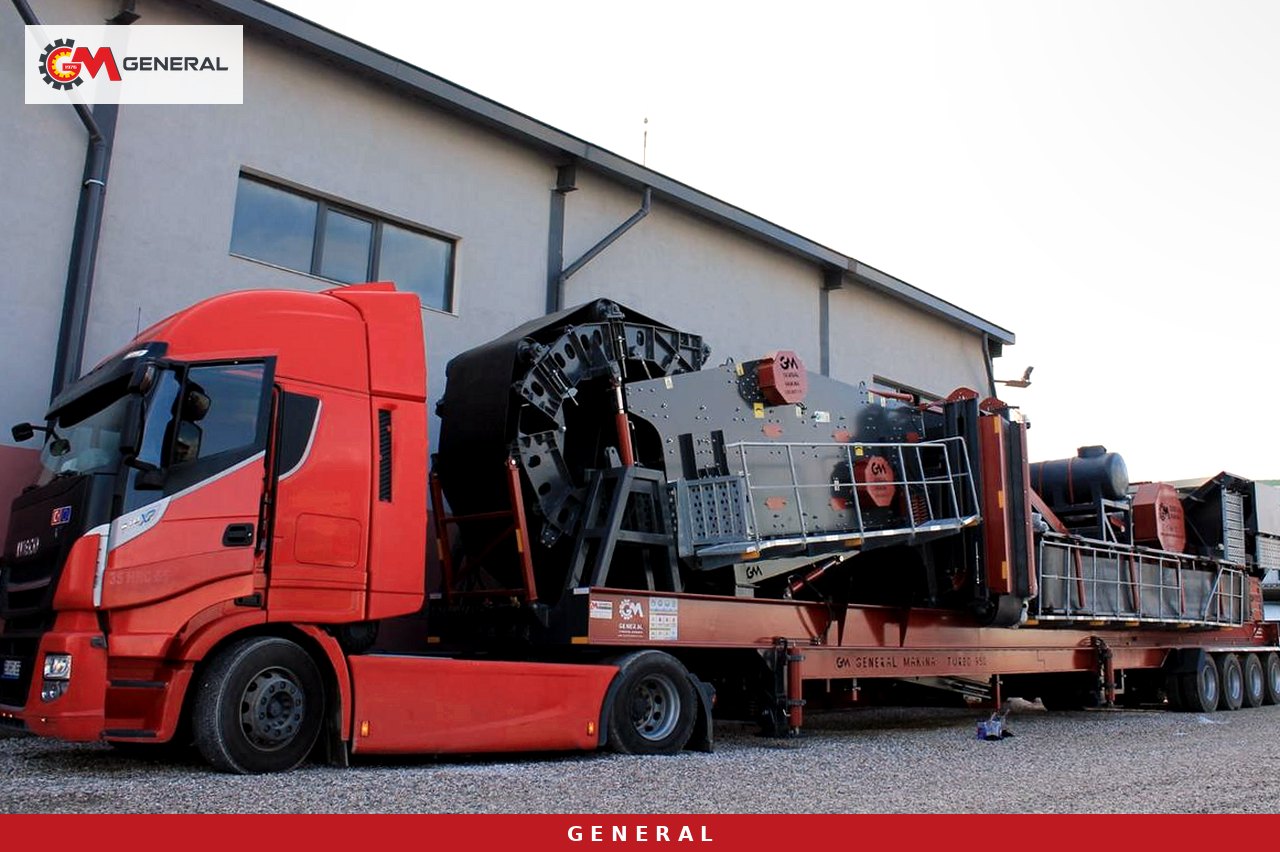
Mâchoires et manteau de cône : un acier au manganèse qui durcit sous l'impact
L'acier austénitique au manganèse (Mn13/Mn18/Mn22) s'écrouit en surface sous l'impact ; la dureté superficielle passe de 200 HB à 550 HB. Sur le concasseur à mâchoires de la série GNRK, les mâchoires sont en nuance Mn13/Mn18, et la même famille de matériaux sert pour les manteaux de cône. L'écrouissage exige de l'impact : si la plaque ne reçoit pas une charge régulière et suffisante, la surface ne durcit pas et la pièce s'use comme un acier doux. Faire tourner le concasseur à demi-charge avec une alimentation intermittente coûte donc non seulement du débit, mais aussi de la durée de vie.
Battoirs et écrans de choc : chrome ou manganèse
La fonte blanche à haute teneur en chrome (Cr environ 15-25 %, environ 700-800 HB) est le standard des battoirs de concasseur à percussion pour une alimentation propre et abrasive. Elle est fragile : face à un bloc hors gabarit ou à un morceau de ferraille, elle peut se fissurer. Pour une alimentation contenant armatures et métal, comme les déchets de construction et de démolition, on privilégie des battoirs au manganèse ou martensitiques. Selon la page produit, les battoirs MMC renforcés de céramique durent environ 2 à 3 fois plus que le haut chrome en service abrasif ; cette option mérite d'être étudiée sur les lignes à alimentation propre mais abrasive.
Surface de criblage : toile métallique et polyuréthane
Côté crible, le choix se fait entre toile métallique pour crible vibrant et polyuréthane. L'ouverture et le type de surface sont fixés à la commande selon la granulométrie recherchée. Un trou dans la surface de criblage signifie des grains surdimensionnés qui retournent au concasseur ou polluent le stock ; la surface du crible se suit donc en même temps que l'usure du concasseur.
| Pièce | Alimentation type | Alliage / surface | Accélère l'usure | Mesure préventive |
|---|---|---|---|---|
| Mâchoire (GNRK) | Granit, basalte, quartzite, gravier alluvionnaire | Acier au manganèse Mn13/Mn18 | Alimentation humide et argileuse, impact insuffisant | Lavage ou scalpage, alimentation continue |
| Manteau / bol de cône | Basalte, granit, galets, minerai | Acier au manganèse | Alimentation insuffisante ou décentrée | Alimentation en charge, profil adapté à l'étage |
| Battoir (roche propre) | Calcaire, dolomie | Haut chrome ou MMC | Ferraille, blocs au-delà de la limite | Grille, retrait du métal étranger |
| Battoir (recyclage) | Béton et déchets de démolition | Manganèse ou martensitique | Armatures et pièces métalliques | Tri préalable, éviter les alliages fragiles |
| Barreaux de grille | Tout-venant avant le primaire | Moulage au manganèse type Mn13 | Fentes bouchées, charge latérale | Contrôle quotidien des fentes |
| Surface de criblage | Toutes fractions | Toile métallique ou polyuréthane | Mauvaise maille, tension relâchée | Maille selon granulométrie, contrôle hebdomadaire de tension |
Limite d'alimentation et choix de la roche sur un concasseur à percussion : l'exemple GPS
Le concasseur à percussion primaire-secondaire de la série GPS réalise le concassage grossier et secondaire dans un seul carter ; ses pièces d'usure sont les battoirs et les écrans de choc. La page produit cite comme matériaux adaptés le calcaire, la dolomie, la roche tendre à mi-dure non abrasive et les matériaux de recyclage ; elle écarte le granit, le basalte et le gravier fortement siliceux, car l'impact combiné à une forte abrasivité accélère la consommation de pièces. Cette distinction relève de l'achat, avant que l'équipe de maintenance n'en hérite : faire durer un concasseur à percussion sur roche abrasive à coups de changements de battoirs, ce n'est pas prévenir l'usure, c'est la financer.
| Modèle | Rotor (mm) | Alimentation max. (mm) | Moteur (kW) | Capacité (t/h) |
|---|---|---|---|---|
| GPS-1210 | 1200×1000 | 600 | 160 | 100–250 |
| GPS-1413 | 1400×1250 | 800 | 250 | 125–320 |
| GPS-1415 | 1400×1500 | 1000 | 315 | 150–400 |
Pour la maintenance, la colonne clé de ce tableau est la limite d'alimentation, pas la capacité. Si des blocs de plus de 600 mm entrent dans un GPS-1210, par exemple, battoirs et écrans de choc travaillent sous des charges d'impact hors conception ; sur un battoir haut chrome, c'est un risque de rupture, pas d'usure. La parade se trouve en amont du concasseur : tir et pré-calibrage, grille sur l'alimentateur et contrôle des hors-gabarit à l'entrée de la trémie. La règle est voisine pour le concasseur à mâchoires : selon la page GNRK, l'alimentation maximale est d'environ 0,8–0,9 fois la largeur d'ouverture.
Alimentation : continue, en charge et centrée
Une grande part de l'usure dépend de la zone de la pièce qui travaille réellement. Pour le concasseur à cône, la page produit privilégie l'alimentation en charge (choke feed). Lorsque la chambre de concassage est pleine, la roche frotte sur la roche et la charge se répartit autour du manteau ; une chambre à moitié vide et une chute de matériau d'un seul côté amincissent plus vite une zone du manteau, déforment le profil et décalent le réglage. La goulotte d'alimentation doit déposer le matériau au centre du concasseur, et à mesure que son blindage s'use, il faut vérifier que le flux n'a pas changé de direction.
La même logique vaut sur la largeur du rotor d'un concasseur à percussion : si le matériau s'accumule sur un bord du rotor, seule une partie de chaque battoir travaille, il s'use de façon inégale et se remplace trop tôt. Sur un concasseur à mâchoires, un flux ininterrompu favorise l'écrouissage de la plaque et maintient la chambre pleine. L'alimentateur vibrant de roches amène la roche grossière régulièrement à la bouche du concasseur et maintient l'alimentation en charge ; sa page produit précise qu'une alimentation continue plutôt qu'intermittente donne une sortie plus stable. Sur un tout-venant humide et argileux, un alimentateur à grille peut se colmater ; sur ces sites, les solutions à alimentateur wobbler séparent la fraction fine et collante et envoient un matériau plus propre au concasseur.
Tenir les fines à l'écart du concasseur
Un matériau qui n'a pas besoin d'être concassé consomme quand même de l'énergie et use la pièce lorsqu'il traverse le concasseur. La partie by-pass d'un alimentateur à grille fait contourner le concasseur aux fines et à la terre, directement vers le convoyeur ou le crible ; selon la page produit, cela réduit l'usure des mâchoires et des blindages de percussion et supprime de l'énergie de concassage inutile. Sur le DMK mobile à pré-crible, le pré-crible sépare terre et fines pour que la fraction fine abrasive ne charge pas le concasseur. Pour une argile humide et collante, la page GNRK recommande d'abord un lavage ou un scalpage afin d'éviter le colmatage de la chambre.
Le by-pass ne fonctionne que si les fentes de la grille sont ouvertes. Les barreaux sont des pièces moulées au manganèse de type Mn13 qui durcissent sous l'impact d'environ 200 à 450-550 HB ; malgré cela, une pierre coincée dans une fente retient les fines sur la grille et les envoie droit dans le concasseur. La fente de grille doit donc être l'un des premiers points contrôlés en début de poste.
Pratiques de terrain qui prolongent la durée de vie
Retourner à temps les battoirs réversibles
Sur le DMK mobile à pré-crible, les battoirs sont utilisables des deux côtés, ce que la page produit décrit comme une durée de vie doublée par pièce. Le gain dépend du moment du retournement : le battoir doit être retourné avant que la première face ne s'use jusqu'à la zone de maintien ; trop tard, la seconde face peut devenir inutilisable. Le carter à ouverture hydraulique de la même machine accélère retournement et remplacement, ce qui aide à ne pas reporter ce contrôle. Les cotes limites de retournement et de remplacement sont celles du manuel d'utilisation de la machine.
Liste de contrôle quotidienne et hebdomadaire
| Fréquence | Contrôle | Ce qu'il évite |
|---|---|---|
| Quotidien | Les fentes de la grille de l'alimentateur sont-elles ouvertes | Fines envoyées au concasseur |
| Quotidien | Blocs au-delà de la limite d'alimentation à l'entrée de la trémie | Rupture de battoirs et de mâchoires |
| Quotidien | Le matériau tombe-t-il au centre du concasseur | Usure d'un seul côté |
| Quotidien | Granulométrie du produit et retour des refus | Dérive de réglage inaperçue |
| Quotidien | Ferraille et métal étranger dans l'alimentation | Fissure des battoirs au chrome |
| Hebdomadaire | Mesure et relevé de l'épaisseur des battoirs, mâchoires et manteau | Arrêts imprévus, retournement tardif |
| Hebdomadaire | Serrage des boulons de blindage et des coins | Pièce desserrée qui martèle son logement |
| Hebdomadaire | Tension, trous et déchirures de la surface de criblage | Gros grains dans le stock |
Ce tableau regroupe les contrôles propres à l'usure ; la fenêtre d'arrêt où placer chacun est traitée dans l'article sur le calendrier d'arrêt programmé et de maintenance.
Gestion des pièces : bon code, bon alliage, origine traçable
La bonne pièce commence par le modèle de machine et le code de la pièce. General Makina fournit des pièces de rechange d'origine pour les concasseurs, cribles, alimentateurs, convoyeurs et centrales à béton qu'elle fabrique ; pour d'autres marques, il faut transmettre le besoin et faire évaluer la compatibilité. Le profil de l'entreprise mentionne le service après-vente et une fourniture continue de pièces de rechange, et certaines pages produit indiquent une garantie de fourniture de pièces sur 10 ans ou 10 ans de service payant. La garantie machine d'un an exclut les pièces d'usure : elles figurent au budget de l'exploitant, et leur gestion lui revient.
Le risque d'une pièce sans document ou d'origine incertaine se mesure à ses conséquences, pas à son prix. Une plaque hors tolérance dimensionnelle se loge mal ; le jeu restant laisse l'impact déplacer la pièce et endommage le support et le carter. Un moulage au manganèse sans composition chimique documentée peut ne pas s'écrouir comme prévu, et un battoir au chrome fissuré abîme à la fois le rotor et les blindages du carter. Pour la méthode qui calcule combien de chaque pièce garder selon le rythme de consommation et le délai, voir l'article sur le stock de pièces critiques et le point de commande.
- Notez le modèle de machine et le numéro de série.
- Ajoutez le code de la pièce ou le numéro de plan.
- Précisez le type de roche alimentée et s'il a changé récemment.
- Indiquez le tonnage et la durée entre les deux derniers changements.
- Photographiez le profil d'usure de la pièce déposée.
- Inscrivez dans la demande de devis l'alliage souhaité et le certificat matière.
- Incluez boulons, coins et éléments de fixation dans la même commande.
Questions fréquentes
Quand retourner ou remplacer un battoir ?
Sur mesure, pas sur calendrier. La tendance de la mesure d'épaisseur hebdomadaire montre quand la première face approchera de la zone de maintien ; le retournement se planifie avant ce point. Les cotes limites figurent dans le manuel d'utilisation de la machine.
Peut-on utiliser le même battoir pour le calcaire et le granit ?
Ce n'est pas recommandé. Le haut chrome convient au calcaire propre ; sur un granit fortement siliceux, le concassage par percussion consomme déjà vite les pièces, et une ligne avec concasseurs à mâchoires et à cône est à envisager pour ce matériau.
Puis-je obtenir des pièces pour un concasseur d'une autre marque ?
General Makina fournit en priorité des pièces d'origine pour les équipements qu'elle fabrique. Pour une autre marque, transmettez modèle, code de pièce et dimensions ; la compatibilité sera évaluée à part.
Les pièces d'usure sont-elles couvertes par la garantie ?
Non. Les machines bénéficient d'une garantie d'un an dont les pièces d'usure sont exclues. Le choix de l'alliage, l'alimentation et la mesure régulière déterminent donc directement le coût de l'exploitant.
Conclusion
Réduire l'usure ne passe pas par une seule pièce mais par toute la chaîne : un alliage adapté à la roche, des blocs dans la limite d'alimentation, une alimentation centrée et continue, des fines tenues hors du concasseur, et des retournements et remplacements fondés sur la mesure. Communiquez-nous le modèle de votre machine, la roche alimentée et vos derniers relevés de changement : nous étudierons vos besoins en pièces de rechange avec l'alliage adapté. Pour un devis, contactez-nous via notre page de contact.
Définitions des termes techniques : Glossaire