EN — English
 TR — Türkçe
 DE — Deutsch
 RU — Русский
 FR — Français
 ES — Español
 AR — العربية
 SR — Српски

Cómo calcular la capacidad de una planta de trituración y cribado móvil en toneladas por hora
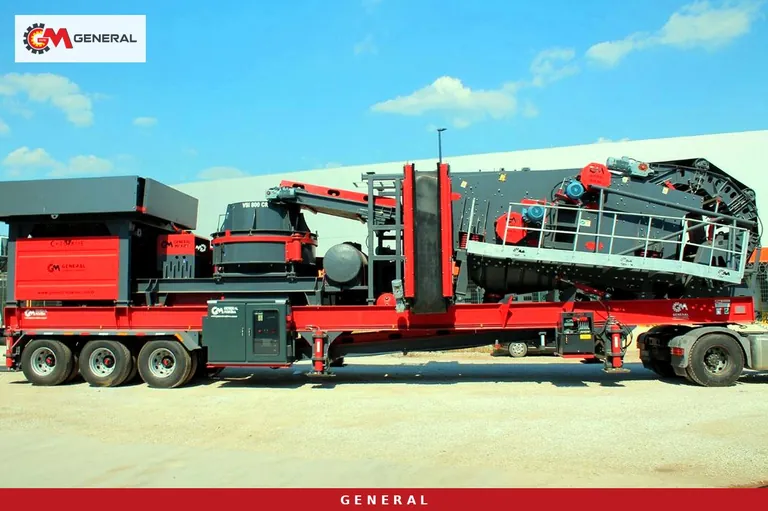
La ficha de catálogo de una trituradora móvil indica «120-180 t/h», y en obra la misma máquina saca 170 toneladas en una cantera y 110 en otra. La diferencia no es un defecto de la máquina: la capacidad no es una cifra grabada en el bastidor de la trituradora, sino un resultado que depende del tipo de roca, del tamaño de alimentación, de la granulometría de producto pedida y de las horas que la planta produce de verdad cada día. En este artículo explicamos paso a paso cómo calcular el tonelaje horario, qué factores de obra lo desvían y cómo llegar al modelo correcto con tres ejemplos de obra hipotéticos. Salvo que se indique lo contrario, las cifras de los ejemplos son supuestos elegidos para mostrar el método; los datos de los modelos son los de nuestras fichas de producto.
Qué indican los dos extremos del rango de catálogo
El fabricante da la capacidad como un rango porque la misma trituradora alcanza tonelajes distintos con materiales distintos. El extremo bajo suele corresponder a roca dura y abrasiva con producto fino; el extremo alto, a roca blanda y seca con producto más grueso. Tomemos el rango de 120-180 t/h de la General 01: una explotación que tritura caliza para zahorra de 19-40 mm se acerca al extremo alto, mientras que otra que busca sobre todo arena de 0-5 mm con la misma máquina baja hacia el extremo inferior.
Por eso la primera regla es sencilla: sitúe su necesidad en el centro del rango, no en el techo. Si el tonelaje objetivo coincide con el límite superior de un modelo, conviene mirar el modelo siguiente o una configuración de dos unidades. Una planta que trabaja en el techo queda por debajo del objetivo con cada cambio de piezas de desgaste y cada día húmedo.
Del objetivo diario al tonelaje horario: la cadena de cálculo
El cálculo de capacidad no empieza en la trituradora, sino en el material que usted quiere vender o utilizar. Si se conoce la necesidad diaria de la obra o del cliente, el valor horario se obtiene con esta fórmula:
Capacidad necesaria (t/h) = Objetivo diario (t) ÷ (Horas de turno × Factor de disponibilidad)
Elegir un factor de disponibilidad realista
La disponibilidad es la fracción del turno en la que la planta tritura material de forma efectiva. El arranque al inicio del turno, la espera de camiones, el ajuste de cintas, el cambio de mallas de criba, el engrase y la pausa de comida se restan de ese factor. Planificar con un valor entre 0,75 y 0,85 acerca el tonelaje del papel al tonelaje real. Ejemplo hipotético: una obra de carretera que necesita 1.600 toneladas al día, con un turno de 10 horas y una disponibilidad de 0,80, requiere 1.600 ÷ (10 × 0,80) = 200 t/h netas. Si el mismo cálculo se hiciera con 0,95 saldrían 168 t/h, y la planta quedaría corta cada día en obra.
Toneladas vendibles frente a toneladas trituradas
El objetivo diario de la fórmula es el producto que cumple el pliego. Parte del material triturado queda como polvo, como fracción intermedia no pedida o como excedente en acopio. Si a la central de hormigón van el 5-12 y el 12-19 mm y el 0-5 mm solo se vende en parte, el tonelaje total que debe procesar la trituradora es mayor que el vendible. Tome esa proporción del análisis granulométrico de una muestra de su propia cantera, no de una estimación.
Las correcciones que aporta el material
La misma fórmula da máquinas distintas en dos canteras distintas, porque la roca trae sus propios coeficientes. En la fase de oferta, estos factores deben aclararse con muestras y ensayos sencillos.
Tamaño de alimentación y finos contenidos
Un bloque mayor que la boca de alimentación no entra en la trituradora; hay que romperlo o apartarlo delante de la tolva, y ese tiempo se pierde en tonelaje. La General 640 admite como máximo 500 mm, la General 800 600 mm, la General 01 700 mm, las General 944 y 950 800 mm, la GNR-MC110 y la General 03 900 mm, y la General 02 1000 mm. Sin conocer el tamaño de los bloques más grandes tras la voladura, no se elige modelo. También ocurre lo contrario: si el todo uno ya contiene finos del tamaño de producto, el alimentador de parrilla con by-pass los separa antes de la trituradora. Como supuesto, si una quinta parte de una alimentación de 200 t/h pasa por la parrilla, la trituradora ve 160 t/h, y el cálculo debe hacerse con esa carga.
Dureza, abrasividad y humedad
El basalto, el granito y las rocas cuarcíticas frenan la trituradora y consumen rápido las piezas de desgaste; el mismo modelo se acerca al extremo alto de su rango en caliza y al bajo en estas rocas. Para roca dura y abrasiva se prefiere, detrás de la primaria de mandíbulas, una secundaria de cono (General 944) o una secundaria de impacto (General 950); en caliza y roca poco abrasiva, las General 800, 01, 02 y 03 con impactor primario dan una relación de reducción mayor. La humedad y la arcilla tapan las mallas de la criba y provocan adherencias en el alimentador. Con material de río arcilloso, el cálculo en cribado en seco no se cumple: o se planifica cribado con lavado o se mantiene una capacidad más baja.
La carga circulante de la criba en circuito cerrado
En las plantas de circuito cerrado, el rechazo de la criba vuelve a la trituradora. Ese material no es producto nuevo, pero vuelve a cargar la trituradora y las cintas. La carga que ve la trituradora se calcula así:
Carga de la trituradora = Alimentación nueva × (1 + proporción de retorno)
Ejemplo hipotético: con 150 t/h de alimentación nueva y un 30 % de retorno, la trituradora procesa 195 t/h. Si este valor supera el rango del modelo elegido, en obra la tolva rebosa o hay que frenar el alimentador, y la producción neta cae. Dos factores aumentan la proporción de retorno: un producto pedido pequeño y un reglaje cerrado de la trituradora (abertura de salida).
El lado de la criba exige la misma atención. Según los datos de la criba convencional de nuestra ficha de producto, cada piso adicional reduce la capacidad en torno a un 10 % y la eficiencia comercial de cribado está entre el 90 y el 95 %. Una línea que pide cuatro fracciones necesita por tanto más superficie de criba para el mismo tonelaje: la General 01 trabaja con criba de cuatro pisos de 1600×5000 mm, la General 02 de 2000×5000 mm, la GNR-MC110 de 2000×6000 mm y la General 03 de 2400×5000 mm.
Tres ejemplos de obra hipotéticos
Los ejemplos siguientes no pertenecen a ningún cliente real; se han planteado para resolver con la misma cadena de cálculo tres situaciones habituales en obra.
Ejemplo A: zahorra para carreteras en cantera de caliza
Objetivo diario 1.200 toneladas, un turno de 10 horas, disponibilidad 0,80. Capacidad necesaria: 1.200 ÷ 8 = 150 t/h. El rango de 80-150 t/h de la General 800 solo cubre el objetivo en su techo; el de 120-180 t/h de la General 01 deja el objetivo cerca del centro, y su boca de 700 mm da margen con los bloques de voladura. Como la caliza es poco abrasiva, aquí tiene sentido el impactor GPS 1210, que hace de primaria y secundaria en un solo cuerpo. El proyecto General 01 en Argelia que figura en nuestra web también está registrado con 150 t/h.
Ejemplo B: árido para hormigón de basalto
Objetivo diario 2.000 toneladas, dos turnos con 16 horas en total, disponibilidad 0,75. Capacidad necesaria: 2.000 ÷ 12 = unas 167 t/h. Las General 944 y 950 cubren ese valor dentro de su rango de 120-180 t/h, pero el margen es muy escaso si se tiene en cuenta que en roca dura se trabaja hacia el extremo bajo y que aparecerá carga circulante para el 0-5, el 5-12 y el 12-19 mm. En este caso, la GNR-MC110 de doble chasis, con primaria de mandíbulas de 200-300 t/h, es una elección más sana; en una primera fase el grupo primario también puede trabajar solo.
Ejemplo C: material de río arcilloso
Objetivo diario 1.500 toneladas, 10 horas, disponibilidad 0,75, capacidad necesaria 200 t/h. La muestra tiene una proporción alta de finos y arcilla. Si el alimentador con criba by-pass separa la parte fina con tierra antes de la trituradora, baja la carga de la secundaria; la serie M-DMK ofrece para este trabajo opciones de 120-180, 150-250 y 175-300 t/h. Si no se planifica cribado con lavado en lugar de cribado en seco, las mallas se tapan y las 200 t/h calculadas no aparecen en obra.
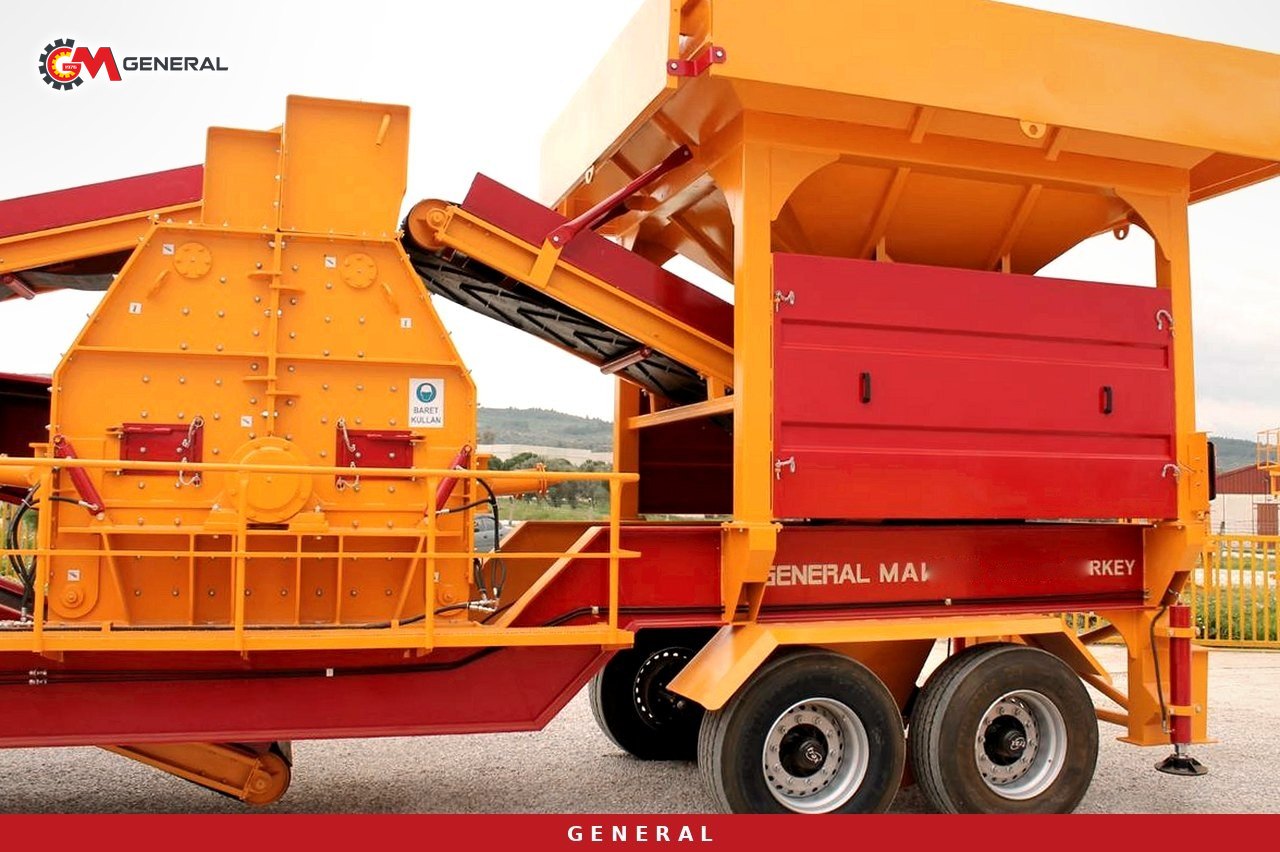
Cómo cruzar el tonelaje calculado con los rangos de los modelos
Al terminar el cálculo tendrá un valor horario neto, el tamaño del bloque más grande, el tipo de roca y la lista de fracciones. La tabla siguiente sirve para comparar esos cuatro datos con los rangos de nuestros modelos sobre neumáticos. Todos los modelos y opciones de chasis están en la página plantas de trituración y cribado móviles sobre neumáticos; las unidades primarias o secundarias que trabajan solas están en la página trituradoras móviles.
| Modelo | Capacidad (t/h) | Alimentación máx. (mm) | Criba | Generador (kVA) | Roca adecuada |
|---|---|---|---|---|---|
| General 640 | 60-100 | 500 | 1200×4000 mm, 3 pisos | 300 (opcional) | Amplio rango, incluidas rocas duras y abrasivas |
| General 800 | 80-150 | 600 | 1300×4000 mm, 3 pisos | 450 | Caliza, poco abrasiva |
| General 01 | 120-180 | 700 | 1600×5000 mm, 4 pisos | 550 | Caliza, alimentación mixta |
| General 944 | 120-180 | 800 | 1600×5000 mm, 3 pisos | 550 | Basalto, granito, cuarzo |
| General 950 | 120-180 | 800 | 1600×5000 mm, 3 pisos | 600 | Basalto, granito, mineral de hierro |
| GNR-MC110 | 200-300 | 900 | 2000×6000 mm, 4 pisos | 750 | Roca dura, alto tonelaje |
| General 02 | 250-300 | 1000 | 2000×5000 mm, 4 pisos | 660 | Caliza, poco abrasiva |
| General 03 | 250-375 | 900 | 2400×5000 mm, 4 pisos | 750 | Caliza, poco abrasiva |
Si el objetivo pasa de 300 t/h, se habla de un modelo de rango amplio como la General 03 o de una configuración con dos unidades en paralelo. Si se busca un producto con mucha arena, se añade al final de la línea una etapa de cubicación como la GNR-MVSI 900, que admite 50 mm de alimentación y rinde 90-180 t/h. La aplicación de la General 02 en circuito cerrado, registrada en obra con 250 t/h, es una referencia concreta del tonelaje al que se mantiene un modelo de rango 250-300 t/h. Si quiere ver el peso de la energía y el desgaste en el coste por tonelada, puede usar la calculadora de costes de operación.
Los datos que conviene preparar antes de pedir una oferta
Conseguir del fabricante una declaración de capacidad correcta empieza por darle los datos de entrada correctos. Si rellena y envía la lista siguiente, la propuesta de modelo se apoya en datos y no en estimaciones:
- Objetivo de toneladas vendibles por día o por mes, número de turnos y duración de cada turno.
- Tipo de roca y, si es posible, resultados de laboratorio: resistencia a compresión, valor de abrasión, contenido de sílice.
- Tamaño del bloque más grande tras la voladura o la excavación, y análisis granulométrico que muestre la proporción de finos en el todo uno.
- Fracciones pedidas (por ejemplo 0-5, 5-12, 12-19, 19-40 mm) y la proporción aproximada de cada una.
- Humedad del material y presencia de arcilla; si hace falta lavado o no.
- Si hay red eléctrica en obra o se trabajará con generador.
- Frecuencia de cambio de emplazamiento: cuántos traslados al año, y limitaciones de carreteras y puentes.
Con esta información, la capacidad puede figurar en el contrato como valor garantizado. Cada dato que queda en el aire empuja al fabricante a declarar el extremo bajo y seguro del rango, o a orientarle hacia una máquina más grande de lo necesario.
Preguntas frecuentes
¿El valor alto del catálogo es la capacidad garantizada?
No. El valor alto del rango indica el tonelaje alcanzable con un material favorable y un producto grueso. La capacidad garantizada se determina aparte a partir de su roca, su tamaño de alimentación y su lista de fracciones, y se escribe en la oferta.
¿Qué hago si solo tengo metros cúbicos para el cálculo en toneladas por hora?
Convierta el volumen en toneladas multiplicándolo por la densidad aparente suelta medida en la muestra. Como esa densidad cambia con el tipo de roca, la granulometría y la humedad, pesar una muestra tomada en la cantera es más fiable que usar un coeficiente fijo.
¿Dos plantas pequeñas o una grande?
Si una sola obra pide un tonelaje estable, una planta grande supone menos cintas, menos operarios y un mantenimiento más sencillo. Si varias obras necesitan material a la vez, o si quiere repartir el riesgo de avería, tienen sentido dos unidades. La estructura de doble chasis de la GNR-MC110 es una solución intermedia entre ambos enfoques.
¿Puedo conocer el precio y el plazo de entrega junto con el cálculo de capacidad?
Sí. El precio depende del modelo, del tipo de trituradora, del número de pisos de la criba, del generador, de las cintas adicionales y del transporte; por eso la cifra se da en la oferta preparada con la lista de datos anterior.
Del cálculo a la oferta
Una capacidad correcta es un cálculo que se construye hacia atrás desde las toneladas vendibles por día: se añaden en orden el turno, la disponibilidad, la proporción de finos, la carga circulante y la dureza de la roca, y el valor resultante se coloca en el centro del rango del modelo. General Makina fabrica plantas de trituración y cribado en Esmirna desde 1976; nuestras plantas tienen certificación CE e ISO 9001 y una garantía de 1 año, excluidas las piezas de desgaste. Si nos envía los datos de sus muestras y su objetivo diario desde nuestra página de contacto, preparamos junto con la oferta una propuesta de modelo y capacidad calculada para su emplazamiento.
Definiciones de términos técnicos: Glosario