EN — English
 TR — Türkçe
 DE — Deutsch
 RU — Русский
 FR — Français
 ES — Español
 AR — العربية
 SR — Српски

Tansania Geita Goldgürtel Brech- und Siebanlage für Erz 100-200 t/h
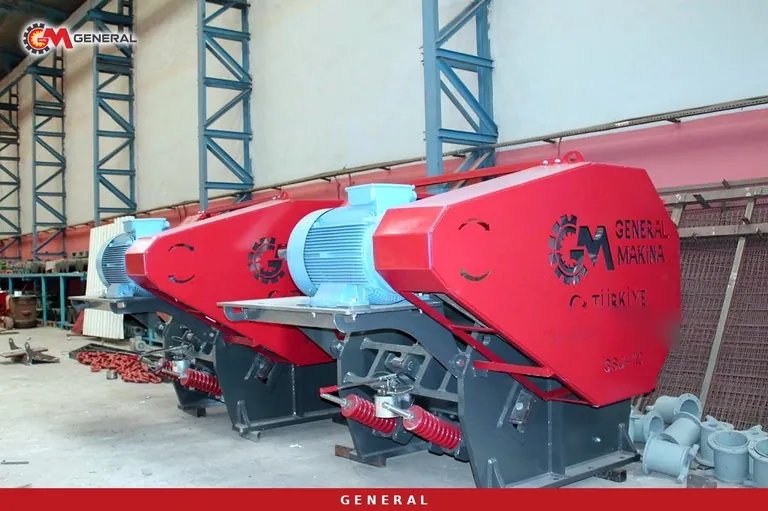
Wer im Goldgürtel zwischen Geita und Mwanza südlich des Victoriasees eine Mine oder eine Erzaufbereitung plant, denkt meist zuletzt an den Brecher: Zuerst kommen Bohrungen, Vorräte und die Laugungsanlage. Dabei ist bei einem Erzstrom von 100-200 Tonnen pro Stunde gerade der Brech- und Siebkreislauf der Ort, an dem Fehler am teuersten werden: Ein falsch gewählter Vorbrecher lässt die Mühle entweder leerlaufen oder verstopft sie mit Überkorn. Dieser Beitrag zeigt aus Sicht eines Aufbereitungsingenieurs, welche Anordnungen sich für dieses Leistungsband mit den in unseren Produktdaten belegten Modellen von General Makina aufbauen lassen, wie der Erzcharakter des Gürtels die Maschinenwahl prägt und welche Angaben vor einer Angebotsanfrage bereitliegen sollten.
Was verlangt das Erz im Geita–Mwanza-Gürtel vom Brecher?
Die Goldfelder südlich des Victoriasees liegen in archaischen Grünsteingürteln. Gold tritt dort bekanntermaßen in Verbindung mit gebänderten Eisenformationen, Quarzgängen und Scherzonen an den Kontakten granitoider Intrusionen auf. Für den Brecher haben diese drei Milieus eines gemeinsam: hohen Quarzanteil und die damit verbundene Abrasivität. Gebänderte Eisenformation ist zudem ein dichtes Gestein. Dasselbe Volumen wiegt mehr, sodass am Bunker, auf den Bändern und am Brechermaul nicht das Volumen, sondern die Tonnage zur Grenze wird.
Nahe der Oberfläche liegt eine durch tropische Verwitterung entstandene Laterit- und Saprolitdecke. Dieses Material ist weich, aber tonig; in nassen Perioden setzt es die Rostspalten zu und klebt im Brechraum des Backenbrechers. Deshalb sollte man von Anfang an mit zwei unterschiedlichen Aufgabecharakteren im selben Tagebau rechnen: hartes, abrasives Frischgestein in der Trockenzeit, klebriges, feinkornreiches Gemisch in der Regenzeit. Das tatsächliche Verhalten unterscheidet sich von Grube zu Grube. Die Maschinengröße sollte erst festgelegt werden, wenn an repräsentativen Bohrkernproben Abrasivitätsindex, Druckfestigkeit und Feuchte geprüft wurden.
Die Leistung von der Mühle her rückwärts berechnen
Beim Golderz ist der Abnehmer des Brechkreislaufs nicht die Halde, sondern die Mahlstufe. Aufgabekorngröße und Stundenleistung, die der Mühlenlieferant vorgibt, definieren das Ziel des Brechers. Beide Werte stehen in den Planungsunterlagen des Projekts und sind vor einem Brecherangebot zu bestätigen.
Die Stundenleistung der Brechlinie ergibt sich aus dieser Formel: erforderliche Leistung (t/h) = täglicher Erzbedarf (t) ÷ (tägliche Betriebsstunden des Brechkreislaufs × Verfügbarkeit). Ein hypothetisches Beispiel: Verarbeitet eine Anlage 2.000 Tonnen Erz pro Tag und läuft der Brechkreislauf 16 Stunden täglich bei 0,8 Verfügbarkeit, so beträgt die erforderliche Leistung 2.000 ÷ (16 × 0,8) ≈ 156 t/h. Den Brechkreislauf weniger Stunden als die Mühle zu fahren und die Lücke mit einer Feinerzhalde zu überbrücken, ist ein gängiger Ansatz; der Brecher wird dann etwas über der Mühlentonnage ausgelegt. Das Band von 100-200 t/h ist genau der Bereich solcher mittelgroßen Betriebe.
Drei realistische Anordnungen für 100-200 t/h
Eine einzelne „Standardanlage“ deckt dieses Band nicht ab. Die Wahl hängt von der Lebensdauer der Mine, der Härte des Erzes und der Aufteilung der Erstinvestition ab. Jede der drei folgenden Anordnungen besteht aus realen Modellen unserer Daten.
Anordnung A: mobile Linie auf einem Chassis mit der General 944
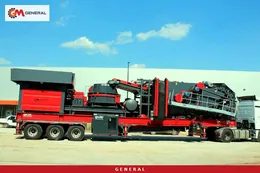
Die General 944 vereint einen GPJ 90 Backenbrecher als Vorbrecher und einen GM430 Kegelbrecher als Nachbrecher auf einem Radfahrgestell; sie leistet 120-180 t/h, nimmt 800 mm Aufgabegut an und arbeitet mit einem dreideckigen Sieb 1600×5000 mm. Sie wiegt 70.000 kg, der Generator hat 550 kVA. Die Kegelstufe verbraucht in quarz- und eisenreichem Erz weniger Metall als ein Prallrotor. Wenn sich der Abbauort in wenigen Jahren verlagert oder der Abbau in der Oxidzone beginnt und später in eine andere Grube wechselt, bietet diese Anordnung Flexibilität. Für ein Ziel nahe 200 t/h reicht eine Einheit nicht; dann ist eine zweite Linie oder die stationäre Anordnung unten zu prüfen. Weitere radmobile Optionen zeigt die Seite mobile Steinbrecher.
Anordnung B: stationärer Backen- und Kegelkreislauf auf Fundamenten
Bei langer Minenlebensdauer und fester Aufbereitung bietet eine Linie auf Betonfundamenten mehr Auswahl. Am Einlauf gibt ein GNR 110 Vibrations-Rostaufgeber (200~300 t/h, 2×7,5 kW) das Erz gleichmäßig an den Vorbrecher und trennt Feingut und Erde, die durch die Rostspalten fallen, vor dem Brecher ab. In der Vorbrechstufe arbeitet ein Backenbrecher der Serie GNRK: Der GNRK 90 (Maul 900×650 mm, 75/90 kW, 60–225 t/h) deckt das ganze Band ab, der GNRK 110 (1100×850 mm, 110/132 kW, 200–350 t/h) bietet Reserve am oberen Ende und nimmt größere Blöcke an. In der Nachbrechstufe übernimmt ein Kegelbrecher Aufgabegut von 50–250 mm und zerkleinert es auf den Bereich 0–60 mm. Die Komponenten dieser Anordnung werden im Rahmen unserer stationären Brechanlagen geplant.
Anordnung C: gestufte Investition, zuerst mobiler Vorbrecher
Ist die Machbarkeitsstudie noch nicht abgeschlossen, kann zunächst eine mobile Vorbrecher-Backeneinheit mit Aufgabebunker beschafft werden. Die GNR 110 (Backenbrecher GNRK 110, 180-300 t/h, 55.000 kg) zerkleinert Aufgabegut von 0-1100 mm auf 0-250 mm; Kegelnachbrecher und Sieb kommen hinzu, sobald die genaue Aufgabekorngröße der Aufbereitung feststeht. Dieser Weg teilt die Erstinvestition, erzeugt aber allein noch keine Mühlenaufgabe.
| Anordnung | Hauptmaschinen | Leistung | Max. Aufgabe | Energie / Gewicht |
|---|---|---|---|---|
| A – Mobil, ein Chassis | General 944: Backenbrecher GPJ 90 + Kegelbrecher GM430, Sieb 1600×5000 mm, 3 Decks | 120-180 t/h | 800 mm | 550 kVA / 70.000 kg |
| B – Stationär, unteres Ende | Aufgeber GNR 90 + Backenbrecher GNRK 90 + Kegelbrecher | Aufgeber 140~210, Backenbrecher 60–225 t/h | 1500 mm (Aufgeber) | Backenbrecher 75/90 kW |
| B – Stationär, oberes Ende | Aufgeber GNR 110 + Backenbrecher GNRK 110 + Kegelbrecher | Aufgeber 200~300, Backenbrecher 200–350 t/h | 1500 mm (Aufgeber) | Backenbrecher 110/132 kW |
| C – Gestuft | GNR 110 mobile Vorbrecher-Backeneinheit | 180-300 t/h | 0-1100 mm | / 55.000 kg |
Der Kegelbrecher hat keine eigene Zeile, weil seine modellbezogene Leistungstabelle projektbezogen ausgegeben wird; der Nachbrecher wird im Angebot nach Vorbrecheraustrag und Zielkorngröße gewählt.
Verschleißteile in gebänderter Eisenformation und Quarz
Im Erz dieses Gürtels bestimmt eher der Metallverbrauch als die Energie die Betriebskosten. Im Backenbrecher bestehen die Brechbacken aus austenitischem Manganstahl (Mn13/Mn18), der unter Schlag an der Oberfläche kaltverfestigt; bei quarzreichem Erz wird Mn18/Mn22 gewählt. Im Kegelbrecher verschleißen Brechmantel und Brechring (Mantle und Concave): meist Manganstahl, bei hohem Quarzanteil Hochchrom-Auskleidung.
Die Standzeit hängt ebenso von der Betriebsdisziplin wie vom Werkstoff ab. Wird ein Kegelbrecher voll beschickt (Choke-Feed), bricht das Material auch Korn auf Korn; die Auskleidung verschleißt gleichmäßiger und das Produkt fällt kubischer aus. Ein halbleerer Kegel fräst eine Rille in den unteren Teil der Auskleidung und erschwert das Halten der Spaltweite. Auf der Vorbrecherseite liegt die Zerkleinerung eines Backenbrechers typisch bei 4:1–9:1, und die maximale Aufgabe beträgt etwa das 0,8- bis 0,9-Fache der Maulweite. Gesprengte Blöcke über dieser Grenze führen zu Brückenbildung und Wartezeit am Brechermaul; Nachzerkleinerung an der Wand mit einem Hydraulikhammer oder ein angepasstes Sprengschema gehören deshalb in dieselbe Diskussion wie die Brecherwahl.
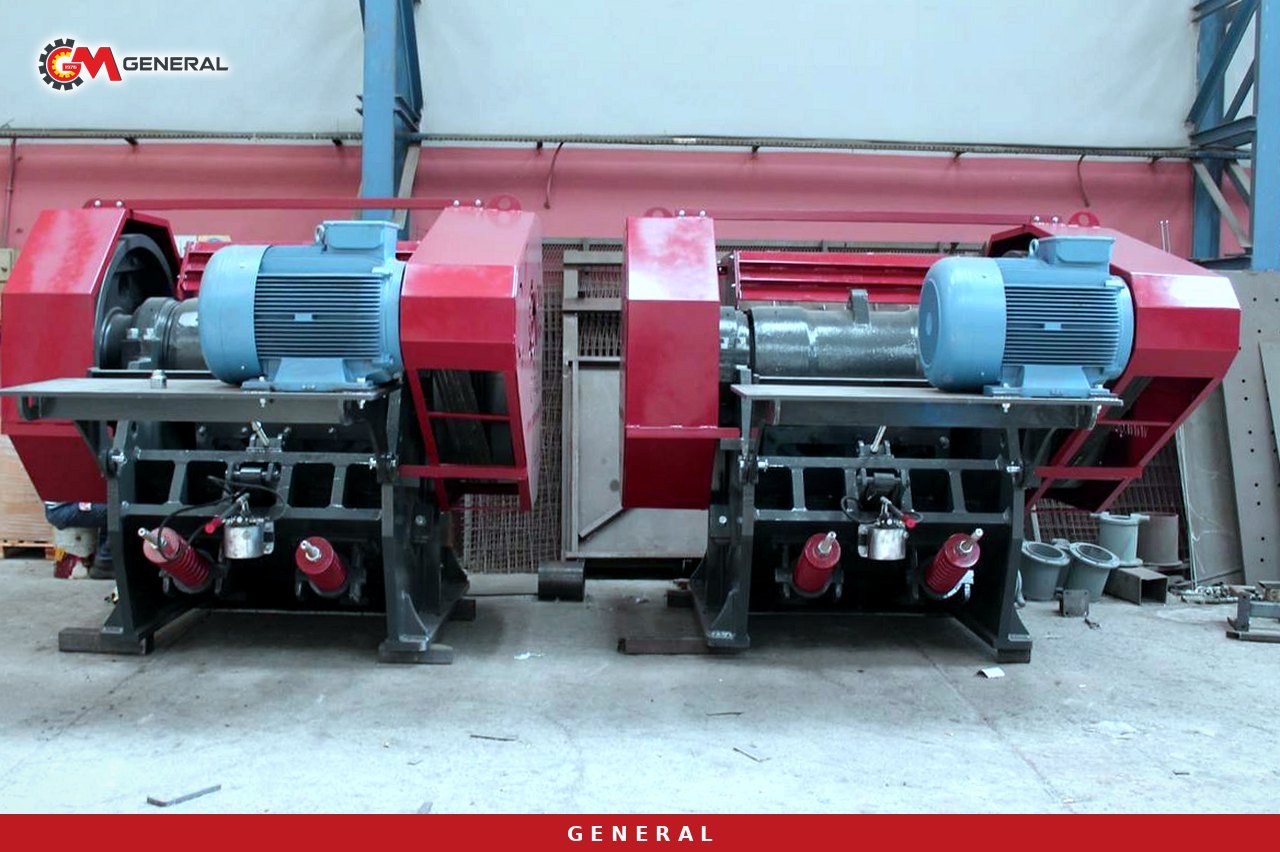
Die Ersatzteilplanung gehört zur selben Rechnung. Brechbacken oder Kegelauskleidungen erreichen einen Standort in der Seenregion nicht über Nacht. Wer mit der Erstbestellung mindestens einen Satz Backen und einen Satz Kegelauskleidungen mitschickt, begrenzt die Kosten eines unerwarteten Stillstands.
Vom Hafen Daressalam ans Seeufer: Transport, Energie und Standort
Ausrüstung, die per Schiff aus Izmir kommt, wird meist vom Hafen Daressalam auf der Straße in die Seenregion gebracht; Mwanza dient als logistischer Knotenpunkt der Region. Wegen der Länge der Route muss das Versandpaket von Anfang an richtig geplant werden. Die radmobile General 944 lässt sich auf eigenem Fahrgestell ziehen; eine stationäre Linie kommt als modularer Stahlbau, Brecher und Bandförderer und braucht vor Ort Fundamentbeton. Maße und Gewichte schwerer Teile sollten vorab mit dem Spediteur abgestimmt werden, um Brücken- und Straßenbeschränkungen zu prüfen.
Bei der Energie können die Brecher an einer Aufbereitung mit Netzanschluss am Netz laufen; an einer abgelegenen Grube ist ein Generator unumgänglich. Der 550-kVA-Generator der General 944 erlaubt dann den autarken Betrieb einer Einheit. Im tropischen Klima gehören die Kühlung von Motoren und Schaltschränken, die Wartungsintervalle der Luftfilter in der staubigen Trockenzeit und die Entwässerung der Halden in der Regenzeit in den Standortplan. Gekapselte Übergabestellen an den Bändern und Staubbindung mit Wassersprühdüsen zählen zu den projektbezogen wählbaren Maßnahmen.
Nach Tansania haben wir bereits eine mobile Betonmischanlage Titan 100 (100 m³/h) geliefert. Dieses Projekt ist eine Mischanlage; eine Brech- und Siebanlage wird mit den oben beschriebenen Optionen eigens geplant.
Unterlagen, die vor der Angebotsanfrage bereitliegen sollten
Ein belastbares Angebot für ein Erzprojekt in der Seenregion entsteht aus den folgenden Angaben. Jeder fehlende Punkt erhöht das Risiko eines über- oder unterdimensionierten Brechers.
- Aufgabekorngröße und Stundenleistung, die der Mühlenlieferant verlangt
- Tägliche Betriebsstunden des Brechkreislaufs und Kapazität der Feinerzhalde
- Abrasivitätsindex, Druckfestigkeit und Feuchte aus Bohrproben
- Jährliche Verteilung von Oxid/Laterit und Frischgestein laut Abbauplan
- Größter erwarteter Block nach der Sprengung
- Netzanschluss oder Generator; Spannung und Frequenz am Standort
- Transportbeschränkungen der Zufahrt und Baugrunddaten für den Fundamentbeton
- Technische Spezifikation der Behörde oder des Beraters, der das Projekt führt (Umfang und Zeitplan sind aus diesem Dokument zu bestätigen)
Häufige Fragen
Kann bei Erz aus gebänderter Eisenformation ein Prallbrecher eingesetzt werden?
Technisch zerkleinert er es, doch in quarzreichem, dichtem Erz verschleißen die Teile eines Prallrotors schnell. Für das Frischgestein im Gürtel ist die Kombination aus Backenvorbrecher und Kegelnachbrecher daher der wirtschaftlichere Ausgangspunkt.
Legt toniger Laterit die Linie in der Regenzeit still?
Die Rostspalten können sich zusetzen, der Brechraum kann verkleben. Abtrennen des feinen, tonigen Anteils am Aufgeber, Entwässerung der Haldenfläche und bei Bedarf Vorabtrennung durch Waschen senken dieses Risiko. Bei sehr klebrigem Material ist der Aufgebertyp gesondert zu prüfen.
Erzeugt die Linie direkt die Mühlenaufgabe?
Ein Kreislauf aus Backenvorbrecher und Kegelnachbrecher liefert ein Produkt um 0–60 mm, den Produktbereich des Kegelbrechers. Verlangt die Mühle feinere Aufgabe, kommt eine Tertiärstufe oder eine Siebung im geschlossenen Kreislauf hinzu; entschieden wird nach den Daten des Mühlenlieferanten.
Was umfassen Gewährleistung und Zertifikate?
Unsere Maschinen sind nach ISO 9001 und CE zertifiziert und haben 1 Jahr Gewährleistung; Verschleißteile sind ausgenommen. Als Hersteller, der seit 1976 in Izmir produziert, nennen wir Preis und Lieferplan im Angebot auf Basis der Projektdaten.
Fazit
Die passende Anordnung für eine Erzlinie mit 100-200 t/h im Geita–Mwanza-Gürtel hängt von Minenlebensdauer und Erzhärte ab: die General 944 für kurzlebige oder wandernde Gruben, eine Linie aus GNRK Backenbrecher und Kegelbrecher auf Fundamenten für langlebige stationäre Betriebe und zuerst ein mobiler Vorbrecher, wenn die Machbarkeit noch offen ist. Senden Sie Ihre Probenergebnisse und Mühlendaten über unsere Kontaktseite; wir erstellen eine projektbezogene Konfiguration und ein Angebot.
Definitionen technischer Begriffe: Glossar