EN — English
 TR — Türkçe
 DE — Deutsch
 RU — Русский
 FR — Français
 ES — Español
 AR — العربية
 SR — Српски

Mobile Brecherkonfiguration mit dem geringsten Verschleiß für Basalt
Im Basaltsteinbruch wird die Verschleißrechnung meist an der falschen Stelle gesucht. Man diskutiert über Teile, Legierungen und Lieferanten, doch der größte Teil der Verschleißkosten je Tonne steht fest, bevor die Maschine auf der Baustelle ankommt: durch die Konfigurationsentscheidung. Welches Material nie in einen Brecher gelangt, auf welcher Stufe und nach welchem Prinzip zerkleinert wird, wie voll der Brechraum läuft und wo im Materialfluss eine eigene Formgebungsstufe sitzt – diese Punkte entscheiden, wie viele Tonnen Produkt ein Satz Verschleißmetall liefert. Dieser Beitrag behandelt die vier Entscheidungen nacheinander. Das „geringster Verschleiß“ im Titel machen wir nicht zu einer garantierten Zahl: Der Kieselsäuregehalt von Basalt schwankt von Lage zu Lage, und dieselbe Anlage erreicht in zwei Brüchen unterschiedliche Standzeiten. Wir erklären, welche Mechanismen den Verschleiß treiben und welche Entscheidungen ihn in einer mobilen Brech- und Siebanlage senken.
Vier Lecks, die die Verschleißkosten je Tonne in Basalt erhöhen
Die Kegelbrecher-Seite von General Makina nennt für Basalt einen Bond-Abrasionsindex (Ai) von etwa 0,20; die Backenbrecher-Seite stuft Material über Ai 0,15 als abrasiv ein. Basalt liegt über dieser Schwelle, ist aber nicht so extrem wie Granit. Genau in diesem Mittelfeld schlagen Konfigurationsfehler schnell auf die Kosten durch: Verschleiß, der in einer gut aufgebauten Linie moderat bleibt, wächst in einer schlecht aufgebauten rasch.
Vier Lecks treiben den Metallverbrauch. Erstens: Feinmaterial, das nicht gebrochen werden muss, läuft durch den Brecher; es reibt an den Auskleidungen, bringt aber keinen Erlös. Zweitens: Die Zerkleinerung wird auf eine einzige Stufe gehäuft; die überlastete Stufe verschleißt schnell und hinterlässt ein ungleichmäßiges Profil. Drittens: Der Brechraum läuft halb leer; der Stein gleitet über das Metall, statt in Schichten zu brechen. Viertens: Eine Formgebung, die nur eine Fraktion braucht, wird auf den gesamten Strom angewendet.
Eine einfache Formel macht diese Lecks sichtbar: Verschleißkosten je verkaufter Tonne = Σ (Kosten des Teilesatzes ÷ Tonnen durch diesen Brecher während der Standzeit des Satzes) × (Tonnen durch diesen Brecher ÷ insgesamt verkaufte Tonnen). Der zweite Faktor wird oft vergessen. Je kleiner die Tonnage durch einen Brecher im Verhältnis zur verkauften Tonnage, desto weniger belastet sein Metall jede verkaufte Tonne. Alle folgenden Entscheidungen verbessern entweder den ersten Faktor (Standzeit) oder den zweiten (Anteil, der zum Brecher geht).
Die erste Entscheidung am Einlauf: Rostaufgabe und Bypass
Gesprengtes Basalt-Rohmaterial enthält neben großen Blöcken auch Erde, gebrochenes Feinmaterial und verwittertes Oberflächenmaterial. Gelangt das in den Vorbrecher, schadet es doppelt: Es verschleißt die Brechbacken und belegt Platz im Brechraum, sodass großer Stein schlechter gebrochen wird. Ein Vibrations-Rostaufgeber mit Vorabsiebung trennt dieses Material vor dem Brecher ab. Laut Produktseite hält der Bypass-Bereich feines und erdiges Material vom Vorbrecher fern, senkt den Verschleiß an Backen- und Prallauskleidungen und spart unnötige Brechenergie. Die Aufgeber der GNR-Serie werden mit 75-600 t/h und Aufgabegrößen bis 1500 mm angegeben.
Die Wirkung zeigt sich im zweiten Faktor der Formel: Jede Tonne, die durch den Rost fällt, geht zur Halde oder Siebstrecke, ohne eine Brechbacke zu berühren. Wohin das umgeleitete Material geht, muss trotzdem geplant werden. Ist es sauber und nahe einer Zielfraktion, geht es aufs Sieb; ist es verschmutzt, wird es getrennt gehaldet, sonst leidet die Produktqualität. Bei nassem, lehmigem Aufgabegut kann der Rost verstopfen; die Aufgeberseite empfiehlt dann einen Wobbler-Aufgeber. Ist der Abraum in Ihrem Basaltbruch lehmig, sprechen Sie das bereits in der Angebotsphase an.
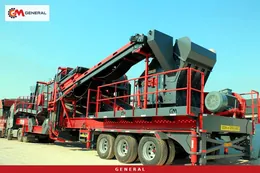
Die radmobile General 944 Brech- und Siebanlage wird mit Bunker und Vibrationsaufgeber geliefert und hat am Siebaustrag Bypass-, Rücklauf- und Haldenbänder. Lassen Sie Rostspaltweite und Führung des vorabgesiebten Materials für Ihren Bruch ins Angebot schreiben, statt einen Standard vorauszusetzen.
Zerkleinerung auf Stufen verteilen: das Gleichgewicht zwischen Backe und Kegel
Druckbrecher brechen das Gestein schichtweise zwischen zwei Metallflächen; die Reibung bleibt begrenzt im Vergleich zu Stein, der auf die Schlagleisten eines schnell drehenden Rotors trifft. Deshalb ist für abrasives Gestein der Aufbau Backenbrecher als Vorbrecher und Kegelbrecher als Nachbrecher etabliert. Im General 944 sitzt dieser Aufbau auf einem Fahrgestell: GPJ 90 Backenbrecher und GM430 Kegelbrecher; die Anlage nimmt 800 mm Aufgabe an und arbeitet mit 120-180 t/h.
Der richtige Brechertyp allein genügt nicht; das Zerkleinerungsverhältnis muss sinnvoll auf die Stufen verteilt werden. Die Backenbrecher-Seite nennt typisch 4:1–9:1 (im Vorbrecher etwa 8:1). Die Kegelbrecher-Seite nennt 6:1–8:1 in der Sekundärstufe, etwa 10:1 in der Tertiärstufe und einen Aufgabebereich von 50–250(300) mm. Wird die Backe zu eng gestellt und ihr die Arbeit des Kegels aufgeladen, verschleißt der untere Teil der Brechbacken schnell, und plattige Körner speisen den Kegel ungleichmäßig. Bleibt die Backe zu weit offen und gelangt Stein über dem Aufnahmebereich in den Kegel, entstehen örtlicher Verschleiß im oberen Bereich und Spaltverlust.
Praxisregel: Stellen Sie die Spaltweite des Vorbrechers auf den größten Wert, bei dem das größte Korn noch im Aufnahmebereich des Kegels bleibt, und überlassen Sie die eigentliche Feinarbeit dem Kegel. Beobachten Sie nach jeder Verstellung in derselben Schicht Brecherstrom und Rücklauf des Siebüberkorns. Diese beiden Werte zeigen das Gleichgewicht der Stufen; die Produktgröße allein reicht nicht.
Den Brechraum voll halten: Aufgabesteuerung und Automatisierung
Die Kegelbrecher-Seite nennt die Vollbeschickung (Choke-Feed) als bevorzugte Betriebsweise. Im vollen Brechraum brechen sich die Steine auch gegenseitig, und das Metall nimmt die Last über ein Gesteinsbett auf. Im halb leeren Raum gleiten einzelne Steine zwischen Brechmantel und Brechkonus, die Auskleidung verschleißt wellig, und das Produkt wird plattig. Ein welliges Profil senkt die Brechleistung bei jeder folgenden Tonne; der Schaden summiert sich über die gesamte Standzeit.
In mobilen Linien steht der Vollbeschickung ein schwankender Austrag des Vorbrechers entgegen. Mit Sprengqualität, Laderrhythmus und Blockgröße schwankt der Strom zum Kegel. Statt das den Reflexen des Fahrers zu überlassen, sollte es automatisiert werden. Die Seite zum Automatisierungs- und Steuerungssystem beschreibt, dass die Aufgebergeschwindigkeit automatisch sinkt, wenn sich der Brecherstrom dem Grenzwert nähert, und wieder steigt, sobald er normal ist; Füllstandssensoren überwachen den Fluss. Die über den Antrieb geregelte Aufgebergeschwindigkeit ist das Werkzeug, um das schmale Band zwischen vollem Brechraum und Überlast zu halten.
Der zweite Beitrag der Automatisierung zum Verschleiß ist die Aufzeichnung. Werden produzierte Tonnage, Stillstände und Alarmhistorie in Schichtberichten erfasst, sind die „Tonnen während der Standzeit“ keine Schätzung mehr. Erst damit sehen Sie, welche Einstellung, welche Sprengserie oder welche Gewohnheit den Verschleiß je Tonne erhöht.
Wenn die Kornform zählt: den Kubizierer richtig platzieren
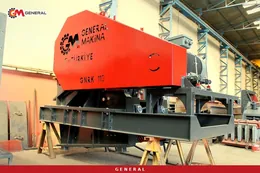
Basaltsplitt wird überwiegend für Beton und Asphalt verkauft, und diese Normen prüfen die Kornform. Der teuerste Weg zu mehr Kubizität ist, den gesamten Strom durch eine Prallstufe zu schicken. Günstiger ist, die Formgebung nur auf die Fraktion mit strenger Anforderung anzuwenden. Der mobile Kubizierer der GNR-MK-Serie ist dafür gebaut: Seine Aufgabe ist eher Formgebung als Zerkleinerung, die Innenauskleidung besteht aus Hardox 500, das Endprodukt ist 0-25 mm. Laut Produktseite spielt er seine Stärken in mäßig abrasivem Basalt aus; bei hohem Freiquarzanteil ist die Standzeit der Auskleidung zu überwachen.
Formelmäßig verteilt sich der Rotorverschleiß des Kubizierers, wenn er nur die gewählte Fraktion erhält, auf die gesamte verkaufte Tonnage. Die Hauptaufgabe der Nachzerkleinerung bleibt beim Kegel; der Kubizierer rundet die Kanten des Kegelprodukts, statt es erneut zu brechen. Da die Einheit eigenständig ist, kann sie bei geänderter Norm aus der Linie genommen oder an eine andere Fraktion angeschlossen werden. Weitere Einheiten finden Sie unter transportable Brechanlagen.
| Konfiguration | Leistung | Max. Aufgabe | Verschleißmindernder Mechanismus | Worauf achten |
|---|---|---|---|---|
| General 944 (GPJ 90 Backe + GM430 Kegel) | 120-180 t/h | 800 mm | Druckzerkleinerung in beiden Stufen | Ohne Vollbeschickung wird das Kegelprodukt plattig |
| General 944 + GNR MK100 (gewählte Fraktion) | 944: 120-180 t/h; MK100: 90-130 t/h | MK100: 250 mm | Formgebung nur für die Fraktion, die sie braucht | Kubizierer-Auskleidung je nach Freiquarz überwachen |
| General 944 + GNR MK110 (gewählte Fraktion) | 944: 120-180 t/h; MK110: 160-250 t/h | MK110: 350 mm | Gleiche Trennung in größerem Maßstab bei hohem kubischem Anteil | Zusatzleistung: MK110-Motor 200 kW |
| General 950 (GPJ 90 Backe + DMK01 Prall) | 120-180 t/h | 800 mm | Prall-Nachbrecher mit hoher Zerkleinerung und kubischem Produkt | Gesamter Strom läuft durch die Prallstufe; Schlagleistenverbrauch kalkulieren |
Die Tabelle ist ein Zuordnungswerkzeug, keine Rangliste. Verlangt Ihre Norm Kubizität nur in bestimmten Fraktionen, sind Zeile zwei und drei unter Verschleißgesichtspunkten am besten begründbar. Unterliegt Ihr gesamtes Produkt strengen Formvorgaben und ist Ihr Basalt kieselsäurearm, kommt auch Zeile vier in Betracht. Die gesamte radmobile Baureihe finden Sie in der Kategorie mobile Steinbrecher.
Legierung und Profil der Auskleidung: das letzte Glied der Konfiguration
Auch eine gut ausgelegte Linie leidet unter der falschen Legierung. Die Backenbrecher-Seite nennt austenitischen Manganstahl (Mn13/Mn18) als Standard für Brechbacken; dieser Stahl verfestigt sich unter Schlag und Druck an der Oberfläche, der Kern bleibt zäh. Mit steigender Kieselsäure rückt Mn18/Mn22 in den Vordergrund. Im Kegel verschleißen Brechmantel und Brechkonus; die Produktseite nennt allgemein Manganstahl und für kieselsäurereiches Gestein Hochchrom-Auskleidungen. Auch das Profil wird nach Stufe gewählt: Standardprofil für die Sekundärstufe, Short-Head für Tertiär- und Quartärstufe.
Treffen Sie diese Wahl anhand von Proben, nicht nach Gefühl. Zwischen Basaltlagen kann der Kieselsäuregehalt abweichen; eine Probe aus der härtesten und abrasivsten Lage sollte die Legierungsentscheidung stützen. Bestätigen Sie jeden Legierungswechsel mit Aufzeichnungen: Vergleichen Sie die Standzeit zweier Sätze in Tonnen bei gleicher Einstellung und ähnlicher Aufgabe.
Konfigurations-Checkliste vor der Angebotsanfrage
- Proben aus mehreren Lagen nehmen und Kieselsäuregehalt sowie möglichst den Bond-Ai bestimmen lassen.
- Anteil von Feinmaterial und Erde im Rohmaterial per Siebanalyse statt nach Augenmaß ermitteln; Rost-Bypass danach festlegen.
- Im Angebot festhalten, wohin vorabgesiebtes Material geht (Sieb oder getrennte Halde).
- Mit dem Lieferanten die Vorbrechereinstellung bestimmen, bei der der Austrag im Aufnahmebereich des Kegels bleibt.
- Automatische, vom Brecherstrom abhängige Aufgebersteuerung und Tonnageerfassung in den Lieferumfang aufnehmen.
- Fraktionen mit Kubizitätsanforderung auflisten; Kubizierer nur an diese anschließen.
- Legierungsoptionen für Backen- und Kegelauskleidung zusammen mit den Probenergebnissen erfragen.
- Im Budget berücksichtigen, dass die Garantie 1 Jahr beträgt und Verschleißteile ausschließt.
Häufige Fragen
Können Sie einen Kostenwert je Tonne für die verschleißärmste Basaltanlage nennen?
Nein. Die Verschleißkosten je Tonne hängen von Kieselsäuregehalt, Sprengqualität, Bypass-Anteil, Einstellungen und Aufgaberegime ab. Die beschriebenen Mechanismen senken die Kosten, einen für jede Baustelle gültigen Wert gibt es aber nicht. Ihren eigenen Wert berechnen Sie mit der obigen Formel aus den Aufzeichnungen Ihres ersten Auskleidungssatzes.
Verschlechtert der Rost-Bypass die Produktqualität?
Ist das vorabgesiebte Material sauber, geht es aufs Sieb oder zur Halde, ohne die Qualität zu mindern. Ist es verschmutzt, wird es getrennt gehaldet. Die Entscheidung folgt der Siebanalyse des Rohmaterials und der Produktnorm.
Erhöht ein Kubizierer nicht den Verschleiß?
Eine Rotorstufe ist eine weitere Einheit, die Metall verbraucht. Erhält sie aber nur die Fraktion mit Formanforderung, wirkt ihr Rotorverschleiß auf eine kleinere Tonnage, als wenn der gesamte Strom durch einen Prall-Nachbrecher liefe. Gerechnet wird auf die insgesamt verkaufte Tonnage.
Wovon hängt der Preis ab?
Von Nachbrechertyp, Aufgeber- und Rostauslegung, Automatisierungsumfang, Zusatzeinheiten wie dem Kubizierer, Auskleidungslegierung, Generatorleistung (550 kVA beim General 944) und Transportumfang. Nötig ist ein projektbezogenes Angebot auf Basis Ihrer Bruchdaten.
Fazit
Den Verschleiß in Basalt senkt nicht ein einzelnes Teil oder Modell, sondern vier gemeinsam getroffene Entscheidungen: Material, das nicht gebrochen werden muss, per Bypass umleiten, die Zerkleinerung sinnvoll auf Backe und Kegel verteilen, den Kegel per Automatisierung voll beschicken und die Formgebung nur auf die Fraktion anwenden, die sie braucht. Der Backen-Kegel-Aufbau des General 944 bildet den Kern; Aufgabe, Automatisierung und Kubizierer werden passend zu Ihrem Bruch ergänzt. Kontaktieren Sie uns mit Probenergebnissen, Siebanalyse des Rohmaterials und Produktnorm – wir legen die Konfiguration gemeinsam fest und erstellen ein Angebot.
Definitionen technischer Begriffe: Glossar