EN — English
 TR — Türkçe
 DE — Deutsch
 RU — Русский
 FR — Français
 ES — Español
 AR — العربية
 SR — Српски

Bazalt Kırmada En Az Aşınma Veren Mobil Konkasör Konfigürasyonu
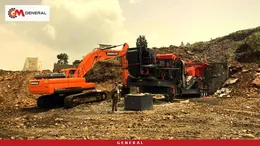
Bazalt ocağında aşınma faturası çoğu zaman yanlış yerde aranır. Parça seçimi, alaşım ve tedarikçi tartışılır; oysa ton başına aşınma maliyetinin büyük bölümü makine sahaya gelmeden, konfigürasyon kararıyla belirlenir. Hangi malzemenin kırıcıya hiç girmeyeceği, küçültmenin hangi kademede ve hangi prensiple yapılacağı, kırma odasının ne kadar dolu çalışacağı ve tane şekli için ayrı bir kademenin akışın neresine konacağı, aynı metal setinden kaç ton ürün çıkacağını belirler. Bu yazı bu dört kararı tek tek ele alıyor. Başlıktaki "en az aşınma" ifadesini bir garanti rakamına çevirmiyoruz: bazaltın silika içeriği damardan damara değişir ve aynı tesis iki ocakta farklı astar ömrü verir. Anlattığımız şey, aşınmayı hangi mekanizmaların artırdığı ve bir mobil hatta bunların hangi tercihlerle azaltılabileceğidir.
Bazaltta ton başına aşınma maliyetini büyüten dört kaçak
General Makina'nın konik kırıcı sayfası bazalt için Bond aşındırıcılık indeksini yaklaşık 0,20 olarak verir; çeneli kırıcı sayfası ise Ai değeri 0,15'i geçen malzemeyi aşındırıcı sınıfına koyar. Bazalt bu eşiğin üzerindedir, ancak granit kadar uç değildir. Bu orta konum, konfigürasyon hatalarının maliyete hızla yansıdığı bölgedir: doğru kurulmuş bir hatta makul kalan aşınma, yanlış kurulmuş bir hatta katlanarak büyür.
Sahada metal tüketimini büyüten dört kaçak vardır. Birincisi, kırılmasına gerek olmayan ince malzemenin kırıcıdan geçirilmesidir; bu malzeme astara sürtünür ama satışa değer katmaz. İkincisi, küçültmenin tek bir kademeye yığılmasıdır; aşırı yüklenen kademe hem hızlı aşınır hem de düzensiz profil bırakır. Üçüncüsü, yarı boş çalışan kırma odasıdır; taş metal yüzeyde kayar, katman halinde kırılmaz. Dördüncüsü, yalnızca bir fraksiyonun ihtiyaç duyduğu şekillendirmenin bütün akışa uygulanmasıdır.
Maliyeti şu yalın formülle izlemek bu kaçakları görünür kılar: Satılan ton başına aşınma maliyeti = Σ (parça seti bedeli ÷ set ömrü boyunca o kırıcıdan geçen ton) × (o kırıcıdan geçen ton ÷ satılan toplam ton). Formülün ikinci çarpanı genellikle unutulur. Bir kırıcıdan geçen tonaj satılan tonajdan ne kadar azsa, o kırıcının metali satılan her tona o kadar az yansır. Aşağıdaki kararların hepsi ya birinci çarpanı (set ömrünü) ya da ikinci çarpanı (kırıcıya giden payı) iyileştirmeye dayanır.
Girişte ilk karar: ızgaralı besleme ve by-pass
Patlatma sonrası bazalt tüvenanında iri blokların yanında toprak, kırık ince taş ve ayrışmış yüzey malzemesi bulunur. Bu malzemenin primer çeneye girmesi iki zarar verir: çene plakalarını aşındırır ve kırma odasında yer kaplayarak iri taşın verimli kırılmasını engeller. Izgaralı titreşimli kaya besleyici bu malzemeyi kırıcıdan önce ayırır. Ürün sayfası, by-pass bölümünün ince ve topraklı malzemeyi primerden uzak tuttuğunu, çene ve darbe astarlarının aşınmasını azalttığını ve gereksiz kırma enerjisini kestiğini belirtir. GNR serisi besleyiciler 75-600 t/s kapasite aralığında ve 1500 mm'ye kadar besleme boyutuyla verilir.
Bu kararın etkisi formülün ikinci çarpanında görülür: ızgaradan geçen her ton, çene plakasına hiç dokunmadan stok ya da elek hattına gider. Ancak by-pass edilen malzemenin nereye gideceği ayrıca planlanmalıdır. Temiz ve hedef fraksiyona yakın ise eleğe yönlendirilir; topraklı ise ayrı stoklanır, aksi halde ürün kalitesi bozulur. Besleme nemli ve killi ise ızgara körlenebilir; besleyici sayfası bu durumda wobbler besleyiciyi önerir. Bazalt ocağında örtü tabakası killi ise bu ayrım teklif aşamasında konuşulmalıdır.
Lastikli General 944 mobil kırma eleme tesisi vibro besleyicili bunkerle gelir ve elek çıkışında by-pass, geri dönüş ve stok konveyörleri bulunur. Izgara aralığının ve ön elenmiş malzemenin yönlendirmesinin ocağınıza göre nasıl kurgulanacağını teklifte açıkça yazdırın; standart kabul edip sahada sürprizle karşılaşmayın.
Küçültmeyi kademelere bölmek: çene ile konik arasındaki denge
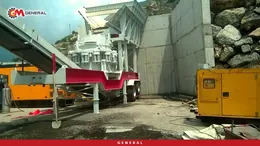
Sıkıştırarak kıran kırıcılarda taş, iki metal yüzey arasında katman halinde ezilir; yüksek hızda dönen bir rotorun paletine çarpan taşa göre sürtünme sınırlı kalır. Bu yüzden aşındırıcı taşta yerleşik kurgu çeneli primer ve konik sekonderdir. General 944'te bu kurgu GPJ 90 çeneli primer ve GM430 konik sekonderle tek şasede toplanır; tesis 800 mm besleme alır ve 120-180 t/s kapasitede çalışır.
Ancak doğru kırıcı tipini seçmek yetmez; küçültme oranının kademeler arasında dengeli dağıtılması gerekir. Çeneli kırıcı sayfası redüksiyonu tipik olarak 4:1–9:1 (primerde yaklaşık 8:1) olarak verir. Konik kırıcı sayfası sekonderde 6:1–8:1, tersiyerde yaklaşık 10:1 mertebesini, sekonder besleme için de 50–250(300) mm aralığını belirtir. Primer çeneyi aşırı kapatıp koniğin işini ona yüklemek, çene plakalarının alt bölümünü hızla tüketir ve çeneden çıkan yassı taneler koniğe düzensiz beslenir. Tersine, çeneyi çok açık bırakıp koniğe kabul aralığının üstünde iri taş göndermek, koniğin üst bölgesinde lokal aşınma ve ayar kaybı doğurur.
Pratik kural şudur: primer kapalı ağız ayarını, çıkan en iri tanenin koniğin kabul aralığında kalacağı en geniş değere getirin; ince ürünün gerçek işini koniğe bırakın. Ayarı değiştirdiğinizde aynı vardiyada kırıcı akımını ve elek üstü dönüş miktarını izleyin. İki kademe arasındaki dengeyi bu iki gözlem söyler; tek başına çıkış boyutuna bakmak yeterli değildir.
Kırma odasını dolu tutmak: besleme kontrolü ve otomasyon
Konik kırıcı sayfası dolu beslemeyi (choke-feed) tercih edilen çalışma biçimi olarak verir. Dolu odada taşlar birbirini de kırar; metal yüzey yükü bir taş yatağı üzerinden alır. Yarı boş odada ise tek tek taşlar manto ile konkav arasında kayar, astar dalgalı aşınır ve ürün yassılaşır. Dalgalı profil sonraki her tonda kırma verimini düşürür, yani zarar parçanın ömrü boyunca birikir.
Mobil hatlarda dolu beslemenin önündeki engel, primer çıkışının dalgalı gelmesidir. Patlatma kalitesi, yükleyicinin döküş ritmi ve blok boyu değiştikçe koniğe giden akış inip çıkar. Bunu operatörün refleksine bırakmak yerine otomasyona bağlamak gerekir. Otomasyon ve kontrol sistemi sayfası, kırıcı akımı eşiğe yaklaştığında besleyici hızının otomatik düşürüldüğünü, akım normale döndüğünde beslemenin yeniden artırıldığını ve seviye sensörleriyle akışın izlendiğini anlatır. Besleyici hızının sürücüyle ayarlanması, dolu oda ile aşırı yükleme arasındaki dar bandı tutturmanın aracıdır.
Otomasyonun aşınmaya ikinci katkısı kayıttır. Vardiya raporlarında üretilen tonaj, duruş süreleri ve alarm geçmişi tutulduğunda, formüldeki "set ömrü boyunca kırılan ton" tahminden çıkar. Hangi ayarın, hangi patlatma serisinin ya da hangi operatör alışkanlığının ton başına aşınmayı artırdığını ancak bu kayıtla görebilirsiniz.
Tane şekli gerekiyorsa: kübitzeri doğru yere koymak
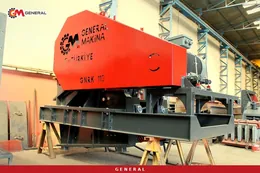
Bazalt agregası çoğunlukla beton ve asfalt için satılır ve bu şartnameler tane şeklini denetler. Kübikliği artırmanın en pahalı yolu, bütün akışı darbe prensipli bir kademeden geçirmektir. Daha ekonomik yol, şekillendirmeyi yalnızca şartnamenin sıkı olduğu fraksiyona uygulamaktır. General Makina'nın GNR MK serisi seyyar kübitzer ünitesi bu iş için tasarlanmıştır: işlevi küçültmeden çok şekillendirmedir, iç astarı Hardox 500 çeliktir ve son ürünü 0-25 mm'dir. Ürün sayfası, orta aşındırıcı bazaltta öne çıktığını; serbest kuvarsı yüksek işlerde ise astar ömrünün izlenmesi gerektiğini belirtir.
Formül açısından bakıldığında kübitzer yalnızca seçilmiş fraksiyonu aldığında, rotor aşınması satılan toplam tona bölünür. Ana sekonder görevi konikte kalır; kübitzer, koniğin ürettiği taneyi yeniden kırmak yerine köşelerini düzeltir. Seyyar ünitenin bağımsız olması, şartname değiştiğinde onu hattan çıkarmayı ya da başka bir fraksiyona bağlamayı da mümkün kılar. Diğer seyyar üniteleri mobil seyyar kırıcılar kategorisinde görebilirsiniz.
| Konfigürasyon | Kapasite | Maks. besleme | Aşınmayı azaltan mekanizma | Dikkat edilecek nokta |
|---|---|---|---|---|
| General 944 (GPJ 90 çeneli + GM430 konik) | 120-180 t/s | 800 mm | İki kademede de sıkıştırarak kırma | Konik dolu beslenmezse ürün yassılaşır |
| General 944 + GNR MK100 (seçili fraksiyon) | 944: 120-180 t/s; MK100: 90-130 t/s | MK100: 250 mm | Şekillendirme yalnızca gereken fraksiyona uygulanır | Kübitzer astarı serbest kuvarsa göre izlenmeli |
| General 944 + GNR MK110 (seçili fraksiyon) | 944: 120-180 t/s; MK110: 160-250 t/s | MK110: 350 mm | Yüksek kübik ürün payında aynı ayrım daha büyük ölçekte | Ek enerji: MK110 motoru 200 kW |
| General 950 (GPJ 90 çeneli + DMK01 darbeli) | 120-180 t/s | 800 mm | Darbeli sekonder yüksek redüksiyon ve kübik ürün verir | Bütün akış darbe kademesinden geçer; palet tüketimi ayrıca hesaplanmalı |
Tablo bir sıralama değil, bir eşleştirme aracıdır. Şartnameniz kübikliği yalnızca belirli fraksiyonlarda istiyorsa ikinci ve üçüncü satır, aşınma açısından en savunulabilir kurgudur. Ürününüzün tamamı sıkı şekil şartına tabi ve bazaltınızın silikası düşükse dördüncü satır da hesaba katılabilir. Lastikli tesis ailesinin tamamı mobil konkasör tesisleri kategorisinde yer alır.
Astar alaşımı ve profili: konfigürasyonun son halkası
Doğru kurgulanmış bir hat bile yanlış alaşımla zayıflar. Çeneli kırıcı sayfası çene plakaları için ostenitik manganlı çeliği (Mn13/Mn18) standart verir; bu çelik darbe ve basınç altında yüzeyde sertleşir, gövdede tok kalır. Silika yükseldiğinde Mn18/Mn22 seçeneği öne çıkar. Konik kırıcıda aşınan parçalar manto ve konkavdır; ürün sayfası genelde manganlı çeliği, yüksek silikalı taşta ise yüksek kromlu astarı işaret eder. Astar profili de kademeye göre seçilir: standart astar sekonder, short-head astar tersiyer ve kuaterner kademe içindir.
Bu seçimi tahminle değil numuneyle yapın. Bazalt damarları arasında silika farkı olabilir; ocağın en sert ve en aşındırıcı damarından alınan numune, alaşım kararının dayanağı olmalıdır. Alaşım değişikliğini de kayıtla doğrulayın: aynı ayar ve benzer besleme altında iki farklı setin ömrünü tonaj olarak karşılaştırın.
Teklif öncesi konfigürasyon kontrol listesi
- Ocağın farklı damarlarından numune alıp silika içeriğini ve mümkünse Bond Ai değerini ölçtürün.
- Tüvenanda ince ve topraklı malzemenin payını gözle değil elek analiziyle belirleyin; ızgaralı by-pass ihtiyacını buna göre yazın.
- Ön elenen malzemenin yönünü (eleğe mi, ayrı stoğa mı) teklifte netleştirin.
- Primer çıkışının koniğin kabul aralığında kalacağı ayarı tedarikçiyle birlikte hesaplayın.
- Besleyici hızının kırıcı akımına bağlı otomatik kontrolünü ve tonaj kaydını kapsamda isteyin.
- Kübik ürün şartı olan fraksiyonları listeleyin; kübitzeri yalnızca bunlara bağlamayı değerlendirin.
- Çene ve konik astarlarının alaşım seçeneklerini, numune sonucunuzla birlikte sorun.
- Garantinin 1 yıl olduğunu ve aşınma parçalarını kapsamadığını bütçe planına yansıtın.
Sık sorulan sorular
Bazaltta en az aşınma veren tesis için bir ton başına maliyet değeri verebilir misiniz?
Hayır. Ton başına aşınma maliyeti bazaltın silika içeriğine, patlatma kalitesine, by-pass payına, ayarlara ve besleme düzenine bağlıdır. Bu yazıda anlatılan mekanizmalar maliyeti aşağı çeker; ancak her sahada geçerli tek bir değer yoktur. Kendi değerinizi, yukarıdaki formülle ilk astar setinizin kaydından hesaplarsınız.
Izgaralı by-pass ürün kalitesini bozar mı?
Ön elenen malzeme temizse eleğe ya da stoğa yönlendirilir ve kaliteyi bozmaz. Topraklı ise ayrı stoklanmalıdır. Karar, tüvenanın elek analizine ve satılacak ürünün şartnamesine göre verilir.
Kübitzer eklemek aşınmayı artırmaz mı?
Hatta bir rotorlu kademe eklendiği için metal tüketen bir ünite daha olur. Ancak yalnızca şekil şartı olan fraksiyonu aldığında, bütün akışı darbeli bir sekonderden geçirmeye göre rotor aşınması daha küçük bir tonaja uygulanır. Hesabı, satılan toplam ton üzerinden yapmak gerekir.
Fiyatı hangi unsurlar belirler?
Sekonder kırıcının tipi, besleyici ve ızgara kurgusu, otomasyon kapsamı, kübitzer gibi ek üniteler, astar alaşımı, jeneratör gücü (General 944 için 550 kVA) ve nakliye kapsamı fiyatı belirler. Ocak verilerinizle projeye özel teklif almanız gerekir.
Sonuç
Bazaltta aşınmayı düşüren şey tek bir parça ya da tek bir model değil, dört kararın birlikte doğru verilmesidir: kırılması gerekmeyen malzemeyi by-pass etmek, küçültmeyi çene ve konik arasında dengeli bölmek, koniği otomasyonla dolu beslemek ve şekillendirmeyi yalnızca gereken fraksiyona uygulamak. General 944'ün çene + konik kurgusu bu yaklaşımın çekirdeğini oluşturur; besleme, otomasyon ve kübitzer seçenekleri ocağınıza göre eklenir. Numune sonuçlarınız, tüvenan elek analiziniz ve ürün şartnamenizle bizimle iletişime geçin; konfigürasyonu ocağınıza göre birlikte netleştirip teklif hazırlayalım.
Teknik terimlerin açıklamaları: Terimler Sözlüğü