EN — English
 TR — Türkçe
 DE — Deutsch
 RU — Русский
 FR — Français
 ES — Español
 AR — العربية
 SR — Српски

Lagerschäden in einer Brech- und Siebanlage mit 200-300 t/h
In einer Brech- und Siebanlage mit 200-300 t/h fällt ein Wälzlager selten schlagartig aus. Die meisten Schäden kündigen sich Wochen vorher an: ein Lagerdeckel, der etwas wärmer ist als sonst, dunkel verfärbtes Fett am Austritt, ein trockenes Mahlgeräusch, wenn das Sieb leer läuft. Wer diese Spuren liest, tauscht das Lager im geplanten Stillstand. Wer sie übersieht, repariert später auch Welle, Lagergehäuse und manchmal das Chassis. Im Folgenden gehen wir die lagertragenden Stellen der Linie vom Aufgeber bis zur Exzentergruppe des Siebes durch, zeigen, wie sich die Symptome unterscheiden lassen, und beschreiben einen Vorbeugeplan, der auf der Baustelle tatsächlich funktioniert.
Die genannten Modellwerte stammen aus den Tabellen unserer Produktseiten. Lagertyp, Fettmenge, Schmierintervall und Temperaturgrenze stehen dagegen im Wartungshandbuch der jeweiligen Maschine; diese Werte dürfen nicht von einer Maschine auf die andere übertragen werden.
Die stille Phase vor dem Ausfall
Ein Wälzlager lebt so lange, wie zwischen Wälzkörpern und Laufbahn ein dünner Schmierfilm erhalten bleibt. Wird der Film zu dünn, beginnt metallischer Kontakt. Auf der Oberfläche entstehen zuerst mikroskopisch kleine Grübchen, später platzt das Material schuppenartig ab (Pittings und Abblätterungen). Das geschieht nicht über Nacht. Die Zeit dazwischen ist das wertvollste Polster, das die Instandhaltung hat: Das Lager dreht noch, die Produktion läuft, und der Tausch kann auf den nächsten geplanten Stillstand gelegt werden.
Ein Fehler, den wir auf Baustellen oft sehen: Das erste Anzeichen wird mit dem Satz „wird etwas warm, beobachten wir“ abgetan und nirgends notiert. Ohne Aufzeichnung gibt es keinen Trend. Die Temperatur desselben Lagers in jeder Schicht an derselben Stelle mit demselben Gerät zu messen und ins Schichtbuch oder in die Steuerung einzutragen, kommt vor jeder teuren Software für vorausschauende Wartung.
Wo die Lager in einer 200-300 t/h Linie sitzen und was sie tragen
Eine typische Linie dieser Leistungsklasse besteht aus Aufgeber, Vorbrecher, bei Bedarf einem Nachbrecher, ein oder zwei Sieben und den Förderbändern. Die Belastung der Lager ist in jeder Maschine anders geartet. Im Backenbrecher tragen die Lager der Exzenterwelle eine stoßartige, schwankende Druckkraft. Im Prallbrecher dreht die Rotorwelle mit hoher Drehzahl, und jeder Massenunterschied am Rotor geht direkt in die Lager. Am Sieb ist die Last eine Dauerschwingung: Das Lager nimmt Drehung und Schwingkraft gleichzeitig auf. Die Tabelle zeigt die Ausrüstung dieser Tonnageklasse und die jeweilige Lagerstelle.
| Ausrüstung | Modell | Leistung (t/h) | Hauptmaß | Leistung Antrieb | Lagerstelle |
|---|---|---|---|---|---|
| Vibrationsaufgeber | GNR 110 | 200-300 | 1100×4750 mm | 2x7,5 kW | Lager der Unwuchtmotoren oder des Exzenterantriebs |
| Backenbrecher als Vorbrecher | GNRK 110 | 200-350 | Maul 1100×850 mm | 110/132 kW | Lager der Exzenterwelle |
| Prallbrecher als Vorbrecher | GNR PDK02 | 200-300 | Rotor 1400×1200 mm | 200 kW | Lager der Rotorwelle |
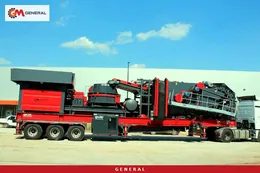
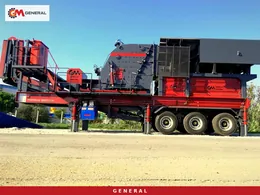
| Mobile Anlage auf Rädern | General 02 (GPS 1413) | 250-300 | Aufgabe 1000 mm | 660 kVA Generator | Rotor, Sieb und Bandtrommeln |
| Oben angetriebenes Sieb | ELK-U2050 | 100-400 | 2000×5000 mm, 3 Decks | 2×15 kW | 2 Lagergruppen, je Gruppe 2 Siebmaschinenlager |
| Kreisschwingsieb | GNR 2050 | 100-400 | 2000×5000 mm | 18,5 kW | Lager der Exzenterwelle |
In hartem, abrasivem Gestein beginnt die Linie meist mit einem GNRK Backenbrecher, in Kalkstein arbeitet ein Prallbrecher als Vorbrecher wirtschaftlicher. Diese Wahl verändert auch die Lagerwartung: Beim Backenbrecher gehört der Blick auf Lagertemperatur und Fettverschmutzung, beim Prallbrecher auf Rotorwuchtung und Schwingung. Details zu den übrigen Brechertypen finden Sie in der Kategorie Brecher.
Symptome richtig deuten
Die Anzeichen eines Lagerschadens lassen sich leicht mit anderen Fehlern verwechseln. Rutschende Keilriemen, eine lose Schraube oder ein im Brechraum verklemmter Stein erzeugen ebenfalls Geräusche und Vibration. Für eine saubere Unterscheidung sollten drei Merkmale zusammen betrachtet werden.
Temperaturverlauf
Ein einzelner hoher Messwert sagt meist wenig; zwischen einem Sommernachmittag und der ersten Stunde am Morgen liegt naturgemäß ein Unterschied. Das eigentliche Warnsignal ist ein Lager, das bei gleichen Umgebungsbedingungen von Tag zu Tag etwas wärmer läuft, oder eine Seite, die sich deutlich anders erwärmt als die Gegenseite. Ein frisch geschmiertes Lager darf in den ersten Stunden wärmer werden und sich dann einpendeln. Pendelt es sich nicht ein, liegt der Verdacht auf zu viel Fett oder einer klemmenden Dichtung.
Geräusch und Schwingungsbild
Ein gesundes Lager läuft mit gleichmäßigem Brummen. Beginnt ein Oberflächenschaden, wird das Geräusch klickend oder rau und ändert sich mit der Drehzahl. Verschwindet es, sobald die Aufgabe stoppt, liegt die Ursache wahrscheinlich im Materialfluss; bleibt es auch im Leerlauf, sind die drehenden Teile und Lager zu prüfen. Eine Schwingungskontrolle von Hand erfolgt nur am Lagergehäuse und an den Verbindungen, nachdem die Maschine stillgesetzt und freigeschaltet wurde. An die beweglichen Teile eines laufenden Brechers greift niemand.
Fett, Dichtung und Leckage
Die Farbe des Fetts, das aus dem Lagerdeckel austritt, ist aufschlussreich. Dunkelgraues oder schwarzes Fett kann Metallabrieb enthalten. Spürt man feinen Gesteinsstaub darin, hält die Dichtung nicht mehr dicht. Zeigen sich an der Labyrinthdichtung Wasser- oder Schlammspuren, kann der Schmierfilm in Anlagen mit Nasswäsche jederzeit zusammenbrechen.
Wie es zum Lagerschaden kommt
Der größte Teil der Lagerschäden, die wir vor Ort untersuchen, geht nicht auf die Fertigung des Lagers zurück, sondern auf die Einsatzumgebung und die Wartungsgewohnheiten. Wer ein neues Lager einbaut, ohne die Ursache zu finden, erlebt denselben Schaden ein paar Monate später erneut.
Verschmutzung und falsche Schmierung
Steinbruchstaub ist der heimtückischste Gegner des Lagers. Jeder Pumpenhub mit ungereinigter Fettpresse trägt etwas Staub ins Lager. Zu viel Fett schadet ebenso wie zu wenig: Ist das Gehäuse randvoll, wird das Fett gewalkt, erwärmt sich und drückt auf die Dichtung. Fette unterschiedlicher Konsistenz oder mit verschiedenen Verdickern zu mischen, kann die Schmierstoffstruktur zerstören. Halten Sie sich an Fettsorte und Menge aus dem Handbuch; bei einem Produktwechsel zuerst das alte Fett vollständig entfernen.
Zusatzlast durch verschlissene Teile
Im Prallbrecher lässt ein gebrochener oder mit ungleichem Gewicht zusammengestellter Satz Schlagleisten den Rotor unwuchtig laufen, und diese Unwucht schlägt bei jeder Umdrehung auf die Rotorwellenlager. Im Backenbrecher erhöhen verschlissene Brechbacken und ein verengter Brechspalt die Druckkraft auf die Exzenterlager. Gelangt unbrechbares Metall wie ein Baggerzahn oder eine Bohrkrone in den Brechraum, hinterlässt das im Lager eine plötzliche Schlagmarke. Verschleißteile rechtzeitig und satzweise zu wechseln, gehört untrennbar zur Lagerpflege.
Montage- und Ausrichtungsfehler
Ein Lager mit dem Hammer auf die Welle zu treiben, hinterlässt an den Ringen unsichtbare Kerben. Fluchtungsfehler der Riemenscheiben und überspannte Riemen erzeugen eine dauernde Querkraft auf das Lager. Bei mobilen Anlagen verwindet sich das Chassis im Betrieb, wenn der Untergrund nicht tragfähig vorbereitet ist; diese Verwindung verschiebt die Achsflucht der Sieb- und Brecherlager. Dass die Abstützungen einer Anlage auf einem Chassis wie der General 02 mit 76.000 kg Gewicht auf ebenem, tragfähigem Boden stehen, ist deshalb eine Frage der Sicherheit und genauso der Lagerlebensdauer. Details zum Modell auf der Produktseite der General 02.
Lagerlebensdauer in der Exzentergruppe des Siebes
Im Bereich von 200-300 t/h stehen die Siebmaschinenlager mehr Stunden unter Schwingung als die Brecherlager. Beim oben angetriebenen Sieb sind kurze Wellen mit Unwuchtgewichten über Gelenkwellen verbunden, und jede Lagergruppe enthält 2 spezielle Siebmaschinenlager. Die Zahl der Lagergruppen richtet sich nach der Siebfläche: Siebe unter 14 m² haben 2 Gruppen, größere 4. Das bedeutet beim ELK-U2050 mit 2000×5000 mm 2 Gruppen und insgesamt 4 Lager, beim ELK-U2460 mit 2400×6000 mm 4 Gruppen und insgesamt 8 Lager. Diese Zahl ist die Grundlage für den Ersatzlagerbestand. Die vollständige Modellübersicht steht auf der Seite zum oben angetriebenen Sieb und in der Kategorie Vibrationssiebe.
Die häufigste Ursache für überlastete Siebmaschinenlager ist zusätzliche Masse am Siebkasten. Bei feuchtem, lehmigem Material setzt sich Schlamm zwischen den Drähten fest und erhöht das schwingende Gewicht. Ein lose gespanntes Siebgewebe, das bei jedem Hub gegen den Kasten schlägt, schickt ebenfalls unregelmäßige Lasten in die Lager. Beim Gewebewechsel die Spannvorrichtung vollständig zu montieren und den Kasten von Anbackungen zu befreien, wirkt sich direkt auf das Tauschintervall der Lager aus.
Vorbeugeplan von der Schicht bis zur Revision
Ein Vorbeugeplan muss so einfach sein, dass die Mannschaft ihn jeden Tag umsetzen kann. Die folgende Liste fasst zusammen, was wir Betriebsteams in 200-300 t/h Linien empfehlen; die Intervalle passen Sie an das Handbuch Ihrer Maschine an.
- Zu Beginn jeder Schicht die Temperatur der Brecher- und Siebmaschinenlager an derselben Stelle messen und notieren.
- Vor dem Abschmieren Schmiernippel und Mundstück der Fettpresse abwischen und die im Handbuch genannte Menge nicht überschreiten.
- Beim wöchentlichen Rundgang die Dichtungsbereiche auf Staub, Schlamm und austretendes Fett prüfen.
- Riemenspannung und Fluchtung der Scheiben monatlich kontrollieren und Riemen immer als Satz tauschen.
- Schlagleisten und Brechbacken satzweise wechseln, am Prallrotor die Teile durch Wiegen paaren.
- Bei jedem Stillstand Spannung der Siebbeläge und Anbackungen am Kasten kontrollieren.
- Jedes ausgebaute Lager vor der Entsorgung begutachten und die Art des Schadensbildes festhalten.
In automatisierten Linien lässt sich ein Teil dieser Überwachung auf den Bildschirm verlagern. In unserem Automatisierungs- und Steuerungssystem gehören Temperatur- und Schwingungssensoren zur Feldinstrumentierung; nähert sich der Brecherstrom dem Grenzwert, wird der Aufgeber verlangsamt, und die Alarmhistorie wird gespeichert. An welchem Lager und mit welcher Schwelle ein Sensor eingesetzt wird, legen wir gemeinsam im Projekt fest.
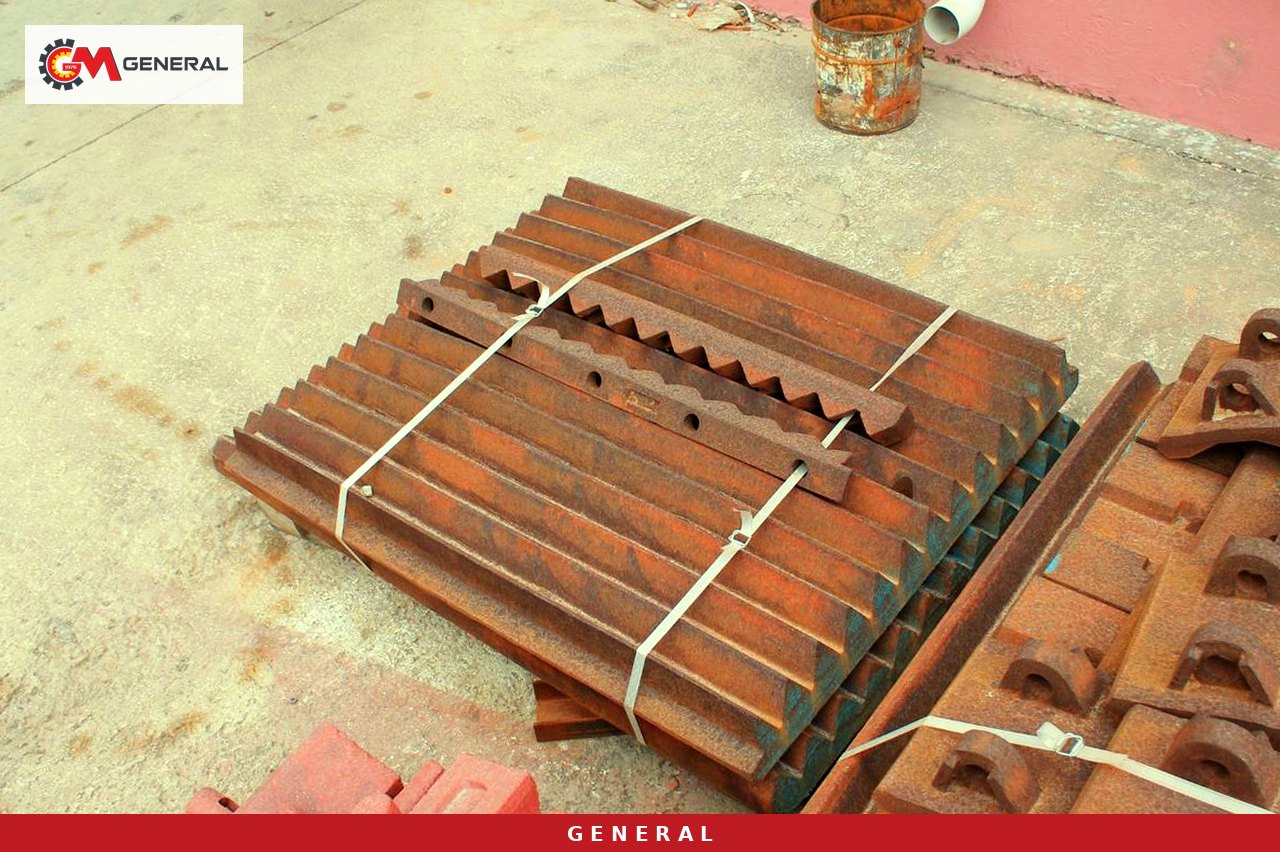
Beim Ersatzteilbestand verkürzt es den Stillstand, wenn Dichtungen, Buchsen und Schmiernippel, die mit dem Lager zusammen getauscht werden, im selben Paket liegen. Verschleiß- und weitere Ersatzteile finden Sie in der Kategorie Ersatz- und Verschleißteile.
Häufig gestellte Fragen
Muss ich die Maschine sofort abschalten, wenn ein Lager heiß wird?
Ja, wenn sich die Temperatur dem Grenzwert aus dem Handbuch nähert oder in kurzer Zeit stark ansteigt. Bei einem langsamen Anstieg können Sie bis zum geplanten Stillstand weiterproduzieren und die Messungen häufiger durchführen. Entscheidend sind immer die Werte im Handbuch der Maschine.
Muss bei einem defekten Lager auch das Lager auf der Gegenseite getauscht werden?
Bei den Lagergruppen des Siebes und an der Rotorwelle ist es meist richtiger, die Paare gemeinsam zu tauschen, weil beide dieselbe Last gleich lange getragen haben. Entscheiden Sie anhand des Schadensbildes am ausgebauten Lager; zeigt es Verschmutzungsspuren, hat das andere Lager in derselben Umgebung gearbeitet.
Fällt ein Lagerschaden unter die Garantie?
Unsere Maschinen haben 1 Jahr Garantie, ausgenommen Verschleißteile. Wie ein Lagerschaden bewertet wird, hängt von seiner Ursache ab; regelmäßig geführte Schmier- und Temperaturprotokolle erleichtern die Klärung für beide Seiten. Die genauen Bedingungen stehen im Angebot und im Vertrag.
Dürfen wir das Schmierintervall selbst verlängern?
Das Intervall im Handbuch gilt für normale Einsatzbedingungen. Auf sehr staubigen, heißen oder nassen Standorten muss es eher verkürzt als verlängert werden. Beobachten Sie vor einer Änderung einige Wochen lang Fettzustand und Temperaturprotokoll und teilen Sie die Daten mit uns.
Fazit für die Instandhaltung und Angebot
In 200-300 t/h Linien ist ein Lagerschaden meist die Folge von Verschmutzung, einem unwuchtigen Rotor oder einem losen Siebbelag. Wer die Temperatur jede Schicht protokolliert, sauber abschmiert und Verschleißteile satzweise tauscht, verwandelt die meisten dieser Ausfälle in geplante Stillstände. General Makina fertigt seit 1976 in Izmir Brecher, Siebe und komplette Anlagen; für unsere ISO 9001 und CE zertifizierten Maschinen senden Sie uns Ihren Bedarf an Ersatzlagern, Verschleißteilen oder einer neuen Linie mit Materialart und Zielleistung über unsere Kontaktseite, und unser Team erstellt ein passendes Angebot für Ihr Projekt.
Definitionen technischer Begriffe: Glossar