EN — English
 TR — Türkçe
 DE — Deutsch
 RU — Русский
 FR — Français
 ES — Español
 AR — العربية
 SR — Српски

Brechsand für besseren Beton in Äthiopien: Brech- und Siebanlage 90-180 t/h
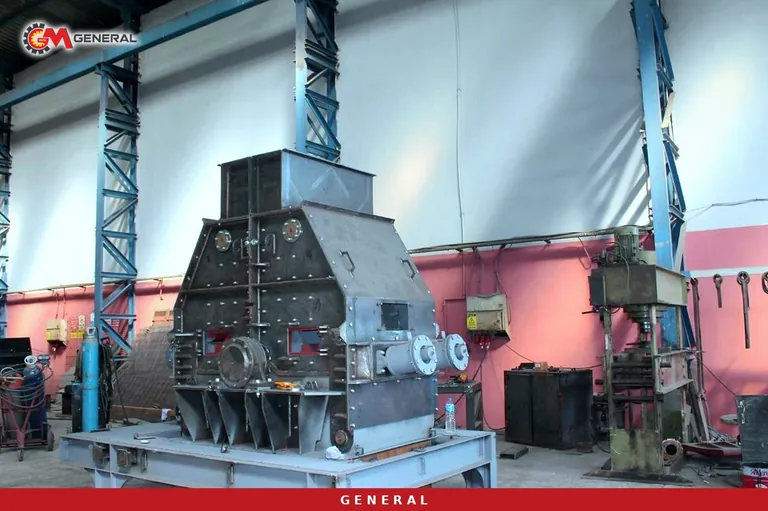
Fragt man in Äthiopien den Betreiber einer Betonmischanlage nach Problemen beim Betonieren, landet die Antwort meist an derselben Stelle: Die Konsistenz hält nicht, eine Rezeptur, die eine Woche gut funktioniert, liefert in der nächsten niedrigere Würfeldruckfestigkeiten, und auf Decken zeigen sich Schwindrisse. Zement und Zusatzmittel kommen in der Regel aus bekannten Quellen; die veränderliche Größe ist der Sand. Natursand, der per Lkw aus Flussbetten und von Seeufern kommt, hat einen Schluff- und Tongehalt, der von Ladung zu Ladung wechselt, und seine Kornverteilung hängt davon ab, wo genau er gewonnen wurde. Dabei ist das äthiopische Hochland mit gut brechbarem Vulkangestein bedeckt, und kontrolliert im Steinbruch erzeugter Brechsand erlaubt es, dem Betonlabor jeden Tag dasselbe Material zu liefern. Dieser Beitrag plant eine Brech- und Siebanlage für 90-180 t/h Brechsand rückwärts vom Bedarf des Betons: zuerst, was das Labor vom Sand erwartet, dann Maschinen, Einstellungen und Konfigurationen, die diese Erwartungen erfüllen.
Fünf Eigenschaften, die das Betonlabor vom Sand erwartet
Die Betonqualität entscheidet sich nicht an der Tonnage, sondern daran, ob sich die folgenden fünf Eigenschaften Tag für Tag wiederholen. Grenzwerte liefern die Projektausschreibung und die geltende Norm (ASTM C33, EN 12620 oder die Vorgaben des Auftraggebers).
- Kornverteilung und Feinheitsmodul: Feine und grobe Körner müssen ausgewogen sein. Schwankt der Feinheitsmodul täglich, muss der Mischmeister Wasser und Zusatzmittel bei jeder Charge neu einstellen. Beim Brechsand wird dieser Wert über Siebbeläge und Brechereinstellung gesteuert.
- Anteil unter 75 Mikrometer: Basaltgesteinsmehl aus dem Brechen und Ton aus der Abbauwand sind nicht dasselbe. Gesteinsmehl füllt bis zu einem gewissen Anteil Hohlräume; Ton bindet Wasser und Zusatzmittel. Ein Methylenblau-Test (MBV) oder Sandäquivalent (SE) zeigt, was vorhanden ist und in welcher Menge.
- Kornform: Plattige und längliche Körner brauchen für dieselbe Verarbeitbarkeit mehr Zementleim. Kubisches Korn verbessert Pumpbarkeit und Oberflächenbild.
- Sauberkeit: Organische Bestandteile und Erdklumpen senken die Festigkeit; der Abraum an der Wand darf nicht in die Anlage gelangen.
- Feuchtestabilität: Schwankt die Sandfeuchte im Tagesverlauf, verschiebt sich der Wasserzementwert. Bei gewaschenem Sand sind Entwässerung und Haldenführung deshalb ebenso wichtig wie der Brecher.
Beim Natursand liegt keine dieser fünf Eigenschaften in der Hand des Produzenten. Beim Brechsand lässt sich jede einer Maschine oder Einstellung zuordnen: Kornform dem Sandbrecher, Kornverteilung dem Sieb, Feinanteil dem Wäscher oder der Siebeinstellung, Sauberkeit der Vorabsiebung, Feuchte der Haldenführung. Die folgenden Abschnitte stellen diese Verbindung unter äthiopischen Bedingungen her.
Sandrohstoff in Äthiopien: Basalthochland und Kalksteinregionen
Der größte Teil des äthiopischen Hochlands besteht aus mächtigen Basaltdecken und verwandten Vulkaniten wie Ignimbrit und Trachyt; die meisten Steinbrüche rund um Addis Abeba arbeiten in diesen Gesteinen. Basalt ist hart und abrasiv und liefert, mit der richtigen Maschine gebrochen, einen festen, kubischen Betonsand. Doch selbst auf demselben Plateau ist das Gestein nicht einheitlich: Neben massivem Basalt gibt es blasige, schlackige oder verwitterte Lagen. Sand aus einer blasigen Lage nimmt mehr Wasser auf. Welche Lage abgebaut wird, muss daher feststehen, bevor die Sandanlage gezeichnet wird.
Im Osten und Südosten des Landes sowie in manchen Talsohlen werden auch Kalkstein- und Sandsteinformationen abgebaut. Kalkstein ist weicher und weniger abrasiv; für die Sandherstellung gilt dort eine andere Brecherlogik. In beiden Fällen fällt die Entscheidung anhand von Abrasivität, Druckfestigkeit, Wasseraufnahme und Tongehalt an Proben aus der Abbauwand.
Als konkrete Referenz im Land besteht das 150 t/h Basalt-Brech- und Siebprojekt von General Makina in Jijiga, Äthiopien. Es ist ein reales Beispiel dafür, wie äthiopischer Basalt in einer Linie mit Backenbrecher als Vorbrecher verarbeitet wird; die Sandproduktion wird geplant, indem man hinter eine solche Linie eine Fein- und Formbrechstufe setzt.
Die Sandlinie für 90-180 t/h Stufe für Stufe aufbauen
Ein Sandbrecher braucht kleine, gleichmäßige Aufgabe, und das hängt von der richtigen Auslegung der vorgelagerten Stufen ab.
Aufgabe, Vorabsiebung und Vorbrechen
Dieser Schritt ist für die Sandqualität wichtiger als oft angenommen: Werden Erde und verwittertes Feingut aus der Wand nicht auf dem Rost abgetrennt und auf eine eigene Halde gelegt, gelangt Ton direkt in die Sandfraktion. Für das Vorbrechen von Basalt ist der nach dem Druckprinzip arbeitende Backenbrecher der Serie GNRK die richtige Wahl; im Bereich 90-180 t/h übernimmt der GNRK 90 (Maulöffnung 900×650 mm, 60–225 t/h, 75/90 kW) diese Aufgabe. Ein Kegelbrecher bringt das Material danach auf die Größe, die der Sandbrecher annimmt. Modellbezogene Leistungstabellen für den Kegelbrecher werden nach der Gesteinsprüfung projektbezogen erstellt.
Sandstufe: VSI für Basalt, Tertiär-Prallbrecher für Kalkstein
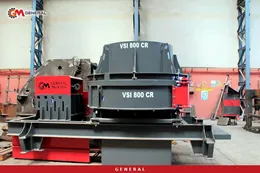
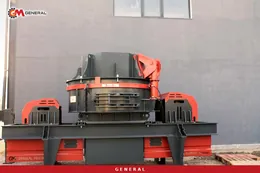
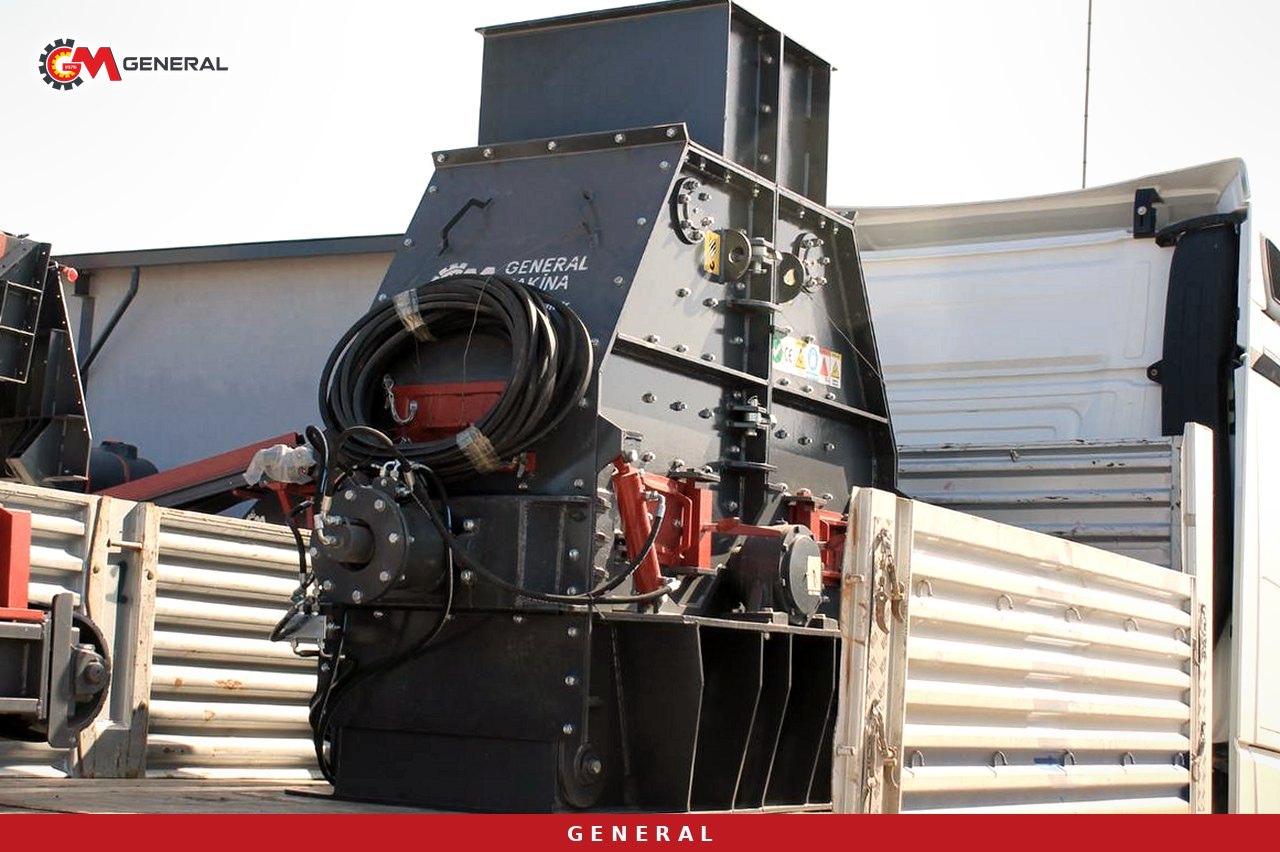
Für silikatreiches, abrasives Gestein wie Basalt ist der VSI-Vertikalwellenbrecher der Serie GNR die richtige Sandmaschine. Beschleunigt der vertikale Rotor das Material und schleudert es auf sein eigenes Gesteinsbett, brechen die Körner an den Kanten und werden kubisch; da der Metallkontakt geringer ist, bleiben die Verschleißkosten beherrschbar. Für den Beton liegt der Gewinn in der besseren Kornform und einer Kornverteilung, die über Rotordrehzahl und Aufgabeeinstellung gesteuert werden kann. Der GNR 900 deckt mit 80–210 t/h den gesamten Zielbereich mit einer Maschine ab; die Aufgabe ist auf 50–55 mm begrenzt, der Antrieb hat 2×200 kW. Liegt das Ziel für verkaufsfähigen Sand im unteren Bereich, kann der GNR 800 (55–160 t/h, 40–50 mm Aufgabe, 132–160 kW) mit geringerer installierter Leistung genügen.
In Kalksteinbrüchen ist der Tertiärbrecher der Serie GNR der wirtschaftlichere Weg. Er nimmt Aufgabe bis 150 mm an und erzeugt 0–5 mm Brechsand zusammen mit feinem Splitt; GNR 100 (90–160 t/h, 160 kW) und GNR 130 (130–200 t/h, 200 kW) sind die beiden passenden Modelle für diesen Bereich. Für Basalt wird diese Maschine nicht empfohlen: In silikatreichem Gestein verschleißen die Prallteile schnell, und die Kosten je Tonne steigen über die eines VSI. Nasser, toniger Kalkstein verstopft zudem den Tertiärbrecher; an einem solchen Standort wird die Wäsche vor dem Brecher eingeplant.
Siebung: den Sand nach dem Bedarf des Betons aufteilen
Das Produkt aus dem Sandbrecher wird auf dem Sieb in Fraktionen getrennt, das Überkorn läuft zum Brecher zurück. Hier findet die eigentliche Einstellung für die Betonqualität statt: Der Siebbelag, der das Größtkorn des 0–5 mm Sandes festlegt, wird gewählt, und bei Bedarf werden zwei Sandfraktionen wie 0–2 und 2–5 mm getrennt aufgehaldet und in der Mischanlage im gewünschten Verhältnis zusammengeführt. So lässt sich der Feinheitsmodul mit einer Genauigkeit halten, die Natursand nie erlaubt. Die Kreisschwingsiebe GNR 1650 (1600×5000 mm, 15 kW) oder GNR 2060 (2000×6000 mm, 18,5 kW) sind für diese Leistung sinnvolle Größen.
Drei Sandlinien-Varianten für äthiopische Steinbrüche
Die Tabelle stellt die für den Sandbereich 90-180 t/h möglichen Anordnungen mit Herstellerwerten nebeneinander. Die Leistungsspalte bezieht sich auf die Maschine der Sandstufe; Kegelbrecher und Sieb werden nach der Gesteinsprüfung festgelegt.
| Variante | Hauptmaschinen | Leistung Sandstufe (t/h) | Aufgabe Sandstufe | Antrieb Sandstufe | Geeigneter Rohstoff |
|---|---|---|---|---|---|
| A – Stationäre Basaltlinie | GNRK 90 + Kegel + GNR 900 VSI + Sieb | 80–210 | 50–55 mm | 2×200 kW | Basalt, Ignimbrit, Trachyt |
| A′ – Unterer Bereich | GNRK 90 + Kegel + GNR 800 VSI + Sieb | 55–160 | 40–50 mm | 132–160 kW | Basalt, Ignimbrit, Trachyt |
| B – Mobile Sandstufe an bestehender Linie | Vorhandener Vor-/Nachbrecher + GNR-MVSI 900 | 90–180 | 50 mm | 850-kVA-Generator | Vorgebrochenes Hartgestein |
| C – Kalksteinlinie | GNRK 90 + GNR 130 Tertiär + Sieb | 130–200 | 150 mm | 200 kW | Kalkstein, gering bis mittel abrasiv |
| D – Kalkstein, unterer Bereich | GNRK 90 + GNR 100 Tertiär + Sieb | 90–160 | 150 mm | 160 kW | Kalkstein |
| Kegelbrecher (A, A′) | Modell nach Gesteinsprüfung | — | — | — | Basalt, Granit |
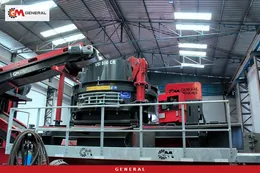
Variante A ist der am besten kontrollierbare Weg für einen langlebigen Basaltbruch mit eigener Betonmischanlage; die Linie steht auf Fundamenten, Sand und Splitt kommen aus demselben Materialfluss. Zu den Komponenten einer festen Linie siehe die Seite stationäre Brech- und Siebanlagen. Variante B passt zu einem Bruch, der Splitt erzeugt, seine Sandfraktion aber nicht nutzt: Der GNR-MVSI 900 trägt den VSI-900-Brecher, ein dreidecks Sieb 1600×5000 mm und einen 850-kVA-Generator auf einem Radfahrgestell und teilt das Produkt in 0–3, 3–5 und 5–12 mm. Mit 42.000 kg Gewicht und eigener Energieversorgung ermöglicht er Brüchen mit schwachem Netzanschluss den Einstieg in die Sandproduktion, ohne auf Fundamentarbeiten zu warten. C und D sind nur für Kalkstein gedacht; in einem Basaltbruch sollte man diese beiden Anordnungen meiden.
Feinanteil und Wäsche: den Sand betonfertig machen
Die häufigste Enttäuschung beim Brechsand ist ein Sand mit tadelloser Kornform, der im Beton trotzdem zu viel Wasser verlangt. Ursache ist meist das Material unter 75 Mikrometer. Überschreitet das basalteigene Gesteinsmehl einen gewissen Anteil oder mischt sich Ton aus der Wand bei, leidet die Rezeptur, egal wie gut der Brecher ist. Die Lösung ist einer von zwei Wegen.
Ist das Gestein sauber und trennt die Rostvorabsiebung die Erde ab, kann Sand trocken erzeugt werden; der Feinanteil wird über Siebeinstellung und VSI-Rotordrehzahl begrenzt. Gibt es Tonbänder, verwitterte Lagen oder rote Erdbeimengungen, ist Wäsche nötig. Unter den Sandwaschmaschinen ist für Sand die Sandschnecke die typische Wahl: Mit 0–50 mm Aufgabe und 50–250 t/h Leistung führt sie Ton und überschüssiges Gesteinsmehl über das Überlaufwehr ab. Der Sand verlässt die Schnecke mit typisch 15–30 % Feuchte; mit Hydrozyklon und Entwässerungssieb sinkt sie auf 8–20 %. Für die Mischanlage bedeutet das seltenere Wasserkorrekturen.
Eine Waschlinie sollte nicht ohne Wasserplan gebaut werden. Ergiebigkeit der Wasserquelle in der Trockenzeit, Absetzbecken und Kreislaufwasser gehören in die erste Aufstellungszeichnung. In der Regenzeit (Kiremt) steigen Feuchte und Tonfracht des Materials aus der Wand; Vorabsiebung und Waschleistung werden mit Blick auf diese Zeit gewählt.
Standortvorbereitung: Energie, Transport und Angebotsunterlagen
Äthiopien hat keinen Meerzugang; Maschinen erreichen das Hochland meist über den Hafen Dschibuti auf der Straße oder entlang des Bahnkorridors. Transportmaße stationärer Anlagenteile und mobiler Fahrgestelle müssen daher in der Angebotsphase geklärt werden; der GNR-MVSI 900 hat zum Beispiel ein Transportmaß von 4100 × 16200 × 4500 mm. An Standorten ohne Netz oder mit häufigen Ausfällen richtet sich die Generatorgröße nach der gesamten Anschlussleistung der Anlage. In der Trockenzeit weht der Wind den feinen Teil der Sandhalden weg und belastet Siebe und Motoren; geschlossene Übergabestellen, Staubbindung mit Wassersprühung und regelmäßige Filterwartung sind projektbezogen wählbare Maßnahmen.
Liegen bei der Anfrage folgende Angaben vor, ergibt sich die richtige Konfiguration schon in der ersten Runde:
- Abrasivität, Druckfestigkeit, Wasseraufnahme sowie MBV/SE-Ergebnisse von Proben aus mindestens drei Punkten der Abbauwand.
- Ziel für verkaufsfähigen Sand in Tonnen je Stunde und die gewünschten Fraktionen; Splittkörnungen, die neben dem Sand entstehen sollen.
- Betonklassen, für die der Sand verwendet wird, und die einzuhaltende Norm; bei öffentlichen Aufträgen ist die Sandvorgabe bei der zuständigen Behörde zu bestätigen.
- Modelle und Leistungen vorhandener Vorbrecher, Nachbrecher und Siebe.
- Netzleistung oder Generatorbedarf.
- Wasserquelle und verfügbare Fläche für Wäsche und Absetzbecken.
- Entfernung vom Bruch zur Mischanlage und Größe der Sandhaldenfläche.
Häufig gestellte Fragen
Ist Beton mit Brechsand fester als Beton mit Natursand?
Die Festigkeit ergibt sich aus der Rezeptur, nicht aus dem Sand allein. Der Vorteil von Brechsand ist, dass saubere, kubische Körner es erlauben, dieselbe Rezeptur jeden Tag mit demselben Ergebnis zu wiederholen. Beim Wechsel vom Natursand muss die Rezeptur in einem Betonlabor neu eingestellt werden.
Muss Basaltsand gewaschen werden?
Nein. Ist das Gestein sauber, die Vorabsiebung wirksam und erfüllen die MBV/SE-Werte die Vorgabe, kann Trockenproduktion genügen. Bei Tonbändern oder verwitterten Lagen kommt eine Sandschnecke hinzu.
Ich habe bereits eine Splittlinie; was brauche ich für Sand?
Lässt sich Ihr Nachbrecherprodukt unter 50 mm bringen, kann eine Sandstufe mit dem GNR-MVSI 900 oder einem stationären GNR-VSI-Brecher ergänzt werden. Ob das vorhandene Sieb genügend Decks und passende Maschenweiten für die Sandfraktion hat, wird gesondert geprüft.
Welche Garantie und Zertifikate gibt es?
Die Maschinen werden nach ISO 9001 und mit CE-Kennzeichnung gefertigt und haben 1 Jahr Garantie; Verschleißteile sind ausgenommen. Umfang von Ersatzteilversorgung und Kundendienst wird im Angebot je Maschine festgelegt.
Fazit
Der kürzeste Weg zu besserem Beton in Äthiopien ist, wechselhaften Natursand durch kontrolliert im Steinbruch erzeugten Brechsand zu ersetzen. Auf basaltgeprägten Standorten ist die Maschine dafür der VSI: ein GNR 900 in einer stationären Linie oder ein GNR-MVSI 900 an einer bestehenden Splittlinie deckt 90-180 t/h ab. Auf Kalksteinstandorten erledigt der GNR Tertiärbrecher dieselbe Aufgabe mit einer kürzeren Kette. Die Entscheidung sollten Probenprüfungen und die Anforderungen des Betonlabors treffen. Senden Sie Ihre Probenergebnisse und Zielleistung über unsere Kontaktseite; wir erstellen die passende Konfiguration und das Angebot für Ihren Steinbruch.
Definitionen technischer Begriffe: Glossar