EN — English
 TR — Türkçe
 DE — Deutsch
 RU — Русский
 FR — Français
 ES — Español
 AR — العربية
 SR — Српски

Taş Ocağında Patlatma ile Konkasör Verimi Arasındaki Bağ
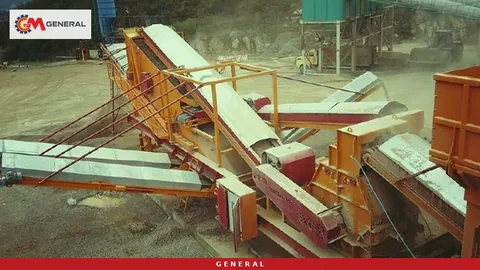
Bir taş ocağında saatte 250-450 ton hedefleyen sabit hat kurulduğunda konuşmanın büyük kısmı kırıcı modeli üzerine döner. Oysa primer kırıcının gün sonunda kaç ton verdiğini çoğu ocakta patlatma belirler. Aynadan gelen pasanın en iri bloğu, ince ve topraklı kısmın oranı, yığının kepçeyle ne kadar rahat alındığı: bunların hepsi besleyiciye, oradan çene ağzına taşınır. Kırma tarafında yıllarca hat devreye almış biri olarak şunu söyleyebiliriz: iyi seçilmiş bir çeneli kırıcı kötü bir patlatmayı telafi edemez, ama patlatma kırıcının ihtiyacına göre ayarlandığında aynı makine belirgin biçimde daha dengeli çalışır. Bu yazıda patlatma ile kırıcı verimi arasındaki bağı, 250-450 t/s bandına uyan General modelleriyle birlikte ele alıyoruz. Teknik değerlerin tamamı ürün sayfalarımızdaki tablolardan alınmıştır.
Kırma işi ocak aynasında başlar
Patlatma, kayayı ilk kez küçülten işlemdir ve enerjisi kırıcıdakine göre çok daha ucuza gelir. Delik çapı, delik aralığı, yük mesafesi, şarj miktarı ve gecikme düzeni pasanın boyut dağılımını belirler. Bu dağılım primer kırıcı açısından iki uçta sorun çıkarır: bir yanda ağza girmeyen iri bloklar, diğer yanda kırıcıya hiç girmemesi gereken ince ve topraklı malzeme.
Patlatma tasarımı yetkili patlatma mühendisinin ve ocak işletmesinin sorumluluğundadır. Kırıcı üreticisi olarak bizim yapabileceğimiz, kırma hattının ne istediğini sayılarla tarif etmektir: en iri kabul edilebilir blok, ızgaradan geçmesi istenen ince miktar ve bunkerin kaç dakikalık tampon sağladığı. Bu üç bilgi patlatma ekibine verilmezse iki ekip birbirinden habersiz çalışır, kayıp da genellikle primer kırıcının önünde ortaya çıkar.
Pasa boyut dağılımı primer kırıcıya ne yapar
Çeneli kırıcı malzemeyi sabit çene ile salınan hareketli çene arasında sıkıştırarak kırar. Kapasite tablosundaki değer, ağzın sürekli dolu tutulduğu ve beslemenin ağız ölçüsüne uygun olduğu koşulu varsayar. Pasa bu koşulu bozduğunda tablodaki aralığın alt ucuna, hatta altına düşülür.
İri blok ve çene ağzında köprüleşme
GNRK serisinde maksimum besleme boyutu ağız genişliğinin yaklaşık 0,8-0,9 katı olarak verilir; GNRK 140 için ürün sayfasındaki karşılık yaklaşık 1,1-1,25 m'dir. Bu sınırı aşan bir blok ağızda köprü kurar. Besleyici durdurulur, blok kırıcı üstündeki hidrolik kırıcıyla ya da ekskavatörle parçalanır, hat yeniden kalkar. Her köprüleşme birkaç dakikalık duruş demektir ve vardiya içinde sık tekrarlanırsa saatlik ortalamayı tablodaki kapasitenin çok altına çeker. İri blok sorununun bir kısmı ocak tabanında, kepçe operatörünün blokları ayırıp kenara koymasıyla da çözülebilir; ancak bu iş yükleme hızını düşürür ve kalıcı çözüm patlatma tarafındadır.
Fazla ince ve topraklı pasa
Aşırı şarj ya da çatlaklı, ayrışmış bir aynada pasanın ince kısmı artar. Bu malzeme kırılmaya ihtiyaç duymaz ama kırıcıdan geçerse ağız içinde yer kaplar, kavite içinde sıkışır ve çene plakalarını gereksiz yere aşındırır. Topraklı ve nemli olduğunda tıkanma riski de doğar. Burada devreye ızgaralı besleyicinin by-pass bölümü girer: ince ve topraklı kısım ızgara aralıklarından düşer, kırıcıya uğramadan banda ya da eleğe gider. Izgara aralığı, patlatmanın ürettiği inceye göre ayarlanmalıdır. Yığında kil oranı yüksekse ızgaranın tıkanması (blinding) başlar ve bu durumda ızgaralı besleyici yerine wobbler besleyici değerlendirilir.
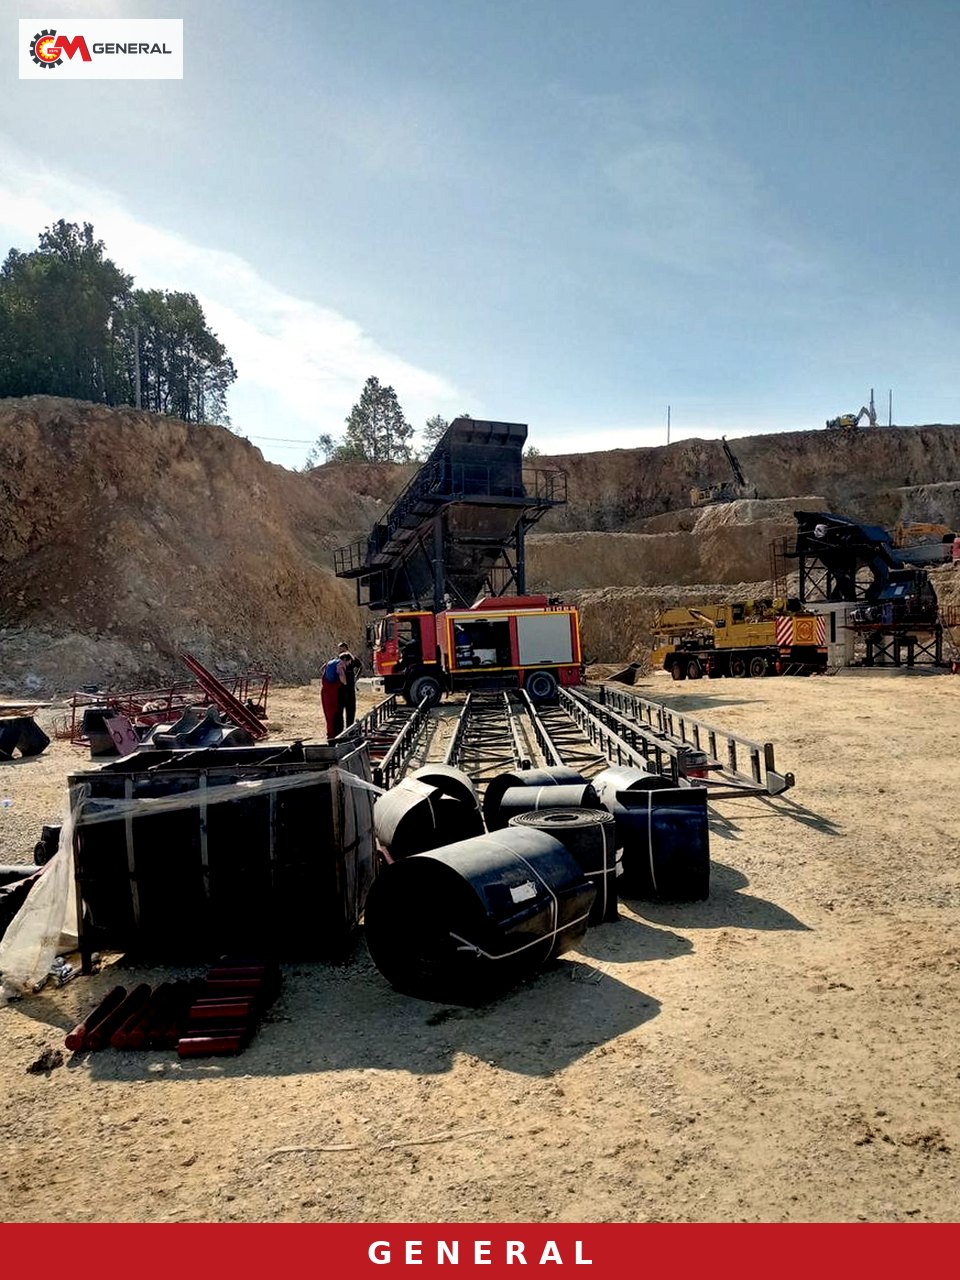
250-450 t/s için besleyici ve primer kırıcı eşleşmeleri
Hedef aralığı tek bir çeneli kırıcı karşılamaz; alt ve üst uç için ayrı eşleşmeler gerekir. Aşağıdaki tablo, kaya besleyiciler ile kırıcılar kategorisindeki modellerden kurulabilecek primer kademeyi gösterir. Kapasiteler ilgili ürün tablolarındaki aralıklardır; gerçek değer pasanın boyut dağılımına, kayanın sertliğine ve ayarlanan CSS'e bağlıdır.
| Konfigürasyon | Besleyici (kapasite, motor) | Primer kırıcı (ağız, motor) | Kırıcı kapasitesi | Pasa için uygunluk |
|---|---|---|---|---|
| Alt uç, sert kaya | GNR 110 (200-300 t/s, 2x7,5 kW) | GNRK 110 (1100×850 mm, 110/132 kW) | 200-350 t/s | Granit, bazalt; iri blok sınırı patlatmayla tutulmalı |
| Üst uç, sert kaya | GNR 140 (350-600 t/s, 2x9,2 kW) | GNRK 130 (1300×1000 mm, 160 kW) | 400-500 t/s | Daha geniş ağız, iri bloğa toleransı yüksek |
| Rezervli üst uç | GNR 140 (350-600 t/s, 2x9,2 kW) | GNRK 140 (1400×1100 mm, 200 kW) | 500-600 t/s | Patlatması düzensiz ocakta pay bırakır |
| Kireçtaşı | GNR 140 (350-600 t/s, 2x9,2 kW) | GNR PDK01 (rotor 1400×1500 mm, 315 kW) | 250-500 t/s | Maksimum besleme 1000 mm; aşındırıcı kayada uygun değil |
| Sekonder kademe | — | General konik kırıcı | — | Model değerleri projeye özel verilir |
350-400 t/s arasındaki bir hedefte GNRK 110 tablosunun üst sınırını aşmış olursunuz, bu yüzden GNRK 130 seçilir ve ağız ayarı ürün boyutuna göre yapılır. Patlatması henüz oturmamış yeni bir ocakta bir büyük ağız seçmek, iri blok kaynaklı duruşları azaltmanın en doğrudan yoludur. GNRK çeneli kırıcı granit, bazalt ve kuvarsit gibi aşındırıcı kayada çalışır. GNR PDK primer darbeli kırıcı ise kireçtaşında tek kademede yüksek redüksiyon verir; ancak silika oranı yüksek kayada blow bar'lar hızla tükenir.
Patlatma ile kırıcı arasındaki tampon
Kamyon yükünü bunkere bir anda boşaltır, kırıcı ise malzemeyi eşit hızda ister. Pasa dağılımındaki dalgalanma da bu iki ritim arasında kırıcıya ulaşır. Tampon görevini üç unsur paylaşır: bunker hacmi, besleyicinin ızgarası ve kırıcı yükünü izleyen kumanda.
Bunker hacmi ve ızgara aralığı
Titreşimli grizzly besleyici modellerinde bunker hacmi 15-100 m³ aralığındadır ve en fazla 1500 mm malzeme kabul edilir. Buradaki 1500 mm besleyicinin sınırıdır; kırıcının ağız sınırı genellikle daha küçüktür ve belirleyici olan odur. Bunker hacmi kamyon kapasitesi ve yükleme çevrimiyle birlikte seçilir; amaç, iki kamyon arasında kırıcının ağzını boş bırakmamaktır. Izgara aralığı ise patlatmanın ürettiği ince oranına göre ayarlanır. İnce artarsa aralık açılır, kırıcıya giden net yük düşer ve aynı kırıcı daha fazla iri kayayı kırmaya zaman bulur.
Kırıcı akımına göre besleme
Otomasyon ve kontrol sistemi kırıcının çektiği akımı izler. Akım eşiğe yaklaştığında besleyici yavaşlar, normale döndüğünde hızlanır. Bu düzen, iri ve sert bloklu bir yığından gelen ani yükü yumuşatır. Vardiya raporlarında üretilen tonaj ve duruş süreleri kayıt altına alındığında, patlatma ekibine hangi pasanın kırıcıyı zorladığını gösteren somut bir veri de elde edilmiş olur.
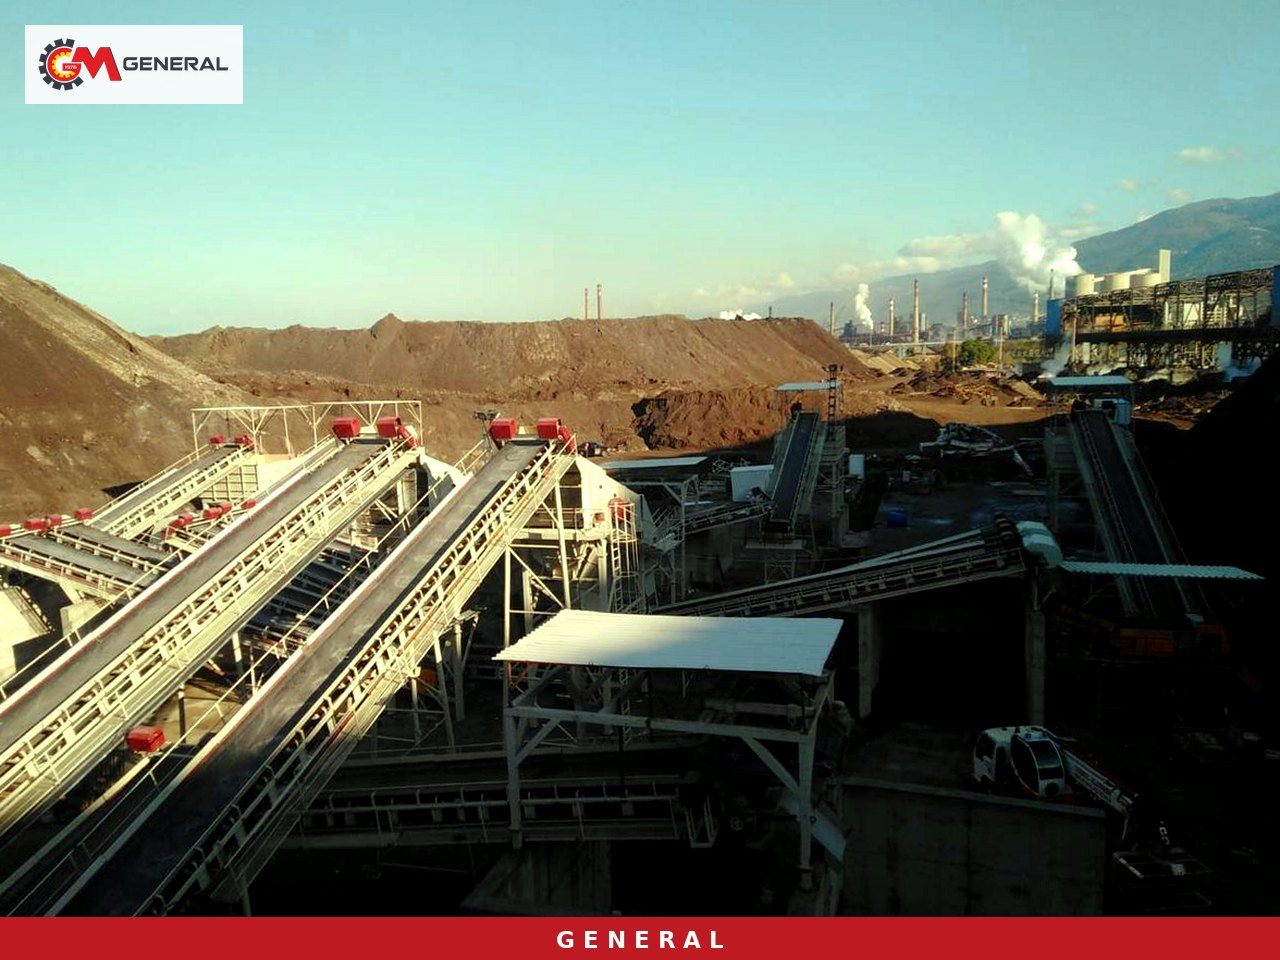
Patlatma ekibiyle paylaşılacak kırıcı verileri
Kırma ve patlatma ekibinin ortak bir dili olmazsa her iki taraf kendi işini doğru yaptığını düşünür. Aşağıdaki liste, hattı devreye alırken ocak işletmesiyle birlikte netleştirmenizi önerdiğimiz başlıklardır:
- Primer kırıcının kabul ettiği en iri blok ölçüsü ve bu ölçünün ağız genişliğinden nasıl hesaplandığı
- Izgara aralığı ve by-pass edilmesi beklenen ince malzeme oranı
- Bunker hacmi, kamyon kapasitesi ve iki kamyon arasındaki süre
- Ayna bazında kayaç tipi, çatlaklılık ve kil bantlarının yeri
- İri blokların ocakta mı yoksa bunker üstünde mi parçalanacağı
- Kırıcı akımı, duruş nedenleri ve saatlik tonajın vardiya bazında kaydı
- Patlatma deseninde yapılan her değişikliğin tarihi, böylece kırıcı verisiyle eşleştirilebilmesi
Bu kayıtlar birkaç hafta tutulduğunda hangi aynanın, hangi desenin kırıcıyı zorladığı netleşir. Fotoğrafla boyut analizi yapan yazılımlar ve yığından alınan elek numuneleri, gözle yapılan tahminden daha güvenilir sonuç verir. Kayaç özellikleri için laboratuvarda aşınma ve kırılabilirlik testi yaptırmak, hem patlatma hem kırıcı seçimi için aynı veriyi sağlar.
Sekonder kademe ve elekler patlatmadan nasıl etkilenir
Patlatmanın etkisi primerde bitmez. Pasa iri geldiğinde primer kırıcı daha iri bir ürün çıkarır, sekonder konik kırıcının yükü artar ve geri dönüş yükü büyür. Pasa ince geldiğinde ise ızgaradan geçen kısım doğrudan eleklere gider; elek yüzeyi bu ani yüke göre boyutlandırılmamışsa boğulma başlar. Yüksek tonajlı hatlarda çift gövdeli ikiz elek 100-500 t/s kapasiteyle bu dalgalanmayı karşılamak için kullanılır. Konik kırıcı tarafında choke-feed ile çalışmak ürünün kübikliğini korur; bunun için de primerden gelen akışın düzenli olması gerekir. Sabit taş kırma eleme hatları sayfasında bu kademelerin hat içindeki yerini görebilirsiniz.
Kireçtaşında durum biraz farklıdır. Darbeli kırıcı redüksiyonu yüksek olduğu için iri pasayı daha rahat tolere eder, fakat beslemedeki kil ve toprak blow bar ve kırma plakalarında yapışma yaratır. Bu ocaklarda patlatma sonrası ızgaralı ön eleme, kırıcı seçiminden daha fazla verim farkı yaratabilir.
Sık sorulan sorular
Patlatmayı değiştirmeden kırıcı kapasitesini artırabilir miyim?
Belli ölçüde evet: ızgara aralığını inceye göre ayarlamak, bunker hacmini kamyon çevrimine uydurmak ve beslemeyi kırıcı akımına göre yönetmek verimi iyileştirir. Ancak iri blok kaynaklı duruşlar sürüyorsa kalıcı çözüm patlatma deseninde ya da daha geniş ağızlı bir primer kırıcıdadır.
Daha büyük kırıcı almak iri blok sorununu tamamen çözer mi?
Köprüleşmeyi azaltır ama ince ve topraklı pasanın yarattığı aşınma ve tıkanma sorununu çözmez. Ayrıca büyük ağızlı kırıcı, ağzı dolu tutulamadığında verimsiz çalışır. Seçim pasa verisiyle yapılmalıdır.
Hangi bilgilerle teklif isteyebilirim?
Hedef kapasite, kayaç tipi, varsa laboratuvar sonuçları, pasadaki en iri blok ölçüsü, ince ve kil oranı, istenen fraksiyonlar ve enerji kaynağı yeterlidir. Fiyat ve teslim takvimi bu bilgilere göre projeye özel hazırlanır.
Garanti neyi kapsar?
Makinelerimiz 1 yıl garantilidir; çene plakası, blow bar ve astar gibi aşınma parçaları garanti dışıdır. Üretimimiz ISO 9001 ve CE belgelidir.
Ocak verinizle gelin, primer kademeyi birlikte boyutlandıralım
1976'dan beri İzmir'de kırma ve eleme makinesi üretiyoruz ve Orta Doğu, Kuzey Afrika, Rusya, Türk cumhuriyetleri ile Balkanlar'daki ocaklara hat gönderiyoruz. 250-450 t/s hedefli bir sabit hatta en doğru eşleşme, patlatma sonuçlarınızla birlikte okunduğunda ortaya çıkar. Pasa fotoğraflarınızı, kayaç bilgisini ve hedef fraksiyonları iletişim sayfamızdan gönderin; besleyici, primer kırıcı ve ızgara ayarını içeren teklifi buna göre hazırlayalım.
Teknik terimlerin açıklamaları: Terimler Sözlüğü