EN — English
 TR — Türkçe
 DE — Deutsch
 RU — Русский
 FR — Français
 ES — Español
 AR — العربية
 SR — Српски

Mobil Konkasörde Ön Elek Neden Önemlidir?
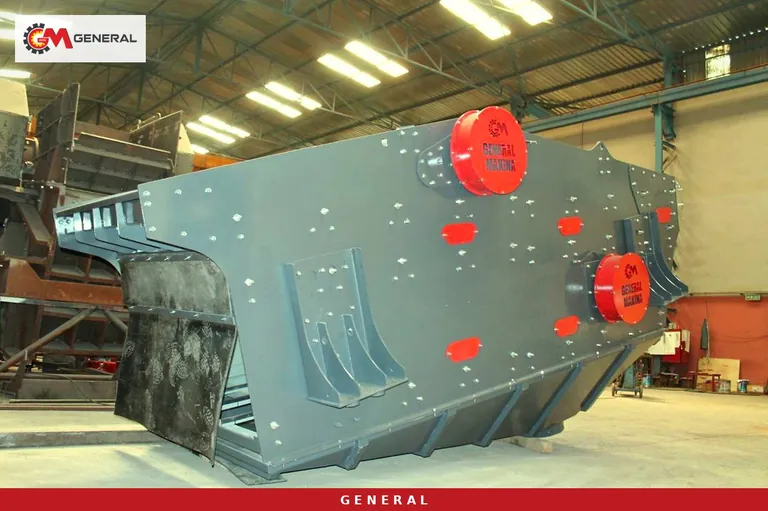
Saatte 100-200 ton hedefleyen bir mobil konkasör tesisinde kırıcıya giren her ton bir bedel öder: enerji, astar metali ve çalışma saati. Ocaktan gelen tüvenanın bir bölümü ise ya zaten satılabilir boyuttadır ya da hiç kırılmaması gereken toprak ve kildir. Ön elek, bu bölümü kırıcının ağzına varmadan ayıran donanımdır. Bu yazıda ön elemenin hattın hangi noktalarında yapıldığını, General serisinin 100-200 t/s bandındaki lastikli modellerinde besleme tarafının nasıl kurulduğunu ve besleyici ızgarası, ayrı ızgaralı elek ya da ön elekli sekonder ünite arasında nasıl karar verileceğini model rakamlarıyla anlatıyoruz.
Ön elemenin kırıcının üzerinden aldığı yük
Patlatmadan sonra kamyona yüklenen tüvenan homojen değildir. İri blokların arasında avuç büyüklüğünde çakıl, ince kırıntı ve ocak yüzeyinden sıyrılmış toprak vardır. Bu malzeme kırma odasına girince iri taşın kırılacağı hacmi daraltır. Toprak ve kil çene plakasına ya da blow bar yüzeyine sıvanır, ince silisli tane de astarı zımpara gibi aşındırır. Karşılığında ürün değeri yaratmaz.
Kırma, taneyi küçültmek için harcanan enerjidir. Hedef boyutun altındaki tane için bu enerji boşa gider. Varsayımsal bir örnek: saatte 160 ton tüvenanın beşte biri ızgara aralığından geçebilecek boyuttaysa, ön elekli bir hatta kırıcıya saatte 128 ton girer. Kırıcı aynı motor gücüyle bu yükü daha rahat işler ya da besleyici hızı artırılarak toplam çıkış yükseltilir. Gerçek oran ocaktan ocağa değişir; numunenin elek analizi yapılmadan hiçbir tesis için oran varsayılmamalıdır.
Primer öncesi: besleyici ızgarası ve G tipi ızgaralı elek
Lastikli tesislerin çoğunda ilk ön eleme noktası besleyicinin ucundaki ızgaradır. GNR serisi titreşimli grizzly besleyicide tekne malzemeyi ileri yürütürken ince kısım ızgara çubuklarının arasından düşer, kırıcıya uğramadan konveyöre ya da ayrı bir yığına gider. 100-200 t/s bandına GNR 90 (140-210 t/s, 2x4 kW) ve GNR 110 (200-300 t/s, 2x7,5 kW) karşılık gelir; ikisi de 1500 mm'ye kadar besleme boyutu kabul eder. Diğer besleyici tipleri kaya besleyiciler ve kum bunkerleri sayfasında toplu olarak yer alır.
Topraklı ocaklarda besleyici ızgarası yetmeyebilir. O zaman besleyici ile primer kırıcı arasına G tipi ızgaralı elek girer. ELKG serisi iki vibromotorla doğrusal titreşim üretir; ELKG-1230 ve ELKG-1430'da motor gücü 10,2 kW, ELKG-1930'da 11,5 kW'tır. Izgaralar yüksek manganlı ostenitik çelik dökümdür ve aralıkları ayarlanabilir.
Sekonder öncesi: M tipi ızgaralı elek ve ön elekli darbeli ünite
Primer kırıcıdan çıkan malzemenin içinde de hedef boyuta inmiş tane bulunur. Bu taneyi sekondere yeniden sokmak darbeli rotorda blow bar ömrünü, konik kırıcıda manto ve kırma halkasını gereksiz yere tüketir. M tipi ızgaralı elek (eksantrik tahrik, dairesel titreşim) bu noktada çalışır; ELKM-1435 ve ELKM-1640 modellerinde motor 15 kW'tır. Ayrı bir ünite isteyen işletme için Mobil Ön Elekli DMKtitreşimli ön elek ile iki kırma odalı darbeli kırıcıyı tek şasede toplar: 0-100 mm besleme alır, 0-30 mm ürün verir, 40-300 t/s aralığında çalışır.
100-200 t/s lastikli modellerde besleme tarafı
General serisindeki lastikli mobil kırma eleme tesisleri arasında bu bandı dört tek şaseli model karşılar; bandın üst ucuna çift şaseli GNR-MC110 yaslanır. Tablo, ürün sayfalarındaki değerleri ve besleme tarafında belirtilen ön eleme düzenini bir araya getirir. Ürün sayfasında ayrıca yazmayan hücrede "—" bulunur; bu, donanımın olmadığı anlamına gelmez, siparişte netleştirilmesi gerektiğini gösterir.
| Model | Kapasite (t/s) | Maks. besleme (mm) | Primer / sekonder | Elek | Besleme tarafında ön eleme |
|---|---|---|---|---|---|
| General 800 | 80-150 | 600 | PDK 1280 primer darbeli | 1300×4000 mm, 3 katlı | — |
| General 01 | 120-180 | 700 | GPS 1210 darbeli (iki kademe tek gövdede) | 1600×5000 mm, 4 katlı | By-pass ızgaralı titreşimli besleyici |
| General 944 | 120-180 | 800 | GPJ 90 çeneli / GM430 konik | 1600×5000 mm, 3 katlı yatay | By-pass konveyörü |
| General 950 | 120-180 | 800 | GPJ 90 çeneli / DMK01 darbeli | 1600×5000 mm, 3 katlı yatay | — |
| GNR-MC110 | 200-300 | 900 | GPJ 110 çeneli / DMK03 darbeli | 2000×6000 mm, 4 katlı | — |
Tabloda bir ayrıntı göze çarpar: 944 ile 950 aynı çeneyi, aynı besleme ağzını ve aynı eleği taşır, fark sekonderdedir. Ön eleme açısından bu fark sonuç doğurur. 944'teki GM430 konik kırıcı basma prensibiyle çalışır; içine giren nemli ince malzeme kırma odasında sıkışıp paketlenebilir. Bu yüzden konik sekonderli hatta primer sonrası inceyi ayırmanın getirisi, darbeli sekonderli hatta göre daha yüksektir. General 01'de ise GPS 1210 primer ve sekonder işi tek gövdede yaptığı için besleyicideki by-pass ızgarası tek ön eleme noktasıdır. Bu modelde ızgara aralığı ürün dağılımını doğrudan etkiler.
Izgara aralığını tüvenana göre ayarlamak
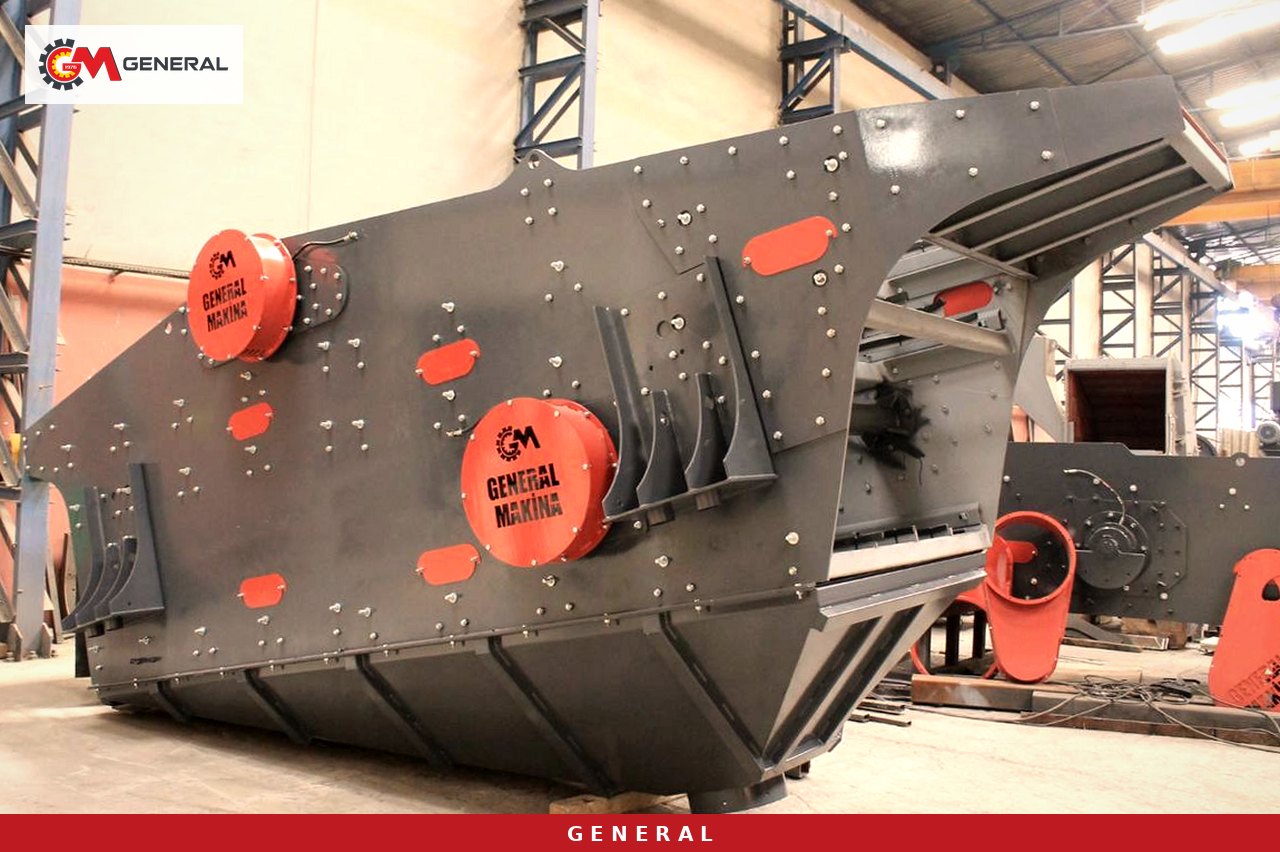
Izgara aralığı, by-pass edilecek en iri taneyi belirler. Aralık geniş tutulursa kırıcıya giden yük azalır ama kırılması gereken taş da by-pass hattına kaçar. Dar tutulursa ince malzeme yine kırıcıya gider. Doğru aralık iki bilgiden çıkar: tüvenanın elek analizi ve by-pass malzemesinin nereye gideceği.
By-pass malzemesi temizse, yani toprak ve kil oranı düşükse, ana eleğe ya da doğrudan stabilize yığınına yönlendirilebilir. Yol şantiyesini besleyen bir ocakta bu malzeme alt temel dolgusu olarak değer taşır. Topraklıysa ayrı yığına atılır ve ürünü kirletmez. Bu karar besleyicinin altındaki bant düzenini değiştirir; by-pass bandının hangi yöne çıkacağı yerleşim planında sipariş aşamasında belirlenmelidir.
Mangan dökümün bir özelliği bakım planını etkiler. Mn13 tipi ostenitik ızgara darbe altında yüzeyden pekleşir ve sertliği yaklaşık 200 HB'den 450-550 HB aralığına çıkar. İlk haftalarda ızgara henüz pekleşmemişken iri blok darbesine karşı daha yumuşaktır. Bu dönemde ızgara aralığını ve çubuk bağlantılarını vardiya sonunda ölçmek, ileride çıkacak gevşemeyi erken yakalar.
Nemli ve killi beslemede ızgaranın sınırı
Sabit ızgara yapışkan malzemede tıkanır. Kil çubukların arasına sıvanır ve birkaç saat içinde açıklığın büyük kısmı kapanır (blinding). Bu noktadan sonra ön eleme yokmuş gibi tüm malzeme kırıcıya gider; ıslak kil çene plakasına da yapıştığı için kırıcı ayrıca verim kaybeder.
Böyle ocaklarda iki yol vardır. Birincisi ızgara yerine Wobbler besleyici kullanmaktır. GWB1136 modelinde senkronize dönen eliptik diskli miller ince ve çamurlu kısmı aşağı eler, iri kayayı kırıcıya taşır; diskler döndükçe kendini temizlediği için tıkanma görülmez. Model 1100 mm genişlik, 3600 mm uzunluk, 18,5 kW motor ve 75-600 t/s besleme kapasitesine sahiptir. İkinci yol, kırma ile ön elemeyi tek şasede birleştiren Wobbler besleyicili mobil çeneli kırma ünitesidir. Bu ünitenin 250-450 t/s kapasitesi 100-200 t/s hedefin üstünde kaldığından yalnız ileride tonaj artırmayı planlayan işletmeye uygundur.
Nem mevsime göre değişiyorsa karar, en ıslak dönemde alınan numuneye göre verilmelidir. Kurak ayda alınan numuneyle seçilen ızgaralı besleyici, yağışlı aylarda üretimi düşürür.
Ön eleme ekipmanları: model ve rakam karşılaştırması
| Ekipman | Model | Hattaki yeri | Kapasite (t/s) | Motor (kW) | Ölçü / not |
|---|---|---|---|---|---|
| Titreşimli grizzly besleyici | GNR 90 | Primer öncesi | 140-210 | 2x4 | 1000×3750 mm |
| Titreşimli grizzly besleyici | GNR 110 | Primer öncesi | 200-300 | 2x7,5 | 1100×4750 mm |
| G tipi ızgaralı elek | ELKG-1430 | Besleyici ile primer arası | 100-400 (seri aralığı) | 10,2 | 1000×3000 mm, 3700 kg |
| M tipi ızgaralı elek | ELKM-1435 | Sekonder öncesi | 100-400 (seri aralığı) | 15 | 1400×3500 mm, 6500 kg |
| Wobbler besleyici | GWB1136 | Primer öncesi, nemli malzeme | 75-600 | 18,5 | 1100×3600 mm |
| Ön elekli darbeli ünite | Mobil Ön Elekli DMK | Sekonder kademe | 40-300 | — | 0-100 mm besleme, 0-30 mm ürün |
| By-pass elekli sekonder ünite | M-DMK 02 | Sekonder kademe | 150-250 | 200 | 0-350 mm besleme, 38.000 kg |
Sabit ya da modüler kurulan hatlarda bir sonraki adım, primer sonrasında ayrı bir ana elek kullanmaktır. Agrega ve kum eleme elekleri arasındaki ELK-U serisi üstten tahrikli elek ile GNRTK serisi titreşim kontrollü elek 100-400 t/s aralığında çalışır. GNRTK'nın üç milli tahrikle ürettiği oval strok, sınır boyutlu (near-size) ve nemli tanede elek gözünün tıkanmasını azaltır. Bu elekler tek şaseli lastikli tesise eklenmez; hattı ikinci aşamada büyütmek isteyen işletme için bir konfigürasyon seçeneğidir.
Devreye almadan önce ön eleme kontrol listesi
- Tüvenandan alınan numunenin elek analizi ve kil oranı, ızgara aralığı seçilmeden önce elde edilmiş olmalı.
- By-pass malzemesinin gideceği yer (ana elek, stabilize yığını ya da atık) yerleşim planında işaretlenmeli.
- Izgara aralığının hangi ölçüyle teslim edileceği ve sahada nasıl değiştirileceği sipariş belgesine yazılmalı.
- Yağışlı dönemde malzemenin yapışma davranışı gözlenmeli; gerekirse Wobbler besleyici seçeneği teklifte ayrı kalem olarak istenmeli.
- Besleyici hızı ile kırıcı ağzının dolu çalışması (choke-feed) birlikte ayarlanmalı; ön eleme kırıcıyı aç bırakacak kadar malzeme ayırmamalı.
- İlk çalışma haftalarında mangan ızgara çubuklarının bağlantıları vardiya sonunda kontrol edilmeli.
- Sekonder öncesinde M tipi ızgaralı elek mi, ön elekli ayrı ünite mi kullanılacağı sekonder kırıcının tipine (konik ya da darbeli) göre kararlaştırılmalı.
Sık sorulan sorular
Ön elek kırıcının kapasitesini artırır mı?
Kırıcının kendi kapasitesi değişmez; değişen, kırıcıya giren malzemenin niteliğidir. İnce kısım by-pass edildiğinde kırma odası iri taşa kalır ve tesisin toplam çıkışı aynı kırıcıyla yükselebilir. Artışın miktarı tüvenandaki ince oranına bağlıdır ve numune analiziyle hesaplanır.
Her mobil konkasöre ayrı bir ızgaralı elek gerekir mi?
Hayır. Temiz, az topraklı ocakta besleyicinin ızgarası çoğu zaman yeterlidir. Ayrı G tipi ızgaralı elek, toprak ve ince oranı yüksek tüvenanda ya da by-pass malzemesinin ayrı ürün olarak satılacağı işletmede anlam kazanır.
Izgara aralığı sonradan değiştirilebilir mi?
Evet. ELKG ve ELKM serilerinde ızgara aralığı ayarlanabilir. Ocakta taş karakteri değiştiğinde ya da ürün listesi güncellendiğinde aralık yeniden belirlenir.
Ön eleme donanımının fiyatını ne belirler?
Fiyat; ekipman tipine (besleyici ızgarası, ayrı ızgaralı elek, Wobbler besleyici), ızgara malzemesine, tesisin ana modeline ve sevkiyat şekline göre oluşur. Rakam vermeden önce tüvenan bilgisini ve hedef ürün listesini görmemiz gerekir.
Teklif için hazırlanacak bilgiler
Ön elek kararını doğru verebilmemiz için kayaç cinsini, en iri blok boyutunu, tüvenanın elek analizini (yoksa tahmini toprak oranını), yağışlı dönemdeki nem durumunu, hedef ürünleri ve saatlik tonajı bize iletin. Bu bilgilerle General 800, 01, 944, 950 ya da GNR-MC110 arasından uygun modeli ve besleme tarafının düzenini birlikte belirleriz. 1976'dan beri İzmir'de üretim yapan General Makina ISO 9001 ve CE belgelerine sahiptir; makinelerde aşınma parçaları hariç 1 yıl garanti verilir. Teklif ve teknik görüşme için iletişim sayfamızdan bize ulaşın.
Teknik terimlerin açıklamaları: Terimler Sözlüğü