EN — English
 TR — Türkçe
 DE — Deutsch
 RU — Русский
 FR — Français
 ES — Español
 AR — العربية
 SR — Српски

Pourquoi le pré-criblage compte dans une installation de concassage-criblage mobile 100-200 t/h
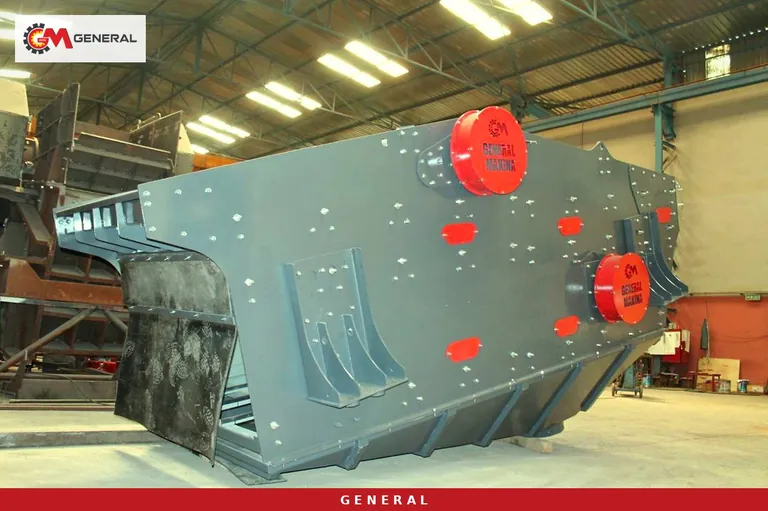
Dans une installation de concassage-criblage mobile visant 100-200 t/h, chaque tonne qui traverse le concasseur coûte quelque chose : énergie, métal d'usure et heures de marche. Or une partie du tout-venant est soit déjà à la taille vendable, soit composée de terre et d'argile qu'il ne faudrait jamais concasser. Un pré-crible retire cette fraction avant qu'elle n'atteigne la bouche du concasseur. Cet article explique où se fait le pré-criblage sur la ligne, comment est organisée l'alimentation des modèles sur pneus de la série General dans la plage 100-200 t/h, et comment choisir entre la grille de l'alimentateur, un crible à grille séparé et une unité secondaire à pré-crible, chiffres publiés de chaque modèle à l'appui.
La charge que le pré-crible retire au concasseur
Le tout-venant chargé après le tir n'est jamais homogène. Entre les gros blocs se trouvent du gravier de la taille d'un poing, des gravillons fins et de la terre végétale raclée sur le front de taille. Une fois dans la chambre de concassage, ce matériau occupe le volume dont la grosse roche a besoin. La terre et l'argile s'étalent sur les mâchoires ou les battoirs, et le grain siliceux fin use les blindages comme du papier abrasif. Rien de tout cela n'ajoute de valeur au produit.
Concasser, c'est dépenser de l'énergie pour réduire un grain. Pour un grain déjà sous la taille visée, cette énergie est perdue. Exemple hypothétique : si un cinquième de 160 t/h d'alimentation passe entre les barreaux, une installation équipée d'un pré-crible envoie 128 t/h au concasseur. Celui-ci traite ce débit plus facilement avec le même moteur, ou bien on augmente la vitesse de l'alimentateur pour relever la production totale. La proportion réelle change d'une carrière à l'autre ; aucune valeur ne doit être supposée sans analyse granulométrique d'un échantillon.
Avant le primaire : grille de l'alimentateur et crible à grille type G
Sur la plupart des installations sur pneus, le premier point de pré-criblage est la grille en bout d'alimentateur. Sur l'alimentateur vibrant à grille GNRla goulotte fait avancer le matériau tandis que les fines tombent entre les barreaux vers un convoyeur ou un stock séparé, sans passer par le concasseur. Pour 100-200 t/h, les tailles adaptées sont GNR 90 (140-210 t/h, 2x4 kW) et GNR 110 (200-300 t/h, 2x7,5 kW) ; les deux acceptent des blocs jusqu'à 1500 mm. Les autres types figurent sur la page alimentateurs pour concasseur.
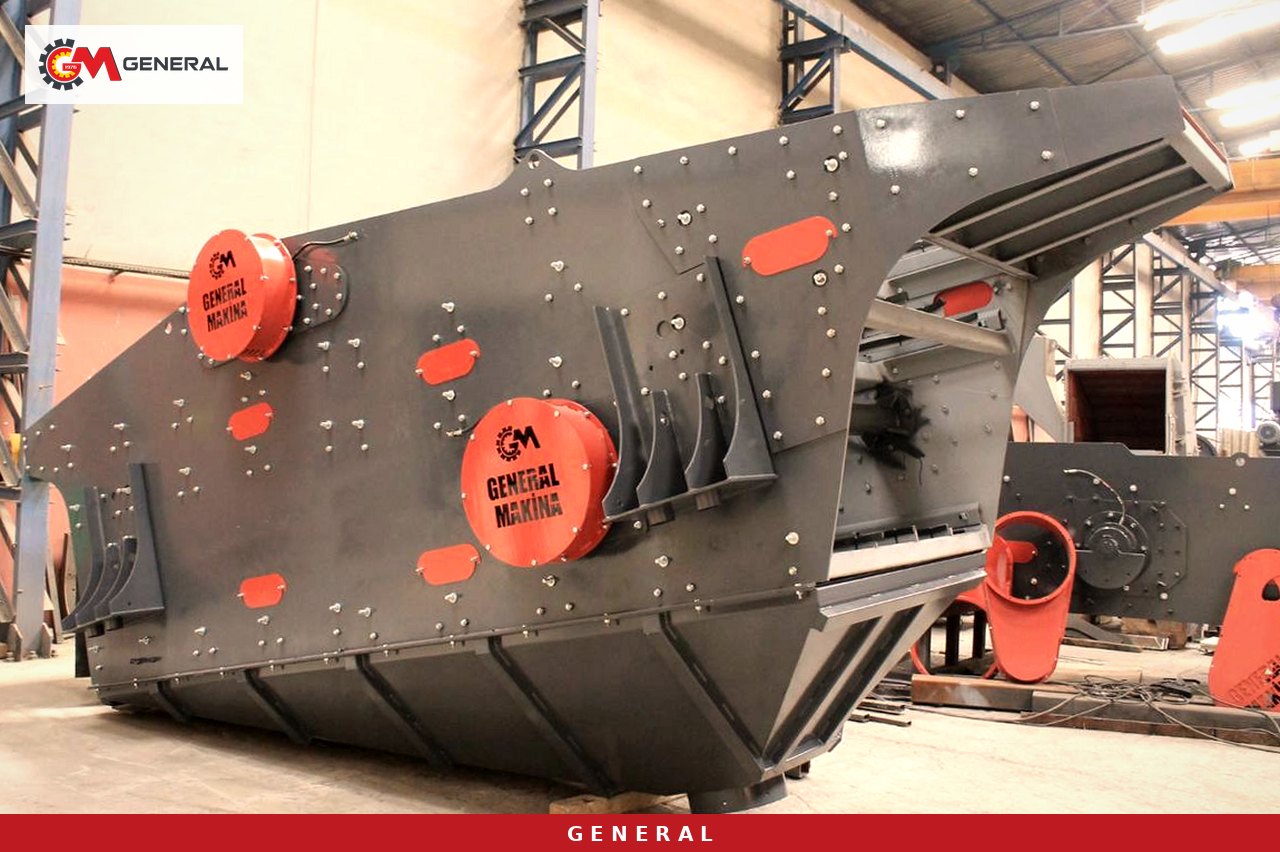
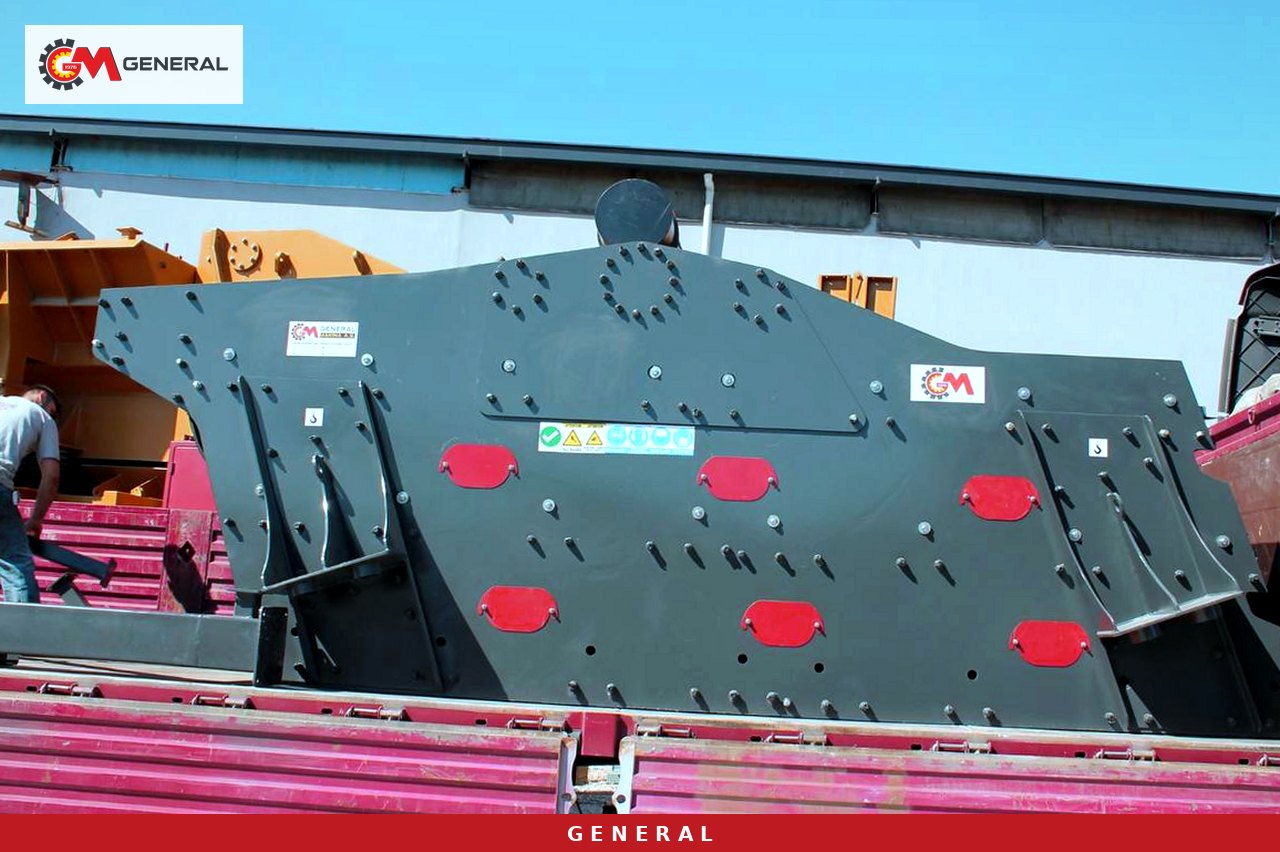
Dans les carrières très terreuses, la grille de l'alimentateur peut ne pas suffire. On place alors un crible à grille type G entre l'alimentateur et le concasseur primaire. La série ELKG produit une vibration linéaire avec deux vibromoteurs ; la puissance est de 10,2 kW sur ELKG-1230 et ELKG-1430, de 11,5 kW sur ELKG-1930. Les barreaux sont en acier austénitique moulé à haute teneur en manganèse et leur écartement est réglable.
Avant le secondaire : crible à grille type M et unité à percussion avec pré-crible
Le produit du primaire contient lui aussi des grains déjà à la taille visée. Les renvoyer dans le secondaire use les battoirs d'un rotor à percussion, ou le manteau et le bol d'un concasseur à cône, sans aucun retour. Le crible à grille type M (entraînement à excentrique, mouvement circulaire) intervient ici ; ELKM-1435 et ELKM-1640 ont des moteurs de 15 kW. Pour une unité séparée, le concasseur mobile DMK à pré-criblage réunit un pré-crible vibrant et un concasseur à percussion à deux chambres sur un seul châssis : alimentation 0-100 mm, produit 0-30 mm, 40-300 t/h.
Côté alimentation des modèles sur pneus de 100-200 t/h
Parmi les concasseurs mobiles sur pneus de la série General, quatre modèles à châssis unique couvrent cette plage, et le GNR-MC110 à double châssis se place à sa limite haute. Le tableau réunit les valeurs des fiches produit et le pré-criblage indiqué côté alimentation. Une case « — » signifie que la fiche ne le précise pas ; l'équipement peut exister, il faut le confirmer à la commande.
| Modèle | Débit (t/h) | Alim. max. (mm) | Primaire / secondaire | Crible | Pré-criblage à l'alimentation |
|---|---|---|---|---|---|
| General 800 | 80-150 | 600 | PDK 1280 percussion primaire | 1300×4000 mm, 3 étages | — |
| General 01 | 120-180 | 700 | GPS 1210 percussion (deux étapes dans un corps) | 1600×5000 mm, 4 étages | Alimentateur vibrant à grille by-pass |
| General 944 | 120-180 | 800 | GPJ 90 mâchoires / GM430 cône | 1600×5000 mm, 3 étages horizontal | Convoyeur by-pass |
| General 950 | 120-180 | 800 | GPJ 90 mâchoires / DMK01 percussion | 1600×5000 mm, 3 étages horizontal | — |
| GNR-MC110 | 200-300 | 900 | GPJ 110 mâchoires / DMK03 percussion | 2000×6000 mm, 4 étages | — |
Un détail ressort : le 944 et le 950 portent le même concasseur à mâchoires, la même ouverture et le même crible ; seule la machine secondaire change. Pour le pré-criblage, cela compte. Le cône GM430 du 944 travaille par compression, et des fines humides peuvent s'y tasser dans la chambre. Retirer les fines après le primaire rapporte donc davantage sur une ligne à cône secondaire que sur une ligne à percussion secondaire. Sur le General 01, le GPS 1210 assure primaire et secondaire dans un seul corps : la grille by-pass de l'alimentateur est l'unique point de pré-criblage, et l'écartement des barreaux influe directement sur la répartition des produits.
Régler l'écartement de la grille selon le tout-venant
L'écartement fixe le plus gros grain qui contournera le concasseur. Large, il réduit la charge du concasseur, mais de la roche à concasser part aussi dans le by-pass. Étroit, il laisse les fines entrer quand même. Le bon écartement découle de deux données : l'analyse granulométrique du tout-venant et la destination du matériau by-passé.
Si ce matériau est propre, peu terreux et peu argileux, il peut aller au crible principal ou directement sur un stock de grave pour couche de forme. Dans une carrière qui alimente un chantier routier, il a une valeur comme matériau de sous-couche. S'il est sale, il part sur un stock séparé et ne pollue pas le produit. Ce choix modifie la disposition des convoyeurs sous l'alimentateur ; le sens de la bande by-pass doit être arrêté sur le plan d'implantation dès la commande.
Une propriété des pièces au manganèse influe sur la maintenance. Les barreaux austénitiques type Mn13 s'écrouissent en surface sous les chocs, leur dureté passant d'environ 200 HB à 450-550 HB. Pendant les premières semaines, avant écrouissage, ils sont plus tendres face aux gros blocs. Mesurer l'écartement et contrôler les fixations en fin de poste pendant cette période permet de repérer tôt tout desserrage.
La limite de la grille avec un tout-venant humide et argileux
Une grille fixe se colmate avec un matériau collant. L'argile s'étale entre les barreaux et, en quelques heures, l'essentiel de l'ouverture est bouché. Dès lors tout part au concasseur comme s'il n'y avait pas de pré-crible, et l'argile mouillée colle aussi aux mâchoires, ce qui coûte du débit.
Deux solutions existent sur ces sites. La première est un alimentateur à disques (wobbler) à la place de la grille. Sur le GWB1136, des arbres synchronisés à disques elliptiques laissent tomber la fraction fine et boueuse et portent la grosse roche vers le concasseur ; les disques tournant en permanence, ils s'autonettoient et le colmatage ne se produit pas. Le modèle mesure 1100 mm de large et 3600 mm de long, avec un moteur de 18,5 kW et 75-600 t/h de capacité d'alimentation. La seconde est l'unité mobile de concassage à mâchoires avec alimentateur wobbler, qui réunit concassage et pré-criblage sur un châssis. Ses 250-450 t/h dépassent l'objectif de 100-200 t/h ; elle ne convient qu'à un exploitant qui prévoit d'augmenter ses tonnages.
Si l'humidité varie selon la saison, la décision doit reposer sur un échantillon prélevé pendant la période la plus humide. Un alimentateur à grille choisi d'après un échantillon de saison sèche fera chuter la production pendant les mois pluvieux.
Équipements de pré-criblage comparés par modèle
| Équipement | Modèle | Place dans la ligne | Débit (t/h) | Moteur (kW) | Dimensions / remarque |
|---|---|---|---|---|---|
| Alimentateur vibrant à grille | GNR 90 | Avant le primaire | 140-210 | 2x4 | 1000×3750 mm |
| Alimentateur vibrant à grille | GNR 110 | Avant le primaire | 200-300 | 2x7,5 | 1100×4750 mm |
| Crible à grille type G | ELKG-1430 | Entre alimentateur et primaire | 100-400 (plage de la série) | 10,2 | 1000×3000 mm, 3700 kg |
| Crible à grille type M | ELKM-1435 | Avant le secondaire | 100-400 (plage de la série) | 15 | 1400×3500 mm, 6500 kg |
| Alimentateur wobbler | GWB1136 | Avant le primaire, matériau humide | 75-600 | 18,5 | 1100×3600 mm |
| Unité à percussion avec pré-crible | DMK mobile à pré-criblage | Étape secondaire | 40-300 | — | alim. 0-100 mm, produit 0-30 mm |
| Unité secondaire à crible by-pass | M-DMK 02 | Étape secondaire | 150-250 | 200 | alim. 0-350 mm, 38 000 kg |
Sur les lignes fixes ou modulaires, l'étape suivante est un crible principal séparé après le primaire. Parmi les cribles à granulats et sablele crible ELK-U à entraînement supérieur et le crible GNRTK à vibration contrôlée travaillent entre 100 et 400 t/h. La course ovale que le GNRTK produit avec son entraînement à trois arbres réduit le colmatage de la toile avec les grains proches de la maille et humides. Ces cribles ne s'ajoutent pas à une installation sur pneus à châssis unique ; ils constituent une option de configuration pour l'exploitant qui agrandit la ligne dans une seconde phase.
Liste de contrôle du pré-criblage avant la mise en service
- L'analyse granulométrique et la teneur en argile d'un échantillon de tout-venant doivent être disponibles avant le choix de l'écartement.
- La destination du matériau by-passé (crible principal, stock de grave ou stérile) figure sur le plan d'implantation.
- L'écartement à la livraison et la façon de le modifier sur site sont écrits dans les documents de commande.
- Le comportement collant du matériau en saison des pluies est observé ; si besoin, un alimentateur wobbler est demandé comme poste séparé dans l'offre.
- La vitesse de l'alimentateur et le remplissage de la bouche du concasseur (choke-feed) se règlent ensemble ; le pré-crible ne doit pas affamer le concasseur.
- Pendant les premières semaines, les fixations des barreaux au manganèse sont contrôlées en fin de poste.
- Le choix entre crible à grille type M et unité séparée à pré-crible avant le secondaire dépend du type de concasseur secondaire (cône ou percussion).
Questions fréquentes
Un pré-crible augmente-t-il la capacité du concasseur ?
La capacité propre du concasseur ne change pas ; c'est le matériau qui y entre qui change. Les fines étant contournées, la chambre reste à la grosse roche et la production totale peut augmenter avec le même concasseur. Le gain dépend de la part de fines dans le tout-venant et se calcule à partir d'une analyse d'échantillon.
Chaque concasseur mobile a-t-il besoin d'un crible à grille séparé ?
Non. Dans une carrière propre et peu terreuse, la grille de l'alimentateur suffit souvent. Un crible type G séparé se justifie avec un tout-venant riche en terre et en fines, ou quand le matériau by-passé sera vendu comme produit distinct.
Peut-on modifier l'écartement plus tard ?
Oui. L'écartement est réglable sur les séries ELKG et ELKM. Quand la roche change dans la carrière ou que la liste des produits évolue, on le redéfinit.
Qu'est-ce qui détermine le coût du pré-criblage ?
Le type d'équipement (grille d'alimentateur, crible à grille séparé, alimentateur wobbler), le matériau des barreaux, le modèle de base de l'installation et le mode d'expédition. Avant d'annoncer un chiffre, nous avons besoin des données du tout-venant et de la liste des produits visés.
Les informations à préparer pour une offre
Pour bien décider du pré-crible, envoyez-nous le type de roche, la taille du plus gros bloc, l'analyse granulométrique du tout-venant (ou une estimation de la part de terre), l'humidité en saison des pluies, les produits visés et le débit horaire. Avec ces données, nous choisirons ensemble le modèle adapté parmi les General 800, 01, 944, 950 ou GNR-MC110 et définirons l'alimentation. General Makina fabrique à Izmir depuis 1976, dispose des certifications ISO 9001 et CE et garantit ses machines 1 an, pièces d'usure exclues. Pour une offre et un échange technique, contactez-nous via notre page contact.
Définitions des termes techniques : Glossaire