EN — English
 TR — Türkçe
 DE — Deutsch
 RU — Русский
 FR — Français
 ES — Español
 AR — العربية
 SR — Српски

Vitesse de bande et capacité des convoyeurs dans une installation de concassage-criblage de 200-300 t/h
Sur une ligne qui concasse 200 à 300 tonnes de roche par heure, les convoyeurs sont souvent les derniers équipements étudiés. Le concasseur et le crible font l'objet de longues discussions, tandis que la liaison entre eux se règle d'une phrase : « on mettra une bande ». Pourtant, le jour de la mise en service, le premier point qui déborde est rarement le concasseur. C'est en général la bande sous le primaire ou la goulotte de jetée qui alimente le crible. Quatre grandeurs fixent ce qu'un convoyeur à bande peut transporter : la section de matériau sur la bande, la vitesse de bande, la masse volumique apparente du matériau et la pente du convoyeur. Cet article chiffre la part de la vitesse dans cette équation et s'appuie sur les données des modèles General de la plage 200-300 t/h pour expliquer quel choix se fait à chaque position de bande, et pourquoi. Les capacités proviennent de nos pages produits ; les exemples de calcul sont hypothétiques et signalés comme tels.
Quatre facteurs derrière le tonnage
La capacité théorique d'un convoyeur à bande s'obtient par un produit d'une ligne :
Q (t/h) = 3600 × A (m²) × v (m/s) × ρ (t/m³) × k
A est l'aire de la section du tas sur la bande en auge, v la vitesse de bande, ρ la masse volumique apparente à l'état foisonné et k le coefficient d'inclinaison : 1 pour une bande horizontale, inférieur à 1 dès que l'angle augmente. La vitesse intervient de façon linéaire. Toutes choses égales par ailleurs, une vitesse supérieure de 30 pour cent relève le tonnage théorique de 30 pour cent. C'est pourquoi les exploitants regardent d'abord la vitesse quand la capacité manque : changer la section impose de déposer la bande, alors que changer la vitesse demande souvent une poulie ou un rapport de réducteur différent.
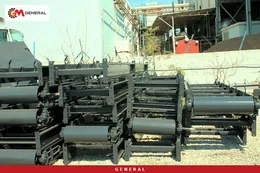
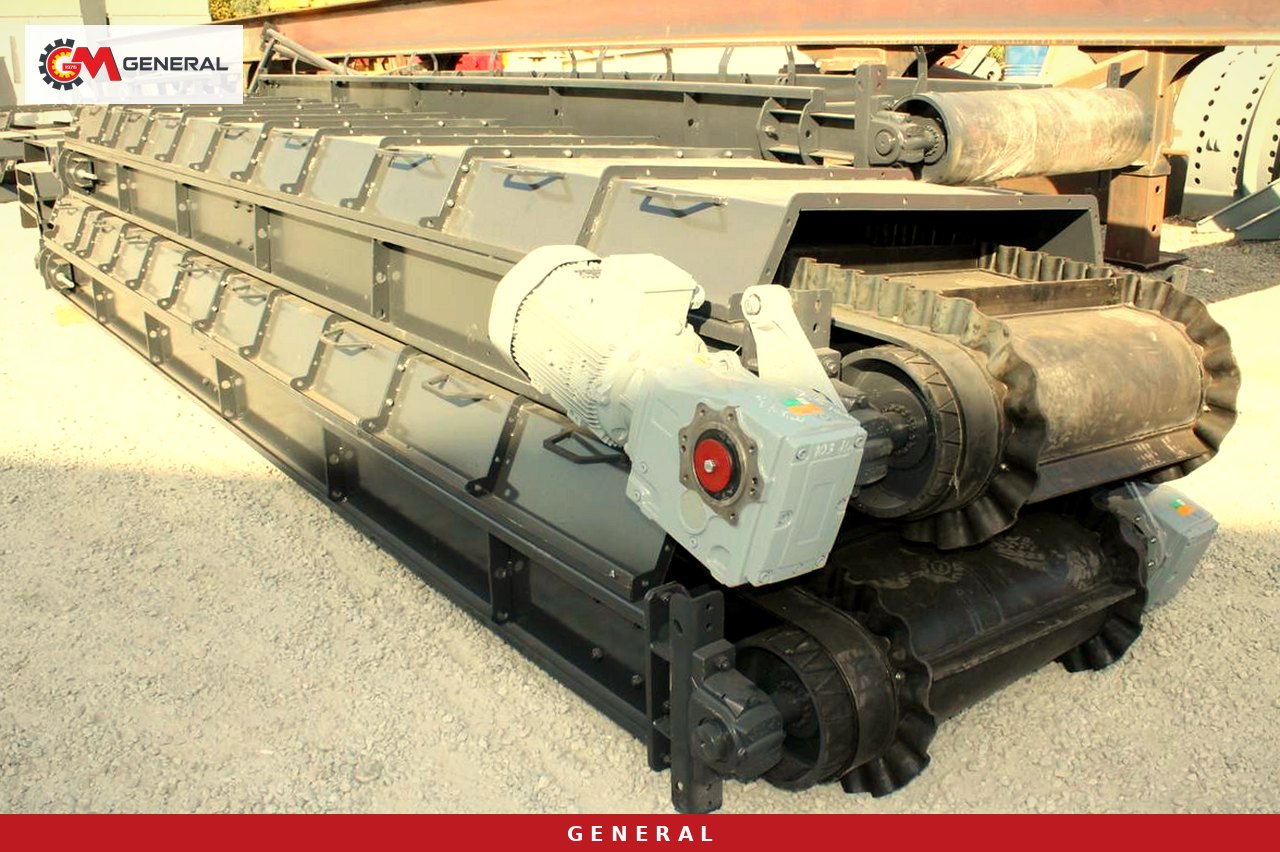
General Makina fabrique des convoyeurs à bande en largeurs de 500, 600, 700, 800, 900, 1000 et 1200 mm, à la longueur voulue, pour 50 à 1000 t/h. Une plage aussi large montre qu'une bande de même largeur peut porter des tonnages très différents selon la vitesse, la pente et l'angle d'auge. La largeur du catalogue ne suffit donc pas pour affirmer « cette bande passe 300 tonnes ». Toutes les variantes figurent sur notre page systèmes de convoyeurs.
La section croît plus vite que la largeur
L'aire de la section croît à peu près comme le carré de la largeur de bande. Une bande plus large donne au tas une base plus large et davantage de hauteur avant que le matériau atteigne les bords de l'auge. Passer de 800 à 1000 mm ajoute ainsi plus de section que le rapport des largeurs ne le laisse penser. La vitesse, elle, a un plafond pratique sur site ; nous l'abordons plus bas avec les jetées, la poussière et les rouleaux.
Coefficient d'inclinaison et bande à chevrons
Quand l'angle augmente, le matériau commence à glisser vers l'arrière, le sommet du tas s'aplatit et le tonnage maximal baisse. Aux angles raides qu'une bande lisse ne tient plus, il faut une bande à chevrons ; les convoyeurs General existent en bande lisse, à chevrons et à tasseaux. Les chevrons sauvent l'angle, mais ne ramènent pas k à 1. Les convoyeurs raides, comme les bandes de mise en stock ou de chargement de silo, sont donc dimensionnés avec une marge plus large.
Exemple chiffré : une section, trois vitesses
Les valeurs ci-dessous ne proviennent d'aucune installation réelle. Elles servent seulement à montrer le comportement du rapport. Prenons une section de 0,040 m², une masse volumique apparente de 1,6 t/m³ pour de la roche concassée et k = 1 pour une bande horizontale. La dernière colonne donne la charge sur chaque mètre de bande quand la ligne passe 300 t/h : q (kg/m) = Q ÷ (3,6 × v).
| Vitesse de bande (m/s) | Capacité théorique (t/h) | Charge par mètre à 300 t/h (kg/m) |
|---|---|---|
| 1,5 | 346 | 55,6 |
| 2,0 | 461 | 41,7 |
| 2,5 | 576 | 33,3 |
Deux constats en découlent. D'abord, une ligne de 300 t/h à 1,5 m/s garde sur le papier une marge d'environ 15 pour cent. Si la bande monte et que l'on prend k = 0,9, la valeur théorique tombe à 311 t/h et la marge disparaît presque. Ensuite, transporter le même tonnage plus vite réduit la charge par mètre. À 2,5 m/s, la bande travaille avec un tas plus mince et le débordement latéral devient moins probable ; en contrepartie, chaque pierre doit être accélérée à une vitesse plus élevée à chaque jetée.
Le dimensionnement part du tonnage de pointe, pas de la moyenne. La sortie du primaire varie avec la charge du camion vidée dans la trémie et avec la structure en blocs de la roche. Avec une moyenne de ligne de 250 t/h, une bande peut voir plus de 300 t/h pendant plusieurs minutes. Que vous gardiez la marge pour cette vague par la vitesse ou par la largeur décide de la facture d'usure des années suivantes.
Positions de bande et données des modèles sur une ligne de 200-300 t/h
Toutes les bandes d'une installation ne font pas le même travail. Le tableau présente des modèles General adaptés à une ligne de 200-300 t/h traitant du calcaire ou une roche de dureté moyenne, ainsi que la condition que chaque machine impose à la bande placée dessous. Les chiffres viennent des tableaux techniques de nos pages produits. La même logique s'applique aux installations de concassage fixes.
| Étage | Modèle | Capacité (t/h) | Dimensions | Conséquence côté bande |
|---|---|---|---|---|
| Alimentation | Alimentateur à grille GNR 110 | 200~300 | Largeur 1100 mm, alimentation jusqu'à 1500 mm | Les fines du by-pass rejoignent la bande principale |
| Primaire | Concasseur à mâchoires GNRK 110 | 200-350 | Ouverture 1100×850 mm, réglage 150-225 mm | Limite d'alimentation du convoyeur 0-250 mm ; rouleaux amortisseurs |
| Secondaire | Concasseur à percussion GNR DMK03 | 250-300 | Rotor 1100×1500 mm, alimentation jusqu'à 800 mm | Bande EP 125, 4 plis sous le concasseur à percussion |
| Tertiaire | Concasseur tertiaire GNR 150 | 200-300 | Rotor 1200×1500 mm, alimentation jusqu'à 150 mm | La charge de la bande de retour varie |
| Criblage | Crible GNR 2060, 2000×6000 mm, 18,5 kW | 100-400 (série conventionnelle) | 1-4 étages | Une bande de stock par fraction |
| Secondaire en roche dure | Concasseur à cône | — | Alimentation de l'ordre de 50-250 (300) mm | — |
La bande sous le primaire
C'est le service le plus dur de la ligne. Le réglage du concasseur à mâchoires GNRK 110 va de 150 à 225 mm ; ouvert au maximum, les morceaux plats et allongés approchent la limite d'alimentation de 0-250 mm des convoyeurs General. À cette position, une bande plus large d'un cran vaut mieux qu'une vitesse plus élevée : les gros morceaux frappent moins le bord de l'auge, les rouleaux amortisseurs et les racleurs durent plus longtemps. Dans la plupart des installations, les fines qui passent par le by-pass de l'alimentateur à grille tombent sur la même bande. Oublier ce tonnage supplémentaire dans le calcul est une erreur fréquente à la mise en service.
Sous le concasseur à percussion et sur la bande de retour
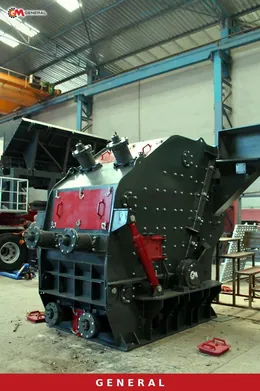
Un concasseur à percussion comme le GNR DMK03 projette une pierre rapide aux arêtes vives. À cet endroit, General Makina monte une bande EP 125 à 4 plis au lieu de l'EP 100 standard. Sur la bande de retour qui ramène le refus du crible au concasseur, le tonnage n'est pas constant : quand les toiles s'usent ou que le réglage du concasseur dérive, la charge circulante augmente. Cette bande se dimensionne pour le pire cas de recirculation, pas pour le nominal, et là encore la vitesse est le dernier levier.
Le même raisonnement vaut lorsqu'un concasseur à cône assure l'étage secondaire en roche dure, basalte ou granit. Le tableau de capacité du cône par modèle est fourni projet par projet ; les cellules correspondantes restent donc vides.
Ce que coûte une vitesse plus élevée sur site
Quand la vitesse monte, le tonnage théorique augmente, mais tout change autour de la bande. Le matériau qui tombe de la goulotte doit atteindre la vitesse de la bande. Plus la bande est rapide, plus la pierre glisse longtemps sur le caoutchouc avant de se poser ; les rouleaux amortisseurs caoutchoutés et les bavettes de la zone de chargement se remplacent plus souvent.
Le deuxième effet est la poussière. Les fines projetées par le tambour de tête d'une bande rapide parcourent une plus longue distance dans l'air. Sur les sites secs et chauds, cela accroît le besoin d'abattage des poussières et de jetées capotées. Ce ne sont pas des équipements standard sur chaque ligne, mais des mesures à choisir selon le projet.
Le troisième effet est la trajectoire au point de déversement. Sur une bande qui alimente un crible vibrantune vitesse plus élevée fait tomber le matériau plus loin et plus fort dans la boîte d'alimentation. La première partie du tablier tourne à vide ou l'usure des toiles se déplace vers l'avant. Sur une bande de mise en stock, le matériau projeté modifie la forme du cône et accentue la ségrégation : les gros grains se rassemblent au pied du tas, les fines au centre.
Entraxe des rouleaux, qualité de bande et châssis
Sur les convoyeurs General, les rouleaux porteurs ont un diamètre de 76 mm et un entraxe maximal de 1 m ; les rouleaux de retour sont espacés de 3 m. Une vitesse plus élevée signifie plus de tours de rouleau par minute. La durée de vie des roulements se consomme en tours, pas en heures, d'où un remplacement plus fréquent sur une bande rapide. La tôle du châssis fait 4 mm sur les bandes de 600-900 mm et 5 mm sur celles de 1000-1200 mm. La construction modulaire boulonnée facilite l'intervention sur site si la largeur ou la longueur doit changer plus tard.
Côté entraînement : comment on change la vitesse
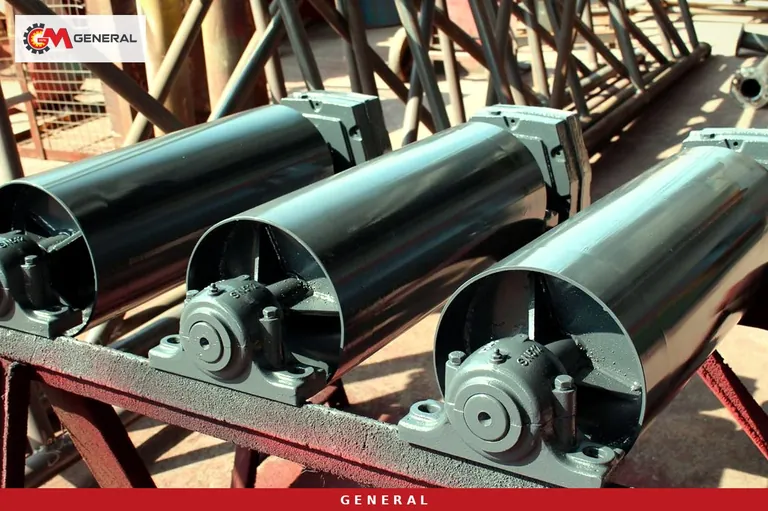
Les convoyeurs General proposent deux entraînements : motoréducteur ou entraînement par courroies et poulies monté sur l'arbre. Le tambour moteur est revêtu de caoutchouc vulcanisé et les paliers sont de type SNH. Avec l'entraînement par courroies, la vitesse se règle par les diamètres de poulies ; avec un motoréducteur, on change le rapport ou le diamètre du tambour. Un variateur de fréquence pour un réglage continu est une option à retenir selon le projet.
Avant de changer la vitesse, on vérifie la puissance du moteur. Transporter le même tonnage plus vite réduit l'effort de traction au tambour. Si l'on augmente à la fois la vitesse et le tonnage, le besoin de puissance croît avec les deux facteurs. Une hausse de vitesse que le moteur existant ne supporte pas se traduit par un patinage du tambour au premier démarrage en charge.
Parmi les options figurent un contrôleur de rotation, un réducteur avec antidévireur, un interrupteur d'arrêt d'urgence à câble et un graissage automatique piloté par automate. Pour la relation entre vitesse et capacité, le plus utile est le contrôleur de rotation : si le tambour de queue tourne moins vite que le tambour moteur, la bande patine, et on le détecte avant le bourrage. Sur une bande inclinée, l'antidévireur empêche la bande chargée de redescendre lors d'une coupure de courant et d'ensevelir la jetée inférieure.
Liste de mesures à la mise en service et chaque mois
Sur site, les mesures en disent plus sur la vitesse et la capacité de bande que le calcul sur papier :
- Calculez la vitesse de bande à partir du régime et du diamètre du tambour moteur, puis confirmez-la avec un repère sur la bande et un chronomètre.
- Avec une bascule intégratrice, relevez le tonnage sur 15 minutes ; sans bascule, arrêtez la bande, pesez le matériau sur 1 m et calculez le tonnage avec q × v × 3,6.
- Sur la bande sous le primaire, observez en charge si les plus gros morceaux heurtent le bord de l'auge et les bavettes.
- Cherchez des traces de débordement aux goulottes, des amas sous les rouleaux et du collage sur le brin de retour.
- Contrôlez la qualité de bande sous le concasseur à percussion (EP 125, 4 plis) et les entailles en surface.
- Sur les bandes inclinées, arrêtez en charge puis redémarrez ; il ne doit y avoir ni retour en arrière ni patinage du tambour.
- Repérez l'endroit où le matériau de la bande d'alimentation frappe la boîte d'alimentation du crible.
- Mesurez chaque semaine le tonnage de la bande de retour ; une hausse signale un problème de toile ou de réglage du concasseur.
Questions fréquentes
Puis-je passer une ligne de 200 à 300 t/h en accélérant les bandes ?
Côté bandes, c'est parfois possible, mais le tonnage de la ligne est fixé par le concasseur et le crible. Le GNRK 110 travaille à 200-350 t/h et l'alimentateur GNR 110 à 200~300 t/h ; une bande plus rapide ne change pas leur capacité. On vérifie d'abord que concasseur, crible et goulottes acceptent le nouveau tonnage.
Bande plus large ou bande plus rapide ?
Sous le primaire et partout où passent de gros morceaux coupants, la largeur est préférable. Sur de longues bandes horizontales transportant un matériau fin et régulier, une hausse mesurée de la vitesse peut coûter moins cher. La décision repose sur la granulométrie maximale, la pente et la charge de pointe.
Une bande à chevrons augmente-t-elle la capacité ?
Non. Elle empêche le matériau de glisser en arrière aux angles raides et rend le convoyeur utilisable là où une bande lisse ne monte plus. Le coefficient d'inclinaison du calcul reste inférieur à 1.
Quelles informations envoyer pour une offre ?
Le tonnage moyen et de pointe, le type de matériau et sa masse volumique approximative, la granulométrie maximale, la longueur de bande, la dénivelée ou la pente et votre préférence d'entraînement suffisent. Le prix et le planning de livraison sont établis à partir de ces données et du périmètre de la ligne complète.
Bâtir le calcul autour de votre site
La vitesse de bande est un facteur direct de la formule de capacité, mais sur une ligne de 200-300 t/h elle ne pèse pas autant sur chaque bande. La largeur compte sous le primaire, la qualité de bande sous le concasseur à percussion, le coefficient d'inclinaison et l'antidévireur sur les bandes inclinées, une hausse mesurée de vitesse sur les longues bandes horizontales. General Makina fabrique à Izmir depuis 1976 ; les équipements sont certifiés ISO 9001 et CE, avec une garantie d'un an (pièces d'usure exclues). Pour étudier votre ligne de convoyeurs avec alimentateur, concasseurs et cribles, envoyez votre tonnage cible et les données du site via notre page contact.
Définitions des termes techniques : Glossaire