EN — English
 TR — Türkçe
 DE — Deutsch
 RU — Русский
 FR — Français
 ES — Español
 AR — العربية
 SR — Српски

Çeneli Konkasör Ayar Açıklığı ve Ürün Boyutu İlişkisi
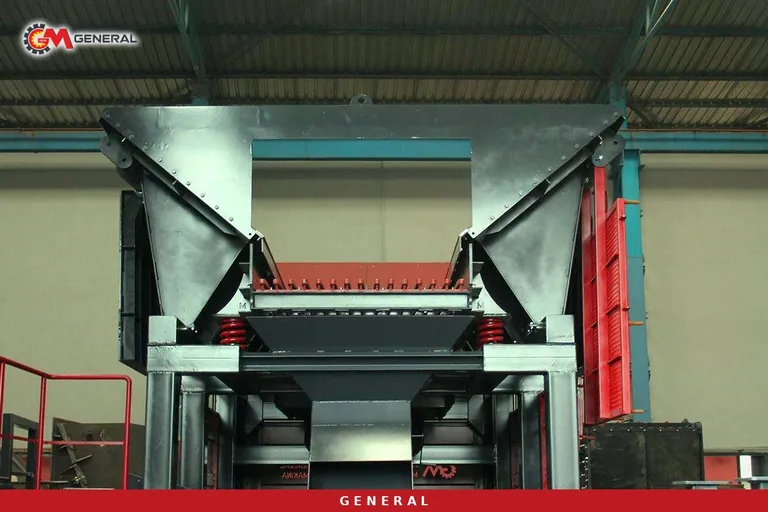
Bir taş ocağında üretim müdürü "mıcır iri geliyor" dediğinde ilk bakılan yer çoğu zaman elek telleridir. Oysa saatte 150-250 ton işleyen bir kırma eleme hattında ürün eğrisinin büyük kısmı daha başta, çeneli kırıcının alt ucundaki boşlukta şekillenir. Bu boşluğun ölçüsü, yani ayar açıklığı, primer kırıcının tonajını, sekonder kırıcıya giden malzemenin boyutunu, aşınma parçası tüketimini ve elek üstünde geri dönen yükü birlikte belirler. Bu yazıda ayar ile ürün boyutu arasındaki bağı sahada ölçülebilir hâle getiriyor, katalog değerleri doğrulanmış modeller üzerinden 150-250 t/s bir hat için hangi aralıkta çalışmanın mantıklı olduğunu anlatıyoruz.
Kapalı ve açık ağız: ayar dediğimiz ölçü
Çeneli kırıcıda sabit çene ile eksantrik mile bağlı hareketli çene arasındaki kavite üstte geniş başlar, aşağıya doğru daralır. Hareketli çene salındıkça alt uçtaki boşluk iki uç değer arasında gidip gelir. En dar konum kapalı ağız açıklığıdır (CSS, closed side setting), en geniş konum açık ağız açıklığıdır (OSS). İkisi arasındaki fark çenenin strokudur. Satıcı da operatör de "ayar" dediğinde CSS'i kasteder ve makine tablolarındaki "çıkış" sütunu bu ölçünün ayarlanabildiği aralığı verir.
Ürün boyutunu konuşurken bu ayrımı atlamamak gerekir. Malzeme alt uçtan, çene açık konumdayken düşer; bu yüzden ürünün en iri taneleri CSS'ten büyüktür ve OSS'e yaklaşır. Yassı ve uzun taneler boyuna dönerek boşluktan kayar. Sonuçta çeneli kırıcının ürünü hiçbir zaman ayar ölçüsünde kesilmiş temiz bir fraksiyon değildir; ayardan daha ince geniş bir dağılım ile ayarı aşan bir iri kuyruk içerir. Bu iri kuyruğun oranı kayaca, strok değerine ve kavitenin ne kadar dolu çalıştığına göre değişir. Kendi ocağınızdaki oranı görmek için primer çıkış bandından numune alıp elek analizi yaptırmak tek güvenilir yoldur.
Çeneli kırıcının ürününü belirleyen dört etken
Ayar tek başına ürün eğrisini çizmez. Aynı CSS ile çalışan iki ocakta birbirinden belirgin biçimde farklı primer ürünü görmek olağandır. Farkı yaratan etkenleri ayrı ayrı ele almak, ayarı neden değiştirdiğinizi bilmenizi sağlar.
Besleme boyutu ve küçültme oranı
Çeneli kırıcının küçültme oranı tipik olarak 4:1 ile 9:1 arasında, primer kademede 8:1 civarındadır. Bu oran, patlatmadan gelen iri taneyi ayarla ilişkilendirmenin pratik yoludur. Varsayımsal örnek: patlatma sonrası en iri bloklar 640 mm ise ve oran 8:1 alınırsa, primer çıkışın hedefi 80 mm mertebesine düşer. Aynı ayarı 800 mm bloklarla zorlamak kavitede köprü kurulmasına ve tonaj kaybına yol açar. Maksimum besleme boyutu ağız genişliğinin yaklaşık 0,8-0,9 katı olarak alınır; patlatma deseni bu sınıra göre planlanmazsa ayarla oynamak sorunu çözmez.
Kavite dolumu ve besleme düzeni
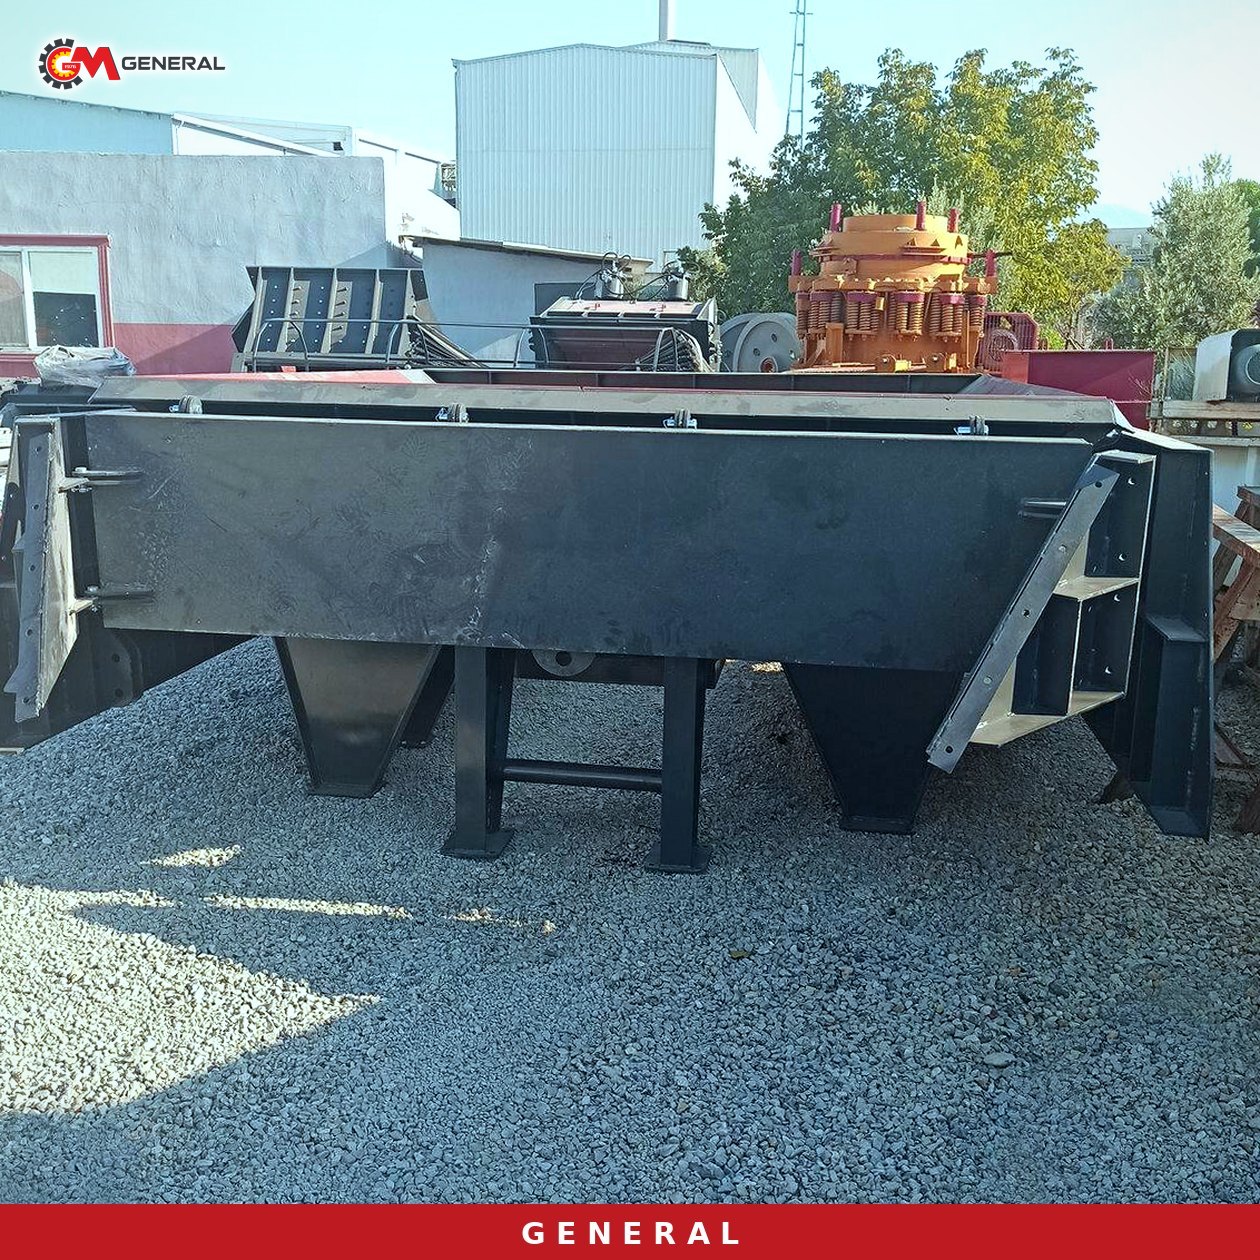
Kavite boş ve dolu arasında gidip geldiğinde ürün eğrisi de dalgalanır. Yarı boş çalışan bir çene, taneleri birbirine sürtünerek kırma fırsatı bulamadığı için daha yassı ve daha düzensiz ürün verir. Bunu önlemenin yolu besleyicidir. GNR serisi titreşimli ızgaralı besleyici iri kayayı kırıcı ağzına sabit debiyle verir ve kırıcının sürekli dolu (choke-feed) çalışmasına yardım eder. Izgaralı by-pass bölümü ise ince ve topraklı malzemeyi kırıcıya girmeden ayırır. Bu ince akışın primer ürününe mi katılacağı, yoksa ayrı bir konveyörle eleğe ya da stoka mı gideceği hat tasarımında verilmesi gereken bir karardır; ince malzeme primer ürününe karışırsa elek analizinde "ayar bozuk" sanılan sonuçlar çıkabilir.
Kayaç tipi ve tane şekli
Kayaç yapısı ürünün şeklini ve iri kuyruğun oranını değiştirir. Masif kireçtaşı ile katmanlı veya şistozite gösteren bir kayaç aynı ayarda farklı davranır; katmanlı kayaç yassı tane üretmeye yatkındır. Abrazif kayaçta (silika oranı yüzde 10'un üzerinde ya da Bond aşınma indeksi 0,15'ten yüksek) çeneli kırıcı primer için doğru tercihtir, fakat bu kayaçlarda çene plakaları ayarı daha hızlı açar. Ocağınızın kayacı için numune üzerinde aşınma ve kırılabilirlik testi yaptırmak, ayar planını tahmine dayandırmaktan kurtarır.
Strok ve çene plakası profili
Strok değeri ve çene plakasının diş profili ürünün inceliğini etkiler. Model başına strok bilgisi bu yazıdaki tabloda yer almıyor; teklif aşamasında modelin strok değerini ve plaka profil seçeneklerini mutlaka sorun. Çene plakaları ostenitik manganlı çeliktir (Mn13/Mn18) ve darbe altında yüzeyde pekleşir. Plaka seçimi, ayarın ne kadar süre korunacağını belirleyen etkendir.
150-250 t/s hatta modele göre ayar aralıkları
Aşağıdaki tablo, 150-250 t/s hedefine uyan çeneli kırıcıların ve çeneli primerli mobil tesislerin katalog değerlerini bir araya getiriyor. Kapasite ile çıkış aralığı birlikte okunmalıdır: üretici tablolarında kapasitenin alt ucu genellikle dar ayara, üst ucu geniş ayara karşılık gelir.
| Model | Ağız (mm) | Çıkış ayarı (mm) | Motor / güç | Kapasite (t/s) |
|---|---|---|---|---|
| GNRK 90 çeneli kırıcı | 900×650 | 70-180 | 75/90 kW | 60-225 |
| GNRK 110 çeneli kırıcı | 1100×850 | 150-225 | 110/132 kW | 200-350 |
| GNRK 1100 sekonder çeneli | 1100×350 | 20-110 | 75 kW | 100-150 |
| GNR-MC110 mobil hat (GPJ 110 + DMK03) | — | 0-100 | 750 kVA jeneratör | 200-300 |
| Mobil primer çeneli GNR 110 (GNRK 110) | — | 0-250 ürün | — | 180-300 |
Tablo iki farklı yol gösteriyor. GNRK serisi çeneli kırıcılar içinde GNRK 90, 70 mm'ye kadar kapanabildiği için sekonder kırıcıya daha ince malzeme gönderir, ancak 70-100 mm bandında çalışırken tonajı kapasite aralığının alt tarafına iner. 250 t/s'ye yaklaşan bir hatta bu durum primeri darboğaz yapar. GNRK 110 ise 200-350 t/s ile tonaj tarafında rahattır; buna karşılık en dar çıkışı 150 mm olduğundan ikinci kademe kırıcı daha iri malzeme alır. Sabit bir hat kuruyorsanız seçim, ikinci kademenin kaldırabileceği besleme boyutuna göre yapılır. Bu düzenin bileşenleri sabit kırma eleme hatları sayfasında görülebilir.
Mobil tarafta GNR-MC110 çift şaseli tesis 900 mm besleme alır, çıkış ayarı 0-100 mm aralığındadır ve 2000×6000 mm dört katlı elekle 0-5, 5-12, 12-19 ve 19-40 mm fraksiyonlarını verir. Primer ve sekonder grup bağımsız çalışabildiği için primer ayarını değiştirmenin sekonder yükü üzerindeki etkisi sahada ayrı ayrı izlenebilir.
Primer ayarı sekonder kırıcının işini nasıl değiştirir
150-250 t/s hatlarda ayar kararı primerde verilip primerde bitmez. Çeneli kırıcının çıkardığı her milimetre, ikinci kademenin yükü olarak geri döner. Sert ve abrazif kayaçta ikinci kademe genellikle konik kırıcı olur. Konik kırıcı sekonder kademede 6:1-8:1, tersiyer kademede yaklaşık 10:1 küçültme yapar ve 50-250 mm (bazı konfigürasyonlarda 300 mm) besleme kabul eder. CSS ayarı hidroliktir ve aşırı yük koruması vardır.
Dar ayarın bedeli
Primeri kapatmak sekonder kırıcıyı rahatlatır, ama faturayı başka bir yere keser. Kavitede malzeme daha uzun kalır, çene plakaları ve mafsal grubu daha fazla yük alır, ince malzeme oranı yükselir. Primer tonajı düşer ve 250 t/s hedefi tehlikeye girer. Toz bastırma yükü artar. Tesisin kum fraksiyonu satılıyorsa artan ince oran avantaj olabilir; satılmıyorsa stok sahasında birikir.
Geniş ayarın bedeli
Primeri açmak tonajı artırır, ancak iri kuyruk konik kırıcının besleme sınırına dayanabilir. Konik kırıcı besleme boyutunu aşan taneler aldığında kavite dolumu bozulur ve aşırı yük koruması sık devreye girer. Elek üstünden geri dönen yük büyür, kapalı devre konveyörler dolmaya başlar. Pratik kural şudur: primer ayarı, iri kuyruğun ikinci kademenin kabul ettiği boyutun altında kalacağı şekilde seçilir. Yassı taneleri azaltmak ve sıkıştırma prensibinin aşınma avantajını korumak için ikinci kademenin dolu beslenmesi de gerekir.
Aşınma ile kayan ayar ve ölçüm yöntemi
Yeni takılmış çene plakalarıyla ayarlanan 90 mm, birkaç hafta sonra fark edilmeden daha geniş bir boşluğa dönüşür. Plakaların alt bölgesi en çok aşınan yerdir ve ayar her gün biraz açılır. Ürün eğrisinin yavaşça iriye kaydığını gösteren ilk işaret genellikle elek üstü geri dönüşünün artmasıdır. Ayarı düzenli ölçmek ve kaydetmek, ürün sapmasını elek analizinden önce yakalamayı sağlar.
- Ölçümü makine durdurulmuş, kilitlenmiş ve etiketlenmişken yapın; çalışan kırıcıya ölçüm aleti sokmayın.
- CSS'i kavitenin alt ucunda, plaka dişinin tepesinden karşı dişin dibine göre ölçün ve hangi yöntemi kullandığınızı kayda geçirin.
- Plaka değişiminde ilk ayar ölçüsünü ve tarihini not edin; her ölçümde aynı noktayı kullanın.
- Ayar mekanizmasının tipini (şim, kama ya da hidrolik) ve ayar adımını makine kılavuzundan kontrol edin.
- Primer çıkış bandından aylık numune alıp elek analizi yaptırın ve sonucu o günkü CSS değeriyle eşleştirin.
- Çene plakalarını aşınma durumuna göre döndürme ya da değiştirme kararını ayar kaydına bakarak verin.
Plaka değişimi ve ağır parça tutuşu sırasında iş güvenliği talimatlarına uyulmalıdır. Aşınma parçalarının stok planı, ayarın hangi hızla açıldığı bilindiğinde çok daha isabetli yapılır.
Sık sorulan sorular
Çene ayarını kapatırsam ürünün tamamı o boyutun altında mı çıkar?
Hayır. Ürünün bir kısmı CSS'ten iri çıkar, çünkü malzeme çene açıkken düşer ve yassı taneler boyuna dönerek geçer. İri kuyruğun oranını öğrenmek için kendi kayacınızla elek analizi yaptırmanız gerekir.
150-250 t/s için GNRK 90 mı, GNRK 110 mu?
Hedef 200 t/s'nin altında kalıyor ve sekonder kırıcıya ince besleme isteniyorsa GNRK 90 değerlendirilir. Hedef 250 t/s'ye yaklaşıyorsa GNRK 110 tonaj payı bırakır, fakat en dar çıkışı 150 mm olduğundan ikinci kademe buna göre seçilmelidir.
Ayarı ne sıklıkla kontrol etmeliyim?
Sabit bir sayı yerine kayacın aşındırıcılığına göre karar verin. Abrazif kayaçta kontrol aralığını kısa tutun, ilk plaka setinde ayarın açılma hızını kaydedin ve sonraki setleri bu kayda göre planlayın.
Besleyici seçimi ürün boyutunu etkiler mi?
Evet. Düzensiz besleme kaviteyi boşaltıp doldurur ve ürün eğrisini dalgalandırır. Izgaralı by-pass ise ince malzemenin primer ürününe katılıp katılmayacağını belirler. Seçenekler kaya besleyiciler ve kum bunkerleri sayfasındadır.
Ayar kararını sahaya taşımak
Çene ayarı, hattın tonajı ile ürün eğrisi arasındaki dengeyi kuran ayardır ve tek başına seçilmez: patlatma boyutu, besleyici, ikinci kademe kırıcı ve elek birlikte düşünülür. 150-250 t/s bir hat için GNRK 90, GNRK 110 ve GNR-MC110 farklı denge noktaları sunar. Kayaç numunenizi, patlatma sonrası iri tane boyutunu, istediğiniz fraksiyonları ve saatlik hedefinizi paylaşın; ayar aralığı ve kırıcı kombinasyonunu buna göre birlikte netleştirelim. Diğer kırıcı tipleri için taş kırıcılar sayfasına bakabilir, proje bilgileriyle iletişim sayfamızdan teklif isteyebilirsiniz.
Teknik terimlerin açıklamaları: Terimler Sözlüğü