EN — English
 TR — Türkçe
 DE — Deutsch
 RU — Русский
 FR — Français
 ES — Español
 AR — العربية
 SR — Српски

Reglaje de la mandíbula y tamaño de producto en una planta de trituración y cribado de 150-250 t/h
Cuando el jefe de producción de una cantera avisa de que la gravilla sale demasiado gruesa, lo primero que se revisa suele ser la malla de la criba. Sin embargo, en una planta de trituración y cribado que procesa 150-250 toneladas por hora, la mayor parte de la curva granulométrica se forma mucho antes, en la abertura del extremo inferior de la trituradora de mandíbula. La medida de esa abertura, el reglaje, fija la producción de la trituradora primaria, el tamaño del material que recibe la secundaria, el consumo de piezas de desgaste y la carga circulante que vuelve desde la criba. Este artículo convierte la relación entre reglaje y tamaño de producto en algo medible en obra y, con modelos de valores de catálogo verificados, muestra qué rango de reglaje tiene sentido para una línea de 150-250 t/h.
Lado cerrado y lado abierto: qué mide realmente el reglaje
En una trituradora de mandíbula, la cámara entre la mandíbula fija y la móvil, accionada por un eje excéntrico, es ancha arriba y se estrecha hacia abajo. Al oscilar la mandíbula móvil, la abertura de descarga varía entre dos extremos. La posición más estrecha es el reglaje del lado cerrado (CSS, closed side setting) y la más ancha el reglaje del lado abierto (OSS). La diferencia entre ambos es la carrera de la mandíbula. Cuando un vendedor o un operador habla del «reglaje», se refiere al CSS, y la columna «salida» de una tabla de máquina indica el rango en el que puede ajustarse esa medida.
La distinción importa al hablar de tamaño de producto. El material cae por la descarga mientras la mandíbula está abierta, por lo que las partículas más grandes del producto superan el CSS y se acercan al OSS. Las piezas lajosas y alargadas giran a lo largo y se deslizan por la abertura. Por eso el producto de una trituradora de mandíbula nunca es una fracción limpia cortada en el reglaje: es una distribución amplia más fina que el reglaje con una cola de sobretamaño que lo supera. El peso de esa cola depende de la roca, de la carrera y de lo llena que trabaje la cámara. La única forma fiable de conocerlo en su cantera es tomar una muestra de la cinta de descarga de la primaria y encargar un análisis granulométrico.
Cuatro factores que dan forma al producto de la mandíbula
El reglaje por sí solo no dibuja la curva. Dos canteras con el mismo CSS pueden obtener productos primarios claramente distintos. Analizar cada factor por separado permite saber por qué se cambia el reglaje.
Tamaño de alimentación y relación de reducción
La relación de reducción de una trituradora de mandíbula está normalmente entre 4:1 y 9:1, alrededor de 8:1 en la etapa primaria. Esta relación sirve para vincular en la práctica los bloques gruesos de la voladura con el reglaje. Ejemplo hipotético: si los bloques mayores tras la voladura miden 640 mm y se toma una relación de 8:1, el objetivo de descarga primaria baja a unos 80 mm. Forzar el mismo reglaje con bloques de 800 mm provoca puentes en la cámara y pérdida de producción. El tamaño máximo de alimentación se estima en 0,8-0,9 veces el ancho de boca; si el esquema de voladura no respeta este límite, mover el reglaje no resuelve el problema.
Llenado de la cámara y regularidad de alimentación
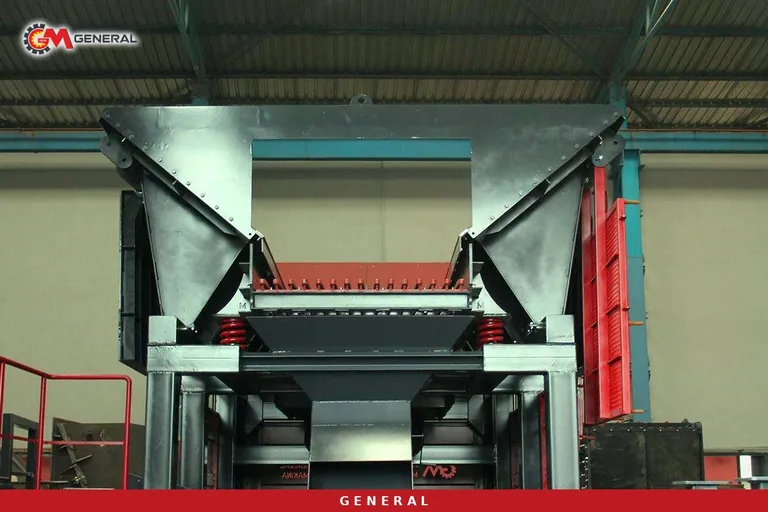
Cuando la cámara pasa de vacía a llena, la curva del producto también oscila. Una mandíbula medio vacía entrega un producto más lajoso e irregular, porque las partículas no tienen ocasión de romperse unas contra otras. Esto se evita con el alimentador. El alimentador vibratorio de parrilla GNR entrega la roca gruesa a la boca de la trituradora con caudal constante y ayuda a trabajar con la cámara llena (choke-feed). Su sección de by-pass con parrilla separa los finos y la tierra antes de que entren en la trituradora. Si ese flujo fino se une al producto primario o va por una cinta aparte a la criba o a un acopio es una decisión de diseño de la planta; si los finos se mezclan con el producto primario, el análisis granulométrico puede dar resultados que parecen un «reglaje equivocado».
Tipo de roca y forma de la partícula
La estructura de la roca cambia la forma de la partícula y el peso de la cola gruesa. Una caliza masiva y una roca estratificada o esquistosa se comportan de forma distinta con el mismo reglaje; la estratificada tiende a dar partículas lajosas. En roca abrasiva (sílice por encima del 10 por ciento o índice de abrasión de Bond superior a 0,15), la mandíbula es la elección correcta en primaria, pero ahí las muelas abren el reglaje más deprisa. Hacer ensayos de abrasividad y triturabilidad sobre una muestra de su roca evita planificar el reglaje a ciegas.
Carrera y perfil de las muelas
El valor de carrera y el perfil de dientes de la muela influyen en la finura del producto. La carrera por modelo no aparece en la tabla de este artículo; en la fase de oferta, pregunte por la carrera del modelo y las opciones de perfil de muela. Las muelas son de acero austenítico al manganeso (Mn13/Mn18), que se endurece en superficie con los impactos. La elección de muela decide cuánto tiempo se mantiene un reglaje.
Rangos de reglaje por modelo para una línea de 150-250 t/h
La tabla reúne los valores de catálogo de las trituradoras de mandíbula y de las plantas móviles con primaria de mandíbula que encajan en el objetivo de 150-250 t/h. Capacidad y rango de salida se leen juntos: en las tablas de fabricante, el extremo bajo de capacidad suele corresponder al reglaje cerrado y el alto al reglaje abierto.
| Modelo | Boca (mm) | Reglaje de salida (mm) | Motor / potencia | Capacidad (t/h) |
|---|---|---|---|---|
| Trituradora de mandíbula GNRK 90 | 900×650 | 70-180 | 75/90 kW | 60-225 |
| Trituradora de mandíbula GNRK 110 | 1100×850 | 150-225 | 110/132 kW | 200-350 |
| Mandíbula secundaria GNRK 1100 | 1100×350 | 20-110 | 75 kW | 100-150 |
| Línea móvil GNR-MC110 (GPJ 110 + DMK03) | — | 0-100 | generador de 750 kVA | 200-300 |
| Primaria móvil de mandíbula GNR 110 (GNRK 110) | — | producto 0-250 | — | 180-300 |
La tabla marca dos caminos. Entre las trituradoras de mandíbula de la serie GNRKla GNRK 90 puede cerrar hasta 70 mm y envía material más fino a la secundaria, pero en la banda de 70-100 mm su producción baja hacia el extremo inferior de su rango. En una línea que se acerca a 250 t/h, la primaria se convierte así en el cuello de botella. La GNRK 110, con 200-350 t/h, tiene margen de producción; a cambio, su salida más cerrada es de 150 mm y la segunda etapa recibe material más grueso. En una línea fija, la elección depende del tamaño de alimentación que admite la segunda etapa. Los componentes de una disposición así aparecen en la página de plantas de trituración fija.
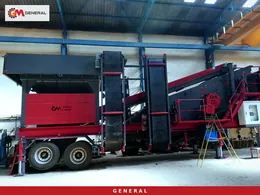
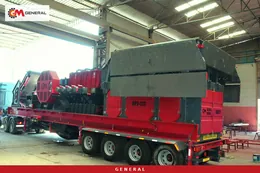
En el lado móvil, la planta GNR-MC110 de doble chasis admite 900 mm de alimentación, tiene un rango de reglaje de salida de 0-100 mm y, con una criba de cuatro pisos de 2000×6000 mm, entrega las fracciones 0-5, 5-12, 12-19 y 19-40 mm. Como los grupos primario y secundario pueden trabajar de forma independiente, el efecto de un cambio de reglaje primario sobre la carga de la secundaria se sigue por separado en obra.
Cómo cambia el reglaje primario el trabajo de la secundaria
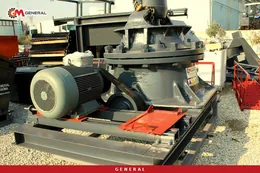
En líneas de 150-250 t/h la decisión de reglaje se toma en la primaria, pero no termina allí. Cada milímetro que deja pasar la mandíbula vuelve como carga en la segunda etapa. En roca dura y abrasiva esa segunda etapa suele ser una trituradora de cono. Alcanza una reducción de 6:1 a 8:1 en secundaria y de unos 10:1 en terciaria, y admite alimentación de 50-250 mm (300 mm en algunas configuraciones). El ajuste del CSS es hidráulico y cuenta con protección contra sobrecarga.
El coste de un reglaje cerrado
Cerrar la primaria alivia a la secundaria, pero la factura llega por otro lado. El material permanece más tiempo en la cámara, las muelas y el grupo de riostra soportan más carga y sube el porcentaje de finos. La producción primaria cae y el objetivo de 250 t/h queda en riesgo. Aumenta la carga de supresión de polvo. Si la planta vende su fracción de arena, los finos extra pueden ser una ventaja; si no, se acumulan en el acopio.
El coste de un reglaje abierto
Abrir la primaria eleva la producción, pero la cola gruesa puede tocar el límite de alimentación de la trituradora de cono. Cuando el cono recibe partículas mayores que su tamaño de alimentación, el llenado de la cámara se altera y la protección contra sobrecarga salta a menudo. La carga circulante en la criba crece y las cintas del circuito cerrado empiezan a saturarse. La regla práctica: elegir el reglaje primario para que la cola gruesa quede por debajo del tamaño que admite la segunda etapa. La segunda etapa también necesita cámara llena para reducir las partículas lajosas y conservar la ventaja de desgaste de la trituración por compresión.
Deriva del reglaje por desgaste y método de medición
Un reglaje de 90 mm hecho con muelas nuevas se convierte, unas semanas después y sin que nadie lo note, en una abertura mayor. La zona inferior de las muelas es la que más se desgasta y el reglaje se abre un poco cada día. La primera señal de que la curva se desplaza lentamente hacia lo grueso suele ser el aumento del rechazo de criba que retorna. Medir y registrar el reglaje con regularidad detecta la desviación antes que el análisis granulométrico.
- Mida solo con la máquina parada, bloqueada y señalizada; nunca introduzca un instrumento en una trituradora en marcha.
- Mida el CSS en la parte baja de la cámara, desde la punta del diente de una muela hasta el fondo del diente de la otra, y anote el método usado.
- Al cambiar muelas, registre el primer reglaje y la fecha; use el mismo punto en cada medición.
- Compruebe en el manual el tipo de mecanismo de ajuste (calces, cuña o hidráulico) y el paso de ajuste.
- Tome cada mes una muestra de la cinta de descarga primaria para análisis y relacione el resultado con el CSS de ese día.
- Decida girar o sustituir las muelas según el registro de reglaje.
Durante el cambio de muelas y la manipulación de piezas pesadas deben seguirse las instrucciones de seguridad. La planificación del stock de piezas de desgaste es mucho más precisa cuando se sabe a qué ritmo se abre el reglaje.
Preguntas frecuentes
Si cierro el reglaje, ¿saldrá todo el producto por debajo de esa medida?
No. Una parte del producto sale mayor que el CSS, porque el material cae con la mandíbula abierta y las piezas lajosas pasan a lo largo. Solo un análisis granulométrico con su propia roca indica el peso de la cola gruesa.
¿GNRK 90 o GNRK 110 para 150-250 t/h?
Si el objetivo queda por debajo de 200 t/h y se quiere una alimentación más fina a la secundaria, conviene estudiar la GNRK 90. Si el objetivo se acerca a 250 t/h, la GNRK 110 deja margen, pero como su salida más cerrada es de 150 mm, la segunda etapa debe elegirse en consecuencia.
¿Cada cuánto debo comprobar el reglaje?
Decida según la abrasividad de la roca y no por una cifra fija. En roca abrasiva mantenga intervalos cortos, registre la velocidad de apertura con el primer juego de muelas y planifique los siguientes con ese registro.
¿Influye el alimentador en el tamaño del producto?
Sí. Una alimentación irregular vacía y llena la cámara y hace oscilar la curva. El by-pass de parrilla decide si los finos se unen al producto primario. Las opciones están en la página de alimentadores.
Llevar la decisión de reglaje a la obra
El reglaje de la mandíbula equilibra la producción de la línea y la curva granulométrica, y nunca se elige por separado: tamaño de voladura, alimentador, trituradora secundaria y criba se consideran juntos. Para una línea de 150-250 t/h, la GNRK 90, la GNRK 110 y la GNR-MC110 ofrecen puntos de equilibrio distintos. Envíenos una muestra de roca, el tamaño de los bloques gruesos tras la voladura, las fracciones que necesita y su objetivo horario, y definiremos juntos el rango de reglaje y la combinación de trituradoras. Otros tipos de trituradora se presentan en la página de trituradorasy puede solicitar una oferta con los datos de su proyecto a través de nuestra página de contacto.
Definiciones de términos técnicos: Glosario