EN — English
 TR — Türkçe
 DE — Deutsch
 RU — Русский
 FR — Français
 ES — Español
 AR — العربية
 SR — Српски

Agrega şartnamesi ve tane dağılımı kriterleri
Şartname bir tablo değil, bir tesis talebidir
Agrega şartnamesi ve tane dağılımı kriterleri, ocak sahasında çoğu zaman bir kâğıt olarak dolaşır: sol sütunda elek göz açıklıkları, sağ sütunda geçen yüzde aralıkları. Oysa o kâğıt tesisten belirli bir davranış istemektedir. Aynı kayadan aynı kırıcıyla üretilen malzeme, elek katı sayısı ya da kapalı devre oranı değiştiğinde farklı bir tabloya oturur. Bu yüzden şartnameyi okumanın doğru yolu, her satırın hangi ekipman kararına karşılık geldiğini görmektir.
Şartnamenin dört ekseni
Bir agrega şartnamesi tek bir özellik değil, birbirinden bağımsız dört özellik grubunu birlikte sorar. Bir eksende iyi olmak diğerini kurtarmaz; nitekim sahadaki uyuşmazlıkların çoğu, yalnız elek analizine bakılıp şekil ya da dayanım ekseninin atlanmasından doğar.
Boyut dağılımı ve d/D gösterimi
Avrupa uygulamasında iri agrega bir alt elek boyutu ve bir üst elek boyutuyla adlandırılır; gösterim d/D biçimindedir ve örneğin 4/20 bir fraksiyonu tanımlar. Şartname iki katman kural içerir: tüm üreticiler için geçerli genel sınırlar ve üreticinin kendi beyan ettiği tipik dağılıma göre izin verilen sapma toleransları. İkinci katman sık atlanır; bir tesis genel sınırların içinde kalıp da kendi beyan ettiği eğriden sapıyorsa yine uygunsuzluk üretmiş olur.
Tane şekli
Yassılık indisi, tane şeklini sayıya çeviren ölçüttür. Numune boyut fraksiyonlarına ayrılır, her fraksiyon çubuklu eleklerden geçirilir ve yarıklardan geçen taneler yassı kabul edilir; indis, geçen kütlenin toplam kuru kütleye oranıdır. Yassı tane oranı yüksek malzeme betonda işlenebilirliği ve dayanımı olumsuz etkiler, asfaltta ise sıkışma davranışını bozar.
Parçalanma direnci
Los Angeles yöntemi, iri agreganın parçalanmaya direncini ölçer. Hazırlanmış numune, çelik bilye şarjıyla birlikte dönen bir tambura konur ve belirli sayıda devir boyunca darbe ile aşındırmaya maruz bırakılır; katsayı, deney sonunda 1,6 mm elekten geçen malzemenin yüzdesidir. Düşük katsayı yüksek direnç demektir. Bu bir ocak özelliğidir; tesis konfigürasyonuyla iyileştirilemez, ancak zayıf kayada kırma kademesi sayısını azaltarak ince üretimi sınırlamak mümkündür.
İnce madde ve temizlik
Referans elek analizi yöntemi yıkamalı ve ardından kuru elemeyi birlikte kullanır; çünkü yalnız kuru eleme, iri tanelere yapışmış ince maddeyi ayıramaz ve dağılımı olduğundan iri gösterir. Şartnamedeki ince madde sınırı bu yüzden ölçüm yöntemiyle birlikte okunur.
| Şartname kalemi | Ölçtüğü özellik | Tesiste karşılığı |
|---|---|---|
| d/D fraksiyon sınırları | Boyut dağılımı | Elek kat sayısı, göz açıklığı, elek yükü |
| Beyan edilen eğriye tolerans | Üretim kararlılığı | Besleme düzgünlüğü, kapalı devre kontrolü |
| Yassılık indisi | Tane şekli | Kırma oranı, tersiyer kademe seçimi |
| Parçalanma direnci katsayısı | Kayanın dayanımı | Ocak ve ayna seçimi, kademe sayısı |
| İnce madde oranı | Temizlik | Yıkamalı eleme ya da toz sıyırma |
Talebi konfigürasyona çevirmek
Şartnamenin her satırı bir müdahaleye bakar. Fraksiyon sayısı arttıkça gereken elek katı ve dolayısıyla elek alanı büyür; dar bir fraksiyon isteniyorsa aynı elek üzerinde iki komşu göz açıklığı çalışmak yerine ayrı bir kat ayırmak daha kararlı sonuç verir. Yassılık indisi yüksek çıkıyorsa çözüm elek tarafında değil kırma tarafındadır: kademe başına kırma oranını düşürmek, tersiyer kademede kübik ürün veren bir kırıcı kullanmak ve kapalı devrede fazla iri taneyi geri döndürmek şekli düzeltir. İnce madde sınırı aşılıyorsa kuru elemede toz sıyırma yeterli olmayabilir; yıkamalı eleme devreye girer ve bu kararın su ve çamur yönetimi tarafı ayrıca planlanır.
Bir noktanın altını çizmek gerekir: elek verimi, göz açıklığından çok elek yüküyle belirlenir. Aşırı beslenen bir katta malzeme yatak halinde kayar ve elenmesi gereken taneler yüzeye hiç ulaşamaz. Bu durumda ürün analizi bozulur, üretici de sorunu göz açıklığında arar. Çift gövdeli düzenlerde yükün iki gövdeye paylaştırılması bu sorunu doğrudan hafifletir; titreşimli ikiz elek düzeni yüksek kapasitede tam olarak bu nedenle tercih edilir.
| Talep | Birincil müdahale | Yan etki |
|---|---|---|
| Daha dar fraksiyon aralığı | Ayrı elek katı, elek alanını artırmak | Ara boy stoklarında artış |
| Yassı tane oranını düşürmek | Kademe kırma oranını azaltmak, tersiyer eklemek | Enerji tüketimi ve ince üretimi artar |
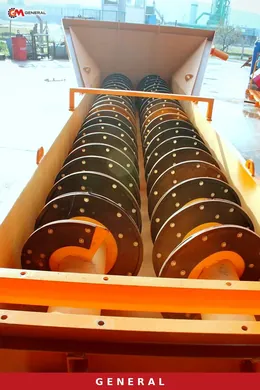
| İnce madde sınırını tutturmak | Yıkamalı eleme | Su devresi ve çamur susuzlaştırma gereksinimi |
| Beyan edilen eğriden sapmayı azaltmak | Besleyiciyle düzgün besleme, kapalı devre denetimi | Anlık kapasitede düşüş |
Numune doğru değilse tablo da doğru değildir
Uyuşmazlıkların önemli bölümü tesiste değil numune alma aşamasında doğar. Bant üzerinden ya da stok konisinden alınan numune, malzemenin ayrışma eğilimi nedeniyle tüm akışı temsil etmeyebilir; koni yüzeyinde iri taneler aşağı yuvarlanır ve tepe noktası ince kalır. Numune, akışın tam kesitinden ve düzenli aralıklarla alınır, sonra kurallı biçimde küçültülür. Tartım ve kurutma adımları da sonuca yansır: yeterince kurutulmamış numunede ince madde topaklanır ve dağılım iri görünür. Ocak ölçeğindeki diğer başlıklar maden mühendisliği bölümünde toplanmıştır.
Sık sorulanlar
Genel sınırların içindeyiz ama müşteri reddetti, neden?
Büyük olasılıkla beyan edilen tipik eğriye göre tolerans aşılmıştır. Genel sınırlar tek başına yeterli değildir; üretim kendi beyan ettiği eğriye de sadık kalmalıdır.
Yassılık indisini elek değişimiyle düzeltebilir miyiz?
Hayır. Elek boyuta göre ayırır, şekle göre değil. Şekil kırma kademesinde belirlenir; kırma oranı ve kırıcı tipi değişmeden indis anlamlı biçimde düşmez.
Kuru eleme ile yıkamalı eleme sonucu neden farklı çıkar?
İnce madde iri tanelere yapışık kaldığında kuru eleme onu ayıramaz. Yıkamalı yöntem bu maddeyi serbest bıraktığı için gerçek dağılımı gösterir.
Teknik terimlerin açıklamaları: Terimler Sözlüğü