EN — English
 TR — Türkçe
 DE — Deutsch
 RU — Русский
 FR — Français
 ES — Español
 AR — العربية
 SR — Српски

Checklist quotidienne du concasseur mobile
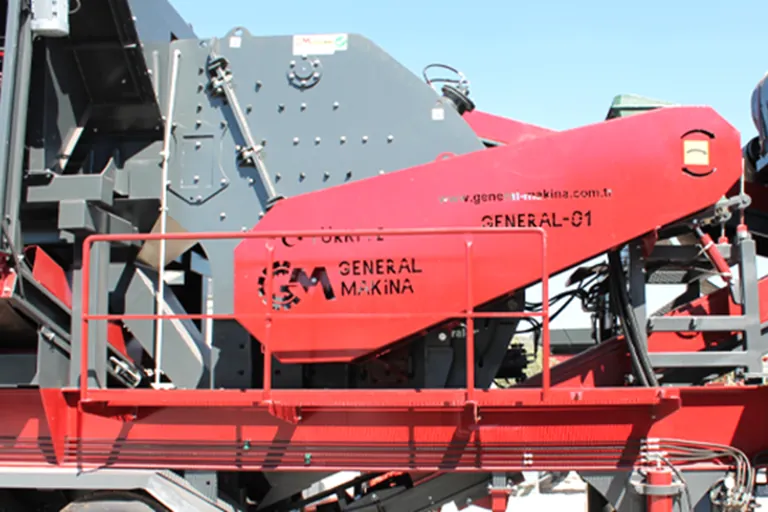
La plupart des arrêts imprévus d'un concasseur mobile commencent par un détail qu'un tour d'inspection de cinq minutes aurait décelé. La liste ci-dessous suit l'implantation courante des composants des installations mobiles General Makina (configurations à mâchoires, à percussion, giratoire et VSI). Nous ne donnons aucun intervalle chiffré : le calendrier correct dépend du modèle et du matériau, et provient du fabricant.
1. Chenilles et train de roulement
Contrôlez la tension des chenilles, les fissures visibles sur les surfaces de chaîne et les raccordements des moteurs de translation. Dégagez le sol avant tout déplacement si la machine est stationnée en pente.
2. Alimentateur et trémie
Recherchez les blocs hors calibre coincés dans la trémie, vérifiez les ressorts de l'alimentateur et les boulons du vibromoteur, et confirmez que le réglage du débit d'alimentation laissé par le poste précédent convient au matériau.
3. Unité de concassage
Assurez-vous que la chambre est vide (un matériau emprisonné provoque un blocage au démarrage), inspectez les pièces d'usure (plaque de mâchoire, battoirs, manteau) à la recherche d'amincissements ou de fissures, et vérifiez que le réglage (CSS/ouverture) correspond à sa dernière valeur mesurée.
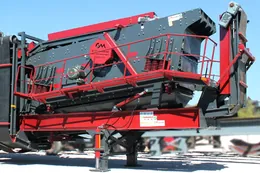
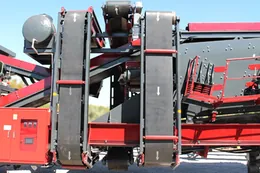
4. Crible et ligne de convoyage
Contrôlez les toiles de crible (déchirures), l'alignement de la bande et l'enroulement de matériau sur les tambours et les rouleaux. Ne démarrez jamais avant d'avoir nettoyé sous la bande.
5. Commandes et arrêts d'urgence
Vérifiez la batterie de la télécommande, la libre manœuvre des boutons d'arrêt d'urgence et l'intégrité du câblage des capteurs.
Contrôles supplémentaires avant transport
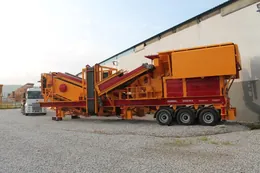
Si l'installation change de site, repliez les convoyeurs en position de transport, verrouillez les volets de la trémie et comparez les dimensions de chargement avec le plan de transport. Valeurs réelles de transport de deux modèles :
| Modèle | Dimensions de transport L×Lo×H (mm) | Poids (kg) | Capacité (t/h) |
|---|---|---|---|
| General 944 | 4130×20350×4500 | 70000 | 120~180 |
| General 02 | 4340×20600×4500 | 76000 | 180~250 |
Pourquoi le tour d'inspection prend cinq minutes
Les cinq zones sont ordonnées comme une boucle continue : commencez aux chenilles, montez l'échelle de la trémie jusqu'à la plateforme du concasseur, parcourez la ligne crible-convoyeur et terminez au pupitre de commande. Les constats sont consignés en une ligne dans la note de poste ; un constat non enregistré est perdu dès le poste suivant.
Hiver et été
Par temps froid, la viscosité de l'huile hydraulique augmente : n'ouvrez jamais l'alimentation avant une mise en chauffe à vide. Par forte chaleur, la propreté du radiateur prime ; ne passez pas à pleine charge sans surveiller la température moteur.
Classer les constats : arrêt / surveillance / note
Tous les constats n'ont pas le même poids. La classe arrêt — fuite hydraulique, arrêt d'urgence défaillant, chaîne de chenille fissurée — est traitée avant le début du poste ; la machine ne fonctionne pas dans cet état. La classe surveillance — léger décentrage de bande, tension limite — est recontrôlée pendant le poste et l'on arrête si cela s'aggrave. La classe note — pièces d'usure approchant du remplacement planifié — entre dans le plan hebdomadaire. Cette répartition transforme le tour d'inspection en action ; une liste non classée reste sur le papier. Une synthèse hebdomadaire des notes de poste est le moyen le plus sûr de conjuguer le cycle de service réel de l'installation avec les recommandations du fabricant.
Les recommandations d'entretien dépendent du modèle et des conditions d'exploitation — contactez-nous pour un plan spécifique à votre machine.
Définitions des termes techniques : Glossaire