EN — English
 TR — Türkçe
 DE — Deutsch
 RU — Русский
 FR — Français
 ES — Español
 AR — العربية
 SR — Српски

Efficacité de criblage et dimensionnement de la surface de crible
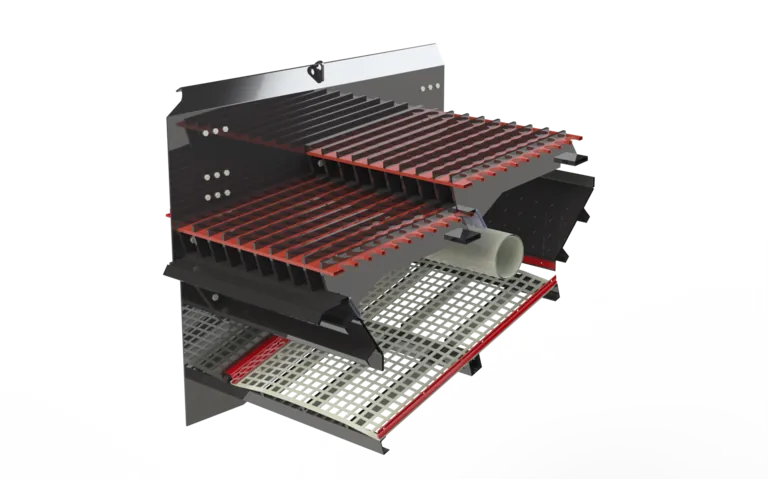
Lorsqu'un atelier débat d'un goulot d'étranglement au criblage, le verdict habituel est que le crible est trop petit. Ce verdict reste invérifiable sans efficacité de criblage et dimensionnement de la surface de crible, car la même machine délivre une capacité totalement différente dès que l'épaisseur de couche et la proportion de grains limites changent. L'ordre correct consiste à mesurer d'abord l'efficacité de l'étage installé par analyse granulométrique, à calculer ensuite la surface réellement exigée par le tonnage visé, et seulement après à envisager une machine plus grande ou une autre disposition d'étages.
Ce que mesurent réellement efficacité de criblage et dimensionnement de la surface de crible
L'efficacité de criblage est un taux de récupération : elle indique quelle part du passant contenu dans l'alimentation a réellement rejoint le produit inférieur. Elle se calcule à partir des analyses granulométriques de trois flux, sans peser aucun débit. La relation à deux produits couramment employée s'écrit E = c(f − u) ⁄ f(c − u), où f désigne la fraction de passant dans l'alimentation, c cette fraction dans le produit inférieur et u cette même fraction dans le refus. Plus les fines s'échappent avec le refus, plus u augmente et plus l'efficacité chute.
| Symbole | Signification | Point de prélèvement | Lecture |
|---|---|---|---|
| E | Efficacité, récupération du passant | Grandeur calculée | Les cibles de conception se situent dans le haut de l'échelle |
| f | Fraction de passant dans l'alimentation | Caisson d'alimentation | Plus elle est faible, plus la tâche est difficile |
| c | Fraction de passant dans le produit inférieur | Décharge sous l'étage | Chute nettement si la toile est déchirée |
| u | Fraction de passant dans le refus | Décharge au-dessus de l'étage | Indicateur direct des fines perdues |
La mesure se répète aux mêmes points avant et après toute modification. Une série unique ne reflète que l'humidité et le débit de l'instant ; une décision exige des relevés étalés sur plusieurs postes.
Calcul de la surface nécessaire
L'approche industrielle établie consiste à pondérer une capacité de base par une série de facteurs correctifs. La surface requise vaut le tonnage d'alimentation plus fin que la maille, divisé par la capacité de base multipliée par tous les facteurs applicables. La capacité de base décrit ce qu'une unité de surface laisse passer pour une maille donnée en conditions normalisées ; les facteurs traduisent l'écart de l'alimentation réelle par rapport à ces conditions.
| Facteur | Ce qu'il corrige | Effet sur le résultat |
|---|---|---|
| Capacité de base | Capacité par unité de surface pour une maille donnée | Point de départ du calcul |
| Facteur de refus | Part réelle d'alimentation plus grosse que la maille | Plus de refus, plus de surface |
| Facteur demi-maille | Part d'alimentation inférieure à la demi-maille | Facilite le passage lorsqu'elle augmente |
| Position d'étage | Les étages inférieurs reçoivent une alimentation précriblée | La capacité décroît vers le bas |
| Criblage humide | Apport de l'aspersion au passage | Réduit la surface quand l'application s'y prête |
| Masse volumique apparente | Écart au poids de matériau normalisé | Déplace le besoin de surface |
| Surface libre | Pourcentage de vide de la toile | Moins de vide, plus de surface nécessaire |
| Forme de maille | Maille allongée ou rectangulaire au lieu de carrée | Facilite le passage, relâche le contrôle de calibre |
| Efficacité visée | Écart entre la cible et l'hypothèse normalisée | Une cible plus élevée agrandit la surface |
L'intérêt de la méthode n'est pas de livrer un chiffre exact mais de montrer quelle variable pousse le résultat et dans quel sens. Un même tonnage tient sur une machine modeste avec une toile à forte surface libre et réclame le double avec une toile sujette au colmatage.
L'épaisseur de couche, limite invisible
Même avec une surface suffisante sur le papier, un étage n'atteint pas sa capacité de conception si la couche reste trop épaisse en sortie. Les fines enfouies sous le lit ne touchent jamais la toile et partent avec le refus. L'épaisseur dépend du débit, de la largeur d'étage, de la masse volumique apparente et de la vitesse d'avancement. En pratique, le goulot n'est souvent pas la surface totale mais la largeur d'alimentation : un produit qui entre sans s'étaler laisse une partie du crible inutilisée.
Grains limites et colmatage
Les grains proches de la maille constituent la partie la plus difficile du travail. Ils se coincent dans l'ouverture ou rebondissent plusieurs fois avant de partir au refus. Avec une alimentation humide et argileuse, ces grains coincés ferment les mailles et la surface libre s'effondre. La réponse n'est alors pas une machine plus grande mais une autre toile, une autre maille ou un autre régime de criblage. Sur l'incidence du choix entre voie sèche et voie humide, voir la comparaison du criblage sec ou humide.
Côté machine : mouvement, pente, étages
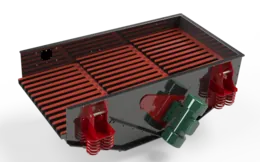
Le second groupe de variables appartient à la machine. Les cribles inclinés à mouvement circulaire tirent l'avancement de la gravité et restent la référence en granulats ; les cribles horizontaux à mouvement linéaire le tirent de l'angle de vibration, abaissent la hauteur d'installation et resserrent le contrôle de calibre. L'amplitude augmente sur produit grossier pour aérer le lit, la fréquence monte pour les coupures fines. Chaque étage supplémentaire rend l'alimentation de l'étage inférieur dépendante de l'efficacité de celui du dessus. Pour les tailles de caisson et les exécutions, la page crible vibrant conventionnel sert de point de départ.
Causes de terrain d'une efficacité dégradée
Si l'efficacité mesurée reste sous l'attendu, la vérification suit un ordre : répartition de l'alimentation sur toute la largeur, tension et intégrité de la toile, mailles colmatées, assise des ressorts et des plots caoutchouc, amplitude identique aux quatre angles, pente modifiée, humidité en hausse. La plupart de ces points se corrigent sans dépense, et la décision d'acheter une machine plus grande ne devient honnête qu'une fois tous éliminés.
Questions fréquentes
Quels prélèvements suffisent pour évaluer l'efficacité ?
Trois prélèvements simultanés — alimentation, produit inférieur et refus — suffisent, à condition d'être pris dans le même poste et à débit stable.
En cas de capacité insuffisante, que modifier en premier ?
La surface libre et la forme de maille, car ce changement modifie le besoin de surface sans remplacer la machine.
Faut-il toujours viser l'efficacité maximale ?
Non. Une efficacité très élevée signifie plus de surface et moins de tonnage. La cible est la plus basse efficacité qui satisfait encore la spécification produit.
Définitions des termes techniques : Glossaire