EN — English
 TR — Türkçe
 DE — Deutsch
 RU — Русский
 FR — Français
 ES — Español
 AR — العربية
 SR — Српски

Bloqueo y etiquetado planta de trituración
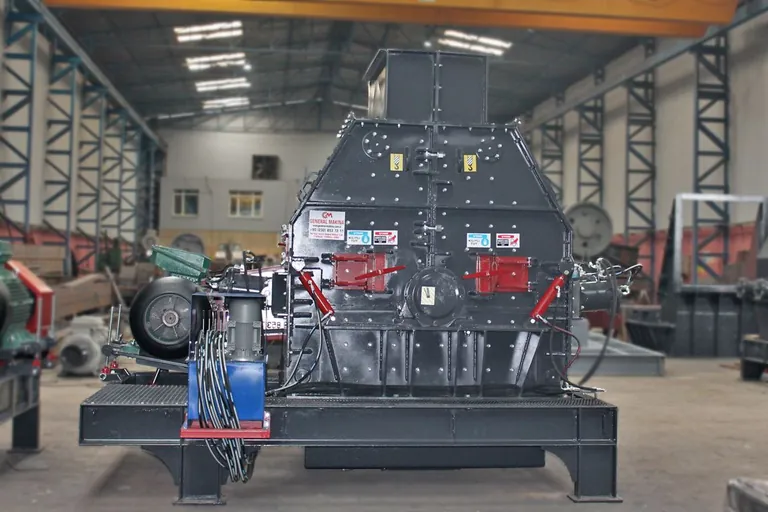
Antes de que alguien introduzca la mano en una cámara de trituración, lo decisivo no es parar la máquina sino demostrar que ninguna energía acumulada puede regresar. Para eso existe el bloqueo y etiquetado planta de trituración, y arranca de un hecho incómodo: el seccionador general retira únicamente la energía eléctrica, mientras que en la misma unidad permanecen al menos otras cuatro energías independientes. A continuación se detalla el inventario que debe levantarse para cada máquina de la línea y una secuencia que aguanta las condiciones reales de una cantera.
Bloqueo y etiquetado planta de trituración: por qué no basta un seccionador
Una línea de trituración y cribado es una cadena de máquinas unidas por el flujo de material pero independientes en energía. Si para el alimentador, varias toneladas de roca quedan suspendidas en la tolva. Si se corta el motor de la trituradora, el volante o el rotor siguen girando durante minutos. Si se detiene la bomba, el acumulador continúa reteniendo presión. Cada una de esas magnitudes es un movimiento capaz de liberarse mientras un operario está dentro del bastidor. El aislamiento se ejecuta por tanto en dos dimensiones: por máquina y por tipo de energía, nunca de forma global para la instalación.
Dos marcos de referencia se complementan. OSHA 29 CFR 1910.147 exige un programa de gestión: procedimientos escritos, personal autorizado formado, candados y etiquetas, e inspección periódica del propio programa. ISO 14118 aborda el mismo peligro desde el diseño y trata la prevención de la puesta en marcha intempestiva junto con los dispositivos de separación y disipación integrados en la máquina. Hacen falta ambos: sin equipo bloqueable el procedimiento se queda en papel y sin procedimiento el equipo nunca se emplea.
Inventario de fuentes de energía por máquina
La tabla recoge las energías presentes en una línea típica, dónde se encuentran, el medio que las aísla y el riesgo residual que sobrevive al aislamiento. Cada planta debe rehacer esta tabla con su propia lista de equipos.
| Tipo de energía | Ubicación en planta | Medio de aislamiento | Riesgo residual tras el aislamiento |
|---|---|---|---|
| Eléctrica | Motor principal de la trituradora, accionamiento de la criba, motorreductores de cintas | Interruptor-seccionador bloqueable, salida de motor, cierre de armario | Carga en los condensadores del bus de continua del variador |
| Hidráulica | Cilindros de regulación, sistema de tensado por cuñas, cilindros de apertura | Válvula de corte bloqueable y descarga controlada de presión | Presión atrapada en el acumulador, cilindro con carga |
| Neumática | Líneas de soplado, limpieza por impulsos del filtro, actuadores de compuertas | Bloqueo de válvula de bola y venteo de la línea | Aire remanente en depósito y tuberías |
| Muelle | Muelle de retorno de la trituradora de mandíbulas, muelles de suspensión de criba, muelles de resguardos | Distensión controlada y calzado mecánico | Liberación brusca de un muelle parcialmente comprimido |
| Gravitatoria | Material en la tolva, carga sobre cinta inclinada, capós abatibles | Vaciado, puntales de seguridad, cierre de capós | Caída de un bloque descomunal encajado en la cámara |
| Inercia | Volante de la trituradora, rotor del impactor, rotor de eje vertical | Espera hasta la parada total, pasador de bloqueo del rotor | Rotor libre girado a mano |
| Térmica | Aceite del reductor, aceite hidráulico, acoplamientos y rodamientos | Tiempo de enfriamiento antes de abrir | Proyección de aceite caliente con presión residual |
Bloquear, etiquetar y probar
Siete pasos en un orden fijo. Primero la preparación: la persona autorizada define la unidad intervenida, enumera las energías a separar y nombra a los operadores afectados. Después la comunicación a sala de control y a los equipos vecinos antes de detener nada. El tercer paso es la parada controlada: la línea se vacía en marcha, una trituradora llena de material no se bloquea.
El cuarto paso separa cada fuente con su medio correspondiente. Llegan entonces el candado y la etiqueta: cada trabajador coloca su candado personal con su propia mano, nadie coloca ni retira un candado ajeno, y la etiqueta indica de forma legible quién, para qué trabajo y a qué hora. El sexto paso disipa la energía acumulada: se purga la presión hidráulica, se distienden los muelles, se detiene y se pasa el pasador al rotor, se vacía la tolva. El séptimo es la prueba: se da la orden normal de marcha en el pupitre, se comprueba que la máquina no arranca y se devuelve el mando a cero. Omitir esa verificación equivale a no haber demostrado nunca que el aislamiento funciona.
Roles: autorizado, afectado y demás personal
La persona autorizada coloca candados en los dispositivos de separación y verifica el aislamiento; su formación cubre esa competencia. La persona afectada opera la máquina en producción o trabaja en la zona intervenida. No coloca candados, pero la obligación de no arrancar una máquina bloqueada recae directamente sobre ella. El resto del personal son todos los presentes que deben reconocer un candado y una etiqueta. Cuando esos tres roles no están escritos aparece el accidente clásico: alguien retira de buena fe el candado de otro.
Bloqueo colectivo y relevo de turno
Si varios equipos entran en la misma unidad se emplea la caja de bloqueo colectivo: un candado de grupo va al seccionador, su llave queda dentro de la caja y cada trabajador cuelga su candado personal en ella. La llave no se libera hasta retirar el último candado personal. En el relevo con trabajo inacabado, el turno entrante coloca sus candados antes de que el saliente retire los suyos, de modo que la máquina no queda desbloqueada ni un instante. El acta de relevo deja constancia de qué energías siguen aisladas y qué tarea queda pendiente.
Devolver la energía
El desbloqueo también es procedimiento. Se retiran herramientas, calzos y restos, se reponen los resguardos y se cierran los capós. Se despeja la zona y se avisa al personal afectado. Los candados se quitan en orden inverso, cada uno por quien lo puso. Solo entonces se cierran los seccionadores y se arranca desde sala de control. Cuando existen enclavamiento por software, modo mantenimiento y una secuencia de arranque definida, el paso se vuelve auditable: un sistema de automatización y control actual mantiene visible en pantalla el estado de mantenimiento de cada unidad y rechaza un arranque fuera de secuencia.
Cinco fallos habituales
Cortar la electricidad y olvidar hidráulica y muelles. Abrir el bastidor antes de la parada total del rotor. Usar solo etiqueta, cuando la etiqueta advierte pero no impide. Saltarse la prueba. Meterse bajo un alimentador sin vaciar la tolva, porque ningún seccionador corta la gravedad. Llevar esos cinco puntos al formulario de inspección es la vía más barata para bajar el procedimiento del papel al terreno. Otras prácticas de campo se reúnen en seguridad laboral.
Preguntas frecuentes
¿Un ajuste de dos minutos exige bloqueo?
Si se abre un resguardo o una parte del cuerpo entra en la zona peligrosa, la duración no cuenta. Solo los ajustes que realmente requieren la máquina en marcha se cubren con un método de trabajo seguro específico.
¿Y si quien colocó el candado ya no está en planta?
El candado se retira únicamente con un procedimiento de excepción escrito, aprobación de dirección y registro del intento de contacto. En cuanto la excepción se vuelve rutina, el sistema deja de proteger.
¿Se escribe un procedimiento por máquina?
Sí. El número y la ubicación de las fuentes cambian de una unidad a otra, así que un formulario genérico no cubre una planta; cada máquina lleva su inventario de energías expuesto junto a ella.
Definiciones de términos técnicos: Glosario