EN — English
 TR — Türkçe
 DE — Deutsch
 RU — Русский
 FR — Français
 ES — Español
 AR — العربية
 SR — Српски

Automatisierung und Fernüberwachung bei mobilen Brechanlagen
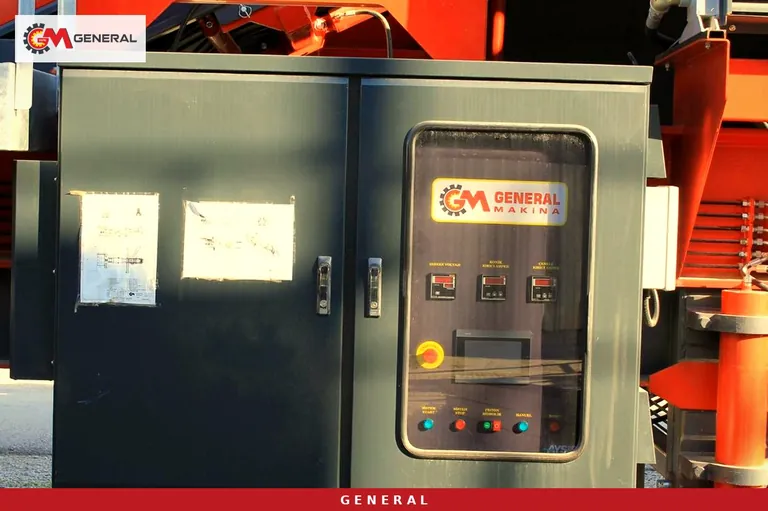
Fragt ein Käufer nach der Automatisierung einer mobilen Brech- und Siebanlage, lautet die Frage meist: „Hat das Bedienpult einen Touchscreen?" Auf der Baustelle entscheidet aber nicht der Bildschirm, sondern die Logik dahinter: in welcher Reihenfolge die Maschinen anlaufen, was die vorgelagerten Aggregate tun, wenn ein Band stoppt, wer am Aufgeber eingreift, wenn der Brecher überlastet ist, und wo all das protokolliert wird. Dieser Beitrag zerlegt die Automatisierung mobiler Anlagen in drei Ebenen, zeigt, welche Ausrüstung bei den mobilen Modellen im Katalog von General Makina serienmäßig und welche optional ist, und listet die Fragen auf, die Sie in der Angebotsphase stellen sollten. Ziel ist es, aus „Gibt es Fernüberwachung?" eine klar definierte Leistungsanfrage zu machen.
Automatisierung, Fernbedienung und Fernüberwachung sind nicht dasselbe
In der Angebotskorrespondenz werden diese drei Begriffe häufig vermischt – später endet das im Streit „Das hatten wir auch erwartet". Ziehen Sie die Grenzen von Anfang an.
- Automatisierung: Die Anlage steuert sich selbst. Anlaufreihenfolge, Verriegelungen, Abschaltszenarien und die Anpassung der Aufgebergeschwindigkeit an die Brecherlast sind in einer speicherprogrammierbaren Steuerung (SPS) hinterlegt. Diese Logik arbeitet unabhängig davon, ob ein Bediener anwesend ist.
- Fernbedienung: Der Bediener gibt Befehle aus der Distanz, ohne auf die Maschine zu steigen – Aufgeber starten, stoppen oder seine Geschwindigkeit ändern. Bei mobilen Siebanlagen kann so der Lkw- oder Radladerfahrer den Materialfluss steuern, während er den Bunker beschickt.
- Fernüberwachung: Ist der Automatisierungsschrank mit einem Netzwerk verbunden, lassen sich die Anlagendaten fern vom Standort einsehen und speichern. Schichtberichte, produzierte Tonnage, Stillstandszeiten und Alarmhistorie gehören zu dieser Ebene.
Eine Anlage kann die erste Ebene besitzen, ohne die dritte zu haben. Schreiben Sie deshalb nicht einfach „mit Automatisierung" in die Anfrage, sondern lassen Sie jede Ebene als eigene Position ausweisen – der Angebotsvergleich wird dadurch eindeutig.
Was steckt im Schaltschrank: vier Hardwaregruppen
Die Seite zum Automatisierungs- und Steuerungssystem von General Makina beschreibt das System über vier Komponenten. Auf einer mobilen Anlage steht jede von ihnen vor anderen Herausforderungen als auf einer stationären.
SPS
Hier läuft die Logik der Linie. Anlaufreihenfolge, Verriegelungen und Abschaltszenarien sind im SPS-Programm festgelegt. Bei einer mobilen Anlage bleibt die Maschinenanordnung bei jedem Neuaufbau gleich, doch die Richtung der Haldenbänder oder eine zusätzlich eingebundene Siebeinheit können sich ändern. Fragen Sie, ob das Programm an solche Varianten angepasst werden kann.
SCADA / Bedienpanel
Auf dem Touchscreen in der Kabine wird das Anlagenschema live angezeigt; Betriebszustand, Stromaufnahme und Alarme jeder Maschine werden auf einem einzigen Bildschirm verfolgt. Für den Bediener ist die Stromaufnahme der wertvollste Wert: Er sieht die Brecherauslastung als Zahl statt nach Augenmaß.
Feldinstrumentierung
Füllstandssensoren, Schieflauf- und Drehzahlwächter für Bänder, Temperatur- und Schwingungssensoren sowie Wägezellen bilden diese Gruppe. Auf einer mobilen Anlage werden die Sensoren bei jedem Transport durchgerüttelt, Kabel und Steckverbinder ermüden bei jedem Ab- und Aufbau. Steckbare, beschriftete Kabelbäume verkürzen die Aufbauzeit und senken das Risiko von Fehlanschlüssen.
Motorsteuerzentrale (MCC)
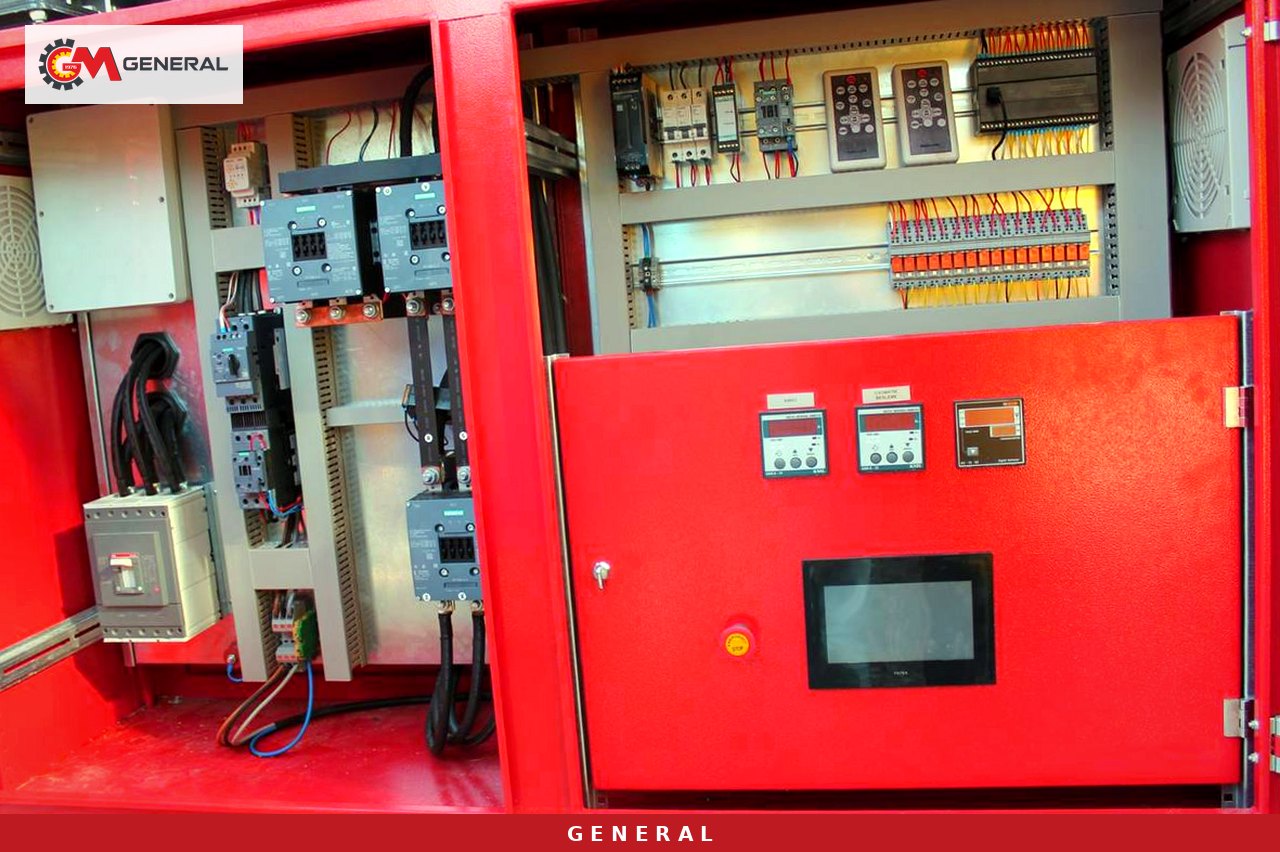
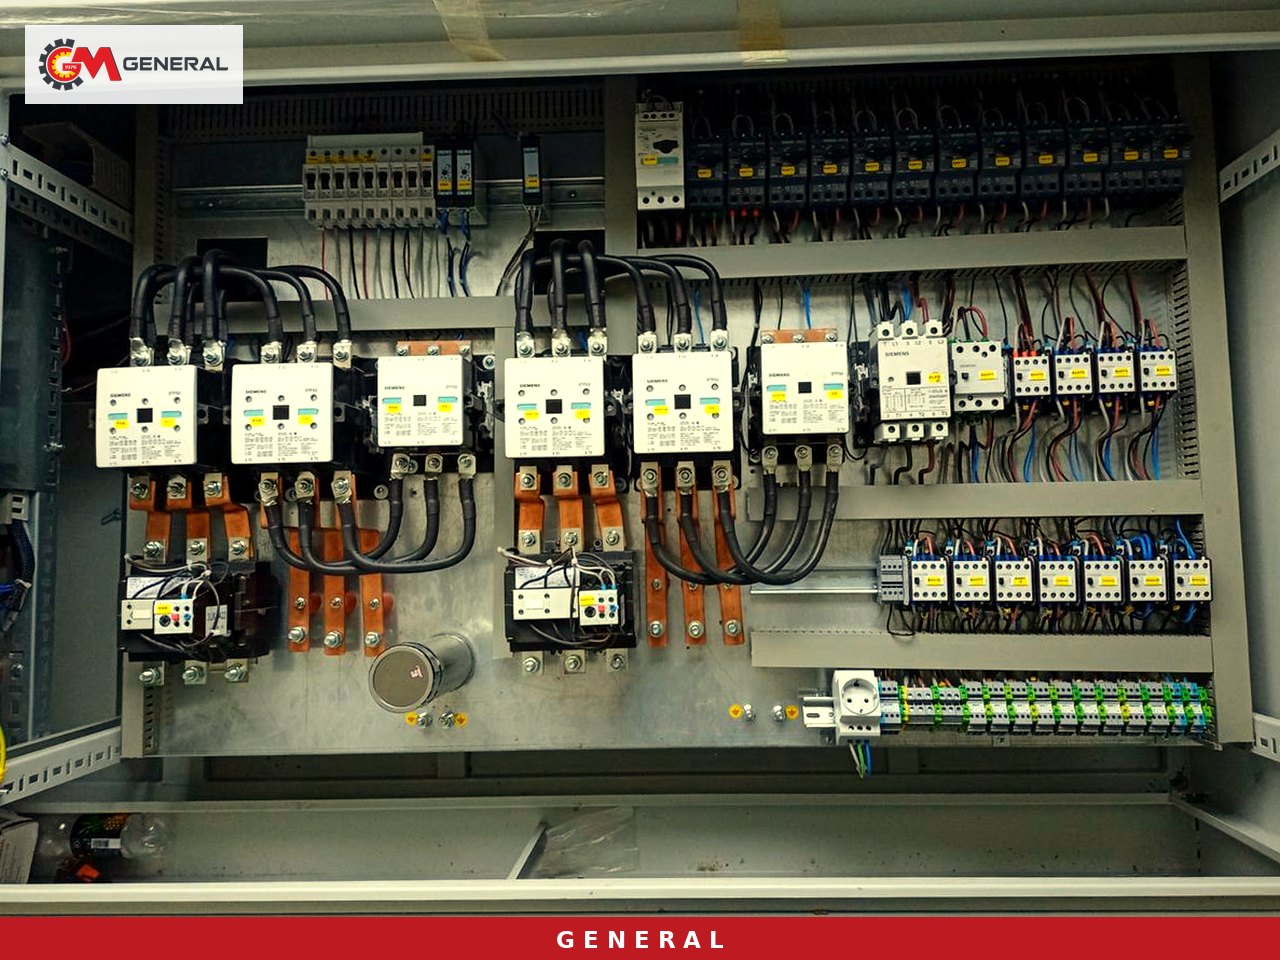
Hier sitzen Motorstarter, Frequenzumrichter (FU) und Schutzrelais. Diese Gruppe stellt physisch das Gleichgewicht zwischen Aufgebergeschwindigkeit und Brecherlast her.
Was sequenzieller Anlauf, Verriegelung und Lastregelung vor Ort bringen
In Brechlinien werden die Maschinen entgegen dem Materialfluss gestartet, also vom Haldenband zurück zum Aufgeber. Zuerst laufen die Bänder und das Sieb, die das Material abtransportieren, dann kommt der Brecher auf Drehzahl, der Aufgeber startet zuletzt. Bleibt eine Maschine stehen, stoppen alle vorgelagerten Stufen automatisch. Diese Regel verhindert zwei konkrete Störungen: Anlauf unter beladenem Band und Bandverstopfung. In einer handbedienten Linie hängt dieselbe Disziplin an der Aufmerksamkeit des Bedieners; eine falsche Reihenfolge am Schichtende kann stundenlange Bandreinigung bedeuten.
Die Lastregelung hängt am Brecherstrom. Nähert sich der Strom dem Grenzwert, wird die Aufgebergeschwindigkeit automatisch reduziert und wieder erhöht, sobald der Strom normal ist. Der Nutzen zeigt sich vor allem in Steinbrüchen mit schwankendem Aufgabematerial: Kommen große Blöcke und Feinanteil gemischt, kann der Bediener die Schwankung nicht mit dem Auge verfolgen – die SPS verfolgt sie ununterbrochen.
Bei mobilen Anlagen hat der sequenzielle Anlauf auch eine Energieseite. Auf netzfernen Standorten werden alle Motoren von einem einzigen Generator gespeist. Die General 01 etwa hat laut Katalog einen 550-kVA-Generator, und ihr Touch-Bedienpanel umfasst Sanftanlasser und Frequenzregelung. Laufen große Motoren nacheinander und mit Sanftanlauf statt gleichzeitig an, verteilt sich die Anlaufspitze auf dem Generator. Den Einfluss der Generatorauslegung auf den Verbrauch behandeln wir in unserem Beitrag zu Energieeinsparung bei mobilen Anlagen.
Der Sicherheitskreis muss unabhängig von der Automatisierung sein
Not-Halt-Taster, Reißleinenschalter und Schutzhaubensensoren sind direkt im Sicherheitskreis verdrahtet. Öffnet der Sicherheitskreis, stoppt die betroffene Maschine unabhängig von jedem Automatisierungsbefehl. Diese Trennung ist maßgeblich: Ein Softwarefehler oder ein Netzwerkausfall darf die Stoppfunktion nicht beeinträchtigen. Auch Lockout/Tagout bei Wartungsarbeiten wird über diesen Kreis unterstützt. Bei jeder Diskussion über Fernzugriff gilt: Fernüberwachung liest Daten, sie kann den Sicherheitskreis nicht überbrücken.
Automatisierungsumfang der mobilen Modelle im Katalog
Die folgende Tabelle fasst zusammen, welche automatisierungsbezogene Ausrüstung auf den Seiten der mobilen Brechanlagen und mobilen Siebanlagen von General Makina ausdrücklich genannt ist. Nicht angegebene Felder sind mit „—" markiert. Das heißt nicht, dass die Ausrüstung nicht lieferbar ist, sondern nur, dass sie im Katalog nicht definiert ist – fragen Sie sie im Angebot gesondert an.
| Modell | Leistung | Energie | Automatisierung laut Katalog | Fernüberwachung / Fernbedienung |
|---|---|---|---|---|
| General 01 | 120-180 t/h | 550-kVA-Generator | Touch-Bedienpanel, Sanftanlasser, Frequenzregelung | Fernüberwachung über Internet optional |
| General 02 | 250-300 t/h | 660-kVA-Aggregat | Bedienpanel serienmäßig | — |
| Mobil 90 | 90-150 t/h | 350-kVA-Generator | Komplette Hydraulik und Automatisierungspanel | — |
| GNR ME1650 | 120-180 t/h | Generator oder Netz | Standardautomatisierung | — |
| GNR ME2060 | 200-350 t/h | Generator oder Netz | Vollautomatisierung, lüftergekühlter Schaltschrank | Fernbedienung serienmäßig |
Die praktische Folgerung: Auf der Seite der General 01 ist Fernüberwachung über das Internet ausdrücklich als Option aufgeführt. Bei der GNR ME2060 ist die Fernbedienung serienmäßig – das ist nicht dasselbe wie ein Überwachungssystem, das Daten speichert. Wünschen Sie Fernüberwachung bei den anderen Modellen, lassen Sie sie als eigene Position in den Auftragsumfang schreiben.
Der lüftergekühlte Schaltschrank der ME2060 ist ein klein wirkendes, aber für mobile Anlagen wichtiges Detail. Staub und heiße Luft sind die beiden Hauptfaktoren, die die Lebensdauer eines Schaltschranks verkürzen; Umrichter und SPS melden Störungen, sobald sie überhitzen. Für Anlagen, die im Sommer im offenen Steinbruch arbeiten, sind Kühlung und Staubschutz des Schranks wichtiger als die Bildschirmgröße.
Fernüberwachung: Welche Daten werden gespeichert, wer nutzt sie?
Ist der Automatisierungsschrank am Netz, werden Schichtberichte, produzierte Tonnage, Stillstandszeiten und Alarmhistorie aufgezeichnet. Diese vier Datensätze dienen drei verschiedenen Personen.
Für den Steinbruchbesitzer oder Betriebsleiter zählen Tonnage und Stillstand je Schicht. Ohne vor Ort zu sein, sieht er, wie viele Stunden die Schicht tatsächlich produziert und wie viele sie gestanden hat. Die Stillstandskosten kann er mit eigenen Zahlen beschreiben: Stillstandsverlust = Stillstandsdauer (h) × Stundenleistung (t/h) × Deckungsbeitrag je Tonne. Wer seine eigenen Werte einsetzt, sieht ohne lange Diskussion, welche Störung Vorrang hat.
Für den Instandhaltungsleiter ist die Alarmhistorie maßgeblich. Löst derselbe Schieflaufwächter jede Woche zur gleichen Zeit aus, verrät das etwas über die Bandausrichtung oder die Beschickung. Erreicht der Brecherstrom immer wieder den Grenzwert, kann das auf die Aufgabekörnung oder auf zu prüfende Verschleißteile hinweisen. Die Dokumentationsmethode aus unserem Beitrag zu Wartung und Ersatzteilen lässt sich direkt mit diesen Daten füttern, um Verschleißteilwechsel mit der Tonnage zu verknüpfen.
Für das Serviceteam ist Fernüberwachung ein Diagnosewerkzeug. Im Störfall kann der Service das Alarmprotokoll über die Verbindung prüfen und eine Vordiagnose stellen, ohne anzureisen. Das richtige Teil und der richtige Techniker machen sich gleich beim ersten Mal auf den Weg; das verkürzt die Reparaturzeit. Auf abgelegenen Standorten in den Exportregionen wird dieser Unterschied noch größer.
Die Verbindungsinfrastruktur standortgerecht planen
Fernüberwachung funktioniert nur so gut wie die Internetverbindung vor Ort. In den Steinbrüchen, zwischen denen eine mobile Anlage wechselt, ist die Mobilfunkabdeckung nicht immer ausreichend. Fragen Sie im Angebot, wie die Verbindung aufgebaut wird, ob die Daten bei Verbindungsabbruch im Schrank gepuffert und nach Wiederherstellung übertragen werden. Auch die Zugriffsrechte sind früh zu klären: Betrieb, Instandhaltung und Herstellerservice brauchen unterschiedliche Berechtigungsstufen.
Checkliste Automatisierung vor der Angebotsanfrage
Nehmen Sie die folgenden Punkte in Ihre Anfrage auf; schriftliche Antworten zu jedem Punkt erleichtern den Vergleich verschiedener Angebote erheblich.
- Welche Maschinen sind an die SPS angebunden, welche laufen über einen separaten Schrank? Umfassen sequenzieller Anlauf und Verriegelung die gesamte Linie?
- Wird die Aufgebergeschwindigkeit automatisch an den Brecherstrom angepasst? Welche Motoren haben Frequenzumrichter, welche Sanftanlasser?
- Zeigt das Bedienpanel Stromaufnahme und Alarme jeder Maschine an?
- Sind Fernbedienung und Fernüberwachung getrennt definiert? Was ist Serie, was Option?
- Welche Daten werden gespeichert: Schichtbericht, Tonnage, Stillstand, Alarmhistorie? Wie lange werden sie aufbewahrt, lassen sie sich exportieren?
- Bleiben die Daten bei Verbindungsabbruch im Schrank erhalten? Lässt sich die Verbindungsart standortgerecht wählen?
- Sind Not-Halt und Reißleinen an einen von der Automatisierung unabhängigen Sicherheitskreis angeschlossen? Wird Lockout/Tagout unterstützt?
- Wie sind Kühlung und Staubschutz des Schranks gelöst? Sind die Kabelbäume steckbar und beschriftet?
- Ist bei Generatorbetrieb die Anlaufreihenfolge der großen Motoren auf die Leistung des Aggregats abgestimmt?
Häufig gestellte Fragen
Funktioniert eine automatisierte Anlage ohne Fernüberwachung?
Ja. Sequenzieller Anlauf, Verriegelung und Lastregelung laufen in der SPS und brauchen keine Netzwerkverbindung. Die Fernüberwachung ergänzt diese Logik um Datenspeicherung und Fernzugriff. Fällt die Verbindung aus, muss die Anlage weiter produzieren.
Lässt sich Fernüberwachung an meiner bestehenden mobilen Anlage nachrüsten?
Das hängt von SPS, Umrichtern und Sensoren im Schaltschrank ab. Senden Sie uns die Schrankdaten Ihrer Anlage und die gewünschten Messgrößen; Machbarkeit und Umfang werden projektbezogen bewertet.
Kann ein Fernüberwachungssystem die Anlage aus der Ferne stoppen?
Überwachung und Bedienung sind getrennte Funktionen, ihr Umfang wird im Auftrag festgelegt. In jeder Konfiguration bleiben Not-Halt und Schutzhaubensensoren in einem von der Automatisierung unabhängigen Sicherheitskreis; Software kann diesen Kreis nicht überbrücken.
Wie beeinflusst der Automatisierungsumfang den Angebotspreis?
Den Preis bestimmen die Zahl der an die SPS angebundenen Maschinen, die Zahl der Motoren mit Frequenzumrichter, der Sensorumfang, das Bedienpanel und die Infrastruktur der Fernüberwachung. Statt einer Pauschalzahl ist ein auf Ihre Linienkonfiguration zugeschnittenes Angebot der richtige Weg.
Fazit
Bei einer mobilen Anlage entsteht der Wert der Automatisierung nicht aus dem Aussehen des Bildschirms, sondern daraus, wie vollständig Anlaufreihenfolge, Verriegelungen und Lastregelung programmiert sind. Die Fernüberwachung protokolliert diese Logik und ermöglicht dem Service eine Vordiagnose ohne Anreise. Lassen Sie bei der Anfrage Automatisierung, Fernbedienung und Fernüberwachung als getrennte Positionen ausweisen und klären Sie Verbindungs- und Sicherheitskreisfragen von Anfang an. Teilen Sie uns Material, Zieltonnage und Energieverhältnisse am Standort über unsere Kontaktseite mit – wir erstellen gemeinsam ein Angebot mit dem passenden Automatisierungsumfang für Ihre Linie.
Definitionen technischer Begriffe: Glossar