EN — English
 TR — Türkçe
 DE — Deutsch
 RU — Русский
 FR — Français
 ES — Español
 AR — العربية
 SR — Српски

110'luk Konkasör Tesisi Montajı - Cezayir
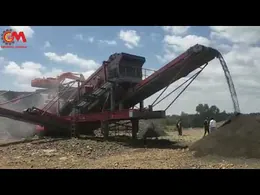
Cezayir'de kurulan 110'luk konkasör tesisinin saha montaj aşamaları videoda adım adım izleniyor.
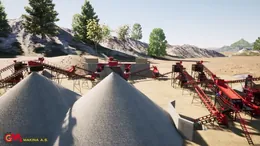
110'luk konkasör tesisimizin Cezayir'deki montaj çalışmalarından görüntüler.
Kayıt montajın orta aşamasını gösteriyor: temel üzerine oturtulmuş kırıcı gövdesi, henüz bağlanmamış konveyör hatları ve vinçle yerine indirilen elek. Sabit tesiste bu sıra önemli, çünkü kademeler arası kot farkı bir kez ayarlanıyor.
Montajın en uzun aşaması kırıcı yerleştirmek değil.
Zaman, kademeler arası hizalama ve konveyör açılarının ayarlanmasında geçiyor; malzemenin yerçekimiyle ilerlemesi bu ayara bağlı olduğu için ek aktarma ünitesi ihtiyacı burada belirleniyor.
İhracat kurulumlarında montaj ekibi ile parçaların aynı takvimde sahada olması gerekiyor; aksi hâlde tesis kurulmayı bekleyerek duruyor.
Hattın kademeleri
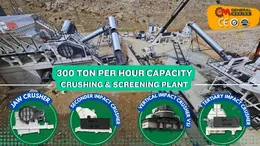
Tüvenan malzeme ekskavatör veya kamyonla besleme bunkerine boşaltılır; titreşimli ızgaralı besleyici iri malzemeyi primer çeneli kırıcıya yönlendirirken ince kısmı hattın gerisine aktarır. Primer çıkışı sekonder kırıcıya, oradan eleme ünitesine gider; elek üstünde kalan boyut dışı malzeme kapalı devre ile tersiyer veya sekonder kırıcıya döner. Ürün fraksiyonları ayrı konveyörlerle kendi stok konilerine taşınır.
Kapasiteyi belirleyen etkenler
Katalogdaki 110 serisi hat değeri, kuru ve besleme boyutu hat için uygun tüvenanla, kesintisiz beslemede alınan üretimi ifade eder. Sahadaki gerçek üretim; malzemenin nem oranı, kil içeriği, besleme boyut dağılımı, hedeflenen fraksiyonların darlığı ve kapalı devrede kırıcıya geri dönen malzeme miktarına göre değişir. Nemli ve killi malzemede eleme verimi düştüğü için aynı hat daha düşük tonajda çalışır; bu durumda ıslak eleme veya yıkama kademesi hattın önüne alınır.
İşletme notları
Sabit tesiste kademeler arası kot farkı bir kez ayarlanır; doğru hizalama ek aktarma konveyörü ihtiyacını ortadan kaldırır. Aşınma parçalarının (çene plakası, darbe çubuğu, manto-konkav, elek teli) tüketimi malzemenin abrazifliğine bağlıdır ve işletme maliyetinin en büyük kalemidir. Düzenli yağlama, bant gerginliği kontrolü ve elek yüzeyinin körlenme takibi, planlanmamış duruşların büyük bölümünü önler.
Proje bazlı çözüm
Ocağınızın malzeme cinsini, besleme boyutunu ve hedef fraksiyonlarınızı paylaşmanız hâlinde mühendislik ekibimiz hat şemasını ve kapasite hesabını çıkarır. Tüm hat konfigürasyonları için ürünler sayfasını inceleyebilir, teklif için iletişim sayfasından bize ulaşabilirsiniz. İhracat kurulumlarında montaj ekibi, vinç ve parça sevkiyatı aynı takvime bağlanır.