EN — English
 TR — Türkçe
 DE — Deutsch
 RU — Русский
 FR — Français
 ES — Español
 AR — العربية
 SR — Српски

Zambiya'da Bakır Cevheri Ön Kırma İçin Çeneli Konkasör
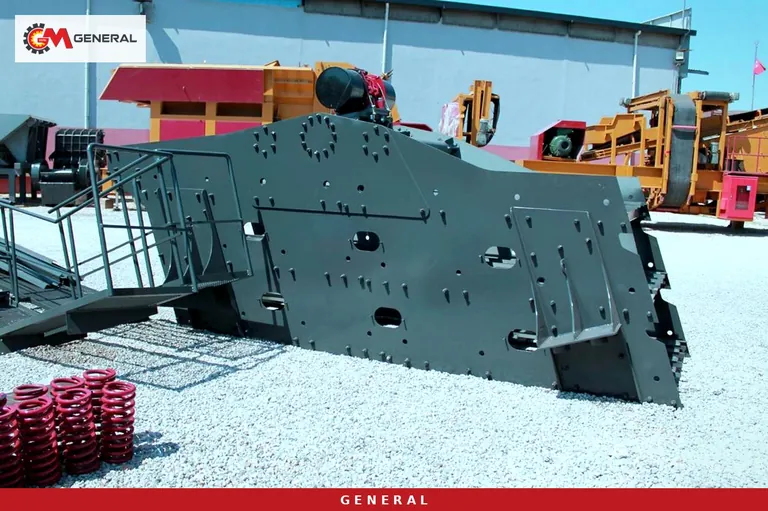
Zambiya'da bakır madenciliği iki ana bölgede yoğunlaşır: Kitwe, Chingola ve Mufulira'yı kapsayan Bakır Kuşağı (Copperbelt) eyaleti ile Solwezi çevresindeki Kuzey-Batı eyaleti. Her iki bölgede de açık ocaktan gelen patlatılmış cevherin ilk durağı ön kırma istasyonudur ve bu istasyonun saatlik kapasitesi, zenginleştirme tesisine giden akışın tavanını çizer. Bu yazı, saatte 250-450 ton bakır cevheri işleyecek bir çeneli ön kırma istasyonunu üç ölçü üzerinden ele alıyor: ocaktan gelen en iri blok, kırıcının bırakacağı üst boyut ve vardiya içindeki tepe tonaj. Ardından bu ölçüleri karşılayan GNRK çeneli kırıcı, GNR ızgaralı besleyici ve G tipi ızgaralı elek kombinasyonlarını katalog değerleriyle karşılaştırıyoruz.
Belirli bir madenin genişleme planı, ihalesi ya da işletmecisi hakkında bilgi vermiyoruz. Ürün üst boyutu, istasyon yeri ve çevre gereklilikleri için maden işletmesinin teknik şartnamesini ve ilgili Zambiya idaresinin koşullarını esas alın; aşağıdaki seçim mantığı bu verilerle netleşir.
İstasyonu tanımlayan üç ölçü
Ön kırma istasyonu sipariş edilirken en sık yapılan hata, yalnız "kaç ton" sorusuna cevap vermektir. Oysa çeneli kırıcıyı seçtiren üç ayrı ölçü vardır ve her biri farklı bir makine özelliğine bağlanır.
- En iri blok: Ekskavatör kepçesinin ya da damperli kamyonun boşalttığı en büyük kaya, kırıcı ağzının ölçüsünü belirler. Katalog kuralımıza göre çeneli kırıcıya verilebilecek azami parça, ağız genişliğinin yaklaşık 0,8-0,9 katıdır. Bunun üzerindeki bloklar ağızda köprü kurar; hidrolik kırıcıyla ya da ocakta ikincil patlatmayla küçültülmeleri gerekir.
- Çıkış üst boyutu: Kırıcının kapalı ağız ayarı (CSS), cevherin bir sonraki kademeye hangi boyutta gideceğini belirler. Bu değeri kırıcı değil, akış aşağısındaki devre dikte eder: ikincil konik kırıcı, stok yığını bandı ya da doğrudan öğütme hattı farklı üst boyutlar ister.
- Tepe tonaj: Kamyon çevrimi düzensiz olduğunda kırıcı ortalamadan değil, kısa süreli yığılmalardan etkilenir. Besleyici bunkeri bu dalgalanmayı tamponlar; bunker hacmi, kamyon kasasıyla ve kamyonların geliş sıklığıyla birlikte değerlendirilmelidir.
Zambiya'daki bakır yataklarında yan kayaç çoğunlukla kumtaşı, argillit ve karbonatlı kayaçlardan oluşur; cevherleşme yüzeye yakın kesimde oksitli, derinde sülfürlüdür. Bu genel tablo her ocakta farklı oranlarda görülür. Bu nedenle teklif aşamasında her iki cevher tipinden numune alınmalı, aşındırıcılık (Bond Ai) ile serbest silis oranı laboratuvarda ölçülmelidir; aşınma parçası alaşımı bu değerlere göre seçilir.
250-450 t/s aralığını hangi kombinasyon karşılar?
Bu aralık tek bir makineyle rahatça kapanmaz. GNRK serisi çeneli kırıcı ailesinde GNRK 110'un katalog kapasitesi 200–350 t/s, GNRK 130'unki 400–500 t/s'tir; arada 350-400 t/s'lik bir boşluk kalır. Hedefinizin bu aralığın neresine düştüğü istasyon kurgusunu doğrudan değiştirir. Aşağıdaki tablo dört gerçekçi seçeneği katalog değerleriyle yan yana koyuyor.
| Seçenek | Kırıcı ve ağız (mm) | Kırıcı motoru (kW) | Kırıcı ağırlığı (kg) | Kırıcı kapasitesi (t/s) | Besleyici | Hedefe uyum |
|---|---|---|---|---|---|---|
| A – Sabit tek hat | GNRK 110 – 1100×850 | 110/132 | 33.000 | 200–350 | GNR 110 (200~300 t/s, 2x7,5 kW) | 250-300 t/s |
| B – Sabit ağır hat | GNRK 130 – 1300×1000 | 160 | 42.500 | 400–500 | GNR 140 (350~600 t/s, 2x9,2 kW) | 400-450 t/s |
| C – Paralel iki hat | 2 × GNRK 110 – 1100×850 | 2 × 110/132 | 2 × 33.000 | 2 × (200–350) | 2 × GNR 110 | 350-450 t/s, yedekli |
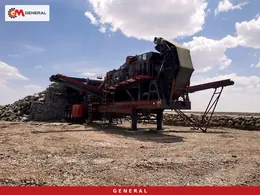
| D – Seyyar ünite | GNR 110 primer çeneli ünite (GNRK 110) | — | 55.000 (ünite) | 180–300 | Ünite üzerinde 1100×4750 mm | 250-300 t/s, ilk faz |
Hedef 250-300 t/s ise
A seçeneği, GNRK 110 kırıcıyı GNR 110 ızgaralı besleyiciyle eşleştirir. Dikkat edilecek nokta, besleyici kapasitesinin by-pass'tan geçen ince malzeme dahil toplam akışı ifade etmesidir. Oksitli dönemde ince oranı yükseldiğinde kırıcıya giden net tonaj düşer, ama besleyicinin taşıdığı yük aynı kalır. Bu yüzden 300 t/s'ye yaklaşan bir hedefte besleyiciyi sınırda çalıştırmak yerine bir üst boy değerlendirilmelidir. Aynı tonajda ocak cephesi sık yer değiştiriyorsa D seçeneğindeki seyyar primer çeneli ünite temel gerektirmeden hidrolik ayaklar üzerinde devreye alınır ve cephe ilerledikçe tek çekiciyle taşınır.
Hedef 350 t/s'nin üzerindeyse
B seçeneği tek bir GNRK 130 ile 400-450 t/s'yi karşılar; ağzı 1300×1000 mm olduğu için daha iri blok kabul eder ve ocakta ikincil patlatma ihtiyacını azaltır. C seçeneği ise iki GNRK 110'u paralel çalıştırır: makineler kapasitelerinin alt-orta bölgesinde kalır ve biri çene plakası değişimine girdiğinde istasyon tamamen durmaz. Bunun bedeli iki besleyici, iki toplama bandı ve daha geniş bir çelik konstrüksiyondur. 350-400 t/s arasındaki hedeflerde iki seçenek arasındaki karar, madenin ömür boyu tonaj planına ve tek makine duruşunun zenginleştirme tesisine etkisine göre verilir. Uzun ömürlü ve büyüme planı olan sahalarda GNRK 140 (500–600 t/s, 200 kW) yedek kapasite seçeneği olarak masada tutulabilir.
Izgara katmanı: ince cevheri kırıcıdan önce ayırmak
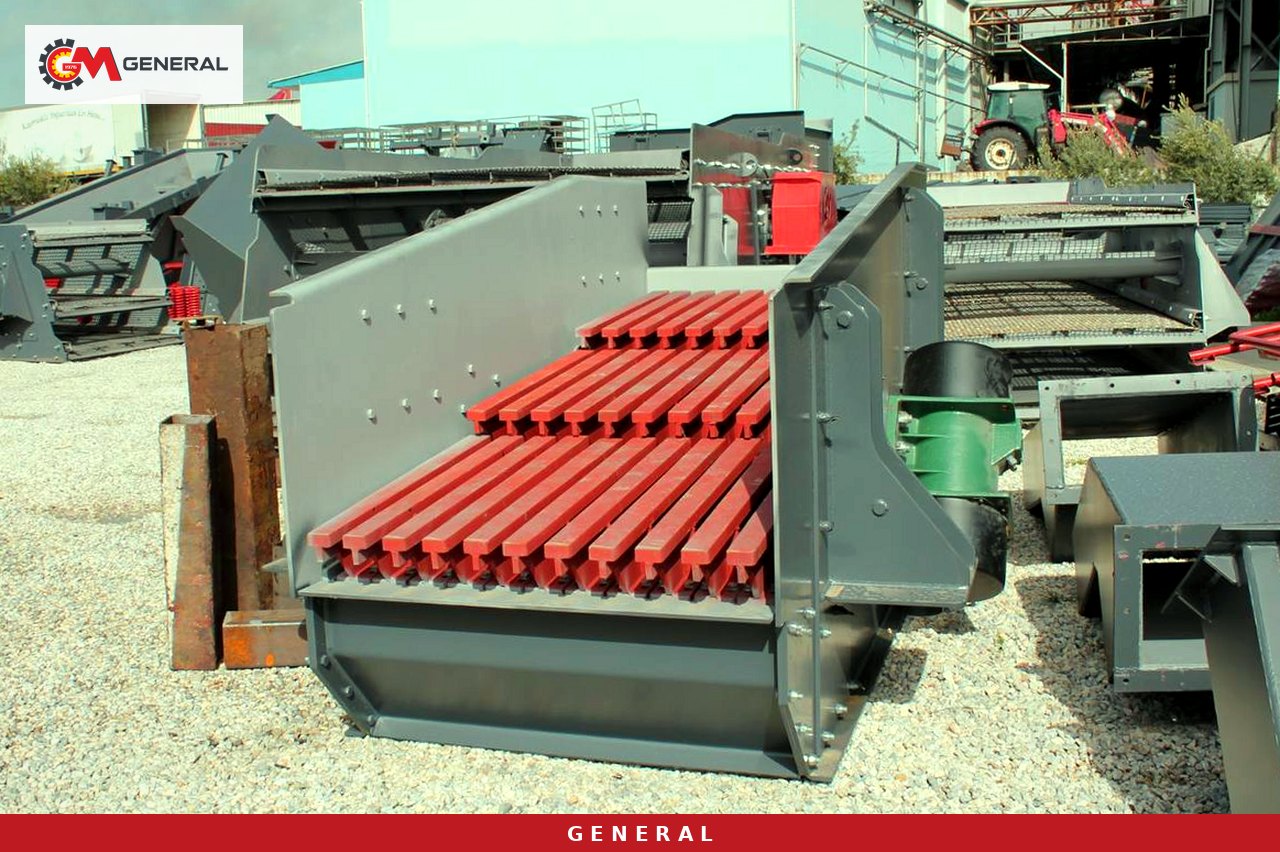
Oksitli bakır cevheri çoğu zaman ayrışmış, ince taneli ve killi bir matrisle gelir. Bu malzemenin çeneli kırıcıya girmesi iki zarar doğurur: kırma odasında yer kaplayarak iri bloğun ilerlemesini yavaşlatır ve çene plakalarının alt bölümünde aşınmayı hızlandırır. İstasyonun ilk savunma hattı, titreşimli ızgaralı besleyici üzerindeki by-pass bölümüdür; çubuklar arasından düşen ince malzeme kırıcıya hiç uğramadan toplama bandına iner.
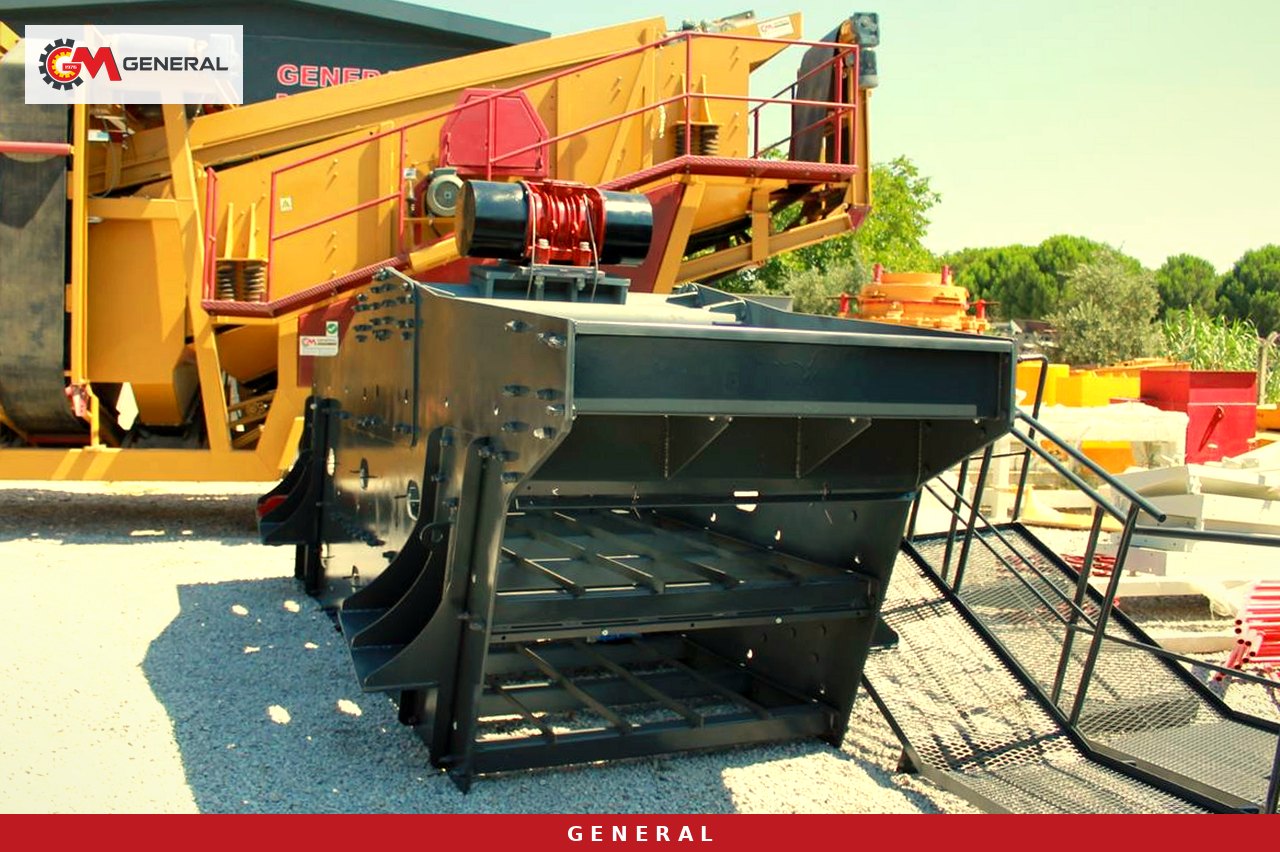
İnce oranı yüksek beslemede ikinci bir kademe olarak besleyici ile kırıcı arasına G tipi ızgaralı elek konabilir. G tipi iki vibromotorla doğrusal titreşim üretir; çubukları yüksek manganlı östenitik döküm çeliktir ve çubuk aralığı ayarlanabilir. Katalogdaki G tipi modeller şunlardır:
- ELKG-1230: 1200×3000 mm elek yüzeyi, 10,2 kW, 3500 kg
- ELKG-1430: 1000×3000 mm, 10,2 kW, 3700 kg
- ELKG-1930: 1200×3000 mm, 11,5 kW, 6500 kg
Izgaralı eleğin katalog kapasitesi 100-400 t/s'dir. Bu nedenle 450 t/s'ye çıkan B seçeneğinde ızgara katmanı siparişe göre boyutlandırılmalı ya da ince ayırma yalnız besleyici by-pass'ına bırakılmalıdır. Çubuk aralığı, ayrılan malzemenin üst boyutunu belirler ve ince malzemenin cevher mi yoksa pasa mı sayılacağına göre ayarlanır: bazı ocaklarda by-pass ürünü doğrudan zenginleştirmeye gider, bazılarında stok dışı bırakılır. Bu kararı jeoloji ekibinin tenör verisi vermelidir.
Yağışlı mevsimde ızgara tıkanması
Zambiya'da yağışlı mevsim, ocaktan gelen killi oksit cevherin neminin yükseldiği dönemdir. Nemli kil çubuk aralıklarını kapatabilir. Sahada uygulanabilecek önlemler şunlardır: çubuk aralığını genişletmek, yağış döneminde ince oranı yüksek cephelerden gelen beslemeyi kuru cevherle harmanlamak ve sürekli yapışkan malzemede besleyici tipini yeniden değerlendirmek. Izgaralı besleyici kuru ve orta nemli cevherde iyi çalışır; yıl boyu yapışkan kalan beslemede eliptik milli wobbler besleyici daha uygun bir seçenektir.
Aşınma parçaları: bakır cevherinde alaşım seçimi
Çeneli kırıcı malzemeyi sıkıştırarak kırdığı için aşındırıcı cevherde darbeli bir ön kırıcıya göre metali çok daha yavaş tüketir. Silisli yan kayaç içeren bakır yataklarında çeneyi ön kademede doğal seçim yapan başlıca neden budur. Yine de istasyonun asıl işletme gideri çene plakalarıdır ve alaşım, cevherin sertliğine değil serbest kuvars içeriğine göre seçilir.
GNRK çene plakaları östenitik manganlı çeliktir (Mn13/Mn18). Bu alaşım darbe altında yüzeyde sertleşir; katalog değerimize göre yüzey sertliği yaklaşık 200 HB'den 550 HB'ye kadar çıkar. Silis oranı yüksek kuvarsitli zonlarda Mn18 veya Mn22 tercih edilir. Ölçü olarak plaka bedeli değil, kırılan ton başına parça maliyeti alınmalıdır: parça bedeli, değişim sıklığı, değişim sırasındaki duruş ve ağır parça değişiminin güvenliği birlikte hesaplanır. Alaşım karşılaştırmasının ayrıntısı aşınma parçaları sayfamızda yer alıyor.
Zambiya'nın denize kıyısı yoktur; yedek parça, komşu ülkelerin limanlarından karayolu ya da demiryoluyla sahaya ulaşır. Bu uzun tedarik zinciri nedeniyle ilk sevkiyatta en az bir takım çene plakası, ızgara çubukları ve besleyici gövde aşınma plakaları istasyonla birlikte gönderilmeli; ikinci takımın sipariş noktası, ilk takımın ölçülen aşınma hızına göre belirlenmelidir.
Solwezi'den Kitwe'ye: nakliye, montaj ve enerji
Kırıcı ağırlıkları sevkiyat planını belirler: GNRK 110 33.000 kg, GNRK 130 ise 42.500 kg'dır. İç kesimdeki bir madene karayoluyla taşınacak bu gövdeler için ağır yük izni, güzergahtaki köprü ve rampa kısıtları ve sahadaki vinç kapasitesi sevkiyattan önce netleşmelidir. Seyyar GNR 110 ünitesi tek şasi üzerinde 55.000 kg'dır ve bir çekiciyle sahaya gelir; sabit hatlarda ise beton temel ve çelik konstrüksiyon sahada kurulur. Sabit kurgunun bileşenlerini sabit konkasör tesisleri kategorimizde inceleyebilirsiniz.
Büyük madenlerde şebeke enerjisi bulunsa da yeni açılan cephelerde ön kırma istasyonu çoğu zaman hattan uzak kalır. Bu durumda jeneratör gücü; kırıcı ana motoru (GNRK 110 için 110/132 kW, GNRK 130 için 160 kW), besleyici ve bant motorlarının toplamı ile ilk kalkış akımına göre hesaplanır. Kuru mevsimde toz yoğundur. Boşaltma noktasında su püskürtmeli toz bastırma, kapalı bant aktarma noktaları ve motor ile jeneratör hava filtrelerinin sık kontrolü, projeye göre seçilebilecek önlemlerdir.
Teklif için hazırlanacak saha dosyası
- Saatlik hedef tonaj, günlük çalışma saati ve vardiya düzeni
- Ocaktan gelen en iri blok boyutu ve patlatma tasarımı
- Oksitli ve sülfürlü cevherden ayrı numuneler; Bond Ai, serbest silis ve nem değerleri
- İnce oranı ve kil içeriği, yağışlı ve kuru mevsim için ayrı ayrı
- İstenen çıkış üst boyutu ve akış aşağısındaki ekipman
- Kamyon tipi, kasa hacmi ve boşaltma yönü
- Şebeke mi jeneratör mü; gerilim ve frekans
- Sahaya giden güzergah, tercih edilen liman ve kaldırma ekipmanı
- By-pass ürününün cevher mi pasa mı sayılacağı
Bu dosya ne kadar eksiksizse model önerisi o kadar az varsayıma dayanır. Kırıcı ve besleyicinin aynı kaynaktan gelmesi, ağız ölçüsü ile besleyici genişliği arasındaki uyumu ve aşınma parçası tedarikini tek muhataba bağlar.
Sık sorulan sorular
Bakır cevherinde ön kırıcı neden darbeli değil de çeneli?
Sıkıştırmayla kırma, silisli ve aşındırıcı cevherde metal tüketimini düşük tutar. Darbeli ön kırıcılar yumuşak ve az aşındırıcı kayada yüksek redüksiyon sağlar; silisli yan kayaç içeren bakır yataklarında ise ön kademede güvenli seçim çenedir. Diğer kırıcı tiplerini kırıcılar kategorimizde karşılaştırabilirsiniz.
Hedef 350 ile 400 t/s arasındaysa hangi seçenek öne çıkar?
Tek GNRK 130 daha sade bir istasyon, iki paralel GNRK 110 ise duruşlarda yedeklilik sağlar. Seçim madenin tonaj planına ve tek makine duruşunun etkisine göre yapılır; numune ve saha verisiyle iki seçeneği karşılaştırmalı olarak sunarız.
Çeneli kırıcının redüksiyon oranı nedir, ikincil kademe gerekir mi?
Katalogdaki tipik redüksiyon 4:1–9:1'dir; ön kırmada yaklaşık 8:1'e kadar çıkar. Zenginleştirme devresinin istediği üst boyut bu oranla elde edilemiyorsa ikincil konik kırıcı ve elekten oluşan kapalı devre eklenir.
Teklifin bedelini hangi kalemler belirler?
Kırıcı ve besleyici modeli, ızgaralı elek ihtiyacı, sabit veya seyyar kurgu, çelik konstrüksiyon ve bant uzunlukları, elektrik panosu ve jeneratör, başlangıç aşınma parçası seti ve sevkiyat güzergahı. Bu kalemler saha dosyasıyla netleştiğinde projeye özel teklif hazırlanır.
Sonuç
Zambiya'da 250-450 t/s bakır cevheri ön kırması için doğru çeneli kırıcı, tonajdan önce en iri blok, istenen üst boyut ve ince cevherin nasıl ayrılacağı sorularıyla seçilir. 250-300 t/s'de GNRK 110, 400-450 t/s'de GNRK 130, arada ise paralel GNRK 110 hattı gerçekçi seçeneklerdir. Numune verilerinizi ve saha bilgilerinizi iletişim sayfamız üzerinden gönderin; 1976'dan beri İzmir'de kırıcı üreten mühendislik ekibimiz istasyon yerleşimini ve model önerisini projenize göre hazırlasın. Ekipmanlarımız ISO 9001 ve CE belgelidir; aşınma parçaları hariç 1 yıl garantilidir.
Teknik terimlerin açıklamaları: Terimler Sözlüğü