EN — English
 TR — Türkçe
 DE — Deutsch
 RU — Русский
 FR — Français
 ES — Español
 AR — العربية
 SR — Српски

Kongo Demokratik Cumhuriyeti'nde Bakır Sahası İçin Konkasör Tesisi
Kongo Demokratik Cumhuriyeti'nin güneyindeki bakır kuşağında, Lualaba ve Haut-Katanga illerinde kırma tesisi planlayan bir işletmeci aynı anda iki müşteriye hizmet eder: madenin kendisine ve kırılmış cevheri bekleyen zenginleştirme tesisine. Saatte 250-450 ton işleyecek bir kırma ve eleme hattında çeneli kırıcının ağzına sığan blok boyutu kadar, eleğin altından geçen ürünün öğütme ya da liç devresine uyması da önemlidir. Bu yazı Kolwezi çevresindeki açık ocaklara benzeyen sahalar için besleme, birincil kırma, ikincil kırma ve eleme kademelerini katalog değerleri doğrulanmış ekipmanlarla tek tek eşleştiriyor.
Yazıdaki her model rakamı ürün sayfalarımızdan alınmıştır. Belirli bir ruhsat, ihale ya da yüklenici hakkında bilgi vermiyoruz; proje şartnamesini ilgili maden idaresinden veya işletme sahibinin teknik dokümanından teyit etmenizi öneririz.
Oksit ve sülfür: aynı ocakta iki farklı besleme
Bakır kuşağındaki yataklarda yüzeye yakın kesimler genellikle oksitlenmiş, ayrışmış ve killidir; derine inildikçe daha sağlam sülfürlü cevher ve sert yan kayaç gelir. Pratikte bu, ocağın ilk yıllarında yapışkan ve ince oranı yüksek bir beslemeyle, sonraki yıllarda ise iri bloklu ve aşındırıcı bir beslemeyle çalışacağınız anlamına gelir. Kırma hattını yalnız bugünkü pasaya göre boyutlandırmak, birkaç yıl sonra ya besleyicinin tıkanmasıyla ya da kırıcı astarlarının beklenenden hızlı tükenmesiyle sonuçlanır.
Bu yüzden teklif aşamasında iki numune setinin test edilmesini istiyoruz: biri oksit zondan, biri taze kayadan. Basınç dayanımı, Bond aşınma indeksi, nem ve kil oranı bilinmeden yapılan model seçimi tahminden öteye geçmez. Yağmur mevsiminde ocak tabanından gelen malzemenin kurak aylardakinden çok daha ıslak olacağını da hesaba katın; aynı besleyici iki mevsimde iki farklı makine gibi davranır.
Hedef ürünü kırıcı değil, zenginleştirme devresi belirler
Agrega ocağında ürün boyutları satış listesine göre seçilir; bakır madeninde ise sınırı proses mühendisi koyar. Kırılmış cevher bir öğütme devresine gidecekse değirmenin kabul ettiği besleme boyutu, kırma kademesi sayısını belirler. Yığın liçine gidecekse hem üst boyut hem de ince oranı çözeltinin yığından süzülmesini etkiler. Bu karar netleşmeden kırma hattı tasarlanmaz; teklif formunda da ilk sorduğumuz şey hedef üst boyut ve kabul edilebilir ince oranıdır.
250-450 t/s aralığındaki bir bakır hattında tipik akış üç adımdan oluşur.
Birincil kademe: besleyici ve çeneli kırıcı
Patlatılmış cevher kamyondan bunkere boşaltılır; besleyici malzemeyi düzenli bir akışla çeneye verir, ızgara bölümü ise inceleri kırıcıya girmeden ayırır. GNRK serisi çeneli kırıcı basma prensibiyle çalıştığı için silisli, aşındırıcı malzemede metal tüketimi düşük kalır; tipik küçültme oranı 4:1-9:1 aralığındadır. Kabul edilebilecek en büyük blok, ağız genişliğinin yaklaşık 0,8-0,9 katıdır. Bu oran, ocaktaki patlatma tasarımının da kırıcıya göre ayarlanması gerektiğini gösterir.
İkincil kademe: konik kırıcı
Aşındırıcı cevherde ikinci kademe için konik kırıcıyı öneriyoruz. General konik kırıcı ikincil görevde 6:1-8:1, tersiyer görevde yaklaşık 10:1 küçültme yapar; besleme boyutu 50-250 mm, ürün 0-60 mm mertebesindedir. Hidrolik CSS ayarı sayesinde ürün boyutu zenginleştirme tarafının isteğine göre değiştirilebilir, hidrolik silindir ani tıkanmalara karşı makineyi korur. Darbeli kırıcı bu kademede daha yüksek küçültme verse de silisli beslemede palet ve astar tüketimi işletme maliyetini zorlar.
Eleme ve kapalı devre
Konik kırıcı çıkışı eleğe gider; hedef boyutun üstünde kalan malzeme konveyörle koniye geri döner. Bu kapalı devre, ürün üst boyutunu garanti eden asıl mekanizmadır. Geri dönen yük birincil tonajın üzerine eklendiği için elek yüzeyi, kırıcıdan çıkan nominal tonaja göre değil, toplam devridaim akışına göre seçilmelidir.
250-450 t/s hattın kademe kademe ekipman tablosu
Aşağıdaki tablo her kademe için seçilebilecek gerçek modelleri katalog değerleriyle bir araya getirir. Bilinmeyen değerler "—" ile gösterilmiştir; konik kırıcının model bazlı kapasite tablosu projeye göre verilir.
| Kademe | Model | Ana ölçü | Güç (kW) | Kapasite (t/s) |
|---|---|---|---|---|
| Besleme, kuru cevher | GNR 110 ızgaralı besleyici | 1100×4750 mm | 2×7,5 | 200-300 |
| Besleme, kuru cevher | GNR 140 ızgaralı besleyici | 1400×5000 mm | 2×9,2 | 350-600 |
| Besleme, killi oksit | GWB1136 wobbler besleyici | 1100×3600 mm | 18,5 | 75-600 |
| Birincil kırma | GNRK 110 çeneli kırıcı | 1100×850 mm ağız | 110/132 | 200-350 |
| Birincil kırma | GNRK 130 çeneli kırıcı | 1300×1000 mm ağız | 160 | 400-500 |
| İkincil kırma | General konik kırıcı | Besleme 50-250 mm | 90-500 | — |
| Eleme | GNR 2470 dairesel titreşimli elek | 2400×7000 mm | 30 | 100-400 |
| Eleme | ELKK-2580 muz elek, 3 kat | 2500×8000 mm | 2×22 | 100-400 |
| Eleme | Çift titreşimli elek | — | — | 100-500 |
Tablodan üç sonuç çıkar. Birincisi, 250-300 t/s hedefi GNR 110 besleyici ile GNRK 110 çeneli kırıcının üst üste bindiği banda oturur; besleyicinin 300 t/s tavanı aşılacaksa GNR 140'a geçilir. İkincisi, 400-450 t/s için GNRK 130 doğru birincil kırıcıdır ve GNR 140 ya da GWB1136 besleyiciyle eşleştirilir. 350-400 t/s arasındaki hedefler iki çene modelinin katalog bantları arasında kalır; bu durumda GNRK 130 seçilir ve kapasite teyidi numune sonuçlarıyla yapılır. Üçüncüsü, eleme tarafında tek bir 100-400 t/s elek, geri dönen yük eklendiğinde 450 t/s'lik hattı taşımayabilir; çift titreşimli elek ya da paralel iki elek planlanmalıdır. Kademeler arasındaki bantlar 50-1000 t/s kapasite aralığında, 500-1200 mm genişliklerde seçilir.
Oksit cevherde kil: besleyici ve yıkama kararı
Lualaba ocaklarının üst seviyelerinden gelen ayrışmış cevherde kil, ızgaralı besleyicinin çubuk aralıklarını kısa sürede doldurabilir. Bu tıkanma, kırıcının yarı boş çalışmasına ve ince malzemenin çeneye girip astarı boşuna yıpratmasına yol açar. GWB1136 wobbler besleyici senkron dönen eliptik disk milleriyle kendini temizleyen hareketli bir ızgara gibi çalışır; çamurlu inceyi aşağı eler, iri kayayı kırıcıya taşır. Titreşim yerine dönme hareketi kullandığı için gürültüsü ve titreşimi düşüktür; motor-redüktör-zincir tahrikiyle çalışır.
Oksit cevherin yıkanması gerekiyorsa karar zenginleştirme tarafınındır. Proses mühendisi talep ederse, iki karşı yönde dönen mangan kanatlı mili olan tomruk yıkayıcı 0-200 mm iri malzemeyi 50-250 t/s kapasitede işler ve plastik kili mekanik sürtünmeyle parçalar. 450 t/s'lik bir hatta tek tomruk yıkayıcı yetmez; yıkanacak fraksiyonun tonajı ayrıca hesaplanmalıdır.
Mevsim farkı için pratik kural, besleyiciyi sahanın en kötü malzemesine göre seçmektir. Ocak planı ilk yıllarda oksit zonda çalışmayı öngörüyorsa wobbler besleyici; kuru, sert sülfürlü cevherle başlanacaksa ızgaralı besleyici daha basit ve ekonomik bir başlangıçtır.
Sabit hat ya da mobil ünite; enerji ve nakliye planı
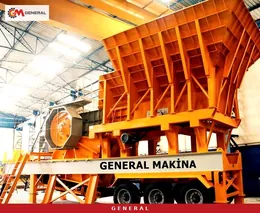
Maden ömrü uzun ve kırma noktası yıllarca aynı yerde kalacaksa sabit kırma eleme tesisi çelik konstrüksiyon, geniş bakım platformları ve yüksek kapasiteli elek gruplarıyla en düzenli çözümdür. Farklı pitler arasında kırıcıyı taşımak ya da ilk üretimi hızlı başlatmak gerekiyorsa mobil ünite öne çıkar. Gamımızdaki en yüksek kapasiteli mobil birincil çözüm olan wobbler besleyicili mobil çeneli ünite ön elemeyi ve çeneyi tek şasede birleştirir ve 250-450 t/s aralığında çalışır. Bu ünite yalnız birincil kademeyi yapar; konik ikincil ve elek grubu ayrıca planlanır.
Kongo DC'nin bakır bölgesi denize kıyısı olmayan bir iç bölgedir; ekipman limana deniz yoluyla ulaşır, oradan uzun karayolu güzergâhlarıyla sahaya taşınır. Bu yüzden kırıcı gövdesi, besleyici ve elek gibi büyük parçaların ölçü ve ağırlıkları sevkiyat planının başında netleşmelidir. GNRK 130 yaklaşık 42.500 kg, GNRK 110 ise 33.000 kg ağırlığındadır; bu değerler kara taşımacılığında araç ve vinç seçimini doğrudan belirler.
Elektrikte iki senaryo vardır: madenin şebekesinden beslenen hat ya da jeneratörle çalışan bağımsız hat. Kurulu gücü kırıcı, elek, besleyici ve konveyör motorlarının toplamından hesaplayın; örneğin GNRK 130 için 160 kW, GNR 140 besleyici için 2×9,2 kW, ELKK-2580 elek için 2×22 kW katalog değerleridir. Konik kırıcı ve konveyör güçleri projeye göre eklenir. PLC tabanlı otomasyon, makineleri malzeme akışının tersi yönünde sırayla devreye alır ve bir makine durduğunda önceki kademeleri keser; uzak sahada operatör hatasını sınırlayan bir önlemdir. Kurak mevsimdeki toz için kapalı bant geçişleri ve transfer noktalarında su püskürtmeli toz bastırma, projeye göre seçilebilecek önlemler olarak şartnameye yazılmalıdır.
Aşınma planı ve teklif öncesi kontrol listesi
Bakır cevherinin yan kayacındaki serbest silis, aşınmayı Mohs sertliğinden daha çok belirler. Çene plakaları ve konik kırıcı astarları için östenitik mangan çeliği (Mn13/Mn18/Mn22) standart seçimdir; darbe altında yüzeyi sertleşir. Yüksek kromlu dökme demir darbeli kırıcı paletlerinde kullanılır, ancak kırılgan olduğu için iri ve demir parçalı beslemede çatlayabilir. Uzak bir sahada en pahalı duruş, yedek astarın yolda olduğu duruştur; bu nedenle ilk siparişe en az bir takım çene plakası ve konik astarı eklemenizi öneririz. Aşınma ve yedek parçalar 1 yıllık garanti kapsamı dışındadır, planlamayı buna göre yapın.
Teklif isterken şu bilgileri birlikte gönderin; kırıcı modellerinin eşleştirilmesi bu verilerle yapılır:
- Oksit ve sülfür numuneleri için basınç dayanımı, Bond aşınma indeksi, nem ve kil oranı
- Patlatma sonrası en büyük blok boyutu ve kamyonun bunkere boşaltma şekli
- Zenginleştirme tarafının istediği üst boyut ve ince oranı sınırı
- Saatlik ve yıllık hedef tonaj, vardiya düzeni
- Şebeke mi jeneratör mü; mevcut gerilim ve frekans
- Kırma noktasının sabit mi kalacağı, pitler arasında mı taşınacağı
- Liman ve karayolu güzergâhındaki ağırlık ve ölçü kısıtları
Sık sorulan sorular
Bakır cevheri için birincil kırıcı neden çeneli olmalı?
Çeneli kırıcı malzemeyi basarak kırar; bu, silisli ve aşındırıcı cevherde metal tüketimini düşük tutar. GNRK 110 ve GNRK 130 ağızları iri patlatma bloklarını kabul eder ve 4:1-9:1 küçültmeyle konik kırıcıya uygun boyut hazırlar.
450 t/s için tek çeneli kırıcı yeterli mi?
Katalogda GNRK 130 400-500 t/s aralığındadır, yani birincil kademe tek makineyle karşılanabilir. Ancak besleyicinin (GNR 140 veya GWB1136) ve elek grubunun da bu tonajı, geri dönen yükle birlikte taşıması gerekir.
Konik kırıcı yerine darbeli kırıcı kullanılabilir mi?
Yumuşak ve düşük silisli malzemede darbeli kırıcı daha yüksek küçültme verir. Aşındırıcı bakır cevherinde ise palet ve astar tüketimi yükselir; bu yüzden ikincil kademede koniyi öneriyoruz. Nihai karar numune testine göre verilir.
Fiyatı neler belirler?
Kademe sayısı, konik kırıcı ve elek modeli, besleyici tipi, sabit çelik konstrüksiyon ya da mobil şase tercihi, otomasyon kapsamı, jeneratör ihtiyacı ve yedek parça paketi. Bu bilgilerle hazırlanan teklif projeye özeldir.
Sonuç
Kongo DC'deki bir bakır sahası için 250-450 t/s kırma ve eleme hattı, cevherin oksitten sülfüre değişen karakterine göre kurulmalıdır: killi beslemede wobbler, kuru ve sert cevherde ızgaralı besleyici; tonaja göre GNRK 110 ya da GNRK 130; aşındırıcı ikincil kademede konik kırıcı ve devridaim yükünü taşıyacak bir elek grubu. 1976'dan beri İzmir'de üretim yapan ekip olarak ISO 9001 ve CE belgeli ekipmanla sahanıza özel akış şemasını hazırlayabiliriz; numune sonuçlarınızı ve proses hedeflerinizi iletişim sayfamızdan gönderin.
Teknik terimlerin açıklamaları: Terimler Sözlüğü