EN — English
 TR — Türkçe
 DE — Deutsch
 RU — Русский
 FR — Français
 ES — Español
 AR — العربية
 SR — Српски
Ajuste CSS y capacidad de la trituradora
Para subir la producción de una trituradora secundaria o terciaria, la palanca más rápida casi nunca es una máquina nueva sino el hueco de descarga correcto en la que ya está instalada. El ajuste CSS y capacidad de la trituradora van juntos: un solo parámetro mueve a la vez el tonelaje horario, la granulometría, la potencia absorbida y la vida de los blindajes, por eso un ajuste decidido mirando solo el tonelaje acaba en un acopio invendible.
Qué es el CSS y en qué se diferencia del OSS
El ajuste del lado cerrado es la distancia mínima entre manto y cóncavo durante el ciclo de trituración, medida en la zona de descarga. El ajuste del lado abierto es la distancia máxima en el mismo punto y determina en lo esencial el tamaño máximo presente en el producto. La diferencia entre ambos procede de la excentricidad del eje. Las capacidades de catálogo y las curvas de producto se refieren al ajuste del lado cerrado, y la medición se toma con plomo o galga con la máquina parada.
Ajuste CSS y capacidad de la trituradora: relación entre ajuste y rendimiento
Al abrir el hueco se amplía la sección de descarga, se acorta el tiempo de permanencia en la cámara y aumenta el paso. El precio es un producto más grueso. La tabla siguiente muestra las consecuencias simultáneas de mover el ajuste en cada sentido.
| Cambio | Tonelaje horario | Finura del producto | Trabajo de trituración por tonelada | Riesgo típico |
|---|---|---|---|---|
| Abrir el ajuste | Sube | Baja, la curva se engruesa | Baja | La fracción superior sale de especificación y crece la carga circulante en la criba |
| Cerrar el ajuste | Baja | Sube, aumenta la proporción de finos | Sube | Crecen potencia y carga sobre blindajes, y se hacen probables atascos y disparos de protección |
La conclusión práctica es clara: el ajuste correcto no es el más cerrado sino el más abierto que sigue cumpliendo la especificación. Decida con un análisis granulométrico posterior al cambio y no a ojo, y deje al menos una hora de producción estable entre dos ajustes antes de muestrear.
El límite del ratio de reducción
Las trituradoras de cono se diseñan normalmente para ratios de reducción entre cuatro y seis, y seis a uno es un objetivo habitual en la etapa secundaria. Un ajuste que fuerza la alimentación fuera de esa banda no aporta capacidad: el material no se sujeta en la cámara, la potencia oscila y los blindajes se desgastan de forma irregular. Repartir el trabajo entre etapas siempre rinde más que exigir más a una sola máquina. Para revisar el encaje entre tipo de máquina y etapa, compare los rangos de alimentación y descarga de la trituradora de cono con su propio material.
Relación del ajuste con las fracciones producidas
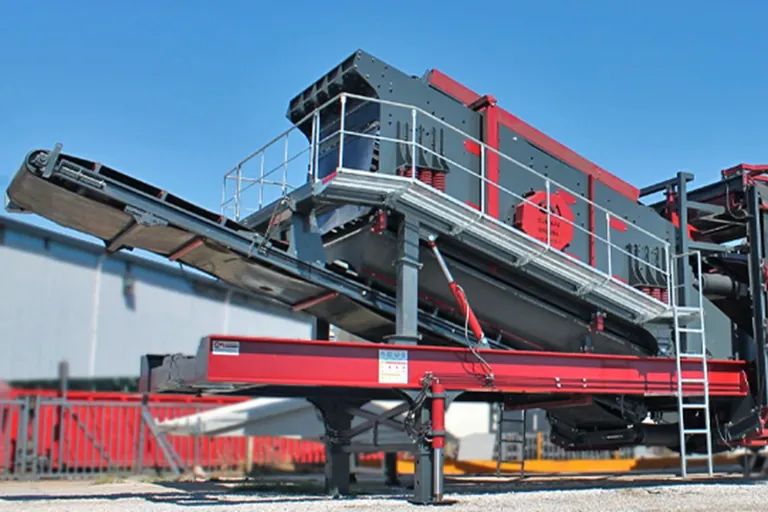
La tabla siguiente recoge el rango de ajuste de catálogo y las fracciones estándar de las plantas móviles de General Makina. Las fracciones son estándar y pueden cambiarse a petición; la tabla sirve para ver a qué conjunto de productos atiende cada ventana de ajuste.
| Modelo | Ajuste de salida | Fracciones estándar | Alimentación máxima |
|---|---|---|---|
| General 640 | 0-100 mm | 0-5, 5-12, 12-19 mm | 500 mm |
| General 800 | 0-100 mm | 0-5, 5-12, 12-19, 19-40 mm | 600 mm |
| General 950 | 0-100 mm | 0-5, 5-12, 12-19 mm | 800 mm |
| General 03 | 0-100 mm | 0-5, 5-12, 12-19, 19-40 mm | 900 mm |
Una ventana de ajuste amplia significa también un margen de error amplio: la misma planta puede afinarse a dos mezclas distintas en un mismo día. Aprovechar esa flexibilidad exige registrar un análisis granulométrico por cada ajuste, de modo que quede escrito qué hueco produjo qué mezcla.
Sin alimentación ahogada el ajuste vale poco
Mantener la cámara llena activa la trituración entre partículas: mejora la forma del grano, se estabiliza la potencia absorbida y la carga se reparte de manera más uniforme sobre los blindajes. Con la cámara a media carga, el mismo hueco entrega un producto más grueso y más lajoso. Antes de discutir el ajuste, confirme por tanto que la velocidad del alimentador, la carga del precribado y el control de nivel de la tolva funcionan bien. La misma lógica rige todo el circuito y es el punto de partida de cualquier estudio de cuellos de botella en el bloque de eficiencia de planta.
Lista de control antes de mover el ajuste
Mida el perfil de blindaje restante, porque un ajuste hecho sobre un manto gastado se desplaza solo en pocos turnos. Tome la medida con la máquina parada y el aceite a temperatura de trabajo. Anote la potencia absorbida antes y después. Vigile la carga circulante sobre la criba: al abrir el hueco vuelve más material sobre la malla y parte de la ganancia aparente se pierde allí. Por último, observe qué fracción se acumula en el acopio: un ajuste que deriva hacia una fracción invendida reduce el ingreso aunque suba el tonelaje.
Preguntas frecuentes
Con qué frecuencia revisar el ajuste
El hueco se abre solo conforme se desgastan los blindajes, así que el intervalo de revisión se liga al tonelaje procesado y no al número de turnos. En los primeros días tras montar blindajes nuevos conviene revisar más a menudo.
Por qué la ganancia de capacidad es menor de lo esperado
En la mayoría de los circuitos limita la criba y no la trituradora. Abrir el hueco pasa más toneladas por la máquina mientras la capacidad de separación sigue igual, y el sobrante vuelve como carga circulante.
Qué hacer cuando sube la demanda de finos
Añadir una etapa rinde más que cerrar el hueco de forma permanente. Con una etapa terciaria el ajuste secundario puede quedarse abierto, y las dos máquinas juntas producen más finos con menos energía por tonelada.
Levante una vez su propia curva de ajuste y rendimiento: análisis granulométrico y lectura de potencia en tres huecos distintos, comparados con su especificación. En la mayoría de los emplazamientos esas tres medidas liberan más capacidad que una máquina nueva. Envíenos sus análisis y definimos juntos la ventana de ajuste.
Definiciones de términos técnicos: Glosario