EN — English
 TR — Türkçe
 DE — Deutsch
 RU — Русский
 FR — Français
 ES — Español
 AR — العربية
 SR — Српски

Instrucción de mantenimiento diario y periódico para plantas de trituración móviles
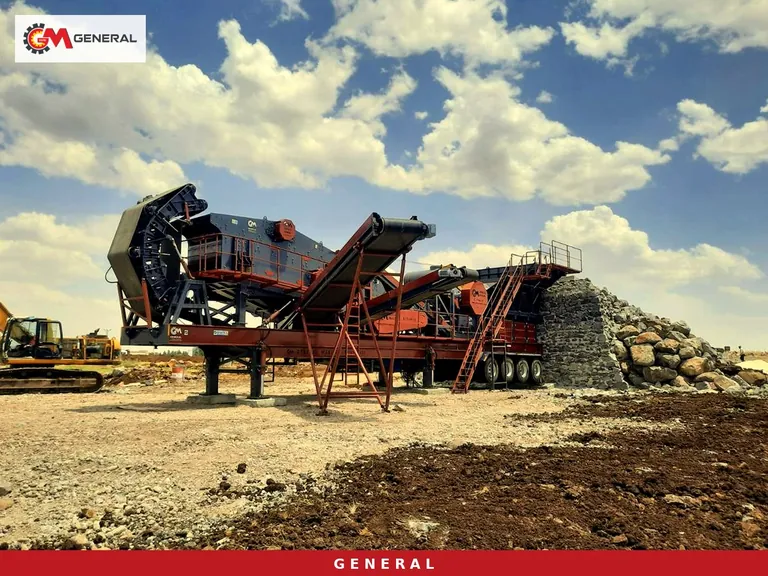
Una instrucción de mantenimiento se diferencia de una lista de comprobación bienintencionada en un punto: define quién interviene en qué componente, con qué fuente de energía aislada, en qué orden y dónde se registra el hallazgo. Este artículo ofrece el esqueleto de una instrucción así para una planta de trituración y cribado móvil. No repetimos nuestros artículos sobre la ronda previa al turno ni sobre la selección de piezas de desgaste; el objetivo es un esquema de tres niveles que la empresa pueda adaptar a su planta y firmar: diario, semanal y periódico.
No damos intervalos en horas. El intervalo correcto depende del modelo, de la roca triturada, de la carga de polvo y del tiempo de marcha diario; el valor exacto figura en el manual de operación y en la recomendación de mantenimiento del fabricante. La tarea de la instrucción es crear la disciplina que lleva esos intervalos a la obra y vincula cada control a un nombre y a un registro.
Alcance, responsables y regla de bloqueo
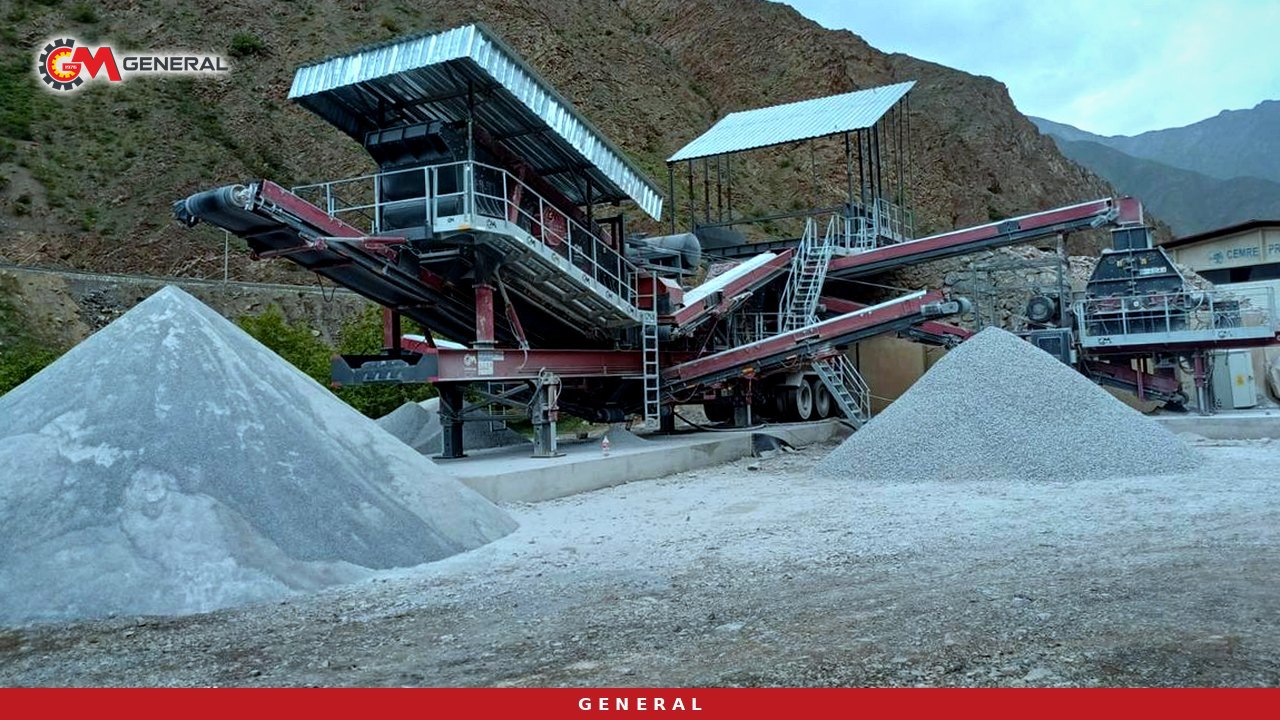
La instrucción abarca todos los módulos del chasis sobre ruedas: tolva y alimentador, la trituradora o trituradoras, criba vibratoria, cintas transportadoras, patas hidráulicas y sistema de plegado de cintas, grupo de potencia (generador o conexión a red) y cuadro de control. En la gama de plantas de trituración móviles de General Makina la disposición de estos módulos cambia de un modelo a otro, pero la lógica de mantenimiento es la misma.
Tres funciones, tres firmas
- Operador: realiza los controles diarios, rellena el parte de turno y comunica ruidos, vibraciones y fugas anormales. No asume trabajos que exijan abrir protecciones o usar herramientas.
- Técnico de mantenimiento: ejecuta las tareas semanales, revisa tensiones, engrase y uniones, y dirige el aislamiento de energía.
- Jefe de planta: planifica el mantenimiento periódico, aprueba los pedidos de piezas, firma los partes y confirma el cierre de los hallazgos abiertos.
En empresas pequeñas una misma persona puede reunir las funciones; aun así, las casillas de firma del parte deben seguir separadas. Si nadie anota quién revisó qué, después de la siguiente avería es imposible encontrar el paso omitido.
Aislar la energía antes de cada trabajo
El primer punto de la instrucción no es el mantenimiento, sino la seguridad. En el sistema de automatización y control de General Makina, los pulsadores de parada de emergencia, los interruptores de cable y los sensores de protecciones están conectados directamente al circuito de seguridad; al abrirse ese circuito, el equipo se detiene con independencia de cualquier orden de la automatización, y el procedimiento de bloqueo y etiquetado (LOTO) se apoya en este circuito. Su instrucción debe aprovechar esa estructura en este orden:
- Se corta la alimentación y se vacía la línea hasta que no quede material en la trituradora ni en las cintas.
- La línea se detiene desde la automatización en su secuencia normal.
- Se desconectan el interruptor principal y la salida del generador, se coloca un candado personal y se cuelga una etiqueta.
- Se libera la presión residual de los circuitos de patas hidráulicas y cintas plegables según el método del manual; las piezas elevadas se calzan mecánicamente.
- El técnico pulsa él mismo el botón de arranque para comprobar que la línea no se pone en marcha.
Solo quien colocó el candado lo retira. Al terminar, el circuito de seguridad no se cierra hasta que las protecciones vuelven a su sitio; para los puntos sin sensor de protección, prevea una casilla aparte en el parte.
Instrucción de mantenimiento diario
Antes del arranque
- Generador: niveles de combustible, aceite de motor y refrigerante; indicador del filtro de aire.
- Nivel de aceite hidráulico y humedad en las conexiones de mangueras.
- Tolva: material abovedado, bloques atascados entre las barras del grizzly.
- Boca y cámara de la trituradora vacías; sin holgura en el mecanismo de reglaje.
- Superficies de cinta, rascadores y tambores de retorno sin material adherido.
- Funcionamiento de las paradas de emergencia y de los interruptores de cable; esta prueba no se deja para la lista semanal, se hace cada día.
Durante el funcionamiento
En plantas automatizadas los equipos arrancan en sentido contrario al flujo del material, desde la cinta de acopio hasta el alimentador; cuando un equipo se para, se paran también todas las etapas anteriores. En los primeros minutos el operador vigila las intensidades de los motores y la pantalla de alarmas. Si el sistema reduce la velocidad del alimentador cuando la intensidad de la trituradora se acerca al límite, es una protección, no una avería. Si el mismo aviso se repite a menudo durante el turno, hay que cuestionar el tamaño de alimentación o el reglaje de la trituradora. El oído del operador también es un instrumento de medida: un golpe irregular en la criba, un chirrido bajo una cinta o un ruido metálico en la trituradora se anotan en el parte con la hora.
Al final del turno
La línea se vacía y se detiene. Se limpia el material acumulado sobre la malla y bajo las cintas; los días con material arcilloso esta tarea no se deja para la mañana siguiente, porque el barro seco castiga tanto los tambores como la criba. Se comprueba el polvo en el radiador del generador y en los filtros de ventilación del cuadro. Se completa el parte y cualquier hallazgo abierto pasa al turno siguiente por escrito, no de palabra.
Instrucción de mantenimiento semanal
El trabajo semanal apunta a las uniones y tensiones que la ronda diaria no revela. Lo realiza el técnico con la planta detenida y bloqueada.
- Tornillería y uniones: cajón de la criba, motovibrador y anclajes del bastidor de la trituradora. El aflojamiento en piezas vibrantes es el tema principal del control semanal.
- Mallas y tensado: roturas en paneles metálicos o de poliuretano, holgura en las cuñas de tensado. Una malla rota significa granos de sobretamaño en el producto.
- Correas y poleas: tensión, grietas y alineación de las correas de accionamiento de trituradora y criba.
- Cintas transportadoras: desvío de banda, rodillos agarrotados, empalmes, desgaste de las gomas del rascador.
- Engrase: puntos de engrase según la tabla del manual. El exceso de grasa perjudica tanto como su falta; la cantidad la fija el manual.
- Piezas de desgaste de la trituradora: se mide y registra el espesor de mandíbulas, barras de impacto o manto; el reglaje se corrige según el desgaste.
- Electricidad: señales de calentamiento en bornes del cuadro, bandejas de cable aplastadas, cables de sensores cortados.
El tipo de alimentador cambia la lista semanal. En un alimentador vibratorio con grizzly, los muelles y las fijaciones del motovibrador van primero. El alimentador wobbler empleado con material arcilloso y húmedo, no vibra: trabaja con ejes de discos elípticos en rotación. En el GWB1136 el accionamiento es motor-reductor-cadena y la potencia del motor es de 18,5 kW. En este alimentador el control semanal cubre la tensión de la cadena, el nivel de aceite del reductor y las piedras o terrones de arcilla atrapados entre los discos. La autolimpieza de los discos no siempre expulsa cuerpos extraños como fragmentos de roca o metal.
Mantenimiento periódico: disparadores, no calendario
El mantenimiento periódico se realiza al alcanzar el tiempo de funcionamiento indicado en el manual o cuando ocurre alguno de los eventos siguientes. Escriba ambos disparadores en la instrucción; el que llegue primero inicia el mantenimiento.
- Intervalo del manual: intervalo del fabricante para aceite de motor y filtros, aceite hidráulico y filtros, aceites de reductores y grasa de rodamientos.
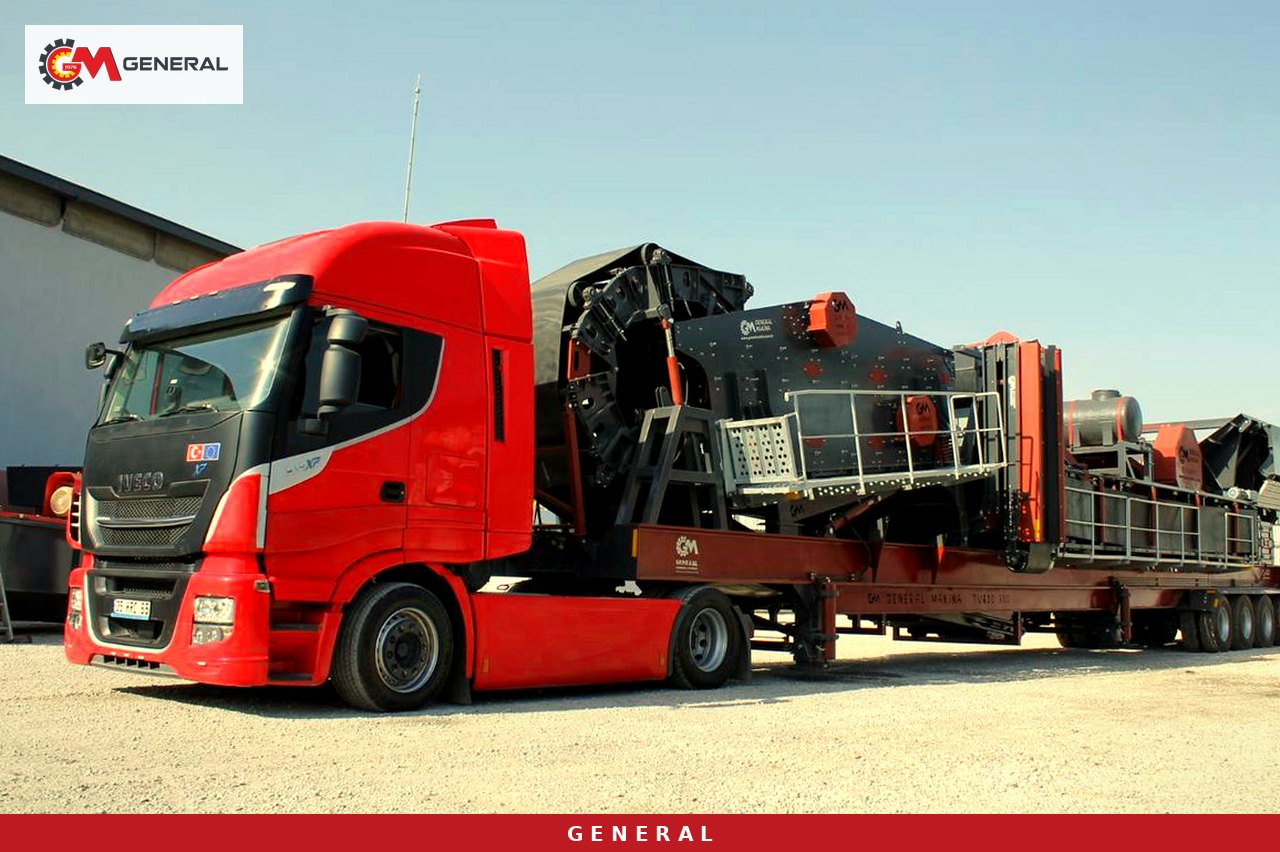
- Cambio de obra: tras el remolque por carretera se revisan las uniones del chasis, ejes y neumáticos, patas hidráulicas, articulaciones de las cintas plegables y conectores de cable.
- Parada prolongada: tras una temporada baja o una pausa del proyecto, se busca agua en el sistema de combustible, se revisa la carga de baterías, la condensación en el aceite hidráulico y los daños de roedores en cables.
- Cambio de material: una nueva veta, el paso a grava de río o a material de reciclaje cambian el ritmo de desgaste y el reglaje; en las primeras semanas se mide con más frecuencia.
- Alarma recurrente: si el registro de la automatización muestra alarmas repetidas de sobreintensidad o temperatura en el mismo equipo, se abre un análisis de causa raíz sin esperar al intervalo.
En el mantenimiento periódico se abre la trituradora: se inspeccionan los rodamientos del rotor o de la mandíbula, el sistema de reglaje, las cuñas de sujeción de las barras de impacto y los blindajes de la carcasa. En la criba se evalúan los alojamientos de rodamientos y el mecanismo excéntrico; en las cintas, los rodamientos de tambor y los empalmes. La lista de piezas a sustituir se prepara antes del día de mantenimiento; pedir una pieza después de abrir la trituradora alarga la parada en todo el plazo de suministro. Para la elección de aleaciones y el seguimiento del coste por tonelada de las piezas de desgaste, consulte nuestro artículo sobre mantenimiento y gestión de repuestos; los grupos de piezas figuran en la página de piezas de repuesto.
Prioridades de mantenimiento por modelo
La misma plantilla sirve para cualquier modelo, pero el peso de cada módulo es distinto. La tabla, basada en los datos técnicos de las páginas de producto, indica qué componente merece un apartado propio en la instrucción de cada modelo.
| Modelo | Configuración de trituración | Criba | Grupo de potencia | Apartado propio en la instrucción |
|---|---|---|---|---|
| General 640 | Mandíbulas GPJ 60 + impactos GNR 50 | 1200×4000 mm, 3 pisos | 300 kVA (opcional) | Registro de desgaste separado para dos trituradoras; cinta de recirculación |
| General 800 | Impactos primaria PDK 1280 | 1300×4000 mm, 3 pisos | 450 kVA | Medición de barras de impacto y revisión del rotor |
| General 01 | Impactos GPS 1210 (primaria+secundaria) | 1600×5000 mm, 4 pisos | 550 kVA | Acceso a los paneles de los pisos inferiores; registros del arrancador suave y del control de frecuencia |
| General 944 | Mandíbulas GPJ 90 + cono GM430 | 1600×5000 mm, 3 pisos | 550 kVA | Líneas de medición separadas para mandíbulas y manto del cono |
| General 02 | Impactos primaria GPS 1413 | 2000×5000 mm, 4 pisos | 660 kVA | Desgaste de tolva y alimentador con boca de 1000 mm |
| Mobil 90 | Mandíbulas GPJ 90 | 1600×5000 mm con lavado, 3/4 pisos | 350 kVA | Línea de agua de lavado, boquillas, doble tornillo lavador 600×6000 mm |
| GNR-MC110 | Mandíbulas GPJ 110 + impactos DMK03 | 2000×6000 mm, 4 pisos | 750 kVA | Uniones entre los dos chasis; partes separados para grupo primario y secundario |
Con alimentación por generador, el grupo llega con su propio libro de mantenimiento, que debe anexarse a la instrucción de la planta. Con alimentación de red, ese anexo se sustituye por la revisión del cuadro, la puesta a tierra y los cables. En plantas de lavado la línea de agua es un nivel aparte: las boquillas obstruidas afectan directamente a la calidad del lavado en la criba y a la recuperación de arena en el tornillo.
Registros: parte, mediciones e historial de alarmas
Una instrucción que se queda en papel no se cumple en la obra; lo que demuestra su aplicación es el registro. Bastan tres tipos:
- Parte de turno: fecha, operador, puntos diarios marcados, observación.
- Hoja semanal de mediciones: espesores de piezas de desgaste, tensión de correas y bandas, paneles de criba sustituidos.
- Informe de mantenimiento periódico: disparador (intervalo o evento), trabajos realizados, piezas cambiadas, nota para la siguiente intervención.
Si el cuadro de automatización está conectado a la red, se guardan los informes de turno, el tonelaje producido, los tiempos de parada y el historial de alarmas. Poner estos datos junto a la hoja semanal muestra la relación entre desgaste y tonelaje en su obra concreta. Ante una avería, el equipo de servicio puede revisar el registro de alarmas y hacer un diagnóstico previo antes de desplazarse; cuanto más ordenado el registro, más rápido el diagnóstico.
Preguntas frecuentes
¿Por qué no dan los intervalos de mantenimiento en horas?
El intervalo correcto depende del modelo, de la abrasividad de la roca, del polvo y de la humedad. El valor del manual es el punto de partida; las mediciones en su obra indican si basta en sus condiciones. Un valor horario inventado lleva a paradas innecesarias o a un mantenimiento tardío.
¿El control diario lo hace el operador o el técnico?
El control diario corresponde al operador. Cualquier trabajo que requiera abrir una protección, bloquear o usar herramientas pertenece al mantenimiento semanal o periódico, es decir, al técnico. Esta separación aclara la seguridad y la responsabilidad.
¿La garantía cubre las piezas de desgaste?
Las máquinas de General Makina tienen 1 año de garantía; las piezas de desgaste quedan excluidas. Mandíbulas, barras de impacto y mallas son una partida del presupuesto de operación, y los registros de medición de la instrucción son la base para planificarla.
¿Cómo adaptamos la instrucción a nuestra planta?
Tome los tres niveles de este artículo como plantilla y añada los intervalos de su manual y los módulos de su modelo. Durante la puesta en marcha, pida por escrito al equipo del fabricante los puntos de engrase y la lista de control crítica de su modelo.
Conclusión
Una buena instrucción de mantenimiento es breve, se organiza por funciones y se apoya en registros: el nivel diario descansa en la vista del operador, el semanal en las mediciones del técnico y el periódico en el intervalo del manual y en los eventos de la obra. Por delante de todo están el aislamiento de energía y el bloqueo. Para conocer los puntos de mantenimiento de su modelo, una lista de repuestos o una oferta de planta nueva, póngase en contacto con nosotros.
Definiciones de términos técnicos: Glosario