EN — English
 TR — Türkçe
 DE — Deutsch
 RU — Русский
 FR — Français
 ES — Español
 AR — العربية
 SR — Српски

Formación del operador de trituradora móvil y normas de seguridad
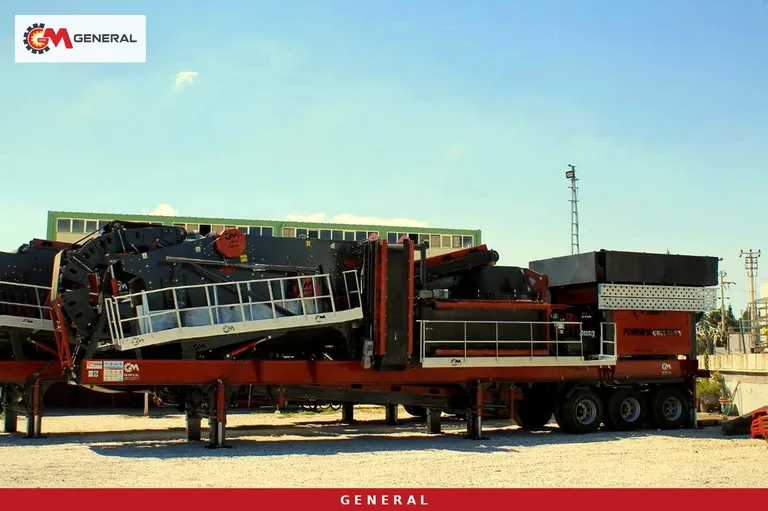
La mayoría de los accidentes en una planta de trituración y cribado móvil no ocurre mientras la trituradora trabaja a plena carga. Ocurre durante el montaje, al desatascar o al limpiar el derrame bajo una cinta. Un operador que conoce desde hace años la misma pasarela de una planta fija encuentra, en cada nueva obra móvil, otro terreno, otra forma de alimentación y otra disposición de acopios. Este artículo explica cómo construir la formación del operador a partir de las características reales de la máquina: qué datos del modelo cambian el contenido, cómo enseñar la lógica de seguridad del panel de control y qué revisar al inicio del turno. Las obligaciones legales de formación varían de un país a otro; este texto no las sustituye, describe la práctica de campo que las complementa.
De dónde sale la norma: legislación, documentación del fabricante e instrucción de obra
La palabra «norma» abarca tres niveles distintos, y una formación que los mezcla queda incompleta. El primer nivel es la legislación local de seguridad y salud laboral. Define qué formación debe recibir el operador, quién puede impartirla, cada cuánto se renueva y qué registros se conservan. La empresa que compra la máquina debe confirmar estas obligaciones con la autoridad competente de su país. Duración, número de horas o artículos concretos se toman de la normativa vigente y del técnico de prevención de la empresa, no de un artículo de blog.
El segundo nivel es la documentación técnica del fabricante. Las plantas de General Makina llevan marcado CE y se fabrican bajo un sistema de gestión de calidad ISO 9001. El marcado CE indica que los riesgos se trataron en el diseño y que la máquina debe entregarse con manual de instrucciones; no convierte a nadie en operador competente. La secuencia de arranque, los intervalos de mantenimiento y las etiquetas de advertencia del manual son la materia prima de la formación y deben estar en un idioma que todos en la obra entiendan.
El tercer nivel es la instrucción propia de la obra: la rampa de carga de esa cantera, el tráfico de camiones, la posición de los acopios y si la energía llega de un generador o de la red. En una planta móvil este nivel se reescribe en cada traslado. Un buen programa reúne los tres niveles en un solo expediente y explica el «porqué» de cada regla. El operador que no conoce la razón es el primero en saltarse la regla cuando aprieta la producción.
Cómo los datos de la máquina cambian la formación
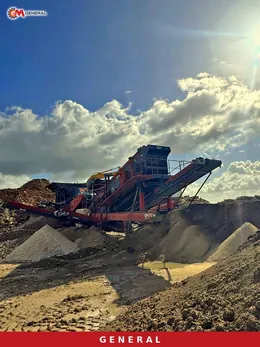
Incluso dos plantas móviles de la misma familia imponen riesgos distintos. Una boca de alimentación mayor significa bloques más grandes en la tolva y otro tipo de abovedamiento y atasco. Un generador más potente hace más serio el acceso al cuadro eléctrico y la cuestión de las autorizaciones. El peso y el número de chasis definen las tareas de izado, remolque y calzado durante el transporte y el montaje. La tabla relaciona datos de las fichas de producto con los temas que la formación debe priorizar.
| Modelo | Capacidad | Alimentación máx. | Energía | Peso / chasis | Prioridad de formación |
|---|---|---|---|---|---|
| General 640 | 60-100 t/h | 500 mm | generador 300 kVA (opcional) | 38.000 kg, un chasis | Procedimientos separados de desatasco y reglaje para la trituradora de mandíbula y la de impacto; nivelación sobre patas hidráulicas |
| General 01 | 120-180 t/h | 700 mm | generador 550 kVA | 55.000 kg, un chasis | La GPS 1210 hace primaria y secundaria en un solo cuerpo; pantalla táctil, arrancador suave y control de frecuencia |
| General 02 | 250-300 t/h | 1000 mm | generador 660 kVA | 76.000 kg, un chasis | Los bloques más grandes de la familia; gestión de bloques en la tolva y comunicación con la máquina de carga |
| GNR-MC110 | 200-300 t/h | 900 mm | generador 750 kVA | dos chasis de 55.000 kg cada uno | Grupos primario y secundario independientes; dos aislamientos de energía y la cinta de enlace entre chasis |
La conclusión práctica: la formación se redacta para el modelo que está en la obra, no para las «trituradoras móviles» en general. En la GNR-MC110 el grupo primario puede funcionar solo, así que el operador debe saber en todo momento qué chasis está energizado. La General 01, de chasis único, no tiene esa división, pero hay que entender su cuerpo de dos cámaras y el by-pass del alimentador de parrilla. Puede comparar los modelos en la página de plantas de trituradoras móviles.
Enseñar el panel como herramienta de seguridad
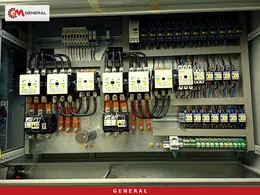
Muchos operadores aprenden el panel como un botón de marcha y otro de paro. Sin embargo, el sistema de automatización y control lleva la mayor parte de la lógica de seguridad; quien no la entiende la ve como un estorbo e intenta esquivarla. Hay cuatro temas que deben tratarse por separado y demostrarse en la máquina:
- Arranque secuencial: los equipos arrancan en sentido contrario al flujo, desde la cinta de acopio hasta el alimentador. Romper ese orden a mano provoca arranques con la cinta cargada y atascos.
- Enclavamientos: cuando un equipo se detiene, todas las etapas aguas arriba paran automáticamente. La respuesta a «¿por qué se paró sola la planta?» suele ser un enclavamiento; no se puentea, se busca la causa.
- Control de carga: cuando la corriente de la trituradora se acerca al umbral, la velocidad del alimentador baja automáticamente. El operador que lo toma por una avería y sube la alimentación a mano provoca el atasco.
- Circuito de seguridad: setas de emergencia, interruptores de tirón por cable y sensores de resguardos van cableados directamente al circuito de seguridad; al abrirse, el equipo se detiene con independencia de cualquier orden de la automatización. El bloqueo y etiquetado (LOTO) se apoya en este circuito.
La pantalla táctil de la General 01 incluye arrancador suave y control de frecuencia, y la supervisión remota por internet se ofrece como opción. Como guarda el historial de alarmas, también sirve para formar: revisar al final del turno qué alarma apareció y cuántas veces muestra dónde tuvo dificultades el operador y marca el tema de la siguiente sesión. En las cintas, el paro de emergencia por cable es opcional; defínalo al comprar los sistemas de cintas transportadoras porque de ello depende que haya un punto de paro al alcance del operador en una emergencia.
Mantenimiento, desatasco y trabajo en altura
Bloqueo y etiquetado en la práctica
Las tareas más peligrosas en una planta móvil son desatascar la trituradora y limpiar bajo la cinta, porque con prisa nadie corta la energía para «un trabajo de un minuto». La formación debe enseñar el procedimiento, no solo la regla: qué seccionador se abre, qué candado se coloca, quién se queda la llave y quién retira el candado.
En una planta alimentada por generador el aislamiento se piensa en dos pasos: el seccionador del equipo en el cuadro y, si hace falta, el propio grupo electrógeno. En los conjuntos con sistema hidráulico, la presión residual sigue siendo una fuente de movimiento después del corte; con el manual se enseña cómo liberarla para que una cinta o una pata no se muevan de forma inesperada. Las masas giratorias pesadas, como un rotor, siguen girando tras cortar la energía; no se abre ninguna tapa de inspección hasta confirmar visualmente la parada total.
El cambio de piezas de desgaste exige la misma disciplina. Para cambiar mandíbulas o martillos de impacto se planifican antes el equipo de izado, las eslingas y los puntos de amarre. Para planificar intervalos y existencias de piezas, consulte nuestro artículo sobre mantenimiento y gestión de repuestos en plantas de trituración.
Plataformas y mantenimiento de la criba
La criba es el punto alto más visitado de una planta móvil: cambio de mallas, control de tensión, limpieza de pisos cegados. Merece un módulo propio: confirmar que la criba está parada y bloqueada antes de subir, revisar barandillas y rejillas de pasarela, y llevar herramientas y mallas desmontadas de modo que nada pueda caer.
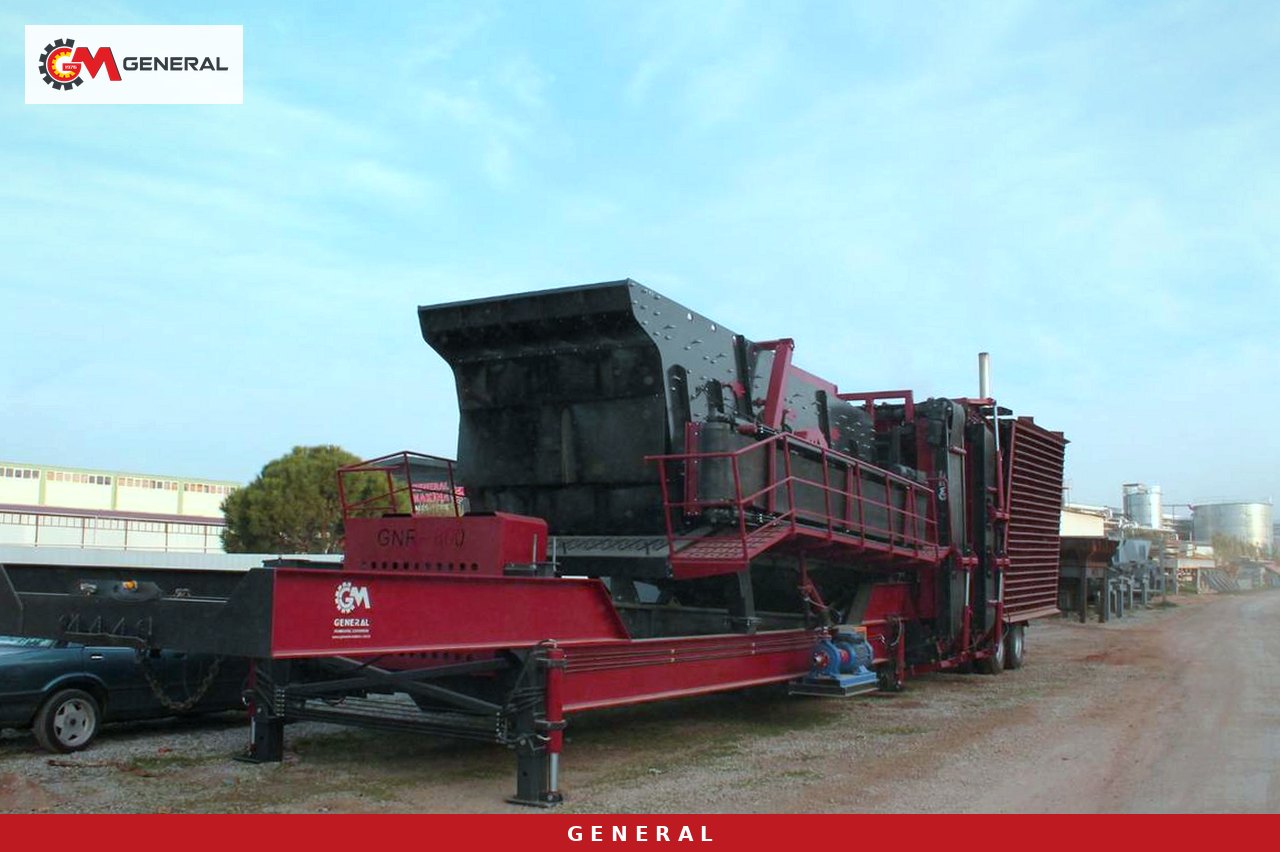
En las plantas móviles algunas plataformas se pliegan o se desmontan para el transporte. Tras el montaje, la lista de control debe confirmar que cada barandilla está colocada y con sus pasadores asegurados. Una barandilla plegable olvidada no frena la producción, pero deja la plataforma insegura y puede que nadie lo note.
Formación para montaje, transporte y distribución de la obra
El transporte y el nuevo montaje son tareas que el operador de una planta fija casi nunca hace y el de una planta móvil hace a menudo. La General 640 se traslada de obra en obra sobre sus patas hidráulicas; en la General 800, las cintas hidráulicas plegables y las patas de apoyo van reunidas en un solo chasis, sin excavación ni cimentación de hormigón. Esa ventaja cambia el foco: en lugar de cimentación, hay que enseñar capacidad portante del suelo, calzos bajo las patas, nivelación del chasis y el orden de despliegue de las cintas.
En cada obra se vuelven a responder tres preguntas. Primera: ¿cómo se comunica el operador de la pala o la excavadora con el de la planta? Si la visibilidad en la tolva es limitada, radio o señales manuales se acuerdan antes. Segunda: ¿cómo se separa el tráfico de camiones y palas de los recorridos peatonales? La zona bajo las cintas de acopio no es un paso. Tercera: ¿dónde van el generador y la zona de combustible? Las superficies calientes y el repostaje necesitan una zona propia y señalizada.
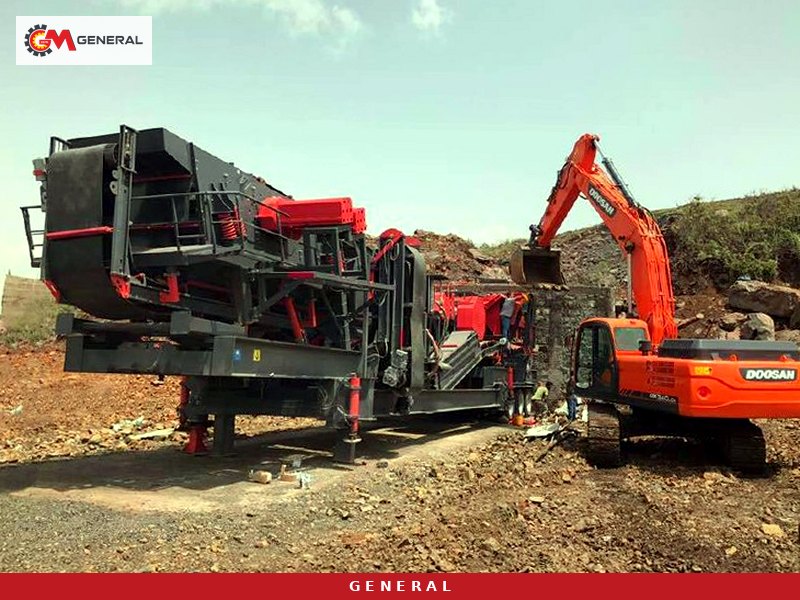
El izado es una competencia aparte. Al levantar un módulo pesado de criba o trituradora nadie se coloca bajo la carga, esta se guía con un cabo y solo una persona da las señales al gruista. Qué equipos y qué personal acreditado pueden hacer estos trabajos lo fija la normativa local; no debe suponerse que el operador de la planta tiene esa habilitación.
Lista de control antes del turno
- Probar las setas de emergencia y, si existen, los interruptores de tirón; confirmar en el panel que cada uno detiene su equipo.
- Comprobar que resguardos y protecciones de correas y poleas están colocados y fijados.
- Revisar a la vista barandillas, escaleras y rejillas; verificar los pasadores de las piezas plegables.
- Comprobar que las patas hidráulicas apoyan por completo, que el chasis está nivelado y que las mangueras no pierden.
- Revisar la puesta a tierra del generador o de la acometida y que la puerta del cuadro esté cerrada.
- Confirmar que no hay nadie en la tolva ni bajo las cintas y que funciona la comunicación con el operador de la máquina de carga.
- Revisar el historial de alarmas; si quedó abierta una alarma del turno anterior, no arrancar sin conocer la causa.
- Arrancar en orden secuencial y vigilar el alimentador a baja velocidad durante los primeros minutos.
Esta lista es un punto de partida. Se amplía con la evaluación de riesgos del técnico de prevención y se adjunta al parte del turno con la firma del operador. Una lista firmada es la única respuesta fiable a «¿se hizo la revisión?» tras un incidente.
Preguntas frecuentes
¿Qué acreditación es obligatoria para el operador de una trituradora móvil?
Depende de la legislación de seguridad y salud laboral del país donde se instale la planta. Para el contenido obligatorio, la duración y las entidades habilitadas, tome como referencia a la autoridad competente local y al técnico de prevención de su empresa.
¿Una planta con marcado CE elimina la necesidad de formación en seguridad?
No. El marcado CE se refiere al diseño y la documentación de la máquina. La competencia del operador, los riesgos propios de la obra y la organización del trabajo siguen siendo responsabilidad de la empresa explotadora.
¿Cambia el contenido de la formación según el modelo?
Sí. Boca de alimentación, tipo de trituradora, número de chasis y fuente de energía generan riesgos distintos en cada modelo. En la GNR-MC110 de doble chasis, por ejemplo, el grupo primario puede funcionar de forma independiente, por lo que el aislamiento de energía se planifica para cada chasis por separado.
¿La supervisión remota sustituye al operador en obra?
No. Registra alarmas y producción y facilita el prediagnóstico del servicio técnico, pero la gestión de bloques en la tolva, el desatasco y la revisión previa al turno son tarea de un operador competente en el lugar.
Conclusión: planifique la formación junto con la compra
La formación que se piensa cuando la máquina ya ha llegado siempre se hace con prisa. En la fase de compra, pida respuestas por escrito: en qué idiomas se entrega el manual de uso y mantenimiento, qué temas se mostrarán en obra durante la puesta en marcha, qué niveles de usuario existen en el panel, qué dispositivos de seguridad son de serie y cuáles opcionales. Esas respuestas alimentan directamente la evaluación de riesgos y el plan de formación de su técnico de prevención. Una obra nueva, un modelo nuevo o un equipo añadido a la línea deben activar la repetición de la formación. Los pasos de la oferta y la puesta en marcha se describen en la página cómo trabajamos. Para recibir una oferta del modelo y el equipamiento de seguridad adecuados a su obra, contacte con nosotros.
Definiciones de términos técnicos: Glosario