EN — English
 TR — Türkçe
 DE — Deutsch
 RU — Русский
 FR — Français
 ES — Español
 AR — العربية
 SR — Српски

Formation des opérateurs de concasseur mobile et normes de sécurité
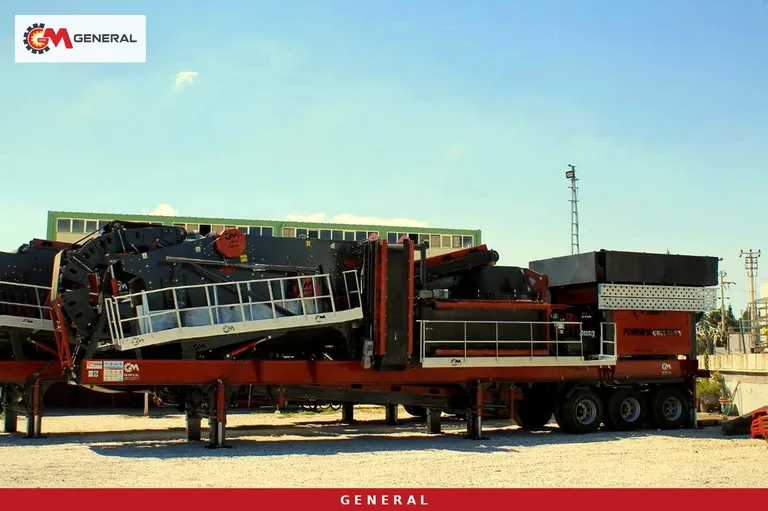
La plupart des accidents sur une installation de concassage-criblage mobile ne surviennent pas lorsque le concasseur tourne à pleine charge. Ils surviennent pendant l'installation, lors du débourrage ou pendant le nettoyage des déversements sous un convoyeur. Un opérateur qui connaît depuis des années la même passerelle d'une installation fixe retrouve, sur chaque nouveau chantier mobile, un autre sol, une autre organisation du chargement et une autre disposition des stocks. Cet article explique comment construire la formation de l'opérateur à partir des caractéristiques réelles de la machine : quelles données du modèle modifient le contenu, comment enseigner la logique de sécurité du pupitre de commande et que vérifier en début de poste. Les obligations légales de formation varient d'un pays à l'autre ; ce texte ne les remplace pas, il décrit la pratique de terrain qui les complète.
D'où vient la norme : réglementation, documentation du constructeur et consigne de site
Le mot « norme » recouvre trois niveaux distincts, et une formation qui les confond reste incomplète. Le premier niveau est la réglementation locale en santé et sécurité au travail. Elle fixe la formation que l'opérateur doit suivre, qui peut la dispenser, la fréquence de recyclage et les registres à conserver. L'entreprise qui achète la machine doit confirmer ces obligations auprès de l'autorité compétente de son pays. La durée, le volume horaire ou les numéros d'articles se prennent dans les textes en vigueur et auprès du préventeur de l'entreprise, pas dans un article de blog.
Le deuxième niveau est la documentation technique du constructeur. Les installations General Makina portent le marquage CE et sont fabriquées sous un système de management de la qualité ISO 9001. Le marquage CE signifie que les risques ont été traités à la conception et qu'une notice d'utilisation accompagne la machine ; il ne rend pas l'opérateur compétent. La séquence de démarrage, les intervalles d'entretien et les étiquettes d'avertissement de la notice sont la matière première de la formation et doivent exister dans une langue comprise de tous sur le site.
Le troisième niveau est la consigne propre au site : la rampe de chargement de cette carrière, la circulation des camions, l'emplacement des stocks, une alimentation par groupe électrogène ou par le réseau. Sur une installation mobile, ce niveau est réécrit à chaque déplacement. Un bon programme réunit les trois niveaux dans un seul dossier et explique le « pourquoi » de chaque règle. L'opérateur qui ignore la raison est le premier à contourner la règle quand la pression de production monte.
Comment les données machine modifient le contenu de la formation
Deux installations mobiles d'une même gamme exposent déjà l'opérateur à des risques différents. Une ouverture d'alimentation plus grande signifie des blocs plus gros dans la trémie et une autre nature de voûtage et de bourrage. Un groupe électrogène plus puissant rend plus sérieux l'accès à l'armoire électrique et la question des habilitations. Le poids et le nombre de châssis déterminent les opérations de levage, de remorquage et de calage lors du transport et de l'installation. Le tableau rapproche les données des fiches produits des sujets à privilégier.
| Modèle | Capacité | Alimentation max. | Énergie | Poids / châssis | Priorité de formation |
|---|---|---|---|---|---|
| General 640 | 60-100 t/h | 500 mm | groupe 300 kVA (option) | 38 000 kg, un châssis | Procédures distinctes de débourrage et de réglage pour le concasseur à mâchoires et le percuteur ; calage sur pieds hydrauliques |
| General 01 | 120-180 t/h | 700 mm | groupe 550 kVA | 55 000 kg, un châssis | Le GPS 1210 assure primaire et secondaire dans un seul corps ; écran tactile, démarreur progressif et variation de fréquence |
| General 02 | 250-300 t/h | 1000 mm | groupe 660 kVA | 76 000 kg, un châssis | Les plus gros blocs de la gamme ; gestion des blocs à la trémie et communication avec l'engin de chargement |
| GNR-MC110 | 200-300 t/h | 900 mm | groupe 750 kVA | deux châssis de 55 000 kg chacun | Groupes primaire et secondaire indépendants ; deux consignations distinctes et liaison par convoyeur entre châssis |
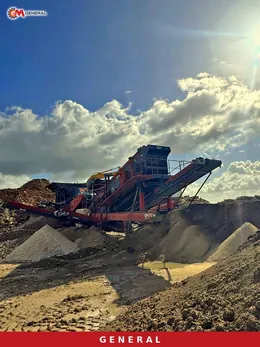
Conclusion pratique : la formation s'écrit pour le modèle présent sur le site, pas pour les « concasseurs mobiles » en général. Sur la GNR-MC110, le groupe primaire peut tourner seul ; l'opérateur doit donc savoir à tout instant quel châssis est sous tension. La General 01, à châssis unique, n'a pas cette séparation, mais il faut comprendre son corps à deux chambres et le by-pass de l'alimentateur à grille. Les modèles se comparent sur la page installations de concassage mobiles.
Enseigner le pupitre comme un outil de sécurité
Beaucoup d'opérateurs ne voient dans le pupitre qu'un bouton marche et un bouton arrêt. Or le système d'automatisation et de commande porte l'essentiel de la logique de sécurité ; l'opérateur qui ne la comprend pas la prend pour un obstacle et cherche à la contourner. Quatre sujets doivent être traités séparément et montrés sur la machine :
- Démarrage séquentiel : les équipements démarrent à contre-courant du flux, du convoyeur de stockage jusqu'à l'alimentateur. Rompre cet ordre à la main provoque des démarrages sous bande chargée et des bourrages.
- Asservissements : quand un équipement s'arrête, tous les étages en amont s'arrêtent automatiquement. La réponse à « pourquoi l'installation s'est-elle arrêtée seule ? » est le plus souvent un asservissement ; on ne le shunte pas, on cherche la cause.
- Régulation de charge : lorsque l'intensité du concasseur approche du seuil, la vitesse de l'alimentateur baisse automatiquement. L'opérateur qui croit à une panne et augmente l'alimentation à la main provoque le bourrage.
- Circuit de sécurité : boutons d'arrêt d'urgence, interrupteurs à câble et capteurs de carters sont câblés directement sur le circuit de sécurité ; à son ouverture, l'équipement s'arrête indépendamment de toute commande automatique. La consignation (LOTO) s'appuie sur ce circuit.
L'écran tactile de la General 01 intègre démarreur progressif et variation de fréquence ; la supervision à distance par internet est proposée en option. Comme elle enregistre l'historique des alarmes, elle sert aussi la formation : vérifier en fin de poste quelle alarme est apparue et combien de fois montre où l'opérateur a eu du mal et fixe le thème de la session suivante. Sur les convoyeurs, l'arrêt d'urgence à câble est une option ; tranchez cette question lors de l'achat des convoyeurs car elle décide si un point d'arrêt sera à portée de main en cas d'urgence.
Entretien, débourrage et travail en hauteur
La consignation dans la pratique
Les tâches les plus risquées sur une installation mobile sont le débourrage du concasseur et le nettoyage sous la bande, car sous la pression de production personne ne consigne pour un « travail d'une minute ». La formation doit enseigner la procédure, pas seulement la règle : quel sectionneur ouvrir, quel cadenas poser, qui garde la clé et qui retire le cadenas.
Sur une installation alimentée par groupe électrogène, la consignation se pense en deux temps : le sectionneur de l'équipement dans l'armoire et, si nécessaire, le groupe lui-même. Sur les ensembles hydrauliques, la pression résiduelle reste une source de mouvement après la coupure ; la notice sert à montrer comment la purger pour qu'une bande ou un pied ne bouge pas de façon inattendue. Les masses tournantes lourdes comme un rotor continuent de tourner après la coupure ; aucune trappe de visite ne s'ouvre avant un arrêt complet confirmé visuellement.
Le remplacement des pièces d'usure demande la même discipline. Pour changer des mâchoires ou des battoirs, l'appareil de levage, les élingues et les points d'ancrage sont planifiés avant de commencer. Pour planifier intervalles et stock de pièces, lisez notre article maintenance et gestion des pièces de rechange en concassage.
Plateformes et entretien du crible
Le crible est le point haut le plus fréquenté d'une installation mobile : changement de toiles, contrôle de tension, décolmatage des étages. Il mérite son propre module : confirmer l'arrêt et la consignation avant de monter, vérifier garde-corps et caillebotis, porter outils et toiles déposées de façon que rien ne tombe.
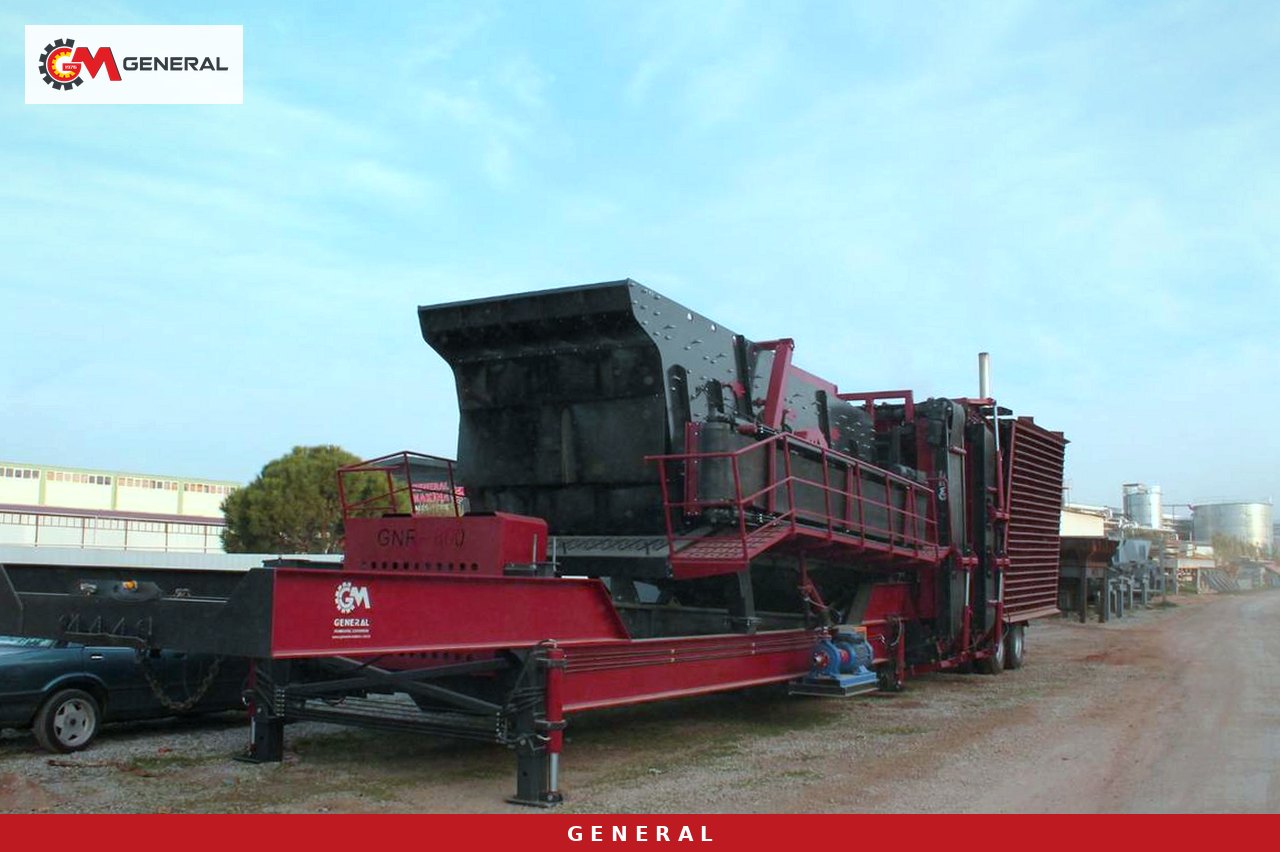
Sur les installations mobiles, certaines plateformes se replient ou se démontent pour le transport. Après installation, la liste de contrôle doit confirmer que chaque garde-corps est remis en place et goupillé. Un garde-corps repliable oublié n'empêche pas de produire, mais la plateforme devient dangereuse et personne ne le remarque forcément.
Former à l'installation, au transport et à l'implantation du site
Le transport et le remontage sont des tâches que l'opérateur d'une installation fixe ne fait presque jamais et que celui d'une installation mobile fait souvent. La General 640 passe d'un chantier à l'autre sur ses pieds hydrauliques ; sur la General 800, convoyeurs hydrauliques repliables et pieds de calage sont réunis sur un seul châssis, sans terrassement ni fondation béton. Cet avantage déplace l'accent de la formation : au lieu de la fondation, il faut enseigner la portance du sol, les cales sous les pieds, la mise à niveau du châssis et l'ordre de dépliage des bandes.
Trois questions se reposent sur chaque site. Un : comment le conducteur de chargeuse ou de pelle communique-t-il avec l'opérateur ? Si la visibilité à la trémie est réduite, radio ou gestes se conviennent à l'avance. Deux : comment séparer la circulation des camions et chargeuses des cheminements piétons ? La zone sous les convoyeurs de stockage n'est pas un passage. Trois : où placer le groupe électrogène et la zone carburant ? Surfaces chaudes et ravitaillement exigent une zone dédiée et balisée.
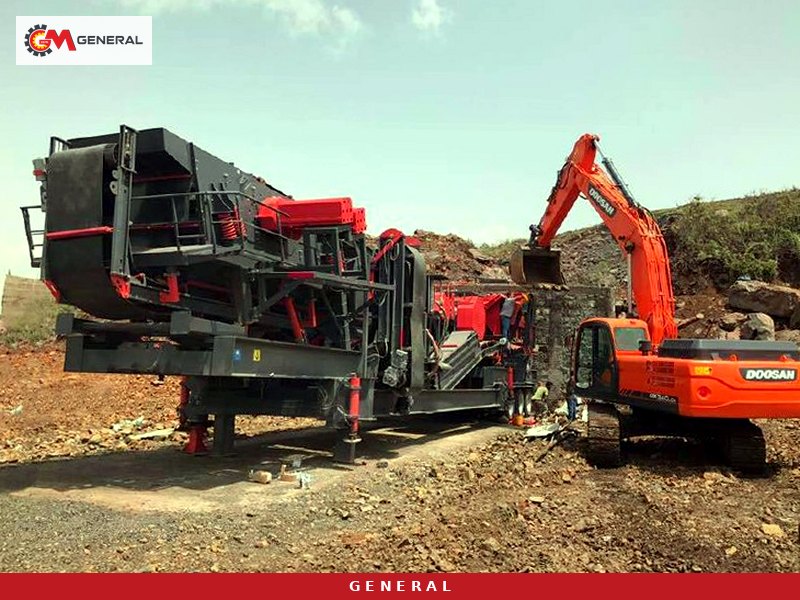
Le levage est une compétence à part. Quand on lève un module lourd de crible ou de concasseur, personne ne se tient sous la charge, celle-ci est guidée par un cordage et une seule personne fait les signes au grutier. Les équipements et le personnel habilité autorisés pour ces travaux sont définis par la réglementation locale ; on ne suppose pas que l'opérateur de l'installation possède cette habilitation.
Liste de contrôle avant le poste
- Tester les boutons d'arrêt d'urgence et, s'il y en a, les interrupteurs à câble ; vérifier au pupitre que chacun arrête l'équipement concerné.
- Vérifier que carters et protections courroie-poulie sont en place et fixés.
- Contrôler visuellement garde-corps, escaliers et caillebotis ; vérifier les goupilles des éléments repliables.
- S'assurer que les pieds hydrauliques reposent entièrement au sol, que le châssis est de niveau et que les flexibles ne fuient pas.
- Contrôler la mise à la terre du groupe ou du raccordement réseau et la fermeture de l'armoire.
- Confirmer que personne ne se trouve à la trémie ni sous les bandes et que la communication avec le conducteur d'engin fonctionne.
- Consulter l'historique des alarmes ; si une alarme du poste précédent reste ouverte, ne pas démarrer avant d'en connaître la cause.
- Démarrer dans l'ordre séquentiel et surveiller l'alimentateur à basse vitesse durant les premières minutes.
Cette liste est un point de départ. Elle se complète par l'évaluation des risques du préventeur et s'annexe au registre de poste avec la signature de l'opérateur. Une liste signée est la seule réponse fiable à la question « le contrôle a-t-il été fait ? » après un incident.
Questions fréquentes
Quel justificatif est obligatoire pour l'opérateur d'un concasseur mobile ?
Cela dépend de la réglementation santé-sécurité du pays où l'installation est implantée. Pour le contenu obligatoire, la durée et les organismes habilités, référez-vous à l'autorité compétente locale et au préventeur de votre entreprise.
Une installation marquée CE dispense-t-elle de formation à la sécurité ?
Non. Le marquage CE concerne la conception et la documentation de la machine. La compétence de l'opérateur, les risques propres au site et l'organisation du travail restent de la responsabilité de l'exploitant.
Le contenu de la formation change-t-il selon le modèle ?
Oui. Ouverture d'alimentation, type de concasseur, nombre de châssis et source d'énergie créent des risques différents selon le modèle. Sur la GNR-MC110 à deux châssis, par exemple, le groupe primaire peut fonctionner seul ; la consignation se planifie donc pour chaque châssis séparément.
La supervision à distance remplace-t-elle l'opérateur sur site ?
Non. Elle enregistre alarmes et production et facilite le prédiagnostic du service, mais la gestion des blocs à la trémie, le débourrage et le contrôle avant poste restent le travail d'un opérateur compétent sur place.
Conclusion : planifier la formation avec l'achat
Une formation pensée après la livraison se fait toujours dans l'urgence. Dès l'achat, obtenez des réponses écrites : dans quelles langues la notice d'utilisation et d'entretien est livrée, quels sujets seront montrés sur site à la mise en service, quels niveaux d'accès utilisateur existent au pupitre, quels dispositifs de sécurité sont standard et lesquels sont en option. Ces réponses alimentent directement l'évaluation des risques et le plan de formation de votre préventeur. Un nouveau site, un nouveau modèle ou un nouvel équipement ajouté à la ligne doivent déclencher une nouvelle formation. Les étapes de l'offre et de la mise en service figurent sur la page comment nous travaillons. Pour une offre sur le modèle et l'équipement de sécurité adaptés à votre site, contactez-nous.
Définitions des termes techniques : Glossaire