EN — English
 TR — Türkçe
 DE — Deutsch
 RU — Русский
 FR — Français
 ES — Español
 AR — العربية
 SR — Српски

África: formación de operadores y puesta en marcha de una planta de trituración y cribado de 100-200 t/h
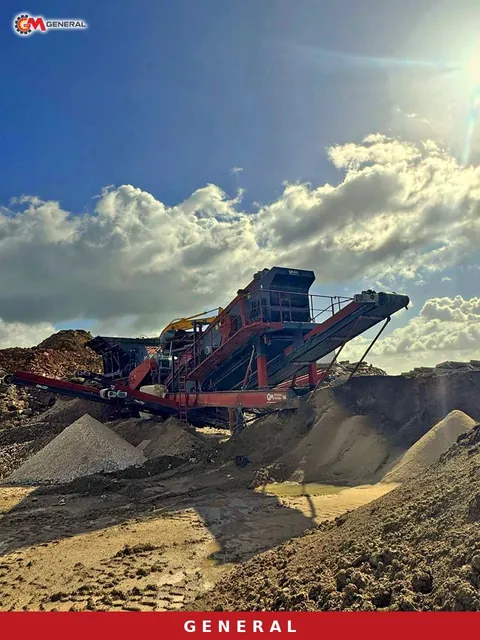
Cómo funcione una nueva planta de trituración y cribado en África durante sus primeros meses depende menos de la máquina en sí que de lo que aprende el equipo de operación, y de cómo lo aprende, durante la semana de puesta en marcha. Una planta móvil de 100-200 t/h es una sola cadena formada por grupo electrógeno, alimentador, trituradora, criba y cintas de acopio, y su eslabón más débil suele ser un operador de cargadora sin formación o un turno que se salta la limpieza de filtros. Este artículo recorre la puesta en marcha en obras africanas etapa por etapa, divide la formación por funciones y compara, con los datos de nuestras páginas de producto, la carga de aprendizaje adicional que cada modelo supone para el equipo.
Las normas generales de seguridad y los equipos de protección individual se tratan en un artículo aparte: Formación del operador de trituradora móvil y normas de seguridad. Aquí el foco está en el periodo en que una planta nueva entra en producción por primera vez en obra y en las decisiones propias de ese periodo.
La puesta en marcha consta de tres niveles de prueba separados
Un error habitual del comprador es identificar la puesta en marcha con el día en que la máquina tritura su primera roca. En un proceso bien hecho, la planta supera dos controles distintos antes de ver material, y solo cuando estos quedan firmados en acta recibe el todo uno de cantera. Cada nivel acota el origen de cualquier fallo que pueda surgir en el siguiente.
Controles mecánicos y eléctricos: planta parada
En cuanto los apoyos del chasis descansan sobre el terreno se comprueba la nivelación; una criba torcida desplaza el material hacia un lado y desgasta la malla de forma desigual. Tensión de correas, pares de apriete, niveles de aceite, centrado de cintas y cables de parada de emergencia se verifican uno por uno. Las conexiones entre grupo electrógeno y cuadro, la puesta a tierra y el sentido de giro de los motores también se revisan con la máquina vacía; un motor de cinta que gira al revés y solo se detecta bajo carga puede dañar a la vez la banda y el bastidor.
Marcha en vacío y carga escalonada
Todos los equipos funcionan sin material mientras se vigilan la temperatura de los rodamientos, las vibraciones y los ruidos anómalos. Después la alimentación arranca con caudal bajo y aumenta por escalones. El operador ve con sus propios ojos cómo cambian la corriente de la trituradora, la carga sobre los paños de la criba y los puntos de derrame de las cintas. Son los minutos más valiosos de la formación: los ajustes del manual se contrastan con el comportamiento del material real.
Verificación del rendimiento
En el último nivel, la planta trabaja sin interrupción durante un periodo fijado con el material real de la obra y las fracciones objetivo. Se registran el tonelaje medido en báscula o por conteo de camiones, el análisis granulométrico y la forma del grano. El acta debe indicar en qué condiciones de alimentación (tamaño, humedad, contenido de arcilla) se obtuvieron esos valores; si no, ante una futura discrepancia sobre la capacidad no habrá punto de referencia.
Dónde se concentra la formación en los modelos de 100-200 t/h
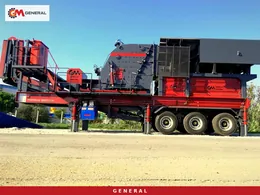
En este rango hay varias opciones entre nuestras plantas trituradoras sobre ruedas y cada una impone al equipo una carga de aprendizaje distinta. En una línea de impacto mandan la velocidad del rotor y el control de los martillos; en una línea de mandíbula y cono, el circuito cerrado y la medición del reglaje. Los valores de la tabla proceden de nuestras páginas de producto.
| Modelo | Capacidad | Configuración de trituración | Alimentación máx. | Criba | Grupo electrógeno | Peso | Tema clave de formación |
|---|---|---|---|---|---|---|---|
| General 800 | 80-150 t/h | PDK 1280, impactor primario | 600 mm | 1300×4000 mm, 3 pisos | 450 kVA | 35.000 kg | Giro y cambio de martillos, acceso seguro a la zona del rotor |
| General 01 | 120-180 t/h | Impactor GPS 1210 (primario + secundario) | 700 mm | 1600×5000 mm, 4 pisos | 550 kVA | 55.000 kg | Ajuste de dos etapas en una carcasa, equilibrio de fracciones en criba de 4 pisos |
| General 944 | 120-180 t/h | Mandíbula GPJ 90 + cono GM430 | 800 mm | 1600×5000 mm, 3 pisos horizontal | 550 kVA | 70.000 kg | Alimentar el cono a cámara llena, medir el reglaje, cinta de retorno |
| General 950 | 120-180 t/h | Mandíbula GPJ 90 + impactor DMK01 | 800 mm | 1600×5000 mm, 3 pisos horizontal | 600 kVA | 70.000 kg | Seguimiento del desgaste de dos trituradoras distintas, ajuste para producto cúbico |
| GM 100 (sobre orugas) | 100-180 t/h | Impactor GNR-01, 160 kW | 600 mm | 1500×5500 mm, 3 pisos | 450 kVA | 42.000 kg | Traslado sobre orugas, reubicación segura en la obra |
En roca abrasiva como granito, basalto o cuarcita, lo principal que debe aprender el operador de una configuración de mandíbula y cono como la General 944 es no dejar nunca el cono con hambre: un cono medio vacío desgasta sus revestimientos de forma irregular y el producto sale lajoso. En las líneas de impacto como la General 01 preferida para materiales poco abrasivos como la caliza, la habilidad prioritaria es interpretar cómo el desgaste de los martillos desplaza la curva granulométrica. Qué configuración conviene a su cantera deben decidirlo los resultados de laboratorio de muestras tomadas del yacimiento.
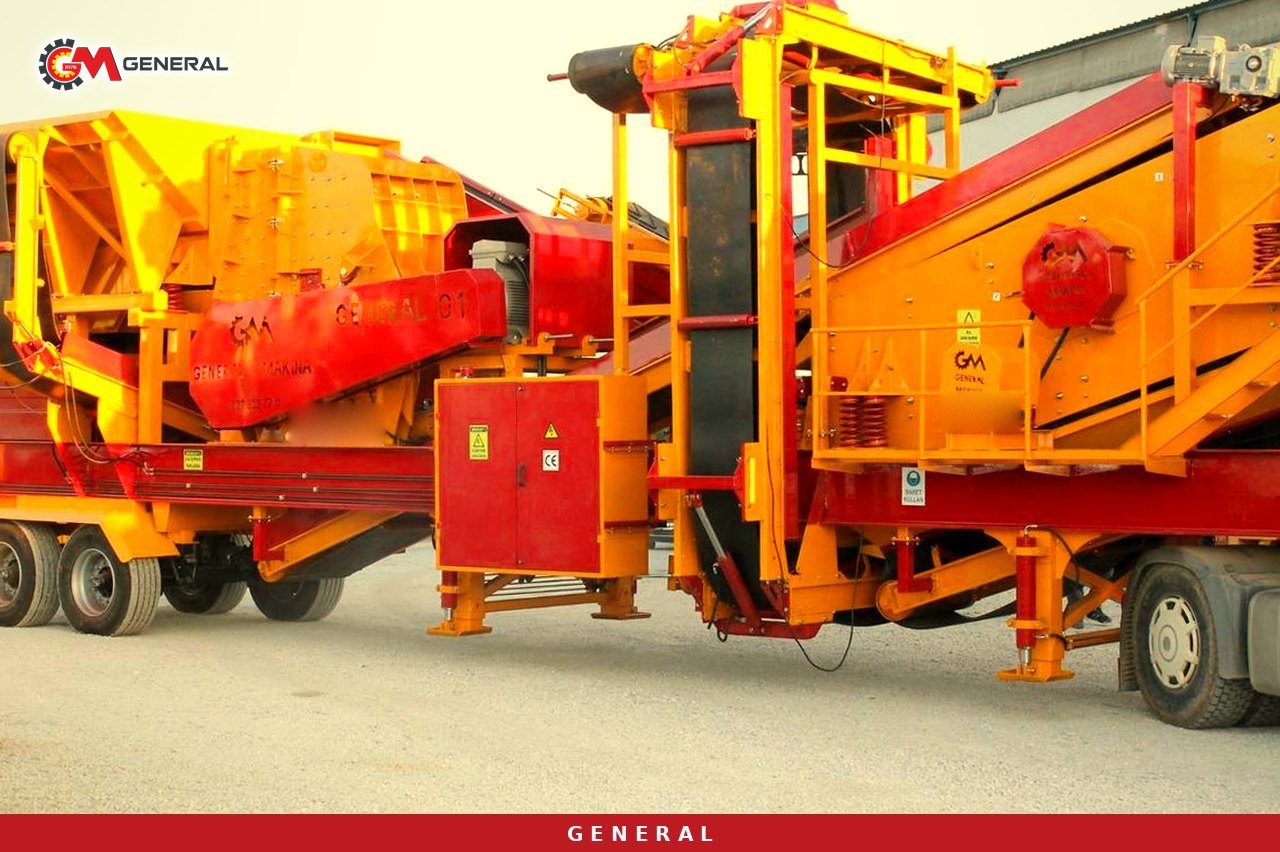
Temas que conviene añadir al programa de formación en una obra africana
Las condiciones van desde las canteras de caliza del norte del continente hasta los yacimientos de basalto volcánico del este y las zonas de granito y laterita del oeste, pero tres asuntos merecen un módulo propio en casi cualquier puesta en marcha en África.
Grupo electrógeno y disciplina energética
En canteras alejadas de la red, la planta funciona con su propio grupo electrógeno, que es el corazón de toda la línea. Hay que enseñar en la práctica en qué orden arrancan los motores, qué equipo se detiene primero bajo carga y cómo influye la calidad del combustible en la vida de los filtros. Por qué sistema de filtrado pasa el combustible al depósito y cuándo se purga el separador de agua debe quedar en una instrucción escrita.
Polvo, calor y cuidado de filtros
En clima cálido y polvoriento, los filtros de aire, los paneles del radiador y las tomas de ventilación del cuadro se obstruyen mucho antes que en regiones templadas. La formación debe mostrar punto por punto cómo se revisan al inicio de cada turno, desde qué lado se sopla con aire comprimido y qué filtros se sustituyen en lugar de lavarse. Si hay boquillas de supresión de polvo en los puntos de transferencia, el control de su obstrucción y de la presión de agua también forma parte de este módulo.
Alimentación arcillosa y laterítica
La cobertera laterítica frecuente en África occidental y central, y el material que se humedece en la estación de lluvias, colmatan el alimentador de parrilla y la malla de la criba. Un operador que sabe vigilar la parrilla by-pass, reducir el caudal cuando empieza el atascamiento y separar el estéril en el frente de cantera protege la trituradora de cargas innecesarias y de paradas imprevistas.
Formación por funciones: ¿quién debe saber qué?
Formar a un único «operador» no basta. Una línea de 100-200 t/h tiene al menos cuatro funciones, cada una con sus propias competencias. Si la rotación de personal es alta, formar al menos a dos personas por función evita que la planta dependa de una sola.
- Operador de planta (cabina de mando): secuencia de arranque y parada, reglaje de la trituradora, lectura de corriente y temperaturas, primera respuesta ante alarmas.
- Operador de cargadora o excavadora: alimentación constante sin desbordar la tolva, separación de bloques sobredimensionados y piezas metálicas, un ritmo que mantenga llena la boca de la trituradora.
- Técnico de mantenimiento: puntos de engrase, tensión de correas y cintas, cambio de mallas, pasos de izado y bloqueo al sustituir mandíbulas, martillos o revestimientos de cono.
- Responsable eléctrico y del grupo: bloqueo y etiquetado del cuadro, significado de los relés de protección de motores, controles diarios del grupo electrógeno.
Si el equipo habla varios idiomas, conviene tratar ya en la oferta la impresión de los avisos del panel y de las listas de control en la lengua de trabajo común.
Qué comprobar antes de firmar el acta de entrega
El acta de entrega es el punto de partida de la garantía y de cualquier conversación técnica posterior. Antes de firmar, cada uno de los siguientes puntos debe haberse demostrado en obra y quedar registrado:
- Cada pulsador de parada de emergencia y cada cable de cinta se probó por separado, y la planta se detuvo en todos los casos.
- Carcasas y protecciones de correas están colocadas; ninguna se retiró durante la puesta en marcha y quedó olvidada.
- El tonelaje medido con material real de cantera está anotado junto con el tamaño de alimentación y la humedad.
- Consta el análisis granulométrico de una muestra de cada fracción de producto.
- El plan de engrase y cambio de aceite ha sido leído y comprendido por el equipo en obra.
- El primer lote de piezas de desgaste (mandíbulas, martillos o revestimientos, mallas) está en obra e identificado.
- Figuran los nombres del personal formado por función y los temas tratados.
- Queda escrito a quién avisar en caso de avería, por qué canal y con qué datos (foto, código de alarma, horas de funcionamiento).
El primer periodo tras la formación: mantener el rendimiento
La salida del equipo de puesta en marcha no pone fin al aprendizaje. El primer cambio de piezas de desgaste es el momento en que el equipo aplica por primera vez y por su cuenta lo que vio en la formación, y ahí se cometen la mayoría de los errores. Llevar un registro fotográfico de los pasos y anotar las medidas de las piezas en ese primer cambio facilita pedir la referencia correcta la próxima vez. Para piezas de desgaste y repuestos originales, consulte nuestra página de repuestos y piezas de desgaste.
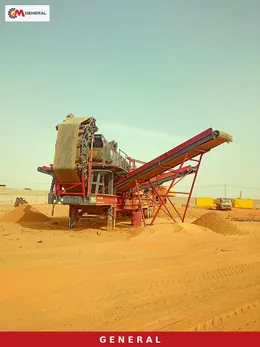
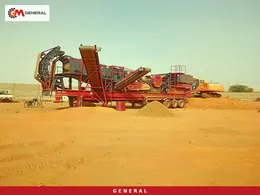
Algunos ejemplos de nuestras entregas en África muestran cómo se ve este rango en operación: la trituradora móvil General 01 en Argelia, proyecto de 150 t/h y la planta móvil GNR 944 para piedra dura de 120-150 t/h en África. En ambas páginas la capacidad está definida para el material de esa obra; en lugar de suponer la misma cifra para su cantera, conviene evaluarla con muestras.
Un libro diario de operación es la herramienta más barata y eficaz de este periodo: horas de funcionamiento, tonelaje triturado, paradas y sus causas, observaciones de desgaste. Unas pocas semanas de registros muestran también con claridad qué operador necesita un repaso y en qué tema.
Preguntas frecuentes
¿La puesta en marcha y la formación están incluidas en la oferta?
El alcance se define para cada proyecto y debe constar en la oferta: en obra o a distancia, cuántas personas y qué funciones se forman, en qué idioma está la documentación. En lugar de avanzar con supuestos verbales, recomendamos incluir estos puntos en el contrato.
Nuestros operadores han trabajado con otra marca; ¿necesitan formación igualmente?
Sí. El tipo de trituradora, el método de reglaje, la lógica del panel de mando y los puntos de engrase cambian de un modelo a otro. Un equipo experimentado avanza más rápido porque domina lo básico, pero los ajustes específicos del modelo y los pasos de bloqueo deben mostrarse de nuevo.
Si el objetivo son 200 t/h, ¿basta con una sola planta?
El límite superior de los modelos sobre ruedas de la tabla ronda las 180 t/h. Si se necesitan 200 t/h de forma continua, conviene evaluar, según el material, un modelo mayor o una disposición de dos unidades. Eso cambia también el plan de formación: el equilibrio de alimentación y acopios entre dos unidades debe enseñarse como tema aparte.
¿Cuál es el error más frecuente durante la formación?
Alimentar la trituradora de forma intermitente. Cuando la tolva se vacía y se vuelve a llenar, la trituradora alterna sobrecarga y marcha en vacío; baja la capacidad y empeora la forma del producto. La coordinación entre el operador de cargadora y el operador de planta es una habilidad que hay que practicar de forma deliberada en la puesta en marcha.
Conclusión
El valor de una planta móvil de 100-200 t/h en África está directamente ligado a lo que el equipo aprende en la semana de puesta en marcha. Pruebas en tres niveles, formación por funciones, módulos añadidos según clima y material y un acta de entrega completa evitan paradas imprevistas en los primeros meses. Escríbanos con el material de su cantera, las fracciones objetivo y la estructura de su equipo, y prepararemos juntos una oferta con el modelo adecuado y el alcance de puesta en marcha.
Definiciones de términos técnicos: Glosario